
In plaatwerk fabricageSnijden verwijst naar het splitsen van een enkele metalen plaat in twee of meer stukken. Maar het omvat ook het verwijderen van ongewenste delen van een plaat met behulp van schuifkracht, hitte of een andere vorm van energie. Het snijproces vereist een hoge druk op de snijpositie, waardoor de plaat op de beoogde plek kan breken om de gewenste vorm te creëren. Het proces omvat een werkstuk, een snijgereedschap, een opspaninrichting, een bewerkingsgereedschap en een snijvloeistof.
Er zijn verschillende benaderingen voor het snijden van plaatwerk. Laten we ze in detail bekijken.
Scheer snijden
Bij snijtechnieken met een schaar wordt een schuifkracht toegepast die groter is dan de maximale schuifsterkte van het materiaal, om zo op de gewenste positie te snijden.
1. Zagen
Bij zagen wordt een groot metalen plaatwerk in kleinere stukken gesneden door middel van een zaagbladbeweging. De beweging van het zaagblad varieert afhankelijk van het type zaag. Zo snijden handzagen het plaatwerk met een heen-en-weergaande beweging, terwijl cirkelzagen een roterend zaagblad gebruiken. De tanden op het zaagblad zorgen voor de zaagsnede tijdens het proces.
2. Ponsen
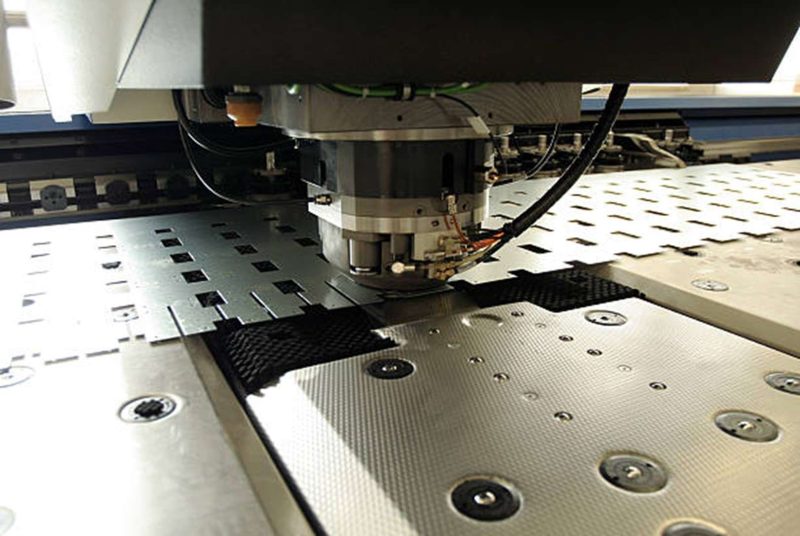
Ponsen van plaatstaal
ponsen is een eenvoudige manier om plaatwerk te snijden. Een ponsmachine wordt gebruikt om relatief kleine onderdelen van verschillende vormen te maken. Het gaat om het gebruik van een ponspers, die een kracht uitoefent op het plaatwerk dat in de stansmatrijs is geplaatst om het onderdeel met de gewenste vorm te creëren.
Er zijn verschillende ponsprocedures op basis van de uitgestanste geometrie, zoals doorboren, prikken, inkerven, knabbelen en perforeren.
| Ponstype | Beschrijving |
| doordringend | Door te ponsen ontstaat een sleuf of een enkel gat. Dit proces combineert plaatmetaalvorming (extrusie) met snijtechnieken, waardoor er minimaal afval overblijft. |
| Lancing | Met een enkele slag van de ponspers maakt het functies zoals lamellen, lipjes en ventilatieopeningen. |
| Kerven | Inkepingen maken houdt in dat er een reeks ponsbewerkingen wordt uitgevoerd waarbij verschillende delen van het plaatmetaal worden verwijderd om het gewenste resultaat te bereiken. Deze techniek is beperkt tot de meeste randen en buigposities. |
| Semi-inkepingen | Semi-inkepingen is niet exclusief voor randen en buigposities en is van toepassing op meer complexe geometrieën. |
| Inlassen | Het creëert een rechthoekige sleuf in plaatwerk met behulp van het ponsconcept. |
| Knabbelen | Knabbelen omvat de combinatie van twee of meer overlappende stoten, die verschillende geometrieën produceren. |
| perforeren | Perforeren is het maken van meerdere kleine gaatjes met een kleine opening ertussen. |
3. Aansnijden
Brootsen is een standaard snijtechniek voor plaatmetaal waarbij een gereedschap met tanden (broots) materiaal van het plaatmetaal verwijdert om de gewenste vorm te verkrijgen. Zelfs bij complexe gatenpatronen kan hiermee een groot aantal identieke onderdelen van plaatmetaal worden geproduceerd. Wanneer het snijgereedschap (broots) langs de snijpositie wordt getrokken, verwijderen de eerste tanden materiaal van het oppervlak, terwijl de overige tanden dieper doordringen voor de afwerking.
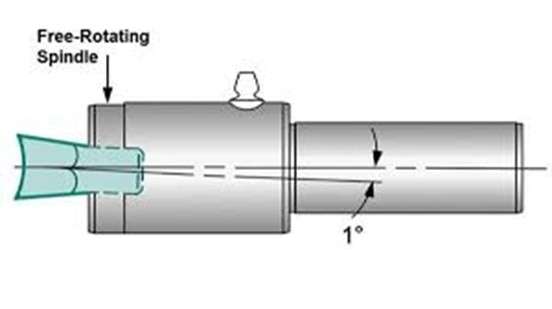
Broots operatie
De broedproces is ingedeeld in twee typen: lineair en roterend.
| Lineair brootsen | Het gereedschap beweegt lineair tegen het plaatwerk. Het is beperkt tot het creëren van een geëxtrudeerde 2D-vorm. |
| Roterend brootsen | Het brootsgereedschap beweegt in roterende beweging tegen het werkstuk en produceert assymmetrische vormen. Het kan spiraalvormige en rechte splines, onregelmatige profielen, schroefdraad van de geweerloop en nog veel meer maken. |
4. blanking
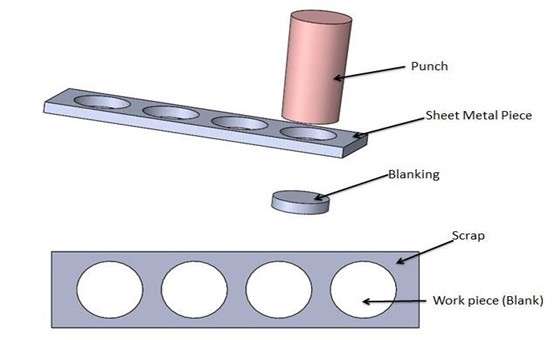
Blanking van plaatstaal
De blanking Het is vrijwel hetzelfde als ponsen; beide technieken worden toegepast op de ponsmachine. Het enige verschil is dat het uitgestanste stuk het gewenste onderdeel in de vereiste vorm is (ook wel blanco genoemd), en de rest afval is. Bij ponsen is het uitgestanste deel afval. Er gaat wat materiaal verloren tijdens het proces, wat kan worden geminimaliseerd door de blanco's te nesten. Aluminium, messing, brons, zacht staal en roestvrij staal zijn de meest gebruikte materialen voor het uitstansen. (RSShaikh, 2015).
Het is een relatief eenvoudige methode voor het snijden van plaatstaal waarbij alleen plaatstaal in de stansmachine hoeft te worden ingevoerd. Stanspersen kunnen worden aangepast om te voldoen aan nauwkeurige uitvoerspecificaties, waardoor ze uitstekend geschikt zijn voor grootschalige productie met dimensionale consistentie. Het kan worden gebruikt voor vliegtuigwasmachines, tandwielen, auto-onderdelen en een groot aantal andere toepassingen.
-
- Blanking met snijkanten
Het houdt in dat de snijkanten tijdens het stansproces worden afgeschraapt, waarbij de gewenste snede wordt gegenereerd door een scheur in de vaste snijkant. Deze procedure vereiste uiterste voorzichtigheid, een correcte gereedschapsinstelling en ervaren operators.
5. Snijden
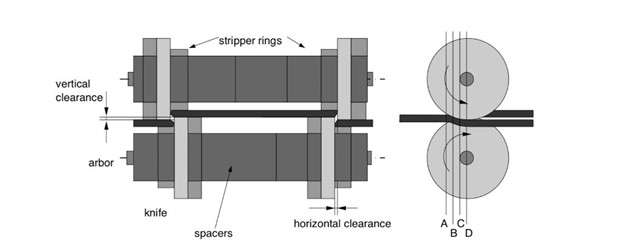
Scheurend principe
Scheurende is het proces van het snijden van plaatstaal met tegengestelde cirkelvormige messen. Het wordt gebruikt om plaatstaal in zowel lineaire als gebogen patronen te snijden. Wanneer het blad door de twee tegenover elkaar liggende cirkelvormige bladen gaat, oefent het blad de drukkracht van het blad uit, wat resulteert in de snede.
Snijden zonder afschuiving
In plaats van dwarskracht, snijtechnieken zonder afschuiving gebruik intense hitte, druk of straalstralen op de snijpositie.
1. Lasersnijden
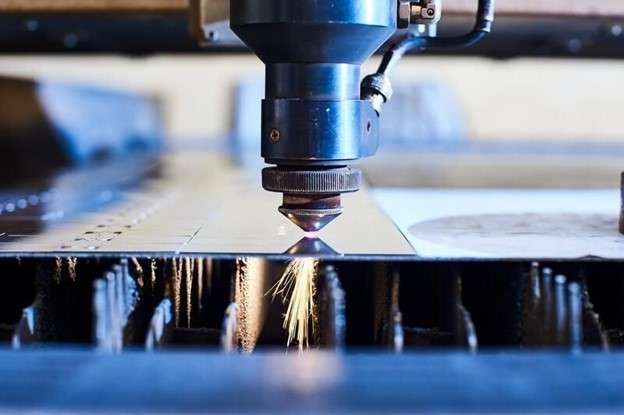
Lasersnijden
Het snijden van plaatwerk met een laserstraal met hoge intensiteit staat bekend als Laser snijden. Met behulp van Intense Heat beïnvloedt de laserstraal de snijpositie en scheidt het werkstuk. Het kan diktes tot 10 mm aan.
Bewerkingen met traditionele gereedschappen kunnen sneller en nauwkeuriger zijn. Lasersnijden biedt hier een oplossing. Het is daarom een efficiënte oplossing voor fabrikanten die snel en nauwkeurig plaatmetaal willen snijden.
Soorten lasersnijden
In de eerste plaats zijn er drie soorten lasersnijtechnieken: glasvezel, Co2 en kristallaser.
| Glasvezel | Fiberlasersnijden is de meest energie-efficiënte techniek voor vergrotende basiszaadlasers die gebruikmaken van glasvezel. Het is ongelooflijk efficiënt om dunne platen in korte tijd te snijden. Het is ook van toepassing op het snijden van reflecterende materialen. Deze benadering is nauwkeurig voor het snijden van metalen, gecoate metalen en polymeren. |
| Co2 | Co2-laser is een goedkope en efficiënte technologie die voornamelijk gebruikmaakt van een straalmix van koolstofdioxide, inert gasvormig helium en stikstof. Het kan dikkere materialen doorboren dan vezelsnijders. Hout, glas, papier, stoffen, leer en acryl zijn enkele voorbeelden. |
| Kristal | Vanwege hun kortere golflengte kunnen ze harde materialen snijden die Co2-lasers niet kunnen, zoals keramiek, gecoate materialen en gehard staal. |
2. Waterstraalsnijden
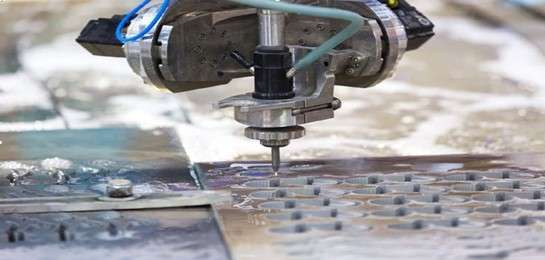
Waterstraalsnijden
Waterstraalsnijden is de techniek waarbij een minuscuul lijntje in grondstof wordt verwijderd met een hogedrukwaterstraal. De waterstraal tast de exacte positie van het werkstuk aan en scheidt het in twee helften. Het is gebaseerd op het idee van watererosie. Materiaalverwijdering vindt plaats wanneer een hogesnelheidsstraal water in contact komt met het oppervlak.
Een zuivere waterstraal is geschikt voor het snijden van zachtere materialen, maar schurende deeltjes worden gecombineerd met het water om stijvere materialen te snijden. Het doel van schurende deeltjes is om het snijvermogen van de waterstraal te verbeteren.
3. Plasma snijden
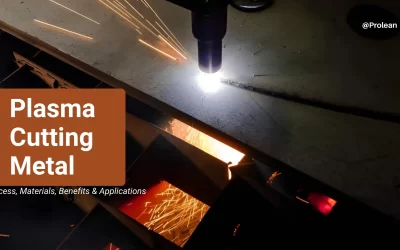
Plasma snijden is het proces waarbij werkstukken van plaatstaal worden gesneden met een geïoniseerde gasstraal (bekend als plasma). Het smelt het plaatwerk in de snijpositie, wat resulteert in de gewenste snijvorm. Argon en stikstof zijn de meest voorkomende gassen die worden gebruikt bij plasmasnijprocessen.
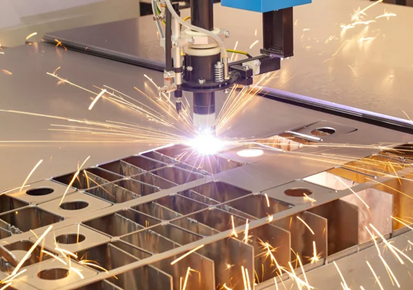
Plasma-snijproces
De elektrische energie verwarmt het gas, waardoor het ioniseert en wordt omgezet in plasma, gericht op de snijpositie met een mondstuk, en smelt het plaatmetaal, gevolgd door het wegblazen van het gesmolten gedeelte.
Mechanisme van plaatbewerking met behulp van matrijzen
Het snijden van plaatwerk met een matrijs begint met het invoeren van de plaat in het onderste deel van de opstelling, ook wel de matrijs genoemd. Het bovenste gedeelte wordt de ponsmatrijs genoemd.
- Wanneer de kracht door de stansmatrijs wordt uitgeoefend, beweegt deze naar het werkblad toe en maakt contact. Plastische vervorming vindt plaats op de snijpositie zodra de plaat en de ponspers met elkaar in contact komen
- Na de plastische vervorming dringt de ponspers het werkblad binnen (Wang, 2018). Tijdens de penetratiefase vindt scheurvoortplanting plaats in het polijstgebied
- Ten slotte verlaat de stanspers de uitgeponste delen en keert terug naar de oorspronkelijke positie.
Enkele speciale snijprocessen
1. Garneersel
Het verwijderen van materiaal van de randen en randen van het werkblad is een essentiële taak voordat u aan een fabricageproject begint, en het trimproces doet dat werk effectief.
Hoefverzorging wordt gedaan aan de plaatwerkstukken voordat ze worden geflensd of gebogen. Het verwijdert bramen en spaanders van een werkstuk, zodat het snijoppervlak glad blijft en gemakkelijk te bewerken is in volgende fabricagestappen.
2. Ontbramen
Bramen lijkt veel op het trimproces. Het verwijdert het overtollige materiaal uit de snijpositie van het plaatwerkdeel. Het enige verschil is dat bij het trimmen gebruik wordt gemaakt van snijgereedschappen, terwijl het ontbramen wordt gedaan met borstels of klein handgereedschap. Het verwijdert de kleine bramen en spanen om gladde randen te verkrijgen.
In de praktijk spelen trimmen en ontbramen een cruciale rol bij het verwijderen van bramen en het verwerken van vuil. Deze overtollige materialen zijn typische fabricagefouten. Voor meer informatie over dit soort defecten kunt u dit artikel raadplegen:
Beïnvloedende factoren
Verschillende bewerkingsvariabelen, bedrijfsomstandigheden en externe factoren beïnvloeden het snijproces van plaatstaal. Enkele van de belangrijkste factoren zijn opgenomen in de onderstaande tabel.
| Beïnvloedende factoren | Variabelen | Beschrijving |
| Bewerkingsvariabelen | Variabelen bij het bewerken zijn onder meer energie, toegepaste kracht, temperatuur, standtijd en spaanvorming. |
Hoge energie versnelt het snijproces. Een te hoge temperatuur beïnvloedt de dimensionale uniformiteit van de snijpositie. Continue spaanafvoer draagt bij aan een uitstekende oppervlakteafwerking, terwijl onregelmatige spaanafvoer trillingen en een slechte oppervlakteafwerking bevordert. |
| Operationele variabelen | Snijvloeistoffen, gereedschapscondities |
Een gebrek aan snijvloeistof leidt tot overmatige hitte, trillingen en wrijving tijdens het snijproces. Door slijtage neemt de efficiëntie, de oppervlaktekwaliteit en de cyclustijd af. De operationele variabelen hebben ook invloed op de maatnauwkeurigheid, de snijsnelheid en het energieverbruik. |
| Externe variabelen | De vaardigheid van de operator, de complexiteit van het ontwerp en de eigenschappen van het plaatmetaal spelen een rol. |
De bewerkbaarheid van materiaal beïnvloedt toleranties, standtijd, dimensionale consistentie en productiecyclustijd. Complexe ontwerpen vergen meer tijd voor de bewerking, vereisen gekwalificeerde operators en het is een uitdaging om nauwe toleranties te bereiken. |
Conclusie
Het snijden van plaatmetaal is een fundamentele stap in de plaatbewerking. Het omvat het splitsen van plaatmetaal en het creëren van de gewenste vormen door in de daarvoor bestemde gebieden te snijden. Elk plaatbewerkingsproject begint met het snijden van het plaatmetaal in de vereiste afmetingen en vormen. Daarom zijn een goede planning, analyse en uitvoering essentieel om het gewenste resultaat te bereiken.
Protean is een ervaren maakindustrie met geavanceerde bewerkingsopstellingen en deskundige productieprofessionals. Wij bieden alle soorten aan plaatwerk diensten Met meer dan 20 materiaalmogelijkheden. Kies uw snijtechniek en stuur ons uw ontwerp, dan bezorgen wij uw onderdelen binnen enkele dagen bij u thuis.
FAQ's
Wat zijn enkele voorbeelden van snijprocessen voor plaatstaal?
De meest voorkomende snijprocessen voor plaatstaal zijn ponsen, stansen, slitten, zagen, lasersnijden en waterstraalsnijden. Welk type geschikt is voor uw project hangt echter af van de specificatie en de gewenste nauwkeurigheid.
Welke factoren beïnvloeden het snijproces van plaatwerk?
Door energie uitgeoefende kracht, temperatuurschommelingen, standtijd, spaanvorming, snijvloeistoffen, gereedschapsomstandigheden, vaardigheid van de operator, de complexiteit van het ontwerp en materiaalkwaliteiten van plaatwerk zijn allemaal factoren die van invloed zijn bij het snijden van plaatwerk.
Hoe dik kan een waterstraal snijden?
Het waterstraalsnijproces kan materialen tot een dikte van 300 mm snijden. Het is echter 400 mm voor zachtere materialen.
Wat is het verschil tussen laser- en plasmasnijden?
Hoewel beide methoden warmte gebruiken om het werkblad te snijden, is het verschil dat plasma geïoniseerd gas gebruikt en lasersnijden een sterk geconcentreerde fotonenstraal gebruikt.
Ik vond het uitgebreid. Kunt u enkele voorbeelden geven van hoe u omgaat met tolerantie en randkwaliteit?
Hallo, Akihito. Bedankt voor uw interesse! We maken gebruik van geavanceerde lasersnij- en kniptechnieken, waardoor nauwe toleranties en superieure randkwaliteit worden gegarandeerd bij materialen als roestvrij staal en aluminium. U kunt hier een bericht achterlaten over uw specifieke wensen: https://proleantech.com/contact-us/