
Staven van koolstofstaal
Het bewerken van koolstofstaal vereist inzicht in de koolstofstaallegering en de geschiktheid ervan voor specifieke staalbewerking. Het is een ijzer-koolstoflegering die ongeveer 0.05% tot 2.1% koolstof van het totale gewicht bevat. Het mechanische gedrag en de materiaaleigenschappen van koolstofstaal zijn afhankelijk van de hoeveelheid koolstof in de legering, wat direct van invloed is op de bewerkbaarheid van koolstofstaal.
Koolstofstaal met een lager koolstofgehalte is zachter en over het algemeen gemakkelijker te bewerken, terwijl koolstofstaal met een hoog koolstofgehalte moeilijker te bewerken is en gespecialiseerd gereedschap vereist, maar wel een hogere duurzaamheid en slijtvastheid heeft. De keuze van het koolstofgehalte en de legering van het staal dat bewerkt moet worden, kan de levensduur van het gereedschap beïnvloeden en daarmee de nauwkeurigheid van CNC-gefreesde koolstofstalen onderdelen. Lees meer:Gelegeerd staal versus koolstofstaal
Wat is koolstofstaal?
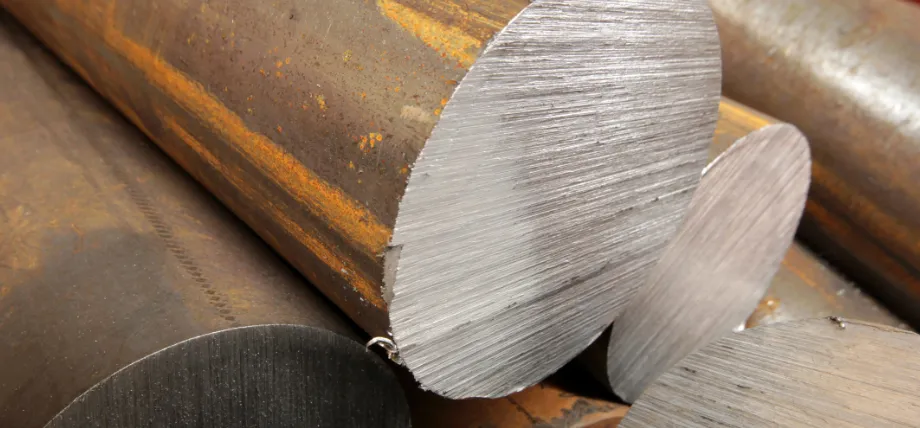
Gesneden stalen staven
Koolstofstaal bestaat uit ijzer en koolstof en wordt ingedeeld in drie hoofdcategorieën, afhankelijk van het koolstofgehalte. Laag koolstofstaal heeft een koolstofgehalte van 0.3% of lager, middelmatig koolstofstaal heeft een koolstofgehalte van 0.3 tot 0.6% en hoog koolstofstaal heeft een koolstofgehalte van meer dan 0.6%.
Het bevat geen opzettelijk toegevoegde legeringselementen zoals chroom, wat het onderscheidt van gelegeerde legeringen. Kleine hoeveelheden elementen zoals mangaan, zwavel, fosfor en silicium zijn wel aanwezig. Het koolstofgehalte in het staal heeft een directe invloed op de fysische en mechanische eigenschappen van het materiaal, zoals sterkte, hardheid en ductiliteit.
Koolstofstaal ondergaat tijdens de warmtebehandeling een transformatie van austeniet naar martensiet. Hierdoor kunnen de eigenschappen ervan worden aangepast. Laagkoolstofstaal, zoals AISI 1018, heeft een goede lasbaarheid en vervormbaarheid. Hoogkoolstofstaal, zoals AISI 1095, biedt een superieure slijtvastheid en duurzaamheid. Koolstofstaal wordt geproduceerd door ijzererts samen met koolstof in hoogovens te smelten. Het gesmolten staal wordt vervolgens gegoten en gewalst tot platen of blokken koolstofstaal.
Laagwaardig koolstofstaal heeft een ferriet- en perlietmicrostructuur, terwijl hoogwaardig koolstofstaal een perliet- en cementietstructuur heeft. Het verschil in microstructuur heeft direct invloed op de eigenschappen van het staal, zoals rek en sterkte.
Bewerkingseigenschappen van koolstofstaal
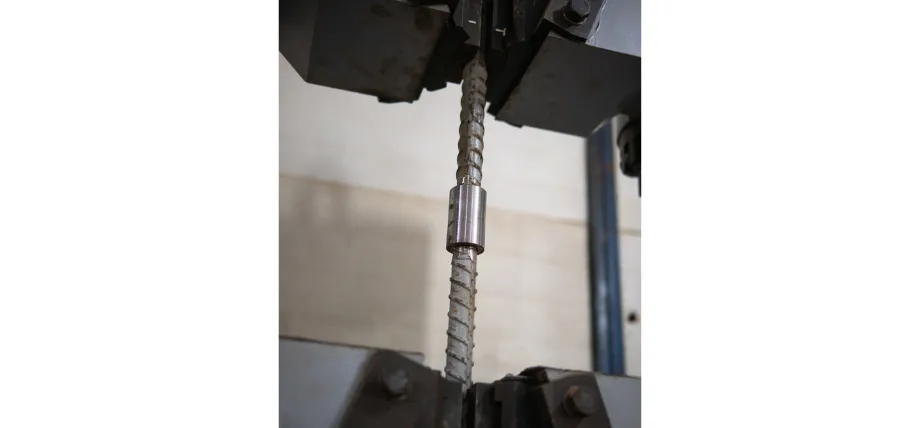
Trekproefmonster
Koolstofstaal wordt gebruikt voor bewerkingen vanwege zijn mechanische en thermische eigenschappen, waardoor het geschikt is voor een breed scala aan industriële componenten. Bewerkt koolstofstaal heeft een uitstekende oppervlakteafwerking en duurzaamheid. Hieronder staan enkele materiaaleigenschappen van koolstofstaal die het de perfecte keuze maken voor de bewerking van onderdelen:
Hardheid
Koolstofstaal heeft een hardheidsbereik van 125 HB tot meer dan 300 HB. Hardere materialen vervormen over het algemeen minder tijdens het bewerken. Zachter staal, zoals AISI 1010, wordt bewerkt met hogere snijsnelheden, maar produceert opgebouwde randen, terwijl hardere soorten gespecialiseerd gereedschap vereisen voor de bewerking.
Treksterkte
De treksterkte van koolstofarm staal kan variëren van 370 MPa tot 1500 MPa bij koolstofrijk staal. Een hogere treksterkte betekent een betere duurzaamheid van het onderdeel, maar maakt de bewerking ervan ook lastiger.
Opbrengststerkte
De vloeigrens is de grens waarbij plastische vervorming optreedt. Koolstofstaal heeft een vloeigrens van 250 tot 800 MPa. Werkverharding kan optreden tijdens de bewerking als de bewerkingskrachten de limiet overschrijden. In dergelijke gevallen vereist de bewerking een aangepaste voedingssnelheid.
Rek en ductiliteit
Staal met een laag koolstofgehalte heeft een rek bij breuk van 20% tot 40%, terwijl de rek bij breuk van staal met een hoog koolstofgehalte zelfs lager is dan 10%. Door de hogere rekbaarheid van koolstofarm staal ontstaan langere, doorlopende spanen, terwijl het brozere koolstofrijke staal gesegmenteerde spanen produceert.
Warmtegeleiding
De thermische geleidbaarheid van koolstofstaal bedraagt ongeveer 50 W/m·K. De warmteafvoer tijdens de bewerking is matig en moet worden gereguleerd. Slechte warmtehuishouding kan thermische uitzetting van materialen veroorzaken en zowel toleranties als dimensionale stabiliteit beïnvloeden.
Dichtheid en modulus
De dichtheid van koolstofstaal is ongeveer 7.85 g/cm³ en de elasticiteitsmodulus is 200 GPa, wat zorgt voor voldoende stijfheid om doorbuiging in grote onderdelen mogelijk te maken. De volgende tabel geeft een overzicht van typische eigenschappen voor veelvoorkomende koolstofstaalsoorten:
| Rang | Koolstofgehalte (%) | Hardheid (HB) | Treksterkte (MPa) | Opbrengststerkte (MPa) | Rek (%) | Thermische geleidbaarheid (W/m·K) |
| AISI 1018 | 0.14-0.20 | 126-197 | 440 | 370 | 15 | 51.9 |
| AISI 1045 | 0.43-0.50 | 163-229 | 585 | 505 | 12 | 50.7 |
| AISI 1095 | 0.90-1.03 | 248-352 | 965 | 745 | 9 | 48.0 |
| AISI 1144 | 0.40-0.48 | 217-255 | 745 | 620 | 10 | 49.5 |
| AISI 1215 | 0.09 max | 167-229 | 540 | 415 | 10 | 51.0 |
Soorten gereedschap waarmee koolstofstaal kan worden gesneden
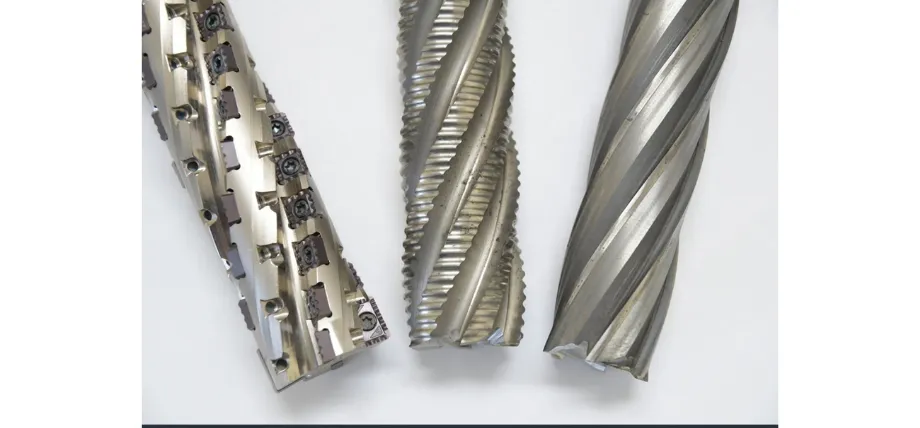
Verspanende vingerfrezen
De juiste gereedschapskeuze is cruciaal bij het bewerken van koolstofstaal. Door het juiste gereedschap te selecteren, worden precisie en efficiëntie verbeterd en parameters zoals warmteontwikkeling en werkverharding geoptimaliseerd. Hieronder staan enkele veelgebruikte gereedschappen vermeld:
- Gereedschappen van snelstaal (HSS).HSS-gereedschap is gemaakt van wolfraam, molybdeen en vanadium, wat de taaiheid verbetert voor schonere sneden. Het wordt meestal gebruikt voor het bewerken van materialen met een lage dichtheid. staalsoorten met een gemiddeld koolstofgehalte met snelheden tot 30 m/min. Ze zijn niet geschikt voor processen met een hoge koolstofuitstoot, omdat ze door de warmteontwikkeling extreem snel slijten.
- Hardmetalen gereedschappenDeze gereedschappen zijn gemaakt van wolframcarbide en voorzien van een TiN- of TiAlN-coating om hun slijtvastheid te verbeteren. Dit is essentieel voor bewerkingen met hoge snelheid (100-200 m/min) van alle koolstofstaalsoorten. Het zorgt voor een betere oppervlakteafwerking en vermindert doorbuiging.
- Keramisch gereedschapKeramische gereedschappen hebben een zeer hoge hardheid, rond de 2000 HV, en snelheden tot 300 m/min. Keramische gereedschappen worden doorgaans gemaakt van composieten van aluminiumoxide en nitriden, die zeer effectief zijn bij het bewerken van materialen. staalsoorten met een hoog koolstofgehalte (voor droog snijden) omdat ze de warmteontwikkeling kunnen beheersen.
- Gecoate hardmetalen wisselplaatjesDeze wisselplaatjes hebben een CVD- of PVD-coating, vergelijkbaar met TiCN, waardoor hun levensduur onder abrasieve omstandigheden 2 tot 3 keer langer is. Ze worden veel gebruikt bij het draaien en frezen van middelmatig koolstofstaal.
- Gereedschap voor kubieke boornitride (CBN)CBN is na diamant het hardste materiaal en is uitermate geschikt voor het harddraaien van warmtebehandeld koolstofstaal (45-65 HRC). Het vereist minimale koelvloeistof en kan bewerkingssnelheden tot 200 m/min bereiken.
- Volhardmetalen vingerfrezenHardmetalen vingerfrezen worden gebruikt voor diepfrezen en hebben een ander spiraalvormig ontwerp dat trillingen minimaliseert.
- Indexeerbare frezenZe zijn uitgerust met hardmetalen wisselplaatjes die snelle vervanging mogelijk maken en veelzijdigheid bieden bij het vlakfrezen van koolstofstalen platen.
- Boren met hardmetalen puntenOntworpen voor het boren van gaten, met koelgaten om spanen af te voeren en de snijzone in koolstofstaal te koelen.
- Kranen en matrijzenTaps en snijplaten worden doorgaans gemaakt van HSS (High Speed Steel) en hardmetaal voor het snijden van schroefdraad. Ze zijn voorzien van coatings om vastlopen in kneedbaar koolstofarm staal te voorkomen.
CNC-bewerking van koolstofstaal
Bij de bewerking van koolstofstaal worden CNC-systemen gebruikt die materiaal van een massief blok metaal verwijderen om een werkstuk te vormen. Het CNC-programma optimaliseert de gereedschapspaden, wat zorgt voor precisie en consistentie. CNC-bewerkingen maken gebruik van hardmetalen gereedschappen om materiaal te verwijderen en koelvloeistof om de temperatuur te reguleren en spanen af te voeren tijdens het bewerken. Het CNC-proces verschilt afhankelijk van het type koolstofstaal en machinisten gebruiken verschillende snijparameters voor een effectieve bewerking van koolstofstaal.
- Typische parameters (hardmetalen gereedschappen, middelmatig koolstofstaal zoals AISI 1045)De snijsnelheden variëren van 100-200 m/min (328-656 SFM) met een voeding van 0.1-0.3 mm/tand en een snijdiepte van 1-5 mm. Er wordt gebruik gemaakt van een koelvloeistofmengsel om de temperatuur tijdens het bewerkingsproces te reguleren.
CNC-frezen van koolstofstaal
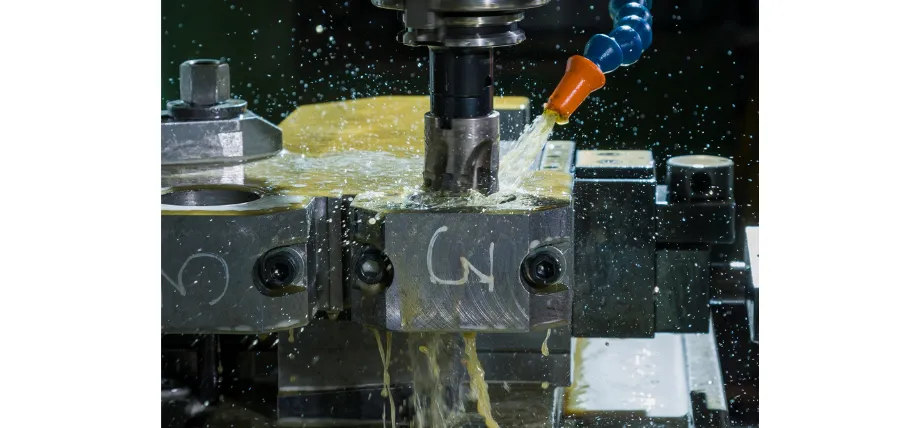
CNC-gefreesd onderdeel van koolstofstaal
CNC-frezen is een computergestuurd subtractief proces dat werkt met behulp van frezen met meerdere punten om verschillende vormen zoals contouren en sleuven te creëren. Het proces maakt ook voorbewerking mogelijk om het grootste deel van het materiaal te verwijderen en het werkstuk vorm te geven, gevolgd door nabewerkingen om het te verfijnen voor dimensionale nauwkeurigheid. Klimfrezen heeft de voorkeur omdat het betere resultaten kan opleveren dan conventioneel frezen.
CNC-draaien van koolstofstaal
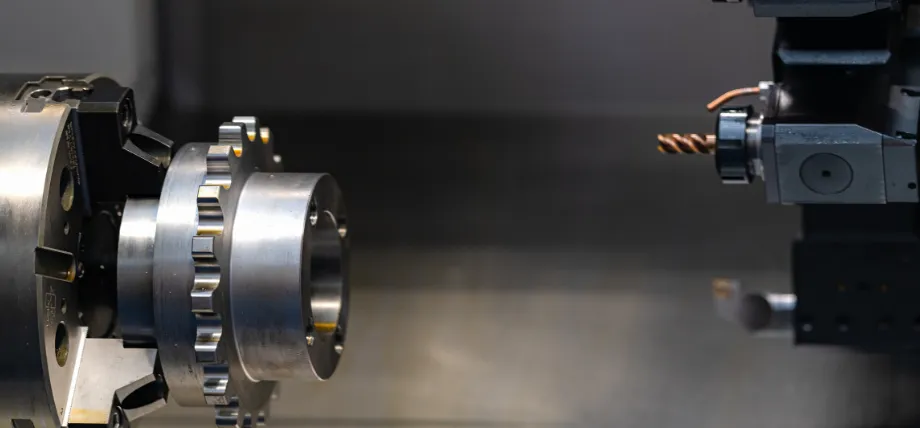
CNC-draaibankbewerking
Bij CNC-draaien wordt een werkstuk ten opzichte van een stilstaand snijgereedschap geroteerd om een cilindrische vorm te creëren. Dit proces wordt gebruikt voor het maken van diverse onderdelen, zoals boringen en schroefdraad.
Het gebruik van een positieve spaanhoek in snijgereedschappen zorgt voor effectieve spaancontrole, wat cruciaal is voor nabewerkingen. Het snijproces begint met voorbewerking, gevolgd door een tweede nabewerking om ervoor te zorgen dat de onderdelen aan de specificaties voldoen.
4 Axis CNC verspanen
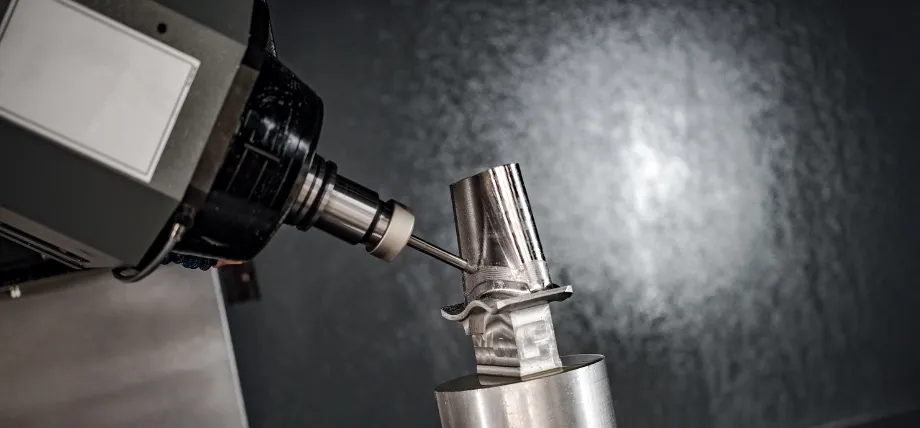
CNC-bewerking in 4 assen
4-assige CNC-bewerking combineert een rotatieas (meestal de A-as) met de standaard lineaire X-, Y- en Z-assen. Hierdoor kunt u het werkstuk roteren om meerdere zijden te bewerken zonder het te hoeven herpositioneren. Deze machine is speciaal ontworpen voor de productie van onderdelen van koolstofstaal met complexe vormen, zoals nokken met lobben, spiraalvormige groeven en onderdelen met een omwikkeld profiel.
Meerassige CNC-bewerking
CNC-bewerking met meerdere assen (5 assen of meer) is een modern bewerkingsproces waarmee werkstukken gelijktijdig langs 3 lineaire assen en 2 rotatieassen kunnen worden bewogen. Deze functie vermindert het aantal benodigde instellingen en maakt het mogelijk om complexe geometrieën in één enkele bewerking te vervaardigen. Met meerassige CNC-bewerking kunt u ondersnijdingen en samengestelde hoeken, evenals gebogen oppervlakken, met hoge precisie vervaardigen.
Productie van grote onderdelen
Een groot deel van de productie met CNC-machines betreft het maken van onderdelen met afmetingen groter dan 1-2 meter. Grote onderdelen worden bewerkt met behulp van portaalsystemen en machines met een grote verplaatsingsafstand. De onderdelen worden vastgehouden met behulp van robuuste opspaninrichtingen en eventuele spanningsvervorming wordt opgevangen door spanningsontlastende toepassingen om vervormingen of ongelijkmatige materiaalafvoer tegen te gaan.
Probeer Prolean nu!
Uitdagingen bij het bewerken van koolstofstaal
Afgewerkt stalen onderdeel
Het bewerken van koolstofstaal, net als elk ander materiaal, brengt zijn eigen unieke uitdagingen en moeilijkheden met zich mee die moeten worden aangepakt. Deze obstakels worden overwonnen door parameteroptimalisatie. Enkele veelvoorkomende obstakels worden hieronder opgesomd:
Slijtage van gereedschap
Gereedschapslijtage is een veelvoorkomend probleem tijdens het bewerken. Het wordt meestal veroorzaakt door schurende koolstofdeeltjes die de flanken- en kraterslijtage versnellen, vooral bij staalsoorten met een hoog koolstofgehalte, die moeilijker te bewerken zijn. Om dit probleem aan te pakken, worden hardmetalen gecoat om hun duurzaamheid te verbeteren, maar ze vereisen wel controle om defecten te voorkomen en een succesvolle bewerking te garanderen.
Warmteopwekking
De hitte die tijdens het bewerkingsproces ontstaat, kan oplopen tot 800 °C, wat thermische uitzetting en vervorming van het werkstuk kan veroorzaken. De temperatuur wordt gereguleerd door het gebruik van koelvloeistoffen en lagere snelheden.
Werk verharding
Werkverharding treedt op wanneer het materiaal zijn elasticiteitsgrens overschrijdt. De vervorming zorgt ervoor dat het oppervlak harder wordt, waardoor er meer snijkracht nodig is. Een lagere voedingssnelheid en een scherper snijgereedschap kunnen werkverharding verminderen, waardoor de oppervlakken zacht blijven en nauwkeurige resultaten worden behaald.
Chipcontrole
Staalsoorten met een lager koolstofgehalte, die een hogere ductiliteit hebben, produceren langere spanen die tot verstrengeling kunnen leiden. Spanenbrekers en koelvloeistof onder hoge druk helpen bij het afvoeren van de spanen, waardoor het proces veilig blijft.
Problemen met oppervlakteafwerking
Trillingen en ongelijkmatige krachten veroorzaken een slechte oppervlakteafwerking en hoge Ra-waarden. Stevige gereedschappen, correct gemonteerd, in combinatie met een gebalanceerde opstelling en een juiste bevestiging, afhankelijk van de vorm en geometrie van het werkstuk, verminderen dit probleem.
Dimensiestabiliteit
Het herhaaldelijk opwarmen en afkoelen van een materiaal veroorzaakt spanningen en vervormingen. Gloeien is een uitstekende methode om spanningen te verminderen en het materiaal te stabiliseren vóór de bewerking.
Veelvoorkomende precisie CNC-gefreesde koolstofstalen onderdelen
- Bouten en bevestigingsmiddelen: Schroefdraadcomponenten van AISI 1045, die een hoge treksterkte bieden voor constructies.
- AssenGemaakt van AISI 1018, wat zorgt voor torsieweerstand in aandrijflijnen.
- GearsGefreesd uit middelmatig koolstofstaal, warmtebehandeld voor slijtvastheid in transmissies.
- Spijkers en deuvelsNauwkeurig geslepen voor uitlijning in machines.
- Beugels: Gevormd voor montage, waarbij de buigzaamheid wordt benut voor het buigen na de bewerking.
- KleppenGefabriceerd voor vloeistofregeling, met nauwe toleranties voor afdichting.
- FlenzenGedraaid voor leidingaansluitingen, waardoor een vlak oppervlak gegarandeerd is.
- BushingsUitgeboord voor lagertoepassingen, waardoor wrijving wordt verminderd.
- SpringsGemaakt van hoogwaardig koolstofdraad, wat zorgt voor elasticiteit.
- Messen en bladenGeslepen uit AISI 1095 voor snijgereedschap.
Probeer Prolean nu!
Toepassingen van koolstofstaal
Automotive Industry
De auto-industrie gebruikt koolstofstaal voor de productie van diverse onderdelen, van chassis en motorblokken tot ophangingscomponenten. Dit komt voornamelijk doordat koolstofstaal een uitstekende duurzaamheid en mechanische eigenschappen heeft.
Bouw sector
Koolstofstaal wordt gebruikt voor wapeningsstaal in bouwbalken, wat zorgt voor een hoge structurele integriteit in gebouwen en bruggen. Zware buizen worden van koolstofstaal gemaakt omdat het bestand is tegen extreem hoge drukken.
Machines en uitrusting
Machineonderdelen zoals tandwielen, assen en frames die in grote industrieën worden gebruikt, worden gemaakt van koolstofstaal. De mogelijkheid om het te bewerken, maakt het mogelijk om op maat gemaakte onderdelen te produceren voor mallen en maatwerkconstructies.
OLIE EN GAS
Pijpen en afsluiters die in de olie- en gassector worden gebruikt, moeten bestand zijn tegen hoge drukken en een zware omgeving. Koolstofstaal presteert uitstekend onder dergelijke omstandigheden en wordt daarom veelvuldig in de industrie gebruikt.
LUCHT- EN RUIMTEVAART
De lucht- en ruimtevaartindustrie gebruikt het alleen voor bevestigingsmiddelen en niet-kritische constructies of secundaire onderdelen die de specifieke eigenschappen van koolstofstaal nodig hebben voor hun functionaliteit.
Consumer Goods
Carnonstaal wordt gebruikt in een breed scala aan apparaten en gereedschappen, zoals mixers en keukenmessen, omdat het een hoge duurzaamheid biedt tegen lage kosten.
Maatwerk metaalbewerking
Proleantech biedt staalservice Voor koolstofstaal, gelegeerd staal en roestvrij staal. We hebben een voorraad metaallegeringen met materiaalc certificaten en transparante productieprocessen. De standaard toleranties voor CNC-bewerking van koolstofstalen onderdelen bedragen doorgaans ±0.025 mm, afhankelijk van de geometrische complexiteit. Ons engineeringteam biedt tevens deskundig advies en ondersteuning bij materiaalkeuze.
Verzoek om een gratis offerte bereiken van jouw doelen
Conclusie
Het bewerken van koolstofstaal is een van de meest gebruikte productietechnieken in diverse industrieën, van de automobielindustrie tot de scheepvaart. In vergelijking met alternatieven presteert het qua kosten en beschikbaarheid beter dan sommige andere metalen. titanium versus staalHet is betrouwbaar en efficiënt, waardoor het een voorkeurskeuze is voor fabrikanten. Het combineert materiaaleigenschappen met geavanceerde processen en produceert betrouwbare componenten die de norm voor de industrie bepalen.
FAQ
Is koolstofstaal bewerkbaar?
Ja, koolstofstaal is bewerkbaar. Er worden diverse bewerkingstechnieken gebruikt om onderdelen en componenten te vervaardigen.
Is koolstofstaal gemakkelijk te produceren?
Ja, het is gemakkelijk te produceren en koolstofstaal wordt beschouwd als het beste staal voor bewerkingModerne productieprocessen hebben het relatief eenvoudig gemaakt, en het wordt hoofdzakelijk vervaardigd door middel van gieten of smeden, afhankelijk van de staalsoort.
Kun je koolstofstaal CNC-bewerken?
Ja, koolstofstaal kan met een CNC-machine worden bewerkt, en nauwkeurig CNC-gefreesde koolstofstalen onderdelen zijn populair in de auto-industrie.
Is koolstofstaal geschikt om mee te snijden?
Koolstofstaal wordt veel gebruikt voor het maken van snijgereedschap, met name soorten met een hoog koolstofgehalte die dankzij hun verbeterde hardheid hun scherpte behouden. gelegeerde staalsoorten Kan ook worden geselecteerd voor toepassingen met hitte- en slijtvastheid.
0 reacties