
Metalen onderdelen anodiseren
De anodiseren Anodiseren is een vorm van elektrochemische oxidatie waarbij een oxidelaag op metalen wordt gevormd. In tegenstelling tot poedercoatings, die aan de buitenkant van het metalen substraat ontstaan, vindt anodiseren aan de binnenkant plaats. Het proces heeft twee doelen: ten eerste beschermt het de buitenste laag tegen corrosie en slijtage, en ten tweede zorgt het voor een fraai uiterlijk.
Om het proces uit te voeren, moet het metalen onderdeel in de elektrolytoplossing worden ondergedompeld. Vervolgens wordt het metalen onderdeel aangesloten op de positieve elektrode van het elektrische circuit. Hierdoor migreren zuurstofionen in de elektrolytoplossing naar het metalen oppervlak, waar ze een oxidecoating vormen. Meer informatie over het proces is te vinden in het document MIL-PRF-8625.
Hoe werkt anodiseren? Het elektrochemische proces uitgelegd.
Het anodiseren van metaal vindt plaats wanneer het metalen onderdeel als anode fungeert in een elektrolytische cel. Het oxidatieproces vindt plaats in een zure omgeving waar gelijkstroom aanwezig is, waardoor oxidatiereacties op de anode ontstaan. Dit resulteert in de vorming van aluminiumoxide door de binding van zuurstofionen met aluminiumatomen.
Het metalen materiaal wordt eerst in de elektrolytoplossing geplaatst en verbonden met de positieve pool van de voeding, de zogenaamde anode. Hierdoor bewegen zuurstofionen zich naar het metaal, wat resulteert in de oxidatie van het metaaloppervlak.
Welke metalen kunnen worden geanodiseerd? Aluminium, titanium, staal en meer.
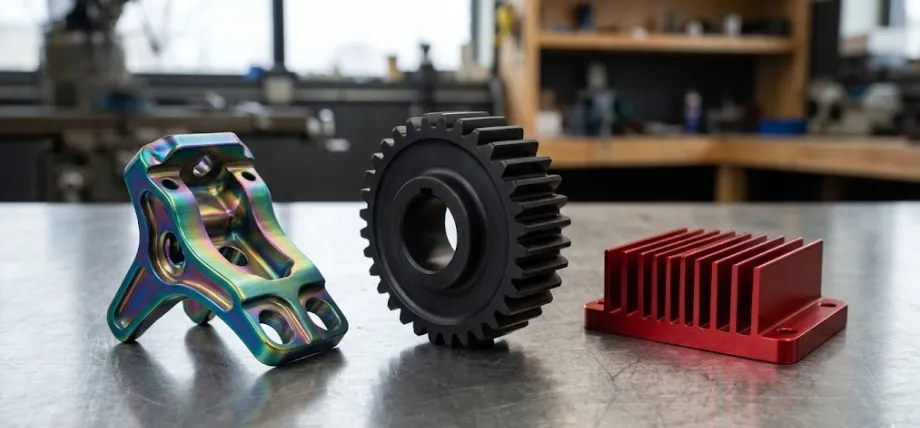
Nauwkeurig geanodiseerde metalen onderdelen
| Metaal | Anodiseerbaar | Notes |
| Aluminium en aluminiumlegeringen | Ja | De meest voorkomende zijn 6061 en 7075; deze laten zich goed anodiseren; legeringen met een hoog silicium-/kopergehalte leveren donkerdere, minder uniforme afwerkingen op. |
| Titanium | Ja | Geeft heldere interferentiekleuren zonder dat er kleurstoffen nodig zijn. Gebruikt in de lucht- en ruimtevaartindustrie, biomedische implantaten en sieraden. |
| Magnesium | Ja | Het vereist complexe verwerkingstechnieken. Het is niet zo populair als aluminium. |
| Staal / roestvrij staal | Nee | IJzeroxiden zijn reactief en niet corrosiebestendig. Gebruik in plaats daarvan passivering, galvaniseren of droge filmsmering. |
| Messing | Nee | Oxiden biedt niet de noodzakelijke bescherming. Gebruik chromaatbehandeling of galvaniseren. |
Kies bij de metaalkeuze voor uw onderdeel voor aluminium of titanium als u een betrouwbare beschermende afwerking met anodiseren wilt. Staal is een goed alternatief voor passivering en galvaniseren.
Geanodiseerd titanium: kleuren, proces en toepassingen
Echter, geanodiseerd titanium verschilt van anodiseren van aluminium Omdat er geen kleurstoffen nodig zijn bij het kleuren van geanodiseerd titanium, ontstaan de kleuren door de dikte van de titaniumoxidelaag te regelen, wat op zijn beurt de lichtreflectie beïnvloedt. Verschillende spanningen leiden tot verschillende oxidelagen, en dus tot verschillende kleuren: van geel en bruin bij lagere spanningen tot blauw en groen bij hogere spanningen.
Geanodiseerd titanium is zeer populair bij de productie van medische hulpmiddelen, waar biocompatibiliteit, kleur, duurzaamheid en de afwezigheid van kleurstoffen van groot belang zijn. Het wordt ook toegepast in de sieraden- en ruimtevaartindustrie vanwege het belang van kleur in de oxidelaag.
Geanodiseerd staal: waarom staal niet geanodiseerd kan worden en wat je in plaats daarvan kunt gebruiken.
Staal vormt niet de stabiele oxidelaag die aluminium onder anodiseeromstandigheden vormt. IJzeroxiden blijven uitzetten en bereiken het tegenovergestelde van anodiseren. geanodiseerd staal is niet stabiel.
| Doel | Aanbevolen proces voor staal |
| Corrosiebestendigheid (roestvrij staal) | Passivering of elektropolijsten |
| Corrosiebestendigheid (zacht staal, buitengebruik) | Thermisch verzinken of poedercoaten |
| Donkere uitstraling met lichte bescherming | Zwarte oxide coating |
| Slijtvastheid | Chemisch vernikkelen of PVD-coating |
| Verfhechting | Fosfaatconversiecoating |
Soorten anodiseren: Type I, Type II en Type III uitgelegd
Industrieel anodiseerproces in tanks
Anodisatie bestaat uit drie belangrijke vormen, afhankelijk van de gebruikte elektrolyten en de dikte van de oxidefilm die door het proces ontstaat. Het type anodiseermetaal dat gebruikt wordt, hangt af van het beoogde doel.
| Eigendom | Type I – Chroomzuur | Type II – Zwavelzuur | Type III – Harde coating |
| elektrolyt | Chroomzuur | Zwavelzuur | Zwavelzuur (hoge concentratie, lage temperatuur) |
| Oxidatiedikte | 0.5-2.5 µm | 5-25 µm | 25-75 µm |
| Hardheid | Laag | Gemiddeld | Zeer hoog |
| Slijtvastheid | Laag | Gemiddeld | Uitstekend |
| Corrosieweerstand | Uitstekend | Heel goed | Heel goed |
| kleuropties | Beperkte oplage (alleen grijs/transparant) | Breed (accepteert verfstoffen) | Beperkte oplage (natuurlijk donkergrijs/zwart) |
| Dimensionale impact | minimaal | 50% in / 50% uit het oppervlak | 50% in / 50% uit — significant bij nauwe toleranties |
| Typische toepassingen | Lucht- en ruimtevaart, dunwandige precisieonderdelen | Consumentenproducten, algemene techniek | Industriële, militaire en slijtagegevoelige onderdelen |
| zorg voor het milieu | Hoogwaardig chroomzuur is gevaarlijk. | Laag | Laag |
Type I: Chroomzuuranodiseren
Voor het verkrijgen van de minimale dikte van de oxidefilm wordt type I (0.5 tot 2.5 µm) gebruikt met een chroomzuur-elektrolytoplossing. Het wordt aanbevolen voor de lucht- en ruimtevaart. Het gebruik ervan is echter aanzienlijk afgenomen vanwege het toxiciteitsrisico.
Type II: Anodiseren met zwavelzuur
Het wordt het meest gebruikt in het anodiseerproces. Het produceert een oxidelaag van 5 tot 25 µm met behulp van een zwavelzuurelektrolyt. Het kan gemakkelijk kleuren opnemen en biedt tegelijkertijd bescherming tegen corrosie.
Type III: Hard anodiseren (harde coating)
Type III is ook vrij vergelijkbaar met Type II, omdat het gebruikmaakt van een elektrolytoplossing van zwavelzuur; de omstandigheden, zoals de concentratie en temperatuur, verschillen echter om een harde oxidefilm van 25-75 µm te verkrijgen. Het wordt gebruikt wanneer slijtvastheid vereist is, bijvoorbeeld in hydraulische zuigers, schuifmechanismen en andere werktuigmachines waar slijtage en wrijving hoog zijn. Vanwege de dikte zijn dimensionale afwijkingen een factor bij de bewerking.
Probeer Prolean nu!
Het anodiseringsproces van aluminium: stap voor stap
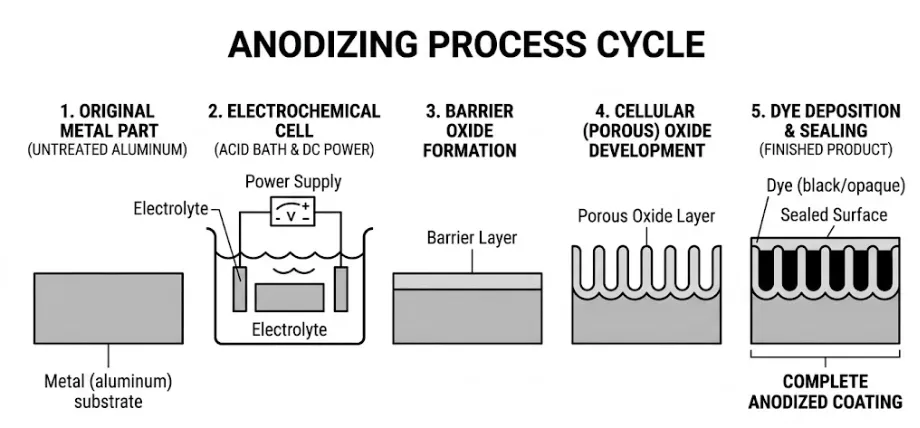
Diagram van de procescyclus van het anodisatieproces
Stap 1 – Oppervlaktevoorbereiding
Onderdelen worden machinaal bewerkt of gepolijst, wat bekend staat als mechanische afwerking. Vervolgens worden ze op de anodiseerlijn geplaatst. Eventuele krassen blijven zichtbaar.
Stap 2 – Reinigen en etsen
Het ontvetten vindt plaats vóór het etsen om de natuurlijke oxidelaag op het metaaloppervlak te verwijderen en een egaal oppervlak te garanderen. Vervolgens wordt ontvet met salpeterzuur om eventuele aanwezige legeringsstoffen (Si, Cu, Mn, enz.) te verwijderen.
Stap 3 – Anodiseren (het elektrochemische bad)
De verkregen onderdelen worden ondergedompeld in een oplossing die een zuur bevat en bevestigd aan een anode, waar ze worden blootgesteld aan elektrische stroom. Zuurstofionen stromen naar het oppervlak en vormen aluminiumoxide.
Stap 4 – Kleur toevoegen (verven)
In geval dat aluminiumkleur Als dit nodig is, worden de onderdelen naar verfbaden verplaatst. Dit proces moet direct na het anodiseren plaatsvinden, zodat de poriën nog open zijn.
Stap 5 – Het afsluiten van de poriën
Het afdichten van de poriën voorkomt dat vocht en verontreinigingen binnendringen. Dit is de belangrijkste stap voor corrosiebestendigheid. Hieronder staan de drie meest gebruikte afdichtingsmethoden:
Heet DI-waterafdichting
De componenten worden ondergedompeld in gedemineraliseerd water van ≥95 °C. De oxidelaag hydrateert en zwelt op, waardoor alle poriën worden afgesloten. Dit is de meest beproefde methode en biedt een uitstekende corrosiebestendigheid, hoewel het een energie-intensief proces is.
Afdichting bij gemiddelde temperatuur
Dit proces wordt uitgevoerd bij temperaturen tussen 60 en 80 graden Celsius met behulp van een nikkelacetaatoplossing. De minerale zouten slaan neer in de poriën en binden zich chemisch aan elkaar om de poriën af te sluiten. Het vereist minder energie dan hete afdichting.
Koude/kamertemperatuurafdichting
Chemische afdichtingsmiddelen, die doorgaans op fluoridebasis zijn, worden bij omgevingstemperatuur gebruikt. Dit is een milieuvriendelijke optie omdat er minder energie wordt verbruikt. Het vereist wel een uithardingsperiode na het aanbrengen voordat het volledig corrosiebestendig is.
Anodiseren versus andere metaalafwerkingsprocessen
| Eigendom | Anodiseren | Poeder Coating | Chromaatconversie | Chemisch vernikkelen | passivatie |
| Proces type | elektrochemische | Mechanisch/thermisch | Chemical | Elektroloze chemische | Chemical |
| Compatibele metalen | Al, Ti, Mg | De meeste metalen | Al, staal | De meeste metalen | RVS |
| Laagdikte | 5-75 µm | 60-200 µm | 0.5-2.5 µm | 12-75 µm | Geen toegevoegde laag |
| Bescherming tegen corrosie | Uitstekend | Goed | Goed | Uitstekend | Goed |
| Elektrische geleiding | Nietgeleidend | Nietgeleidend | geleidende | geleidende | geleidende |
| Slijtvastheid | Uitstekend (Type III) | Gemiddeld | Laag | Heel goed | Laag |
| kleuropties | Wijd | Heel breed | Beperkt | Geen (zilver) | Geen |
| Relatieve kosten | Laag-matig | Laag-matig | Laag | Matig-hoog | Laag |
Belangrijkste eigenschappen en parameters van geanodiseerde onderdelen
| Eigendom | Type I | Type II | Type III |
| Dikte van de oxidelaag | 0.5-2.5 µm | 5-25 µm | 25-75 µm |
| Oppervlakte hardheid | 200 HV | 300–400 HV | 400–500 HV |
| Corrosieweerstand | Uitstekend | Heel goed | Heel goed |
| Slijtvastheid | Laag | Gemiddeld | Uitstekend |
| Elektrische geleiding | Nietgeleidend | Nietgeleidend | Nietgeleidend |
| Thermische spanningstolerantie | Laag | Gemiddeld | Hoge |
| Dimensionale impact (per zijde) | 0.5 μm | 2.5-12.5 µm | 12-37 µm |
| Accepteert kleurstof | Nee | Ja | Beperkt |
Voordelen van het anodiseren van metalen onderdelen
Het meest voorkomende voordeel van het anodiseren van metaal, en de reden waarom ingenieurs er de voorkeur aan geven, is de corrosiebestendigheid. De oxidelaag bovenop het aluminium is afgedicht en reageert niet met andere chemicaliën of elementen. Voor industrieën zoals de scheepvaart of de lucht- en ruimtevaart zijn dergelijke eigenschappen van groot belang.
Het tweede grote voordeel is de oppervlaktehardheid. Kaal 6061 aluminium heeft een hardheid van ongeveer 95 HV. Een harde coating van type III verhoogt de oppervlaktehardheid tot 400-500 HV. Het anodiseren van metaal is ook milieuvriendelijk. Er wordt zwavelzuur gebruikt, dat herbruikbaar is en minder schadelijk dan chroomzuur of andere chemicaliën die voor verchromen worden gebruikt. Bovendien wordt het energieverbruik verlaagd door koudverzegeling toe te passen.
Probeer Prolean nu!
Onderdelen ontwerpen voor anodiseren: wat ingenieurs moeten weten
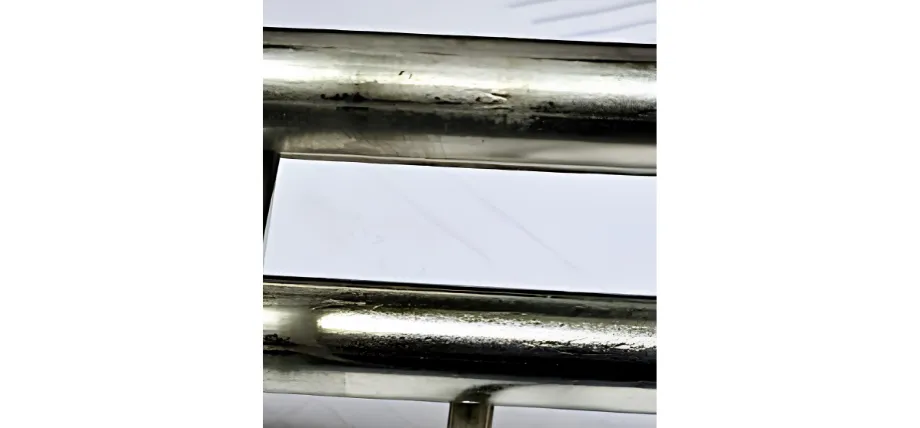
Inspectie van defecte metaallassen
Verschillende ontwerpoverwegingen die vóór het anodiseren worden gemaakt, hebben invloed op de uiteindelijke kwaliteit van het onderdeel. De meest voorkomende problemen bij het anodiseren van aluminium zijn dimensionaal, legeringsgerelateerd en geometrisch van aard.
- dimensionale tolerantie:Oxidevorming vindt plaats in twee richtingen vanaf het oppervlak van het materiaal, ongeveer de helft aan elke kant. Bij anodiseren type II groeit elk oppervlak met ongeveer 2.5–12.5 µm. Bij anodiseren type III is de groei groter, tot 12–37 µm per zijde. Toleranties van boringen, schroefdraad en andere componenten met nauwe toleranties moeten rekening houden met deze veranderingen in afmetingen. Bij anodiseren type III moeten alle gaten kleiner dan M8 worden afgedekt of nabewerkt.
- Randen en hoekenDe stroom heeft de neiging zich te concentreren rond scherpe randen, wat leidt tot overmatige uitzetting en zelfs verbranding van het materiaal. Alle scherpe buitenhoeken die een harde coating vereisen, moeten een minimale radius van 0.5 mm (0.020 inch) hebben.
- Malmarkeringen: Onderdelen moeten elektrisch verbonden zijn met het anodiseerrek om ze te kunnen verwerken. De plekken waar de elektrische verbinding plaatsvindt, worden afgedekt en blijven onbehandeld. Ingenieurs moeten op de tekening aangeven waar deze markeringen mogen voorkomen – meestal op niet-zichtbare plaatsen.
- Keuze van aluminiumlegering: Sommige aluminiumlegeringen zijn beter geschikt voor anodiseren. 6061-T6 en 7075-T6 vormen gladde, uniforme lagen, ideaal voor zwart geanodiseerd aluminium Afwerkingen. Legeringen met een hoog siliciumgehalte (bijv. de 4xxx-familie, gebruikt voor gieten) anodiseren tot donkergrijs en zijn niet geschikt voor decoratieve toepassingen. Een hoog kopergehalte (2xxx-serie) resulteert in een minder egale afwerking en een slechtere corrosiebestendigheid in vergelijking met de 6xxx-familie.
- Elektrische geleiding: De geanodiseerde oxidelaag is een diëlektricum. Als er op het onderdeel plekken zijn waar een elektrische verbinding moet worden gemaakt, moeten die plekken vóór het anodiseerproces worden afgedekt of erna worden behandeld.
Anodisatie service
Wilt u de duurzaamheid en corrosiebestendigheid van uw onderdelen verbeteren? Bij Proleantech bieden we u niet alleen functionele oplossingen, maar ook meer. oppervlakte-anodisatieserviceMaar we besteden ook aandacht aan de esthetiek en het uiterlijk van de onderdelen.
Waarom SIGemea?
- Proleantech garandeert een constante oppervlaktekwaliteit.
- Diverse afwerkingsmogelijkheden op één plek.
- 15+ jaar productie-ervaring
- Levertijd 3-7 dagen
Verzoek om een gratis offerte bereiken van jouw doelen
Conclusie
Door metaal te anodiseren ontstaat een oppervlakteafwerking die is gebonden en niet er bovenop is aangebracht. De juiste type anodisering (I, II of III) kiezen en inzicht hebben in de dimensionale groei is essentieel voor een succesvol resultaat.
Veelgestelde vragen over het anodiseren van metaal
Hoe werkt anodiseren?
Bij anodiseren wordt een dunne oxidelaag op aluminium aangebracht om het te beschermen tegen invloeden van buitenaf en de uitstraling te behouden, en soms ook om het een kleur te geven.
Waarom metalen onderdelen anodiseren?
Metalen onderdelen worden om twee hoofdredenen geanodiseerd: ter bescherming tegen corrosie en voor een aantrekkelijker uiterlijk.
Hoe dik is de geanodiseerde laag?
De dikte van de geanodiseerde laag is afhankelijk van het gebruikte anodiseerproces. Type I geeft een dikte van 0.5–2.5 µm, type II een dikte van 5–25 µm en type III een dikte van 25–75 µm.
Heeft anodiseren invloed op de afmetingen van onderdelen?
Ja, anodiseren heeft invloed op de afmetingen van onderdelen. Omdat de oxidelaag vanuit het basismetaal groeit en ongeveer 50% van de anodiseerlaag naar buiten groeit, kan dit de nauwe toleranties van aansluitende onderdelen en afdichtingscomponenten bij Type I- en Type II-coatings beïnvloeden.
Welke aluminiumlegeringen zijn het meest geschikt voor anodiseren?
6061-T6 en 7075-T6 zijn de beste opties voor het anodiseren van aluminiumlegeringen.
Kan geanodiseerd aluminium gekleurd worden?
Geanodiseerd aluminium kan gekleurd worden door het in verfbaden onder te dompelen om de gewenste kleur te verkrijgen.
IIs geanodiseerd aluminium elektrisch geleidend?
Het is niet elektrisch geleidend omdat het het buitenoppervlak in aluminiumoxide verandert.
Is anodiseren milieuvriendelijk?
Anodiseren is een zeer milieuvriendelijke optie omdat het beter recyclebaar en minder schadelijk is dan andere chemische processen. Koud sealen vermindert bovendien het energieverbruik.
Wat is het verschil tussen anodiseren type II en type III?
Beide typen gebruiken zwavelzuur als elektrolyt, maar type III gebruikt een hogere concentratie en een lagere temperatuur. Type II produceert een laagdikte van 5 tot 25 µm, terwijl type III een laagdikte van 25 tot 75 µm produceert.
Welke chemicaliën worden er gebruikt bij het anodiseerproces?
Bij het anodiseerproces worden sterke zuren als elektrolyten gebruikt. Deze zuren zijn specifiek chroomzuur voor anodiseren van type I en zwavelzuur voor anodiseren van type II en type III.
Zal de anodisering slijten?
Door wrijving of intensief gebruik kan de anodisering na verloop van tijd slijten.
Hoe beoordeel ik de kwaliteit van geanodiseerde onderdelen?
Visuele inspectie en instrumentele tests kunnen de kwaliteit van het anodisatieproces beoordelen.
Waarom zou ik malmarkeringen in mijn ontwerp opnemen?
Markeringen op de mal zorgen voor herhaalbaarheid, nauwkeurigheid en snelheid. Ze stellen u in staat om gereedschap of materialen op dezelfde plek uit te lijnen.
Kan staal geanodiseerd worden?
Het kan geanodiseerd worden, maar op een andere manier dan aluminium. Daarbij ontstaat poreus ijzeroxide in plaats van een beschermende laag.
0 reacties