
? あなたは今、どの位置にいますか?
表面処理
熱処理サービス
表面熱処理は、主に鋼部品に対して行われる一連のプロセスであり、様々な方法で異なる時間加熱することで、必要な表面特性を実現します。一般的に用いられるプロセスの一つに焼入れがあります。これは、鋼部品の表面を800℃以上の変態温度まで加熱し、一定量の炭素を表面に溶解させた後、油または水を用いて冷却するものです。Prolean社は、鋼部品の表面熱処理サービスを提供しています。

どこに当てはまるか
熱処理は機械加工後に行われ、焼入れは切削後に行われる。
公開されている工程は5つのステップから構成されており、その順序が重要となる。なぜなら、硬い表面を作り出すステップは、同時に部品を移動させるステップでもあるからだ。後から修正するよりも、その順序を考慮して計画を立てる方がはるかに容易である。
焼き入れが結果を左右し、部品を動かすことができる工程でもあります。変化は金属の表面ではなく内部で起こるため、部品を切断する前に許容値と検査ポイントを合意する必要があります。 急冷によって動かせるもの.
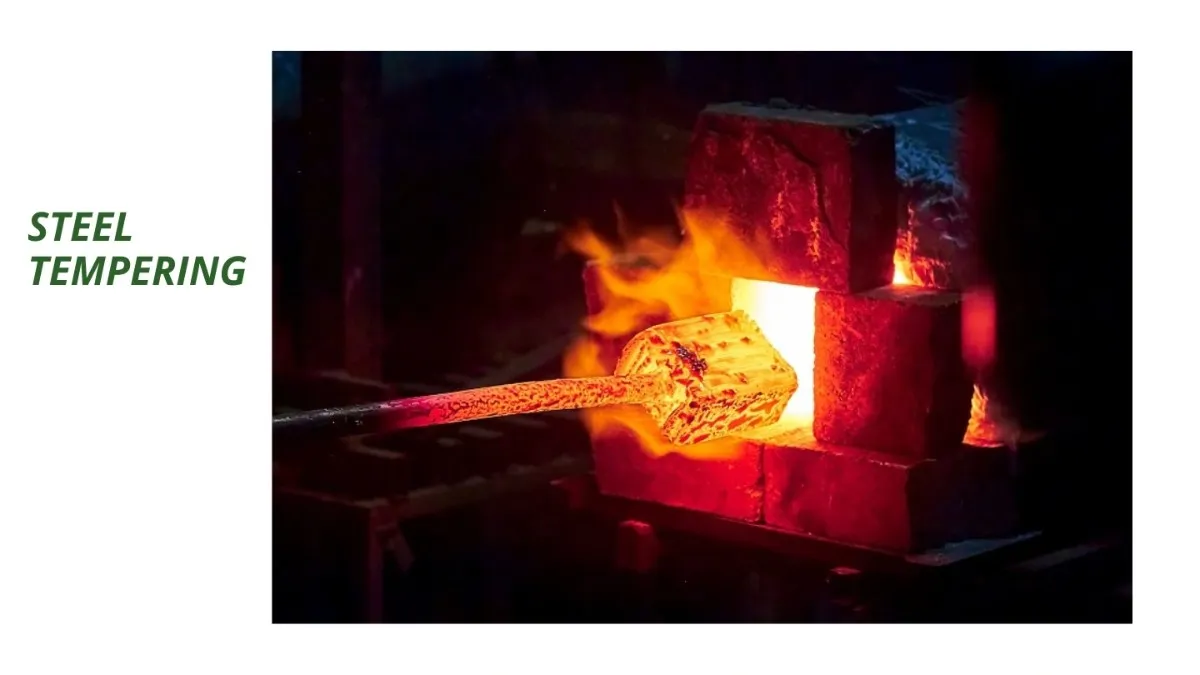
フィットチェック
材料、断面形状、および用途によって、部品を熱処理するかどうかが決まります。
決め手となるのは、金属の種類、断面形状、そして部品の用途の3点です。最後の用途こそが加工方法の選択を左右するポイントであり、同時に最も誤った選択をしてしまう原因でもあります。
材料
- 出版された家族 掲載されているテキストには、熱処理は主に鋼部品に使用されると記載されており、当社の表面熱処理もまさに鋼部品向けに提供されています。
- 焼入れ性は鋼種によって決まる。同じ焼入れでも、普通炭素鋼と合金鋼では焼入れ深さが異なる。
- 他の金属は異なるメカニズムで硬化する。アルミニウム合金は炭素焼入れ法ではなく、時効処理によって強度が増す。
- 当社が取り扱う鋼種、およびステンレス鋼が対象範囲に含まれるかどうかは確認中です。
公開されている資料は鋼鉄です。当社が取り扱っているグレードやその他の金属については、ご確認ください。
断面と形状
- 厚い部分と薄い壁は冷却速度が異なるため、それらが混在する部品では硬化結果が均一にならない。
- 鋭い内角や急激な断面変化は冷却を集中させ、そこで歪みや亀裂が発生する。
- 細長い部品や薄い板は、急冷中に動きやすい。
- 焼入れ温度を部品に合わせて設定するため、最も薄い壁と最も厚い部分を教えてください。
部品の移動量は作業ごとに確認されるため、この工程における歪みの数値は公表されていません。
その部品が果たすべき役割とは
- 硬い表面と強靭な芯部の組み合わせは、浸炭などの表面処理方法を示している。
- 断面全体にわたって硬化する必要がある部品は、全体焼入れルートを示している。
- 柔らかく、安定していて、加工しやすい部品には、焼きなましや焼きならしが適している。
- 腐食防止や着色が必要な部品は、熱処理作業とは全く関係ありません。
技術仕様
熱処理:鋼部品、800℃以上、油または水焼き入れ
ライブページにはこの工程の仕様表が掲載されていないため、以下の表は掲載されているテキストの数値に基づいて作成されています。ショップが確認していない行はすべて「確認中」と表示され、「推測」とは表示されていません。
移動させるもの
熱処理では層は形成されないが、急冷によって部品が動く可能性がある
熱処理がコーティング工程と最も異なる点はここにあります。めっきや塗装は、層の厚さ分だけ部品を成長させますが、熱処理はその逆で、部品内部の金属を変化させ、表面には何も付加しません。ただし、加熱と焼入れによって残留応力が残るため、寸法を移動させることは可能です。
| 作用する場所 | 何が変わるか | 重要性 | 何をすべきか |
|---|---|---|---|
| 表面自体 | レイヤーは追加されません | メッキや塗装とは異なり、表面に厚みを持たせる処理は行われず、表面が硬化し、くすんだ灰色の色合いになるという変化が見られる。 | 塗膜の厚みを考慮に入れる必要はありません。塗膜を形成するものは何もありません。 |
| 全体のサイズと形状 | その部品は動いたり変形したりする可能性がある | 加熱と急冷によって残留応力が生じ、薄い部分や断面形状が急激に変化する部分が最も大きく変形する。 | 歪みの制限に合意する 部品あたり - 数値は確認用です。 |
| 硬くてサイズが合っている顔でなければならない | 研削代が必要です | 面が硬く、かつ寸法通りでなければならない場合、通常は焼き入れ後に研磨されるため、切削時には研磨のための材料を残しておく必要がある。 | 研磨手当を残しておく 許容範囲を持つあらゆる面において。 |
| 鋭い角と薄い壁 | 歪みやひび割れはここから始まります | 角や薄い壁は周囲の物体よりも早く冷えるため、そこで急冷による損傷が発生する。 | 重要な顔ぶれを挙げてください また、デザイン上可能な場合は、角を厚くしたり丸くしたりする。 |
| 表面の色 | 表面はくすんだ灰色に見える | それは、硬化処理された部品の公表されている色であり、コーティングや顔料によるものではなく、処理工程の結果です。 | くすんだグレー以外の色をご希望の場合は、別の加工方法を選択してください。 |
| 腐食 | 腐食防止剤は添加されていません | 硬化処理された鋼材の表面は、他のむき出しの鋼材の表面と同様に錆びます。熱処理は腐食防止策にはなりません。 | 腐食が想定される用途の場合は、コーティングまたは不動態化処理を指定してください。 |
方向性は明確です。熱処理は何も効果がなく、部品を動かす可能性がありますが、歪みの数値は公表されていないため、上記の寸法欄には「要確認」と記載されています。研削代は、想定するのではなく、加工業者と合意する必要があります。
焼き入れ後に研削する面と、特に重要な寸法を教えていただければ、部品製造前に許容誤差を確認いたします。
見積もりを取得どのルート
浸炭処理(焼入れ、誘導加熱、焼きなましによる)―そして答えが「なし」の場合
公表されている方法は表面硬化ですが、これは一連の処理方法の一つです。どの方法を適用するかは、硬化が表面にとどまる必要があるか、部品全体に及ぶ必要があるか、また、硬化させるのか軟化させるのかによって異なります。最後の項目は、熱処理が不適切な場合です。
表面硬化(浸炭処理)
鋼材部品の表面をまず800℃以上の変態温度まで加熱し、一定量の炭素を表面に溶解させる。その後、炭素が表面で過飽和状態にある間に、油または水を用いて部品を冷却することで、硬化表面が得られる。
これは、より柔らかく丈夫な芯材の上に硬い外殻を形成するため、全体が脆くなることなく、外側に耐摩耗性が必要な部品に適しています。
最適な用途:低炭素鋼または合金鋼部品の、丈夫な芯材の上に耐摩耗性に優れた表面を施す場合
対象外: 部品全体が硬くなければならない場合、それは全体焼入れという方法である。
焼き入れと焼き戻しによって
ここでは、部品全体が加熱されてから急冷されるため、硬度が表面の一部に留まらず、断面全体に均一に分布します。通常、その後、硬度の一部を靭性に置き換えるために焼き戻し工程が行われます。
最適な用途:断面全体にわたって硬さと強度が求められる部品
対象外: 表面を硬くするだけでよい部分です。セクション全体を硬化させると、何のメリットもなく歪みが増えるだけです。その部分について保持しているパラメータは、確認中です。
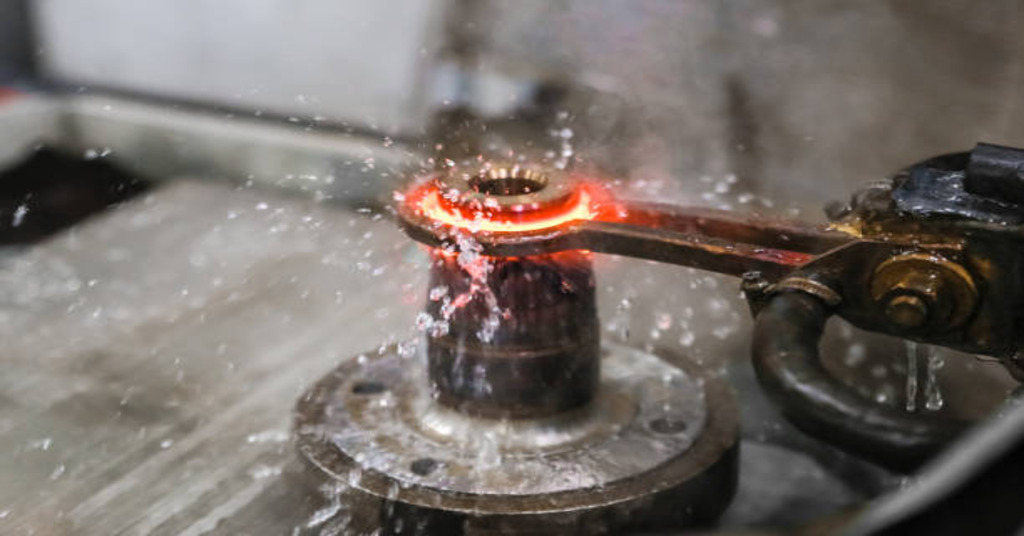
誘導加熱および火炎焼入れ
ジャーナル、歯車の歯、摩耗面など、特定の領域を急速に加熱して急冷することで、その領域だけが硬化し、部品の残りの部分は元の状態のままになります。この方法は、摩耗が一箇所に集中していて、部品全体を加熱できない場合に使用されます。
最適な用途:大型部品または仕上げ加工済みの部品の明確な摩耗面
対象外: 深いケース、またはハードゾーンが複雑な形状に従わなければならない部分。 誘導焼入れガイド.
アニーリングと焼きならし
焼きなましと焼きならしも熱処理の一種ですが、その目的は焼き入れとは逆で、鋼を軟化させ、切削加工によって生じた応力を緩和し、加工性を向上させます。焼きなましはゆっくりと冷却して軟化させ、焼きならしは空気中で冷却して結晶粒を微細化します。
最適な用途:硬化工程の前後に、柔らかく、安定していて、加工しやすい部品
対象外: 耐摩耗性を有する部品。 焼きなまし鋼ガイド.
熱処理が間違った方法である場合
熱処理は鋼部品内部の金属を変化させるものであり、層を形成したり、色を付けたり、腐食防止層を作ったりするものではありません。したがって、これらのいずれかの特性を真に必要とする作業は、熱処理作業ではありません。また、既に十分な強度を持つ部品を、それ自体を目的として硬化させるべきではありません。
代わりに、腐食防止と外観向上のためにメッキまたはコーティング仕上げ、あるいはアルミニウムの場合は陽極酸化処理を検討してください。
対象外: 必要な部品 腐食防止または着色 より硬い表面ではなく( 不動態化, 亜鉛メッキ or 絵画) プラスチックまたは非鉄金属部品 別のメカニズムによって硬化する、または 柔らかく加工可能な状態を維持しなければならない部分.
硬度を表面にとどめる必要があるのか、部品全体に浸透させる必要があるのか、また、硬化処理なのか軟化処理なのかをお知らせください。ご依頼いただく前に、最適な処理方法をご提案いたします。
見積もりを取得選択するか避けるか
熱処理が適切な場合とそうでない場合
熱処理を選ぶとき
- 要件は より硬く、耐摩耗性に優れた鋼表面または、断面全体にわたって硬くて丈夫でなければならない鋼鉄部品。
- 材料は 鋼 - このプロセスで公表されているファミリー - まずグレードと他の金属が確認されます。
- お絵かき 小さなサイズ変更が可能 焼き入れは、最終的に硬く、寸法通りに仕上げなければならない面に、研削代を生じさせたり、残したりする可能性がある。
- その部分は スチール製摩耗部品 シャフト、ギア、ピン、ダイなど、表面が見た目よりも重要な役割を果たすもの。
- その シーケンスが計画されています粗加工、熱処理、仕上げ研磨を行うことで、焼き入れが最終寸法に影響を与えないようにする。
- 図面に対する義務 硬度またはケースの深さそのため、結果を仮定するのではなく、検証することができる。
部品に硬い表面処理が必要なのか、それとも保護表面処理が必要なのか判断に迷っていますか?図面と仕様をお送りいただければ、どちらが最適かをご提案いたします。
見積もりを取得設計上の制約
硬化した部分がまっすぐに戻るかどうかは何が決めるのか
6つの変数:グレード、断面形状、研磨のために残された余裕、焼入れ媒体、作業場内のステップの位置、そしてその後チェックされる項目。
材料と焼入れ性
鋼種によって、焼入れ硬化の深さと部品の変形量が決まります。普通炭素鋼と合金鋼は同じ処理を施しても結果が異なる可能性があるため、鋼種は工程設定の最初に決める要素となります。
断面と形状
厚い部分と薄い部分が混在する部品は、冷却が不均一になる。薄い部分は完全に硬化して脆くなる一方で、厚い部分はまだ柔らかいままであり、その境界部分から亀裂が発生する。
研削代
面が硬く、かつ寸法通りでなければならない場合、通常は焼き入れ後に研削されます。つまり、焼き入れ前の切削では研削代を残す必要があり、図面にはどの面に研削代があるかが明記されていなければなりません。
冷却媒体
一般的に用いられる冷却媒体は油と水です。水は冷却速度が速く、より過酷な焼き入れ方法です。より深く硬化しますが、歪みやひび割れも起こりやすくなります。一方、油はより穏やかな冷却方法です。どちらの媒体が適しているかは、材質と断面形状によって決まります。
店内の踏み台の位置
熱処理は通常、荒加工と仕上げ加工の間に行われます。既に寸法が確定していて研削の余裕がない部品に熱処理を施し、形状が安定する前に熱処理を行うことで、後の切削加工で硬化層を除去することができます。
焼入れ後の検査
部品は、硬度、歪み、および公表されている鈍い灰色の表面色について検査されます。部品に記録および添付できる項目については、下記の品質保証(QA)の項で説明します。
描画に関するメモ
熱処理が意図した場所に施されるように、図面に何を書けばよいか
要件の大部分は2つの項目に集約されている。すなわち、部品が焼入れ後に研削されるかどうか、そしてどの面が硬化処理され、かつ寸法通りでなければならないか、という点である。
1. 材質:____________(鋼種)2. 熱処理:表面/内部(いずれか一方を削除)3. ケースの厚さ:______ mm(要確認)4. 硬度:______ HRC(要確認)5. 焼入れ媒体:油/水(表面硬化用に公表されているものと同じ;どちらか一方を削除)6. 焼入れ面の研削代:______ mm(要確認)7. 歪み限界:______ mm(要確認)8. 検査項目:硬度、歪み、表面色(硬化処理された表面の色は鈍い灰色です)。
これは例示です。空欄はすべてご自身の要件に置き換えてください。最も重要なのは、順序と許容値の2行です。部品が焼入れ後に研削されるかどうか、また、硬化処理と寸法精度が必要な面には材料を残しておく必要があることを明記してください。
どの金属
熱処理する金属の種類と、別の工程に属する役割
掲載されている文章には、熱処理は主に鋼部品に用いられるものであり、当社では鋼材向けの表面熱処理を提供していると明記されています。下の表はそれを示しており、熱処理に該当しない作業については、それを処理する工程を示しています。
| 材料 | 熱処理 | Notes | 代わりに |
|---|---|---|---|
| 炭素鋼 | はい | このプロセスで公表されている材料群。硬い外殻と強靭な芯材が求められる場合は、低炭素鋼が一般的に選ばれます。 | - |
| 合金鋼 | はい | 公表されている規格では、合金元素によって焼入れ硬化の深さが変化するため、各部品ごとにグレードが確定されます。 | - |
| 工具鋼 | 確認するために | 一般的に焼き入れと焼き戻しが行われるが、この工程における工具鋼のデータは公表されていない(現在確認中)。 | - |
| ステンレス鋼 | 確認するために | ステンレス鋼の中には、炭素析出と焼入れではなく、析出硬化によって硬化するものがあります。ステンレス鋼が本件の対象となるかどうかは現在確認中です。 | 析出硬化 |
| アルミ | 異なるプロセス | アルミニウム合金は、炭素添加と焼入れという方法ではなく、時効処理によって強度を増すため、熱処理の系統が異なる。 | 陽極酸化 表面の場合 |
| プラスチック | 異なるプロセス | 熱処理は金属加工の一種であり、ポリマー部品にはこのような方法で硬化させるための微細構造が存在しない。 | 部品を確認する プラスチック部品 |
| 腐食防止が必要な部品 | 異なるプロセス | 硬化処理された鋼の表面は、他の素地鋼と同様に錆びる。熱処理は腐食防止効果をもたらさない。 | パッシベーション or 亜鉛メッキ |
| 色や層が必要な部分 | 異なるプロセス | 熱処理によって色や層が加わることはありません。公表されている表面の色は、硬化処理された部品が示すくすんだ灰色のみです。 | 絵画 または 陽極酸化された 仕上げ |
材料と関税を記載した図面をお送りください。熱処理が金属や要件に適していない場合は、最適な方法をご提案いたします。
見積もりを取得用途
硬化鋼表面が仕事をしている
この処理が通常行われるのは、以下の部品、つまり外観ではなく摩耗が問題となる鋼鉄部品です。
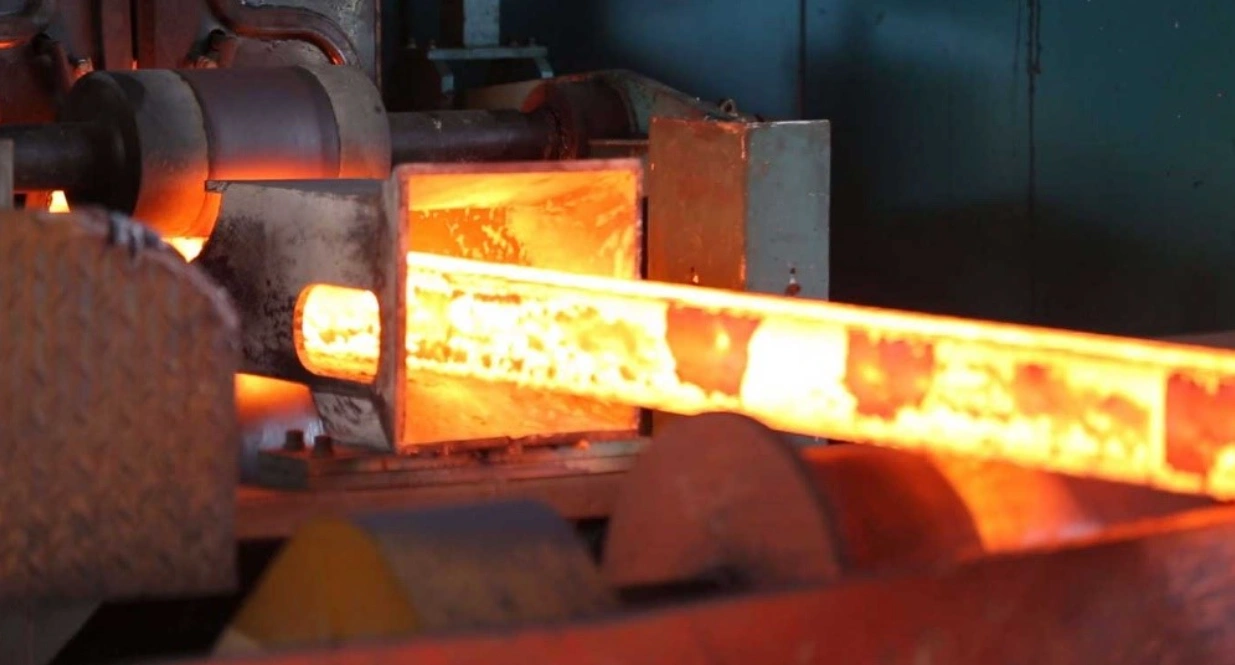
シャフトとギア
シャフトやギアは、ベアリング面や歯の部分が摩耗する一方、部品の残りの部分は荷重を支えるだけで済みます。丈夫なコアの上に硬いケースを重ねることで、部品全体を脆くすることなく、摩耗面に必要な保護性能を提供できます。
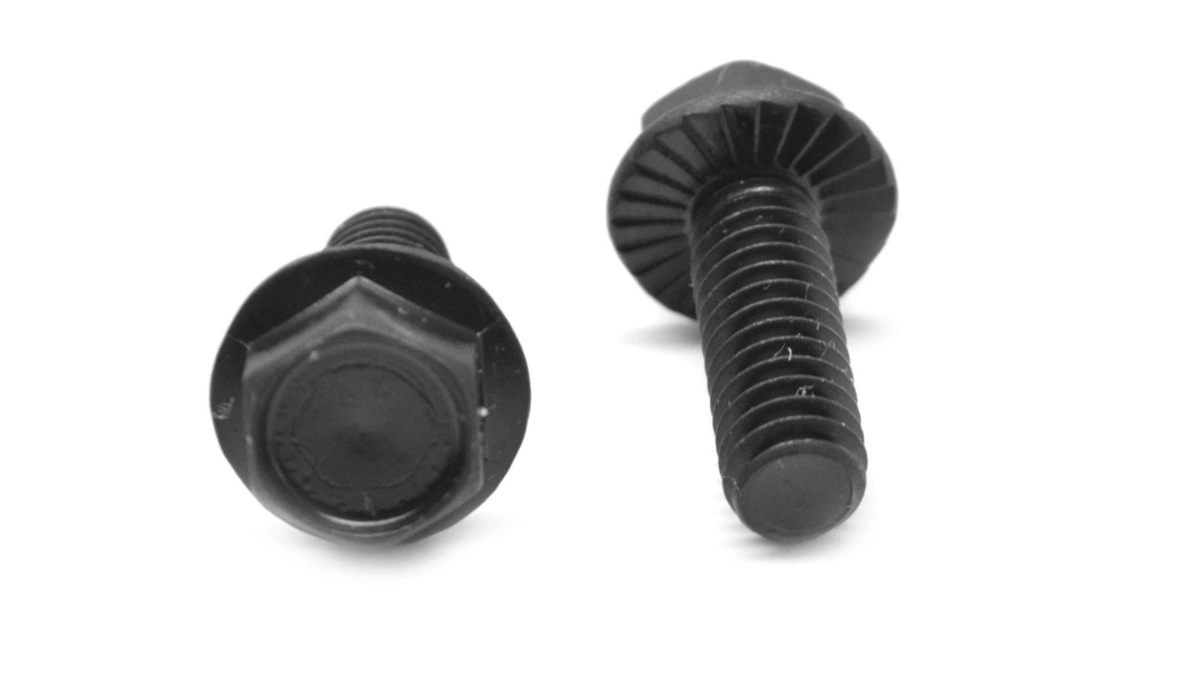
ファスナーと金具
ボルト、ピン、スタッドは、ねじ山と頭部が摩耗や焼き付きに耐える必要があり、かつ公表されている鈍い灰色の表面が許容される場合に、表面硬化処理が施されます。
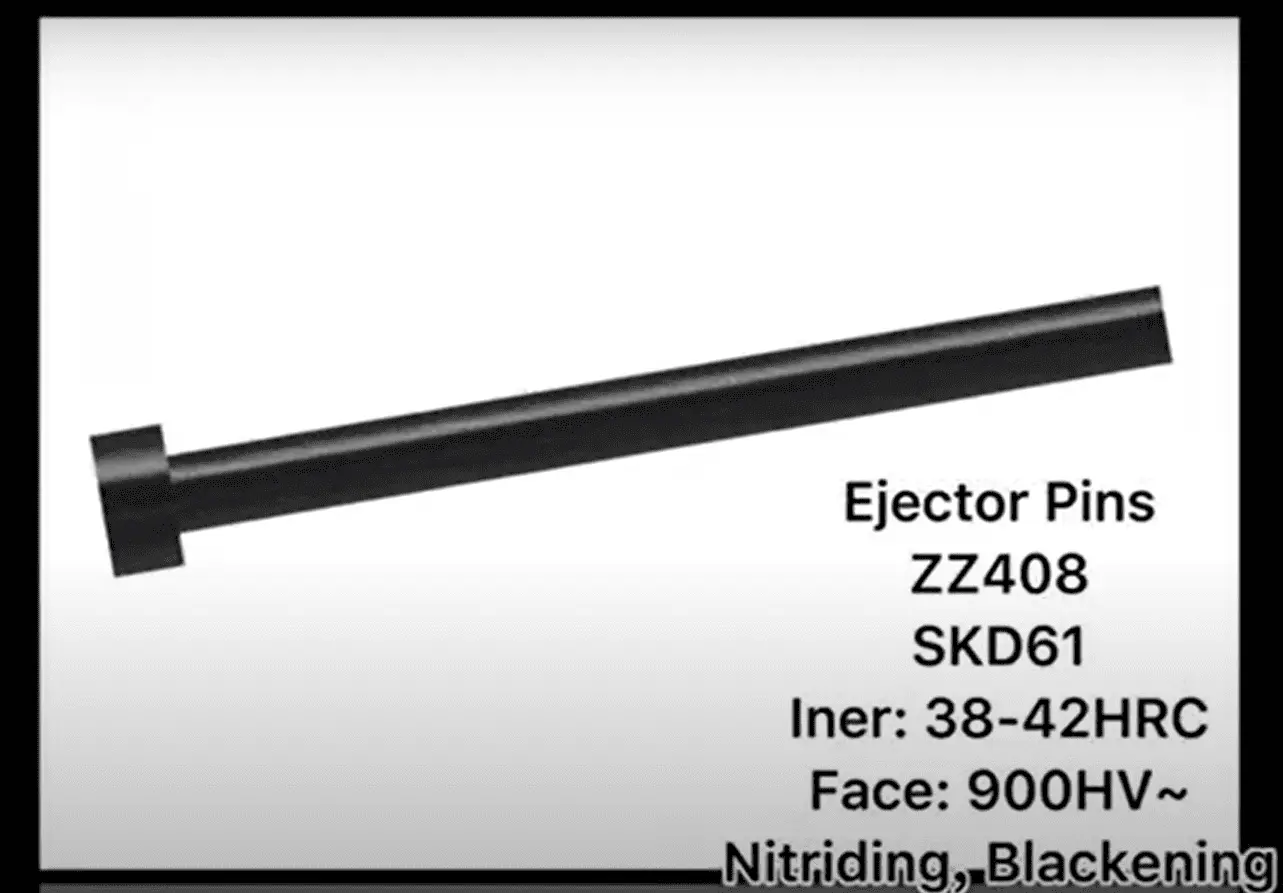
ピン、金型、工具
エジェクタピン、パンチ、ダイ部品は耐摩耗性を高めるために熱処理が施されており、摺動クリアランスが小さいため、常に真っ直ぐな状態を保っています。このような細長い部品は最も動きやすい部分でもあるため、クリアランスが重要になります。
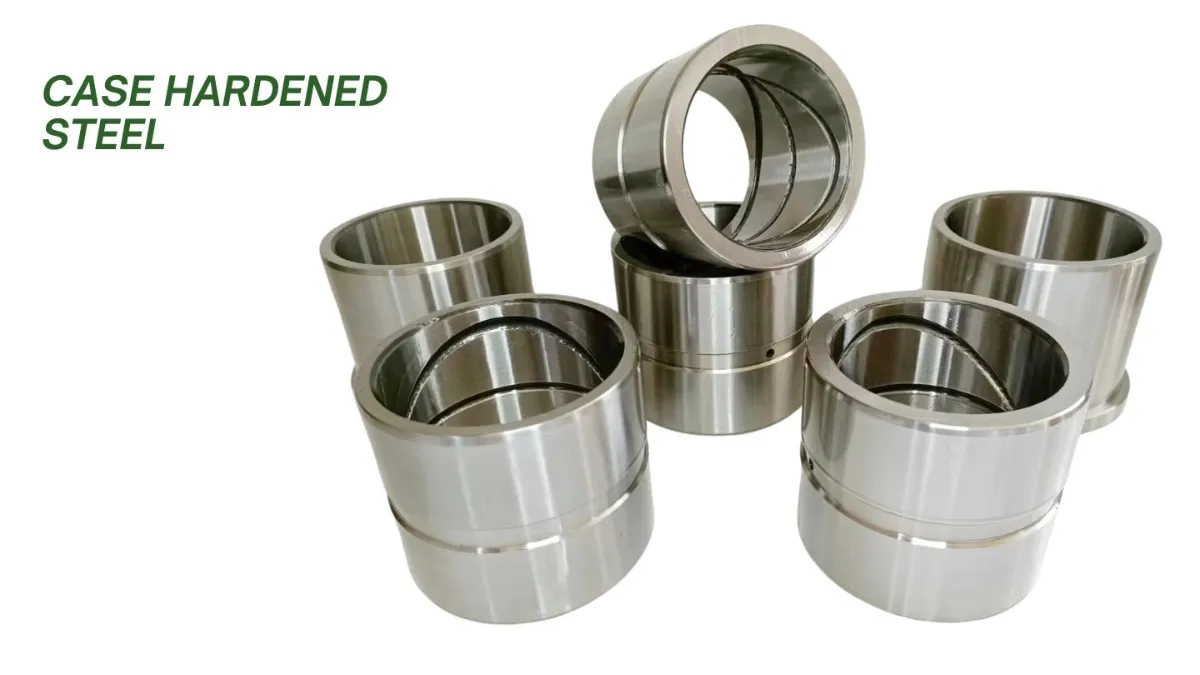
摩耗部品および機械部品
カム、摩耗プレート、リンク、その他類似部品は、摩耗や繰り返し接触を受ける箇所は焼き入れ処理が施され、装飾的な仕上げではなく、公表されているようなつや消しの灰色表面のままになっている。
品質保証とドキュメント作成
熱処理された部品で得られるもの
公表されている約束は、部品は出荷前に検査され、梱包されるというものです。それ以外に、現時点でお伝えできることと、現在確認中の事項は以下のとおりです。
梱包前の検査
掲載されている文書によると、すべての部品は品質管理検査に合格した後、梱包されて出荷されるため、検査は部品が経る一連の工程の一部となっている。
硬度記録
このプロセスについては硬度に関する数値が公表されていないため、合意された目標値に対する測定硬度記録を提供できるかどうかを確認している。
ケース奥行き測定
このプロセスにおける浸炭深さは公表されていません。浸炭処理された部品について、測定された浸炭深さを報告できるかどうかは現在確認中です。
歪みと寸法に関する報告
熱処理によって部品の形状が変化する可能性はあるが、歪みに関する数値は公表されていない。合意された許容値に対する寸法記録を提供できるかどうかを確認中である。
参考文献
熱処理の位置づけと各工程のガイドライン
このページに掲載されている手順は焼き入れです。以下の各工程は同じ熱処理系統に属しており、それぞれに専用の手順書があります。
公表された数値の背後にあるプロセス、すなわち800℃以上に加熱し、炭素を表面に溶解させ、急冷するという工程を、詳しく説明します。
部品の局所的な領域をその場で硬化させる方法。これは、大型部品または完成部品の特定の摩耗面に適合するように行われる。
もう一つの硬化メカニズムは、一部のステンレス鋼や非鉄合金に用いられ、炭素や焼入れではなく時効処理によって強度を高めるものである。
その反対の役割は、鋼材を軟化させ、切削によって生じた応力を緩和し、被削性を向上させることである。
より広範な熱処理サービス。これは、表面硬化処理のみを要求される部品には適用されません。
このページには、当社が実施しているすべての仕上げ処理が一覧表示されており、熱処理をコーティング、メッキ、変換といった、下地の金属ではなく表面を変化させる処理と並べて確認できます。
FAQ
熱処理に関するよくある質問:エンジニアの方々から寄せられる質問
熱処理とは?
熱処理はメッキのように層を形成するのでしょうか?
その部品は何度まで加熱されますか?
その部品はどのように冷却されるのですか?
熱処理によって寸法は変わりますか?
熱処理できる材料は何ですか?
硬化処理された表面はどのような外観をしていますか?
熱処理は表面仕上げと同じですか?
見積もりを取得するにはどうすればよいですか?
熱処理の見積もりを入手してください
STEP、IGES、またはPDF形式の図面をアップロードしてください。材質、用途(耐摩耗性、靭性、硬度目標など)、そして硬度を表面に施すか、部品全体に施すかをお知らせください。そうすれば、加工経路、加工代、加工順序を確認いたします。
私たちに送るもの
- 描画 - 2Dおよび3Dファイル(STEP、IGES、またはPDF)。
- 材料 - 鋼種によって、焼入れ性や焼き入れ温度を設定できる。
- デューティ 部品が耐えなければならない負荷、および図面上の硬度や浸炭深さ。
- 顔を磨く - 焼き入れ後に研磨される面なので、加工代が残る。
- 重要な寸法 ・急冷中に動かない可能性のあるあらゆるサイズ。
- 次は何が起こる - 組み立てまたは次の工程に引き継ぎ状態が適合するようにします。
公開されている手順は以下のとおりです。最短1時間で見積もりを取得し、注文確定後すぐに生産を開始、検査と梱包が完了した部品を受け取ります。すべてのアップロードは安全かつ機密に保たれます。