
表面処理
CNC加工部品の表面仕上げオプション
腐食、摩耗、色、電気接点、または膨張してはならない密着性など、解決したい問題に応じて仕上げを選択してください。以下の各カードは処理ページへのリンクとなっており、Ra値、膜厚、およびその仕上げが適用可能な材料について説明しています。
問題から始めよう
ここから始める
表面仕上げの選び方:問題点から始める
6枚の意思決定カード。それぞれのカードには、その問いに対する答えとなる仕上げ方法とその理由が記載されており、プロセスページへのリンクが直接貼られています。
防食
この部品は屋外や湿気の多い場所に設置されるため、錆びが主な故障原因となります。これらの表面処理は、表面にバリア層または変換層を形成します。
耐摩耗性
摩擦や滑り、傷がつきやすい部分なので、形状を維持する必要があります。これらの製品は、単に部品を覆うのではなく、表面硬度を高めることで性能を向上させます。
色と外観
仕上げこそが製品そのものだ。色、光沢、質感が決め手となる。これらは、実に多彩な色や質感のバリエーションを持つ仕上げだ。
電気接点と絶縁
導電性を維持するか、あるいはその逆で絶縁性を維持するかのどちらかが必要です。接触抵抗によって、どちらが使用できるかが決まります。
寸法変化なし
嵌合はタイトで、完成品も寸法通りに仕上がらなければなりません。これらは実質的に寸法を増すものではありませんが、メッキ工程で行われるものはすべて寸法を増します。
食品、皮膚、医療接触
食品、皮膚、または患者に触れるため、洗浄が必要です。滑らかで、不活性で、剥離しない表面であること。染料や多孔質コーティングは使用しないでください。
REFERENCE
表面仕上げチャート:Ra値、厚さ、および加工方法別の材料
ほとんどの図面で議論されている柱は 達成可能 それはエンジニアが追い求める数値であり、仕上げがそもそも検討対象となるかどうかを決定づける数値でもある。
Raは、仕上げ面の算術平均粗さ(マイクロメートル)です。厚さは追加される層の厚さです。「—」は、材料を追加するのではなく、材料を除去または再成形するプロセスであることを意味します。コストは加工済み部品に対する相対値です。$は基本価格、$$$$は最も高価な価格です。数値は、各仕上げにおける公表されているプロセス範囲です。図面でより厳しい制限が設定されている場合は、図面が優先され、見積もりで保持できる範囲を確認します。
| 仕上げ | 達成可能なRa値(µm) | 厚さ (μm) | 材料 | 色と外観 | ベスト |
|---|---|---|---|---|---|
| 機械仕上げ表面形状を変更します。材料を除去したり、その場でテクスチャを適用したりしますが、コーティングは追加されません。 | |||||
| 加工時$ | 3.2 – 6.3 | - | 金属、プラスチック | 工具跡が見える | 機能的な顔、化粧は不要 |
| スムーズな加工$$ | 0.8 – 1.6 | - | 金属、プラスチック | スムーズ | 精巧なカットが施された化粧用金属 |
| 微細加工$ $ $ | 0.8 | - | 金属、プラスチック | スムーズ | シール面、ベアリング穴 |
| サンディング$ | 0.8 – 3.2 | - | 金属、プラスチック | マット、均一 | 研磨前に傷を落とす |
| ブラッシング$ | 0.8 – 1.6 | - | ABS樹脂、アルミニウム、真鍮、ステンレス鋼、鋼 | サテン、方向性 | 装飾的な金属素材で、指紋が目立ちにくい。 |
| 研磨$ $ $ | 0.2 – 0.8 | - | アルミニウム、真鍮、ステンレス鋼、鋼鉄 | 鏡面仕上げ | 鏡面化粧、低摩擦 |
| ビーズブラスト$ | 1.6 – 3.2 | - | ABS樹脂、アルミニウム、真鍮、ステンレス鋼、鋼 | マット、均一 | 塗装前の下地処理、均一なマット仕上げ |
| 化学変換基材金属と反応して膜を形成する。添加物はほとんどなく、通常は1μm未満である。 | |||||
| パッシベーション$ | 1.6 – 3.2 | 1中 | ステンレス鋼 | 変化なし、マット | 遊離鉄除去、次元変化なし |
| アロジン(化学フィルム)$ | 1.6 – 3.2 | 0.25 – 1.0 | アルミ | クリア、ゴールド | 導電性とアルミニウム上の塗料ベース |
| 黄色クロム酸塩$ | 1.6 – 3.2 | 0.25 – 1.0 | アルミニウム、スチール | 黄色、虹色 | めっき後の不動態化処理、腐食、および塗装ベース |
| 黒色酸化物$ | 1.6 – 3.2 | 1中 | 鋼、ステンレス鋼 | ブラック、マット | 工具、軽度の腐食防止 |
| 陽極酸化処理タイプII$$ | 0.8 – 3.2 | 5 – 25 | アルミ | クリア、ブラック、グレー、レッド、ブルー、ゴールド | アルミニウムの腐食と着色 |
| 硬質アルマイト処理タイプIII$ $ $ | 0.8 – 3.2 | 25 – 75 | アルミ | ダークグレー、ブラック | アルミニウムの摩耗と擦り傷 |
| めっき・コーティング追加の層を形成します。厚みは実際に存在するため、設計時に考慮する必要があります。 | |||||
| 亜鉛めっき$ | 1.6 – 3.2 | 3 – 12 | 鋼、ステンレス鋼 | 鮮やかな青、黒、または銀色 | 鋼材の腐食防止 |
| ニッケルめっき$$ | 0.8 – 1.6 | 3 – 12 | アルミニウム、スチール、ステンレス | クリア、マット、ブラック | 鋼材の摩耗と腐食 |
| 無電解ニッケル$ $ $ | 1.6 | 5 – 8 | アルミニウム、スチール、ステンレス | 滑らかで光沢のある | 複雑な形状にも均一にコーティング |
| 電気めっき$$ | 0.4 – 1.6 | 1 – 25 | アルミニウム、スチール、ステンレス | メタリック、光沢あり | 導電性と耐摩耗性を兼ね備えている |
| パウダーコーティング$$ | 2.0 – 5.0 | 60 – 100 | アルミニウム、ステンレス、スチール | 黒または白、光沢度20%/90% | 屋外での使用、表面の欠陥を覆う |
| PTFE(テフロン)コーティング$$ | 1.6 – 3.2 | 15 – 30 | 鋼鉄、アルミニウム | 黒色、滑らか | 低摩擦、耐薬品性 |
| レーザークラッディング$ $ $ $ | 6.3 – 12.5 | 250 – 2000 | 鋼鉄 | 溶接肉盛り、加工後 | 補修および耐摩耗性オーバーレイ |
DECIDE
表面仕上げ比較マトリックス:腐食、摩耗、コスト
列を下方向に読んで、ある物件でどの仕上げが優れているかを確認したり、行を縦方向に読んで、特定の仕上げが下地材にどの点で適しているかを確認したりできます。
| 仕上げ | 腐食 | 着る | 外観 | 導電性: | サイズ変更なし | アルミ | ステンレス | 炭素鋼 | プラスチック | 費用 |
|---|---|---|---|---|---|---|---|---|---|---|
| 陽極酸化処理タイプII | ● | ◐ | ● | ○ | ◐ | ● | ○ | ○ | ○ | $$ |
| 硬質アルマイト処理タイプIII | ● | ● | ◐ | ○ | ○ | ● | ○ | ○ | ○ | $ $ $ |
| アロジン(化学フィルム) | ◐ | ○ | ○ | ● | ● | ● | ○ | ○ | ○ | $ |
| 黄色クロム酸塩 | ● | ○ | ◐ | ● | ● | ◐ | ◐ | ◐ | ○ | $ |
| 黒色酸化物 | ◐ | ◐ | ● | ○ | ● | ○ | ● | ● | ○ | $ |
| パッシベーション | ● | ○ | ○ | ◐ | ● | ○ | ● | ○ | ○ | $ |
| 亜鉛めっき | ● | ◐ | ◐ | ● | ○ | ○ | ◐ | ● | ○ | $ |
| ニッケルめっき | ● | ● | ◐ | ● | ○ | ◐ | ◐ | ● | ○ | $$ |
| 無電解ニッケル | ● | ● | ◐ | ● | ○ | ● | ● | ● | ○ | $ $ $ |
| 電気めっき | ● | ● | ● | ● | ○ | ◐ | ◐ | ● | ○ | $$ |
| パウダーコーティング | ● | ◐ | ● | ○ | ○ | ● | ● | ● | ○ | $$ |
| PTFE(テフロン) | ● | ◐ | ◐ | ○ | ◐ | ◐ | ◐ | ● | ○ | $$ |
| 研磨 | ○ | ○ | ● | ◐ | ◐ | ● | ● | ● | ● | $ $ $ |
| ブラッシング | ○ | ○ | ● | ◐ | ● | ● | ● | ● | ● | $ |
| ビーズブラスト | ○ | ○ | ◐ | ○ | ◐ | ● | ● | ● | ● | $ |
| レーザー彫刻 | ○ | ○ | ◐ | ○ | ● | ● | ● | ● | ● | $ |
導電率と「サイズ変化なし」は、仕上げ材を検討対象から外す際に最もよく考慮される2つの項目です。行の残りの部分を読む前に、これらの項目を確認してください。
粗さ
表面粗さ(Ra)チャート:各プロセスで達成できること
Raは表面形状の算術平均粗さです。数値が低いほど滑らかで、数値が下がるごとに部品への加工工程が1つ増えることを意味します。そのため、不要な公差指定は図面上で最もコストのかかる公差となります。
必要以上に滑らかにすることが良いとは限りません。むしろ、動作が遅くなり、コストも高くなります。
2 列に印が付けられています ケースバイケースで引用 これらは範囲の最も端に位置するもので、特定の部品に手作業が必要となるため、価格表ではなく図面に基づいて価格を算出します。部品をお送りいただければ、実現可能な内容をお伝えいたします。
粗さに関する参考文献全文を読む →- Ra
12.5ミクロン 粗削り、粗旋削、砂型鋳造 機能しない面、鋳造または鍛造された素材 プロセスを開く → - Ra
6.3ミクロン 標準的なフライス加工と旋削加工、レーザークラッディング(積層仕上げ) 構造部品、非重要面 プロセスを開く → - Ra
3.2ミクロン 標準的な仕上げカット、ビーズブラスト、機械加工面への陽極酸化処理 一般的な機械加工面、ブラケット プロセスを開く → - Ra
1.6ミクロン 精密旋削、ブラッシング、ニッケルメッキ、無電解ニッケルメッキ 嵌合面、シャフト、ブッシング プロセスを開く → - Ra
0.8ミクロン 精密加工、精密研削 シール面、ベアリング穴 プロセスを開く → - Ra
0.4ミクロン 精密研削、ホーニング 油圧スプール、ピストンロッド ケースバイケースで引用→ - Ra
0.2ミクロン ラッピング、機械研磨 ベアリングレース、光学式シート プロセスを開く → - Ra
0.05ミクロン スーパーフィニッシング、ラッピング ゲージブロック、光学ミラー ケースバイケースで引用→
材料別
材質別の表面仕上げ:アルミニウム、鋼鉄、プラスチック
リストを最も早く短縮する方法は、これらの仕上げのうち2つは、あなたの素材には単純に適さないということです。
- アルミニウム(6061、7075、6082) 着色にはタイプII陽極酸化処理、耐摩耗性にはタイプIII陽極酸化処理、導電性維持にはアロダイン処理が用いられます。 不適:不動態化処理、黒色酸化物。化合物は様々で、6061は7075よりもはるかに均一に染色される。
- ステンレススチール(304、316) 標準処理は不動態化処理、外観仕上げはビーズブラストまたはブラッシング 不向き:陽極酸化処理、アルマイト処理。衛生的な仕上げが必要な場合は電解研磨。
- 炭素鋼および合金鋼 屋外用には亜鉛メッキ、工具用には黒色酸化処理、耐摩耗性にはニッケルメッキ 不向き:陽極酸化処理、アロダイン処理。粉体塗装は、60μm以上の厚みが許容される場合に限り可能です。
- 真鍮と銅 外観を美しく見せるための研磨またはブラッシング、耐摩耗性を高めるためのニッケルメッキ 不向き:陽極酸化処理、黒色酸化処理、アロダイン処理。
- チタン 着色および安定した酸化膜形成のための陽極酸化処理、化粧用研磨。 不適:ステンレス鋼における不動態化処理、亜鉛めっき、アロジン処理。
- プラスチック(ABS、PC、ナイロン、POM) ビーズブラスト、サンディング、ブラッシングのみ - 機械的仕上げ 不適:ここに挙げたすべてのめっき、コーティング、陽極酸化処理。
許容差
コーティングの厚さ:各仕上げが部品にもたらすもの
図面を公開する前に、この点を決定してください。完成品がまだ適合する必要がある場合、フィルムによって寸法が変わります。その場合、どの方向に、どれだけ変わるのかを明確にしてください。
陽極酸化処理は扱いにくい処理です。膜がほぼ半分外側に、残りの半分が内側に成長するため、穴とそこに挿入される軸の両方が動いてしまいます。めっき処理はすべて外側にのみ成長します。
| 仕上げ | 典型的な映画 | 成長の方向性 | フィット感にとっての意味 |
|---|---|---|---|
| 陽極酸化処理タイプII | 5 - 25μm | 約50%外向き/50%内向き | 20 µmのフィルムは、外側に向かって各辺に約10 µm、直径に約20 µmの厚さを加える。 |
| 硬質アルマイト処理タイプIII | 25 - 75μm | 約50%外向き/50%内向き | 厚さ50μmのフィルムは、片側あたり約25μmずつ成長する。これは、狭い穴を塞いだり、糸を縛ったりするのに十分な厚さだ。 |
| パウダーコーティング | 60 - 100μm | すべて外向き | 120 mmの隙間の両面に60 µmの堆積物が形成されると、隙間から120 µmが除去される。 |
| 亜鉛/ニッケルメッキ | 3 - 12μm | すべて外向き | ほとんどの用途には十分な薄さですが、ネジ山とダボ穴はH7の表記で隠してください。 |
| 無電解ニッケル | 5 - 8μm | すべて外向き | 複雑な形状にも対応できるため、穴の真円度が求められる場合に選ばれる。 |
| 不動態化処理/アロジン | 1 µm未満 | 実質的になし | 既に完成している、しっかりとした部品に指定できる唯一のグループです。 |
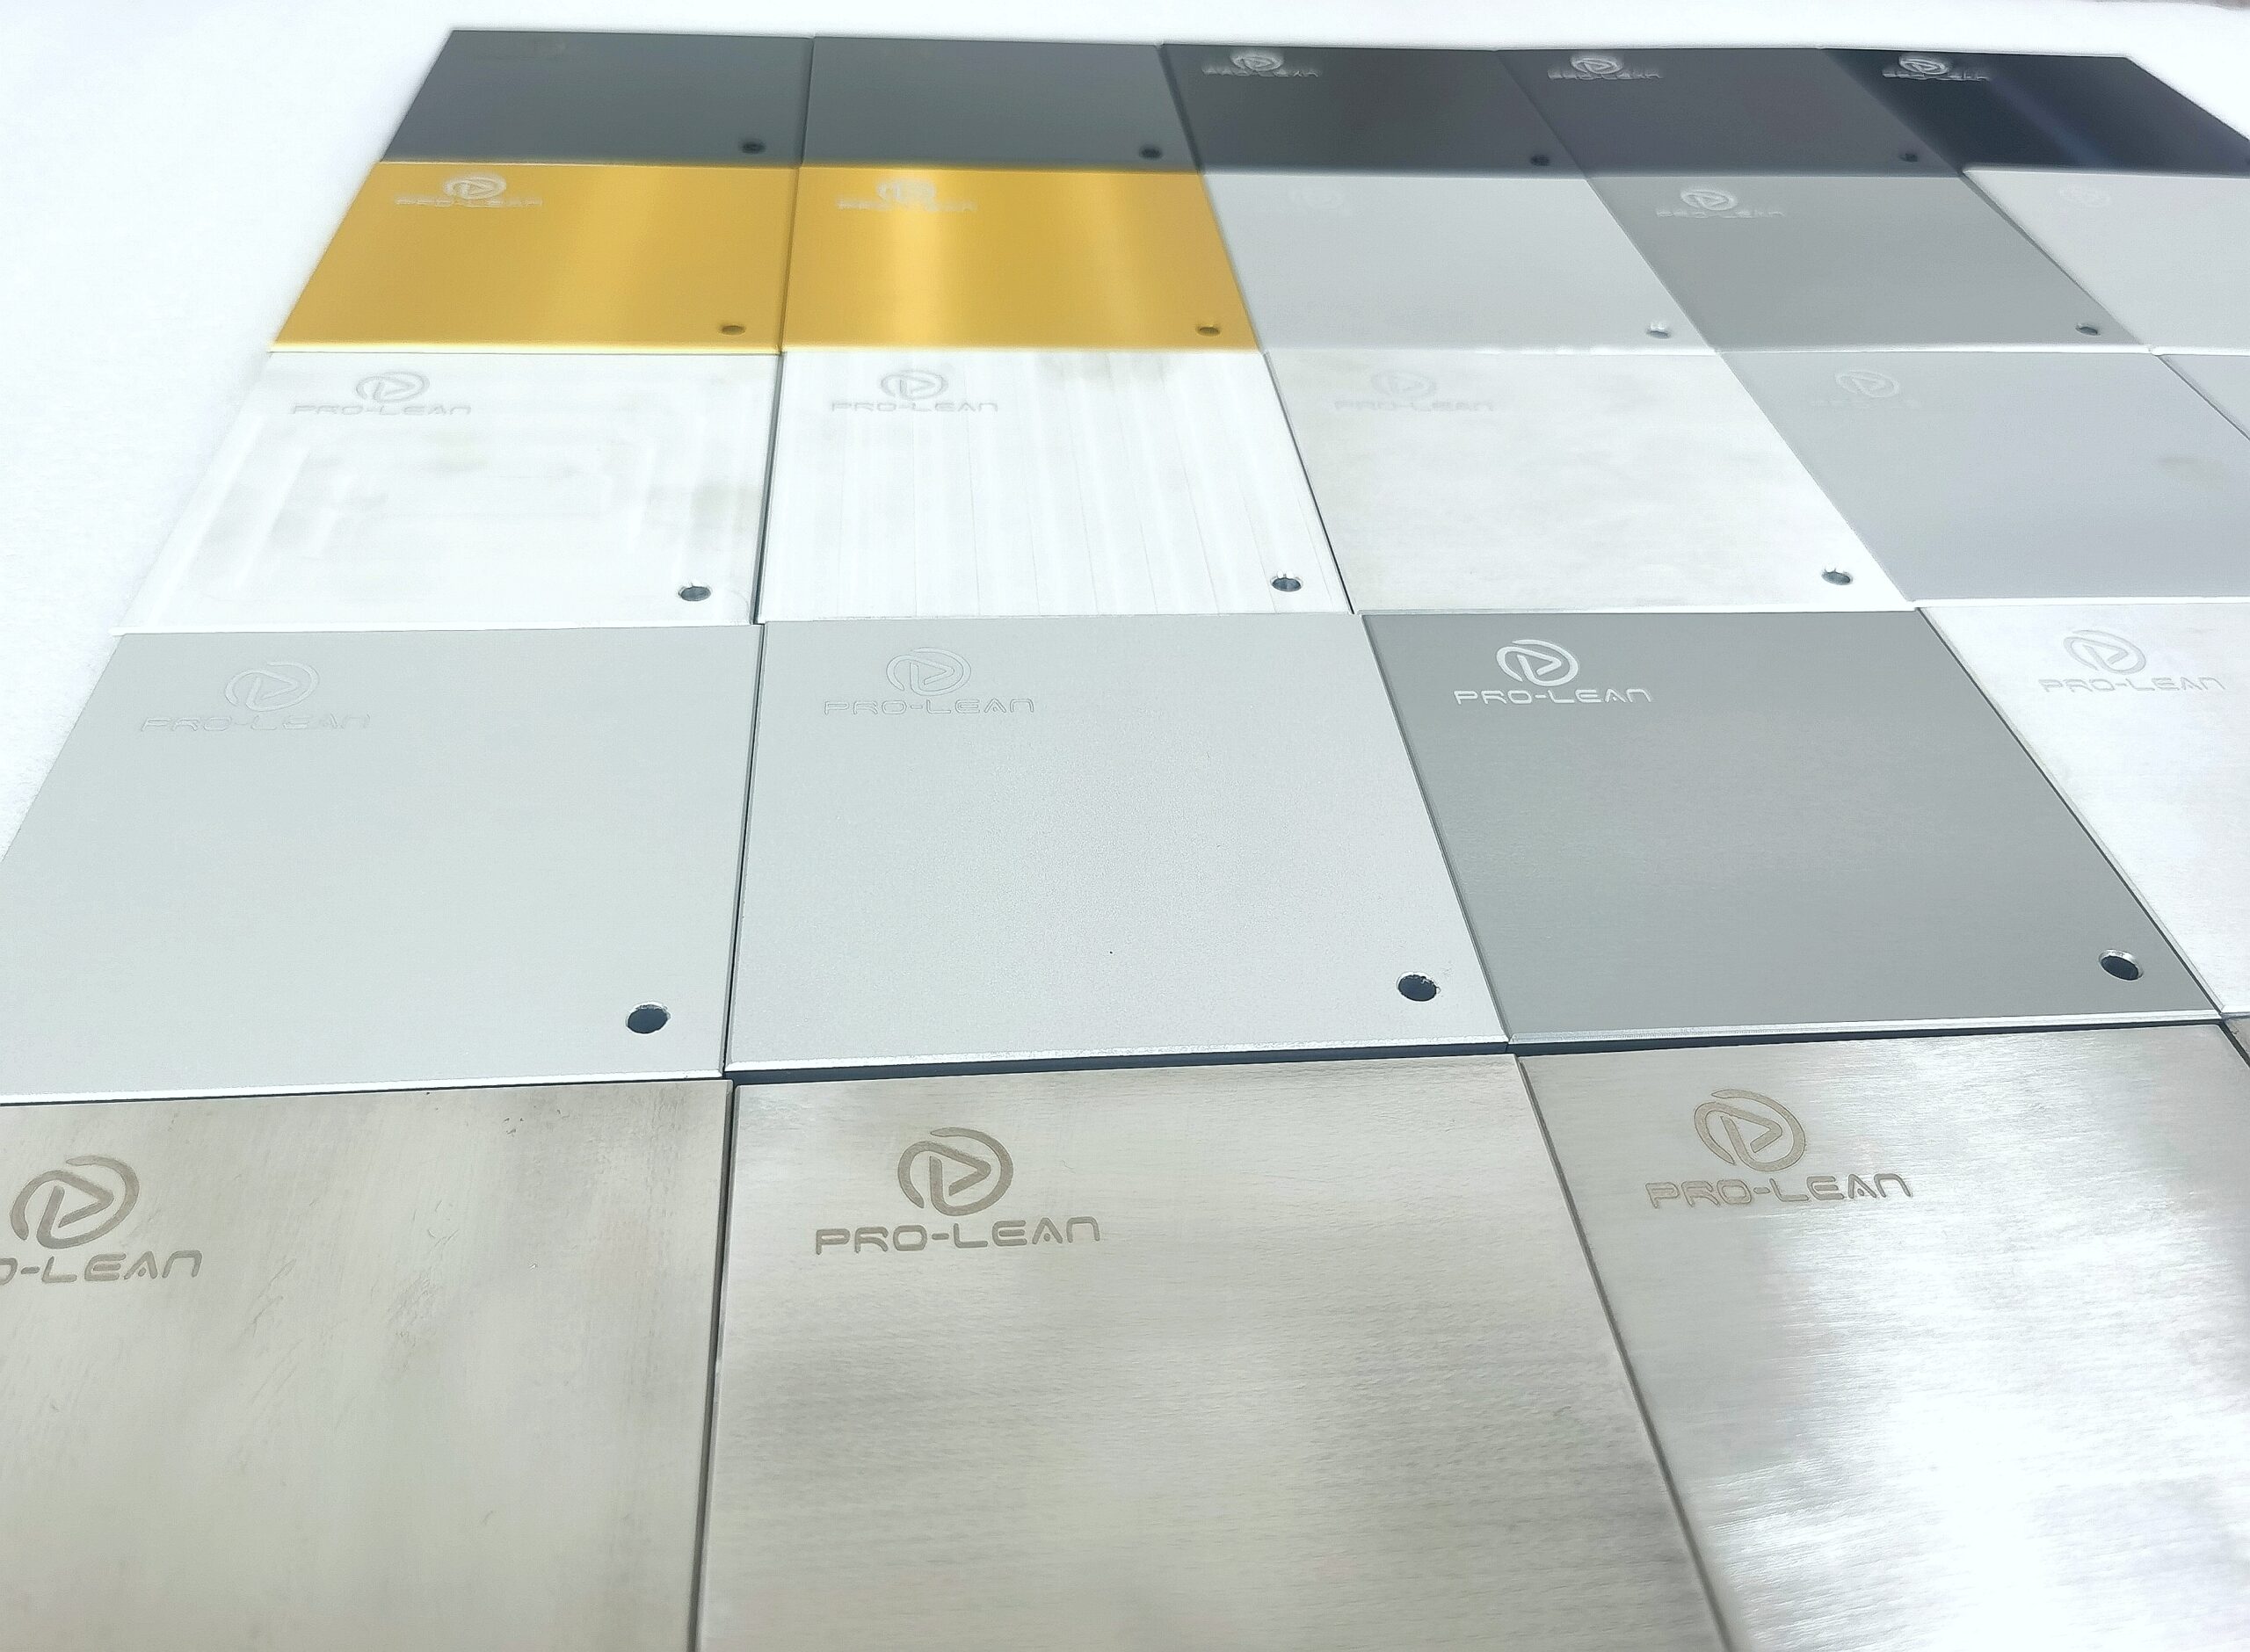
表面仕上げサービス、機械加工から仕上げまでをワンストップで提供
仕上げは部品の仕様に含まれており、後から追加されるものではありません。図面に表面仕上げの要件をご記入いただければ、加工費と同じ見積もりで価格をご提示いたしますので、仕上げの変更によって部品を別のサプライヤーに送る必要はありません。
さらに詳しく
表面仕上げガイド:腐食、摩耗、および選定
解決方法は3つあります。何を決定しようとしているかによって、選択肢は異なります。腐食を防ぐ方法、摩耗を防ぐ方法、そしてどちらも見た目が良い2つの仕上げからどちらを選ぶか、という3つです。
仕様とチャート
目標とする数値が既に決まっている場合は、ここから始めてください。
質問
表面処理に関するよくある質問:エンジニアの方々から寄せられる質問
図面にはどのくらいのRa値を記載すればよいでしょうか?
表面粗さを指定するのは、その表面が実際に機能する箇所に限ってください。Ra 3.2 µm は一般的な機械加工のデフォルト値で、嵌合面は Ra 1.6 µm、シール面は Ra 0.8 µm、Ra 0.4 µm 未満はベアリング、スプール、光学部品にのみ適用されます。粗さを一段階下げるごとに工程が増えるため、不要な粗さ指定は図面上で最もコストのかかる項目となります。
厚みを全く加えない仕上げ材はどれですか?
パッシベーション処理、アロダイン(化学皮膜)、ビーズブラスト、ブラッシングは、実質的に厚みを増加させません。アロダイン処理でも約1μm以下に抑えられます。めっきやコーティングの工程はすべて厚みを増加させるため、それを考慮に入れて設計する必要があり、無視することはできません。
7075アルミニウムや鋳造アルミニウムに陽極酸化処理を施すことは可能ですか?
はい、しかし色は6061とは一致しません。7075は銅を含み、濃い灰色に染まります。鋳造アルミニウムはシリコン含有量が高く、ムラのある仕上がりになります。色の均一性が重要な場合は、6061を早めに選択してください。陽極酸化処理槽で色を修正することはできません。
アルマイト処理をすると、穴の寸法やネジ山の寸法は変わりますか?
そうなります。陽極酸化処理では、膜の約半分が外側に、残りの半分が内側に成長するため、20 µm の膜は、穴の直径から約 20 µm 削り取られ、シャフトに厚みが増します。ねじ山をマスキングまたは再タップ加工し、精密な穴をオーバーサイズ加工し、メッキ前の寸法ではなく、仕上がり寸法を図面に記入してください。
鋼材の腐食防止には、どの仕上げ方法を選べば良いでしょうか?
一般的な屋外暴露には亜鉛めっき、摩耗と腐食が同時に発生する場合にはニッケルめっき、工具や軽度の保護が必要な屋内部品には黒色酸化処理のみを行う。黒色酸化処理だけでは腐食防止にはならない。亜鉛めっきの上に黄色クロメート処理を施すのが一般的なグレードアップである。
同じ部品に2種類の仕上げを施すことはできますか?
はい、これは一般的な処理です。陽極酸化処理前のビーズブラスト処理、亜鉛メッキの上に黄色クロメート処理、または摩耗面のみに硬質陽極酸化処理を施し、残りの部分は元の色を保つための選択的マスキングなどです。必要な処理手順をお知らせいただければ、ご注文内容を確認させていただきます。
機械加工部品の表面仕上げの見積もりを入手してください。
図面をアップロードすると、仕上げチームがそれをレビューし、仕上がり、公差への影響、価格などをすべてまとめて提示します。
最低注文数なし · 図面の無料DFMチェック · 12時間以内に見積もり