見積もりを依頼する →
品質と基準

加工規格と品質管理

Proleanのすべての製品は、文書化された基準に基づいて加工および検査されます。このページでは、当社がデフォルトで適用する公差、特定の機能に対して達成可能なより厳しい許容範囲、各バッチでチェックされる項目、および部品に同梱されるレポートについて説明します。
すべてのアップロードは安全で機密性が保たれます。
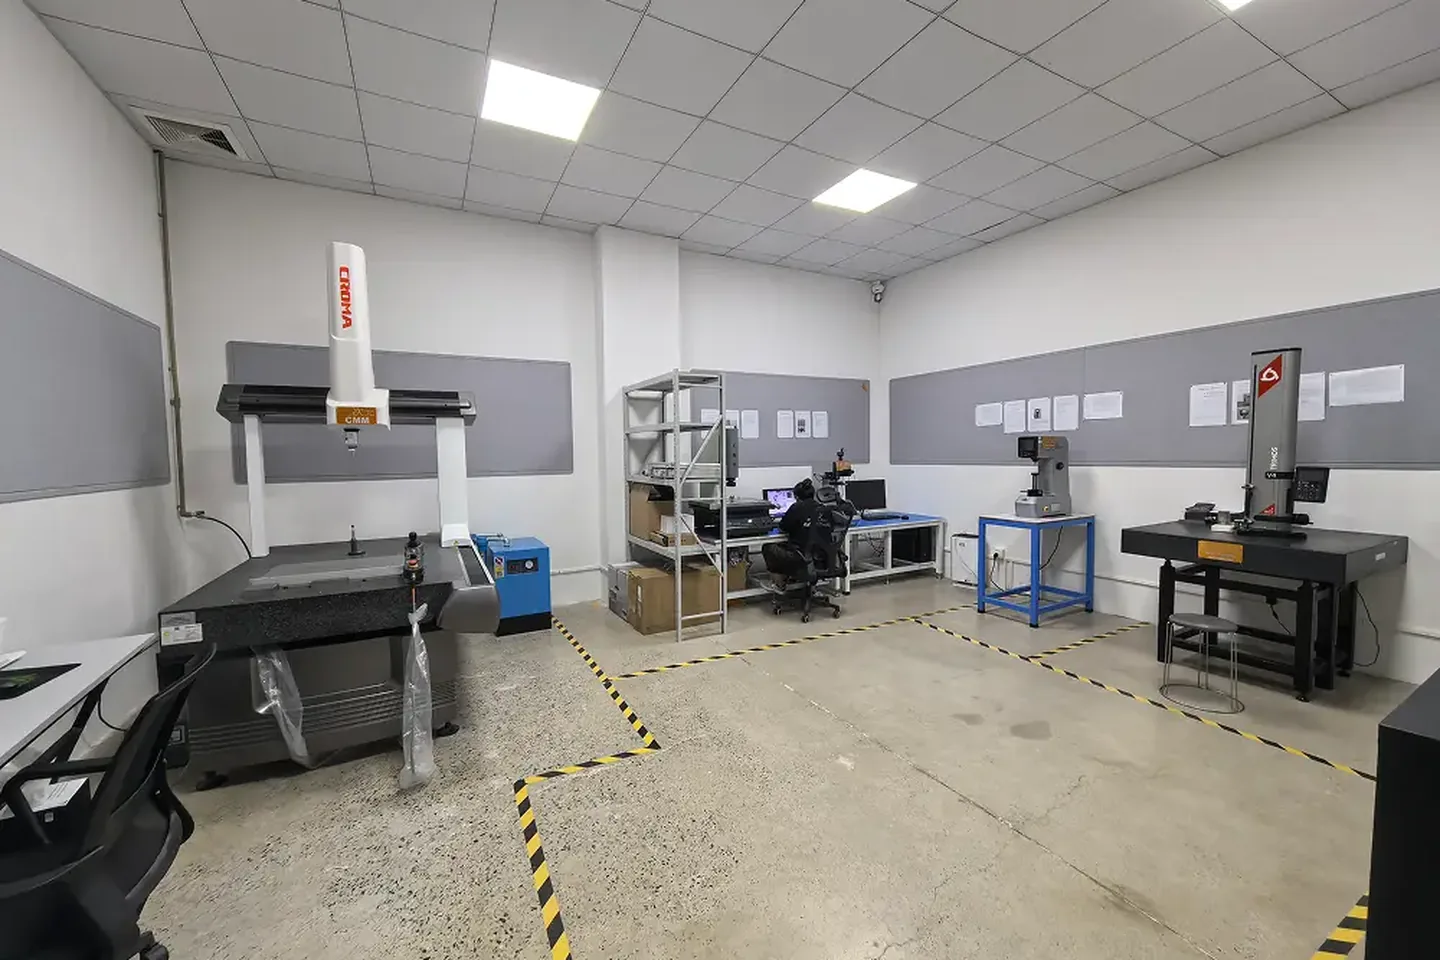
座標測定機、光学測定システム、花崗岩製定盤を備えたプロリーン品質検査室
ISO 9001:2015 SGS United Kingdom Ltdによる認証済み
ISO 2768-fH / mK
図面に公差の指示がない場合のデフォルトクラス(検査記録に記載)
±0.0002インチ
約±0.005mm — 特定の形状について、技術レビューの対象となり、見積もり時に確認されます。
ISO 2859-1 レベルII
生産バッチにサンプリングを実施 - 検査記録にコード文字、サンプルサイズ、Ac/Reを記載
7つのオプション文書
梱包リストは標準で同梱されます。その他の情報は見積もり段階でご依頼ください。
01 規格

4つの公表された規格がほぼすべての注文を網羅している。

図面に異なる指示がある場合は、図面に従います。指示がない場合は、以下のデフォルト設定が適用されます。

01

ISO 9001:2015 — 品質マネジメントシステム

SGS英国法人による認証を受け、独立した監査を受けているため、部品の製造工程は文書化され、外部による検証が可能であり、単なる主張にとどまりません。

証明書とその検証方法をご覧ください。
02

ISO 2768 ― 一般公差

クラスレターには2つの異なる意味が込められている。 f (NAIST) と m 線形クラスと角度クラスは ISO 2768-1:1989 — fは良好、mは中程度。 H (NAIST) と K 幾何学的クラスは ISO 2768-2:1989これは2021年2月に撤回され、新しい図面に置き換えられました。 ISO 22081:2021.

金属のfHとプラスチックのmKは プロリーン自身が合意した債務不履行これはISOが材料ごとに修正するものではありません。mKとマークされた図面は引き続き有効であり、同じように解釈されますが、撤回された部分を現在の一般的な規則として提示したり、HとKをISO 22081に暗黙のうちに再マッピングしたりすることはありません。図面に独自のクラスが指定されている場合は、その図面が優先されます。

ISO 2768クラスの仕組み ISO 22081:2021(iso.org)
03

ISO 965-1 — メートルねじの公差

メートルねじのねじ公差クラス。図面に指定がない場合は、 中流階級そして、検査記録にはどのクラスが使用されたかを明記します。

スレッドとローレット加工のデフォルト設定
04

ISO 2859-1 — 受入サンプリング

ISO 2859-1:1999、一般検査レベルII、単一サンプリング、通常検査、生産バッチに適用。重大度は、文書化された欠陥帳簿に基づいて、重大、主要、または軽微に分類され、検査記録には計画のコード文字、サンプルサイズ、および合格番号が記載されます。

AQLレベルと欠陥クラス
02 許容範囲
±0.0002 in
±0.005 mm

エンジニアリングレビュー後の、特定の機能における当社が達成可能な最も厳しい限界値です。これは能力の上限値であり、図面のデフォルト値ではありません。

粗い技法終了
一般公差 ― 金属(図面は省略) ISO 2768-fH — プロリーンデフォルト
一般公差 - 塑性変形(図面は省略) ISO 2768-mK — プロリーンデフォルト
達成可能な最も厳しい条件 — 指定された機能 ≈ ± 0.005 mm (±0.0002インチ)、レビュー後
最小フィーチャーサイズ 20 mm または直径0.50mm
最小壁厚 20 mm 金属/1.5mmプラスチック

達成可能な限界値は、すべての形状に対して一律の数値ではなく、材料、形状のサイズと形状、加工プロセス、表面仕上げの状態によって異なります。ご要望を明記した図面をお送りいただければ、当社のエンジニアが実現可能性を確認してからお見積もりいたします。お見積もりに記載された公差が、当社がお約束する公差となります。 CNC加工能力の全リストをご覧ください.

2つの異なる数字。 図面に仕様が記載されていない場合は、一般公差が適用されます。達成可能限界は、指定され、確認されたフィーチャーにのみ適用されます。どちらも能力に関する基準であり、特定の部品の公差、検査方法、およびレポートは、その部品の見積書に記載されています。
03 ねじ山とローレット加工

ねじ山の指示は、図面で最もよく欠落しているものです。

お客様のシステムにシステム設定がある場合は、それに従います。設定がない場合は、以下のデフォルト設定を適用し、どのデフォルト設定を使用したかを検査報告書に記載します。

メトリックスレッドの場合、デフォルトでは ISO 965-1 中級クラスUNCおよびUNFでコールアウトがない場合は、ASME B1.1-2003を適用します。 2A 外部および 2B 社内向け。ACMEおよびThor-labsのスレッドは受け付けておりません。

デフォルトのスレッド許容クラス
番手インナー外部
最大M1.4までのネジに対応5H6h
ネジ径M1.6以上6H6g
ローレット加工 — デフォルトではDIN 82 / ISO 13444:2012に準拠。 図面にローレット加工の位置をマークしてください。見積もり段階で別のローレット加工規格をご提案いただくことも可能です。製造前に実現可能性を確認いたします。
プロリーン検査プロセス:図面指示と照らし合わせて機械加工部品を検査する
04 表面仕上げ

仕上がりは、仮定ではなく、定められた条件下での検査によって保証されます。

すべてのバッチで同じ表示設定が使用されるため、バッチ1とバッチ10が生産ラインに到達した際に同じように見えるのです。

視距離
50 ± 10 cm
矯正視力
視角
45°
あらゆる方向へ
イルミネーション
500〜1000ルクス
ニュートラルホワイト

化粧品 ― 主面に目に見える欠陥のない、均一な表面。 非化粧品 外観上の軽微な傷は、機能に影響しないため許容されます。お客様の部品に必要なものをお知らせください。 すべての表面仕上げオプションを見る.

05 機器

寸法チェックはすべて自社の品質管理室で行われます。

寸法検査は、お客様の部品を切削する機械と同じフロアにある自社品質管理室で行います。仕様書で外部試験(例えば材料化学分析など)が求められている場合は、認定を受けた第三者機関の試験室を利用し、その旨を報告書に明記します。
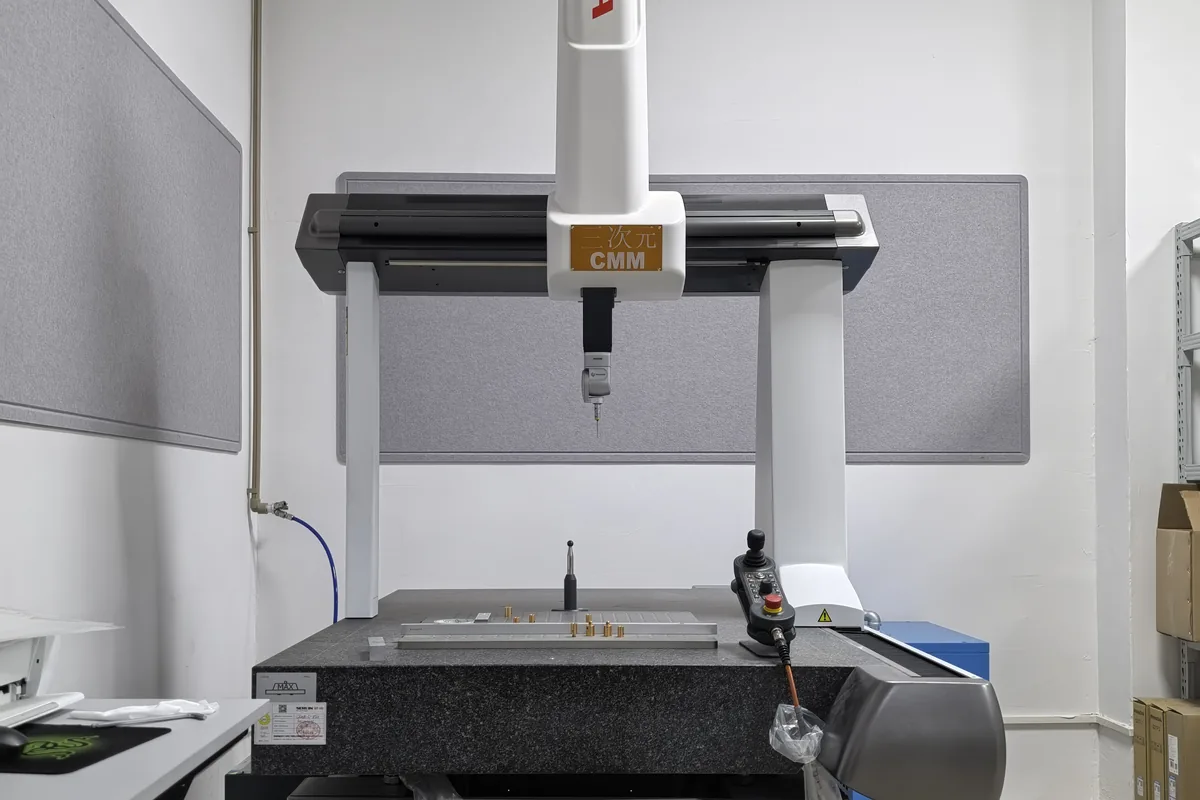
プライマリー プロリーン品質管理室にある三次元測定機、花崗岩製のテーブルとプローブヘッド

三次元測定機

重要な寸法、位置、形状をプログラムによって3D測定します。測定レポートは手入力ではなく測定プログラムから生成されるため、寸法レポートの数値は測定ごとに再現可能です。
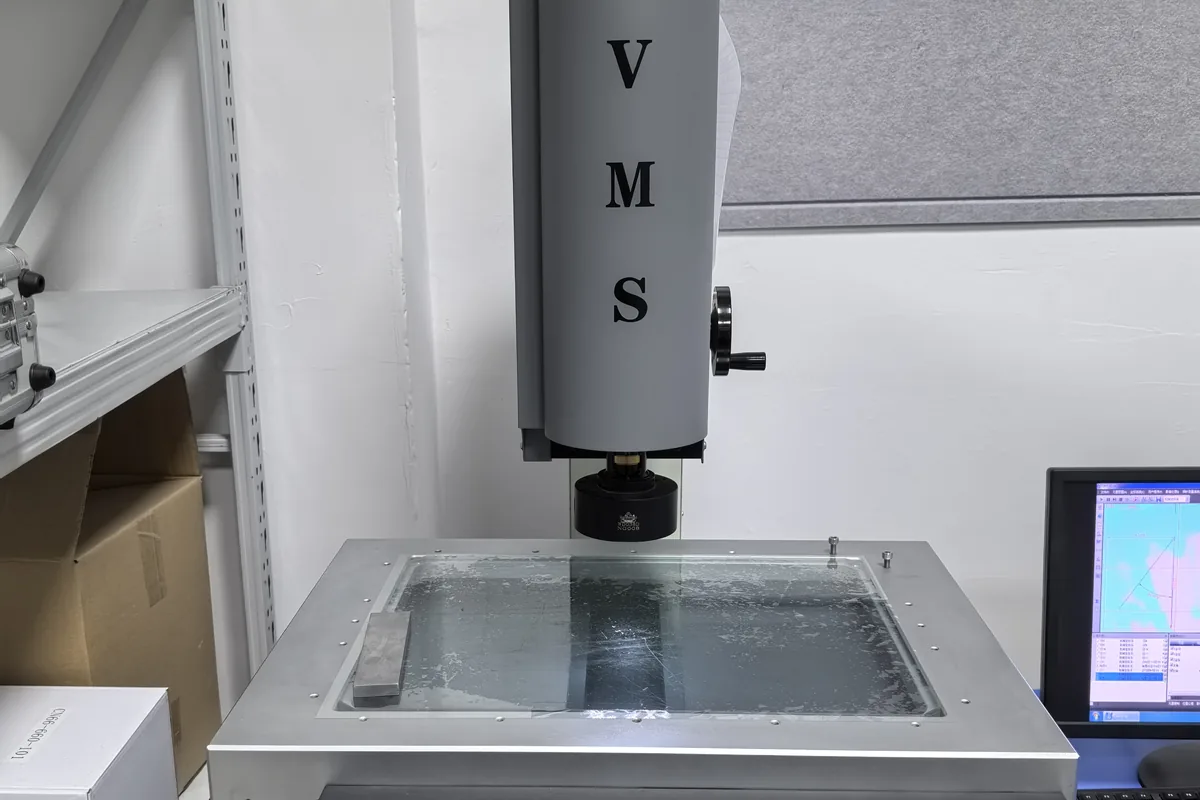
2次元画像およびプロファイル測定に使用される光学測定システム

光学測定システム

タッチプローブでは届かないエッジ、スロット、微細構造などを対象とした2Dビジョンとプロファイル測定。
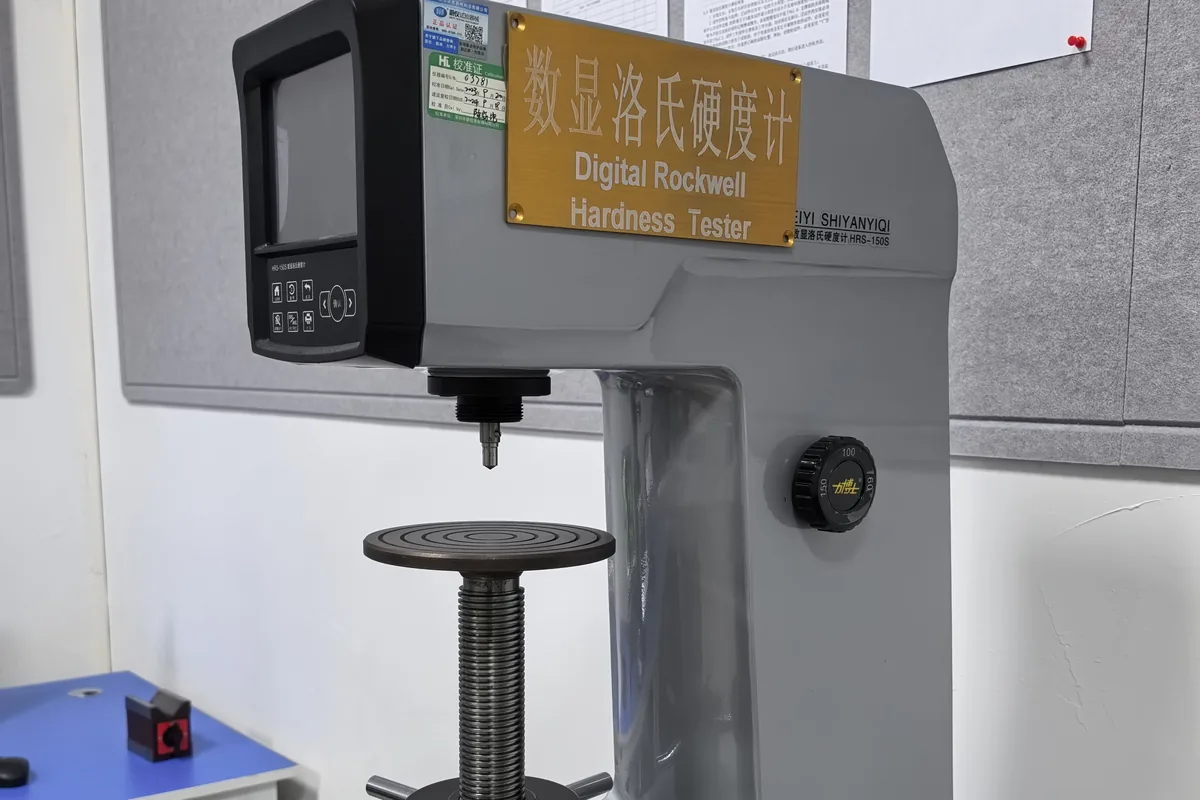
デジタルロックウェル硬度計による熱処理状態の確認

硬度試験

ロックウェル硬度とビッカース硬度を用いて、熱処理と材料の状態を仕様書と照合して確認する。
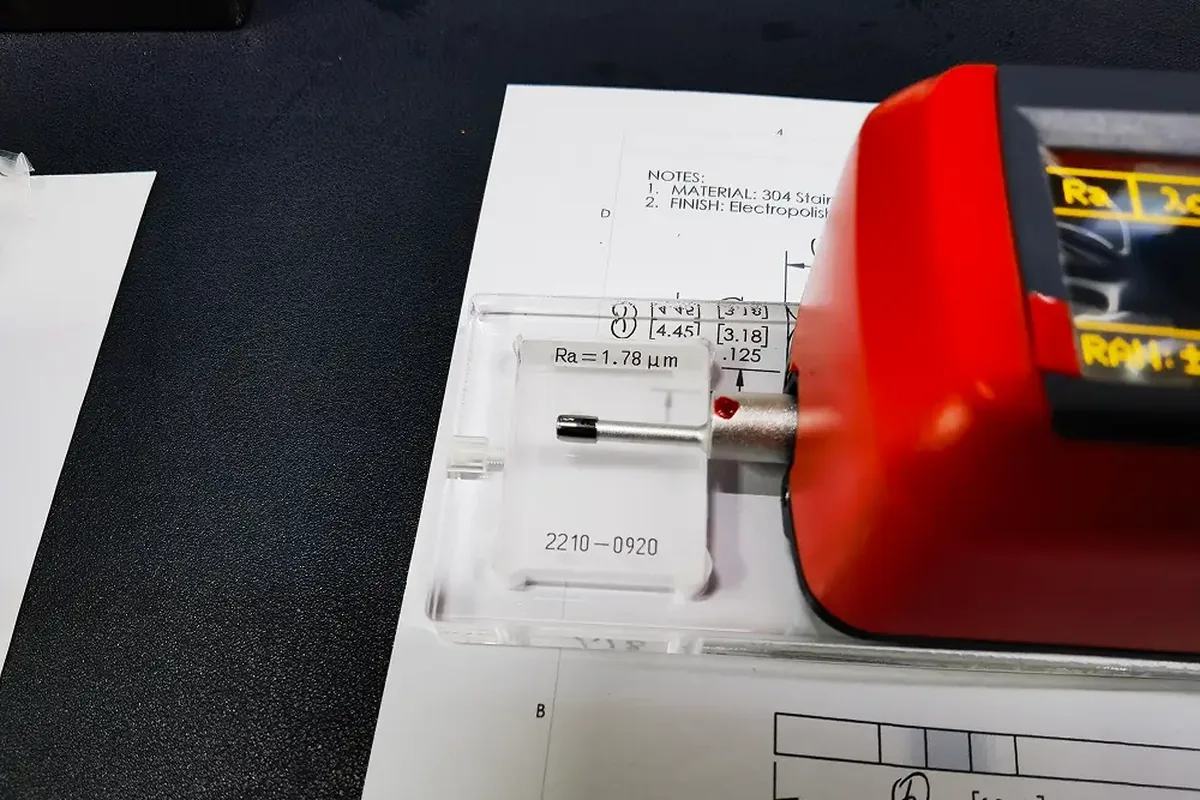
加工部品の表面粗さを図面の指示値と比較して測定する表面粗さ計

表面粗さ試験機

RaとRzは、製造中の部品を図面の指示と照らし合わせて確認した。
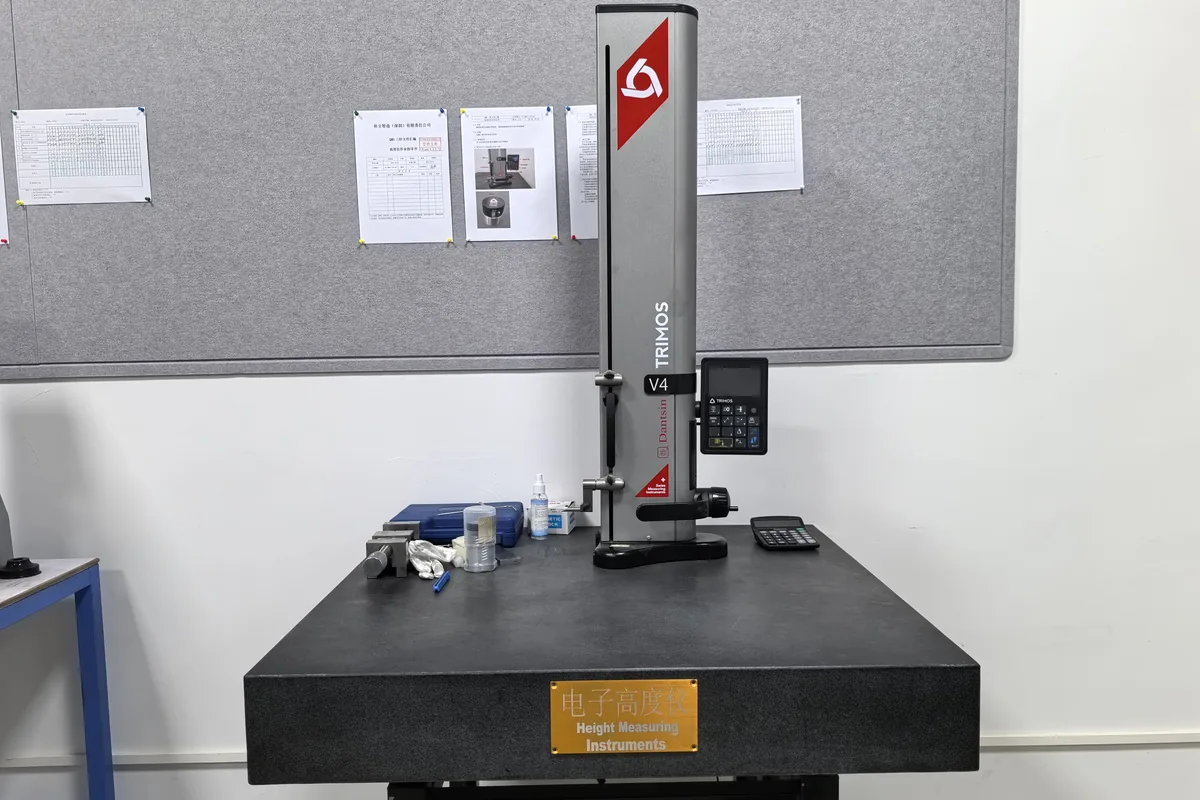
初回および工程内における高さ検証に使用される電子式高さ計

電子式高さ計

高さ、段差、直角度を、初回検証時および工程内で迅速に検証します。
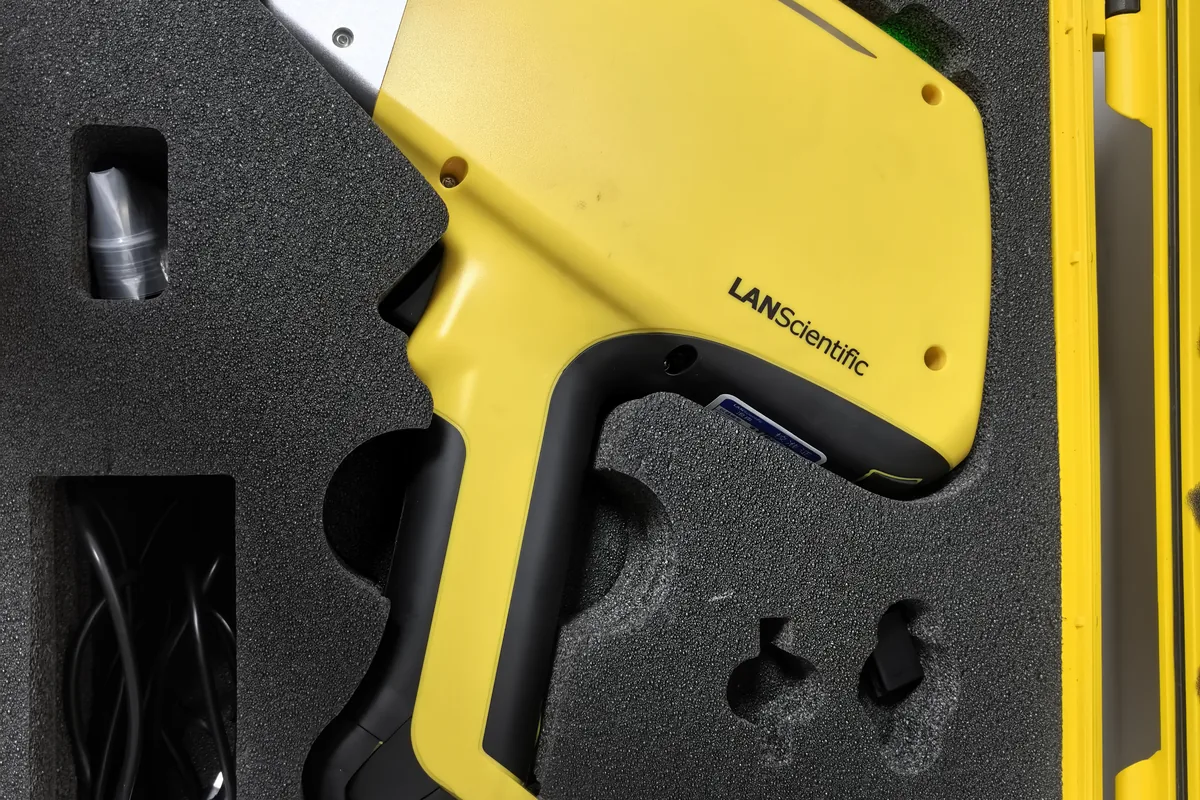
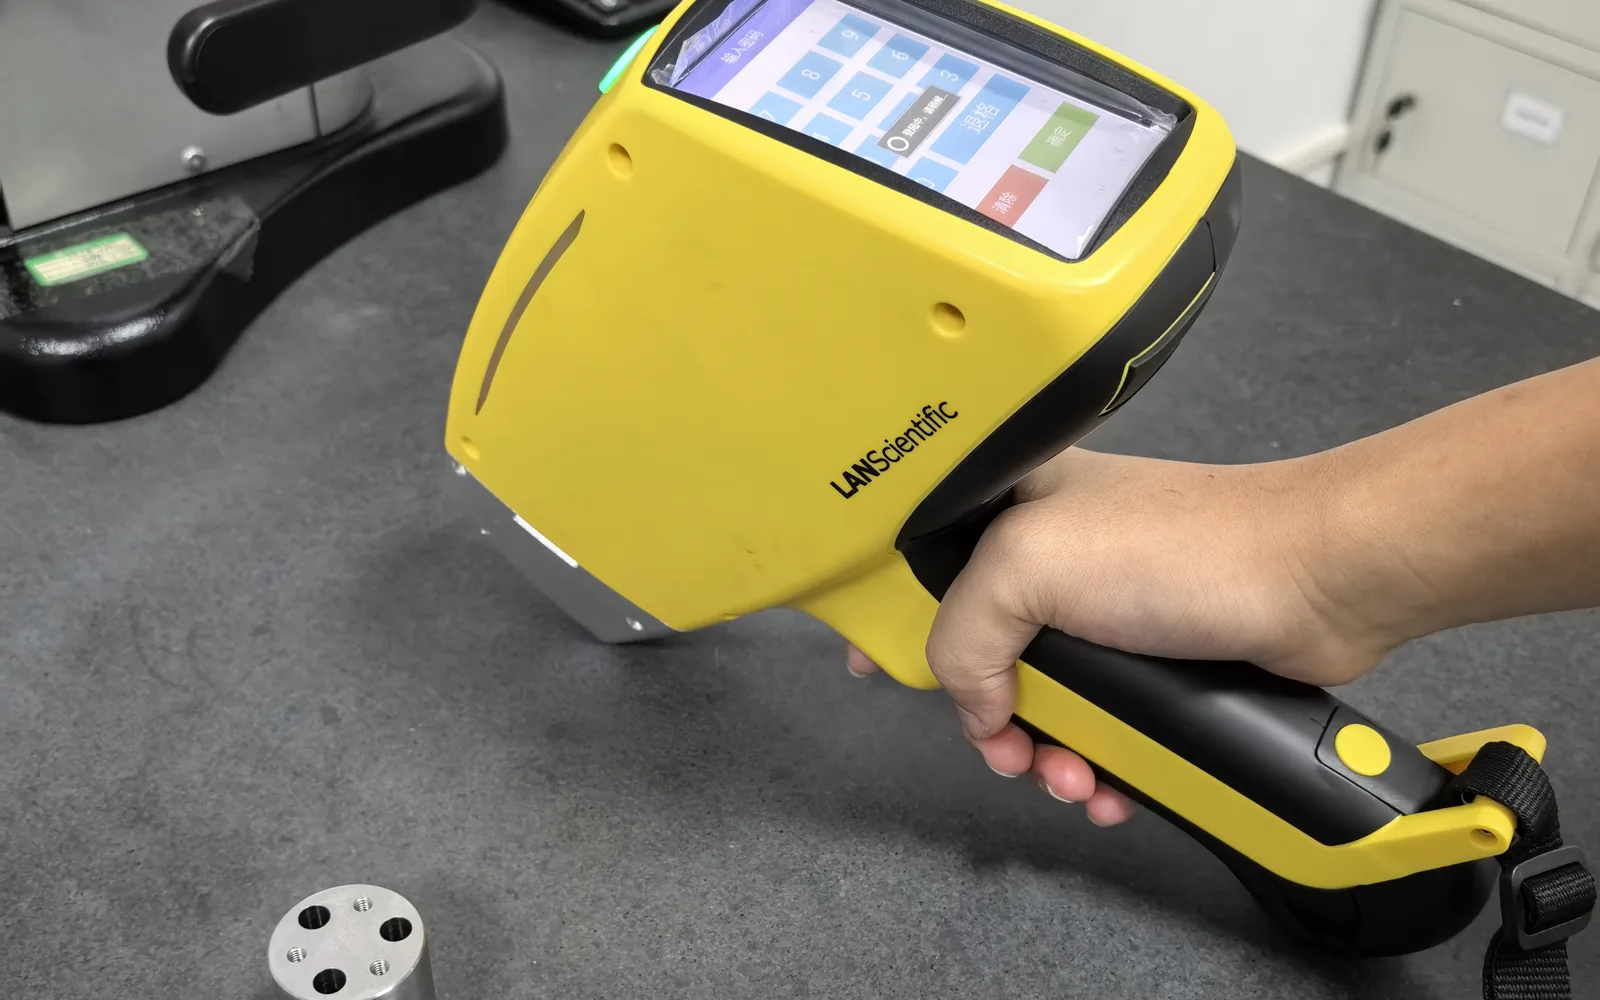
入荷した棒材の合金識別に使用される携帯型分光計

スペクトロメータ

入荷した棒材および完成品について合金の種類を特定し、材料のグレードを確認する。

06 認定

認証された品質管理システム

私たちの言葉を鵜呑みにする必要はありません。証明書はいつでも公開検証可能です。
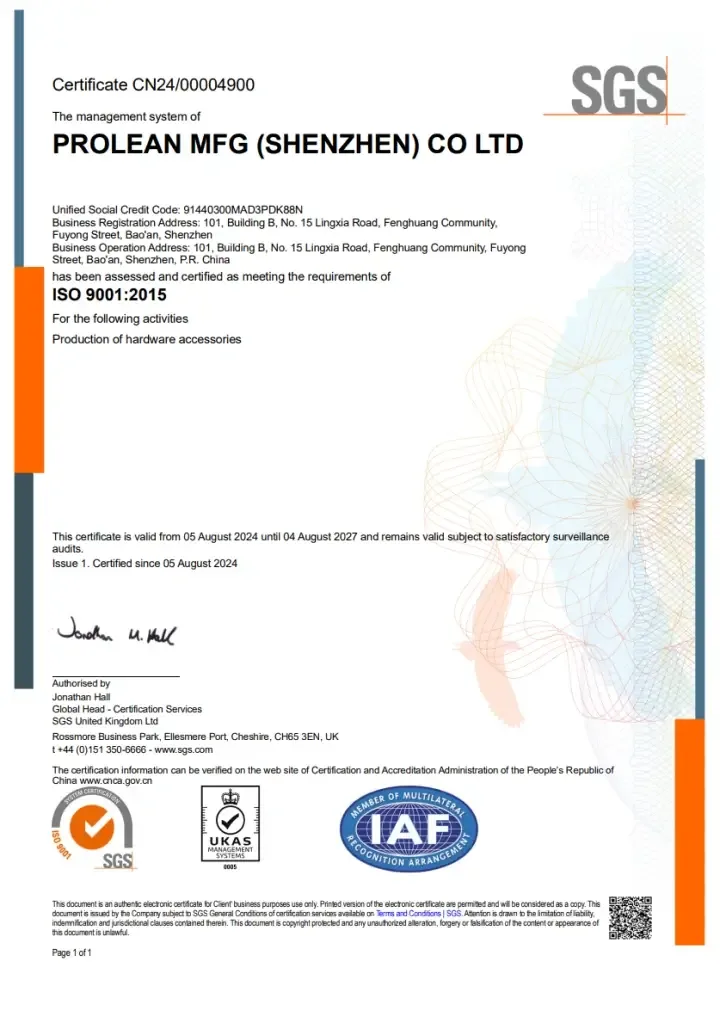
発行機関 SGS英国株式会社
スタンダード ISO 9001:2015
証明書番号 CN24/00004900
認定範囲 ハードウェアアクセサリーの製造
認定されてから 8月05 2024
証明書の有効期限2027年8月に更新
有効期間:2024年8月5日~2027年8月4日 独立監査済み
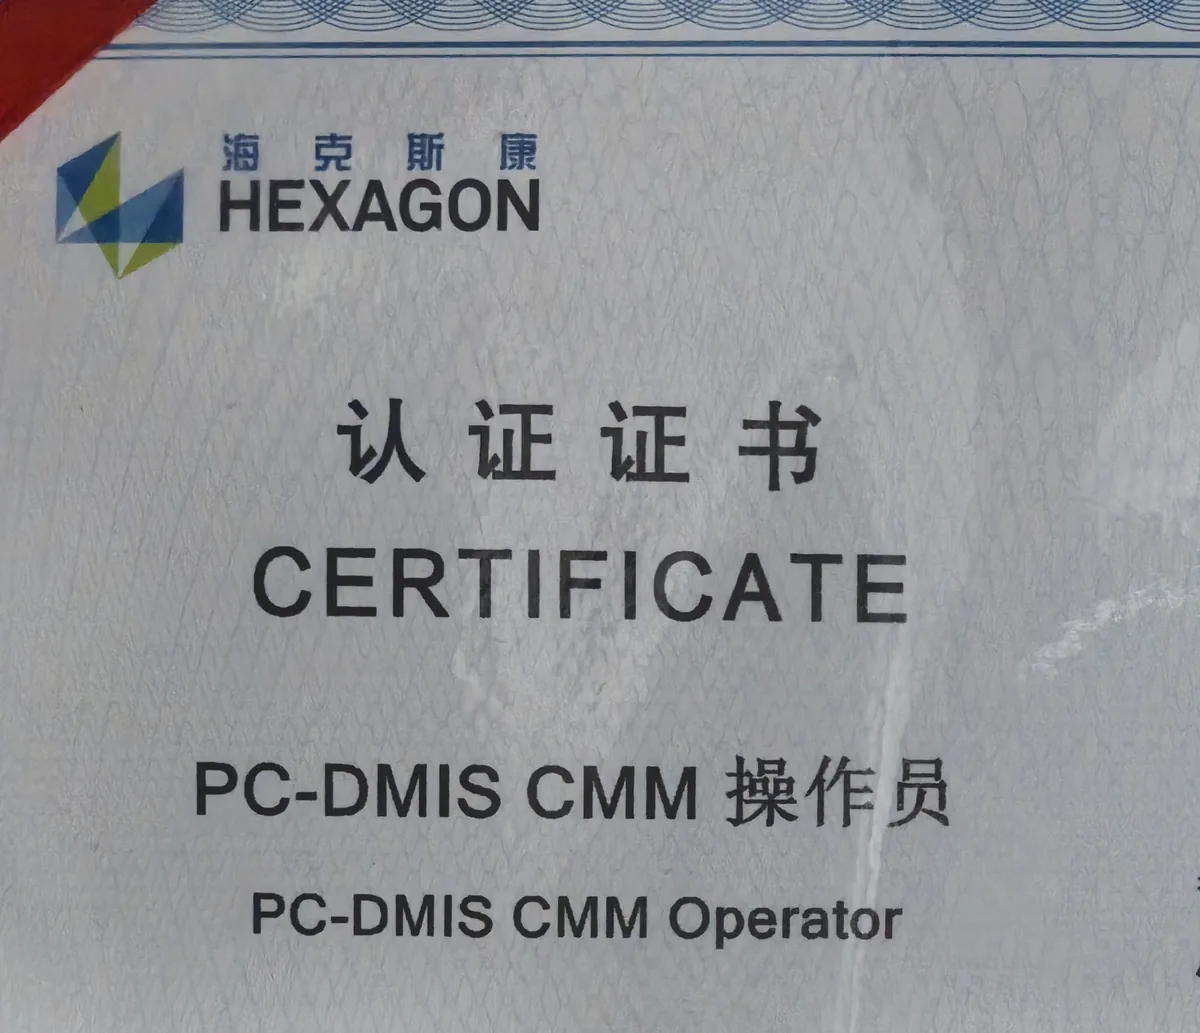
プロリーン社の計測技術者が保有するヘキサゴンPC-DMIS CMMオペレーター認定資格 当社の計測チームも資格を有しています。 CMMオペレーターはPC-DMISオペレーター認定資格を保有しているため、測定プログラムと検査レポートは個人の判断ではなく、文書化された監査可能な方法に従って作成されます。お見積もり時に寸法レポートのサンプルをご請求いただければ、同等の部品のサンプルをお送りいたします。
07 取り扱いと梱包

許容範囲を維持することは、仕事の半分に過ぎない。

傷がついたり、腐食したり、ロット間で混ざったりした部品は、寸法がずれている部品と同じくらい深刻な故障を引き起こす。

01

バリ取りとエッジコントロール

鋭利なエッジは0.25±0.125mmの面取りを施し、内ねじ、穴、止まり穴は専用工具でバリ取りします。図面で鋭利なエッジ、シール面、その他の機能的な特徴が指定されている場合は、図面の仕様を優先しますので、その旨をお知らせください。

02

一次洗浄

部品から粉塵、油分、切削屑、バリをすべて除去します。洗浄後に切削屑や切削油の痕跡が見つかった場合は、部品を仕上げ工程に戻します。

03

防食

洗浄剤は材質とコーティングの種類に応じて使い分けます。多くのプラスチックや非鉄金属部品にはアルコール系洗浄剤を用い、コーティングや汚れの種類によっては水性またはアルカリ性洗浄剤を使用します。保管中に腐食する可能性のある材料は、防錆剤に浸漬した後、乾燥させてから梱包します。

04

バッチ分離および梱包

洗浄後は、部品同士が接触することはありません。作業員は手袋を着用し、完成した部品は表面を保護するために個別に梱包されます。

08 ドキュメント

必要なものをお知らせいただければ、必要な部品を同梱して発送いたします。

梱包リストはすべての注文に標準で含まれています。以下の項目はすべてオプションで、見積もりに含まれています。必要なものにチェックを入れ、リストを見積もりフォームにコピーしてください。書類の費用と納期はそこで確認できます。

7件中0件を選択
追加オプションは選択されていません。標準注文でも梱包明細書が同梱されます。 0 追加書類
リストをクリップボードにコピーし、見積フォームを開きます。そこにリストを貼り付けてください。見積書には、書類の価格とスケジュールが記載されています。
初回製品検査。 1週間の回答期間は、FAIレポートをお客様にお送りした時点から開始され、部品が機械から取り出された時点からではありません。この期間を過ぎた場合は、バッチを保留し、生産を開始しません。より長い期間が必要な場合は、見積もり段階でお知らせください。お客様は、承認、品質に関する異議申し立て、または拒否のいずれかを選択できます。FAIを拒否された場合は、サンプルセットのみの料金が発生し、既に生産に投入されている材料や工具については、別途見積もりを行い、投入前に確認させていただきます。 FAIガイドを読む.
09 サンプリング

サンプリングと欠陥分類

当社の文書化された欠陥帳簿と照合して検査されるまでは、何も出荷されません。生産バッチはサンプリングされ、 ISO 2859-1:1999、一般検査レベルII、単一サンプリング、通常検査サンプルサイズはロットサイズコード文字に基づいて決定されます。実際に使用されたコード文字、サンプルサイズ、および合格番号は検査記録に記載されています。

受け入れ品質限界
重大度AQLその意味
クリティカル0機能に影響を与えたり、安全上のリスクを生じさせたりする。合格基準はゼロ。
主要な2.5組み立て工程や最終用途に支障をきたす可能性がある。
マイナー4.0外観上の問題のみで、機能には影響ありません。
全く異なるものです。一方を他方と混同しないでください。 AQL値は、サンプルに対する統計的な合格基準値であり、バッチが不合格となるまでに許容される欠陥数を示します。重大な欠陥は不適合として扱われ、欠陥数に関わらずバッチの生産が停止され、再検査が行われます。また、サンプルが合格したということは、バッチに欠陥が全く含まれていないことを意味するのではなく、計画で定められた信頼水準におけるサンプルの状態を示すものです。

すべてのバッチは5つの基準に基づいてチェックされます。

01
表面仕上げ
02
公差と寸法
03
スレッド
04
材料
05
清掃と梱包

部品がお客様の仕様または当社の仕様から外れている場合は、出荷前に作業を中止し、お客様にご連絡いたします。廃棄の決定はお客様にお任せいたします。

10 FAQ

見積もり段階でよく寄せられる質問

あなたの部品にどの規格が適用されるかまだ不明ですか? 図面を送ってください そして、ご契約前にご質問ください。私たちがお答えします。

CMMレポートは図面上のすべての寸法を網羅していますか?
CMMレポートはすべての注文に添付されるわけではありません。見積もり段階でご依頼いただければ、お客様が重要寸法として指定した寸法に加え、測定プログラムの基となるデータムとフィーチャーを網羅したレポートを作成いたします。レポートは測定プログラムから自動生成するため、検査開始前に報告されるフィーチャーのリストが確定します。見積もり段階で重要寸法をご指定いただければ、レポートに記載されます。標準で同梱されるのは梱包明細書のみで、その他の書類はオプションとなります。
図面に許容誤差が全く指定されていない場合はどうなりますか?
当社はプロリーンが合意したデフォルト設定を適用します。 fH 金属と mK プラスチックの場合、fとmはISO 2768-1:1989の線形クラス、HとKはISO 2768-2:1989の幾何学的クラスであり、検査記録にはどのクラスが使用されたかを記載します。このデフォルトはISOが材料ごとに設定するものではなく、当社のものです。また、ISO 2768-2は2021年に廃止され、新しい図面についてはISO 22081:2021に置き換えられたことに注意してください。別途、当社が達成可能な最も厳しい制限は約 ± 0.005 mm (± 0.0002 インチ)また、すべての機能に適用できるわけではありません。材質、機能のサイズと形状、加工方法、表面仕上げの状態によって異なります。図面に機能とその位置をマークしていただければ、弊社で確認いたします。お見積もりで確認された公差が、弊社がお約束する公差となります。 ISO 2768クラスの仕組み.
FAIレポートの承認期限はどれくらいですか?
報告書をお送りした日から1週間以内にご返送ください。この期間を過ぎた場合は、生産を開始せず、バッチを保留いたしますので、お見積もり段階でより長い期間が必要な場合はお知らせください。承認、品質に関する異議申し立て、または拒否のいずれかをお選びいただけます。FAI(初回製品検査)を拒否された場合は、サンプルセットの料金のみが発生し、既に生産に投入されている材料や工具については別途お見積もりし、事前にご確認いただきます。 FAIガイドを読む.
プラスチック部品の材料証明書を取得できますか?
はい。プラスチックの場合、引張試験と硬度試験は金属に規定されているため、材料試験報告書ではなく材料証明書を発行します。証明書には、部品が加工されたグレードとロットが記載されています。詳細については、 材料証明書の内容.
RoHS指令に関する声明は、コーティングやメッキにも適用されますか?
文書にその旨が記載されている場合に限ります。RoHS制限は物質ごとに適用されます。 均質材料 コーティング、めっき、基材はそれぞれ個別に評価され、指令では免除規定が設けられているため、部品は申請した免除規定に準拠することができます。そのため、工場全体を対象とした1枚の文書ではなく、お客様の部品の材質と仕上げに関する個別の声明書を発行し、文書には物質リスト、改正内容、および適用された免除規定を明記しています。 指令2011 / 65 / EU.
REACHの0.1%という数値は実際には何を意味するのでしょうか?
これは閾値であり、製品全体の合格点ではありません。REACH規則の下では、ECHAに載っている物質が 候補者リスト 物品中に重量比で0.1%以上含まれている場合、その情報を伝達する必要があります。閾値は物質ごと、物品ごとに評価され、アセンブリの場合は構成要素ごとに評価されることもあります。候補リストは年に約2回改訂されるため、宣言は、どのバージョンのリストと照合したかが明記されている場合にのみ意味を持ちます。当社の宣言は、そのように記載しています。 ECHA候補リスト.
どの書類がデフォルトで送付され、どの書類は別途依頼する必要がありますか?
梱包明細書はすべての注文に同梱されます。証明書、試験報告書、CMMレポート、FAIはすべてオプションです。見積もり段階で必要なものをお知らせいただければ、見積もりに反映されますので、注文開始前に費用と納期を合意できます。お客様の品質管理部門が何を求めているか不明な場合は、図面をお送りいただければ、その部品に必要な書類をご案内いたします。
表面処理の前と後、どちらで検査しますか?
両方です。工程内の表面粗さは、機械上で図面の指示値と照合してチェックされ、最終的な寸法検証は、バッチがリリースされる前に三次元測定機(CMM)で行われます。外観検査では、このページに記載されている固定の検査条件を使用するため、検査者が誰であるかによって結果が左右されることはありません。
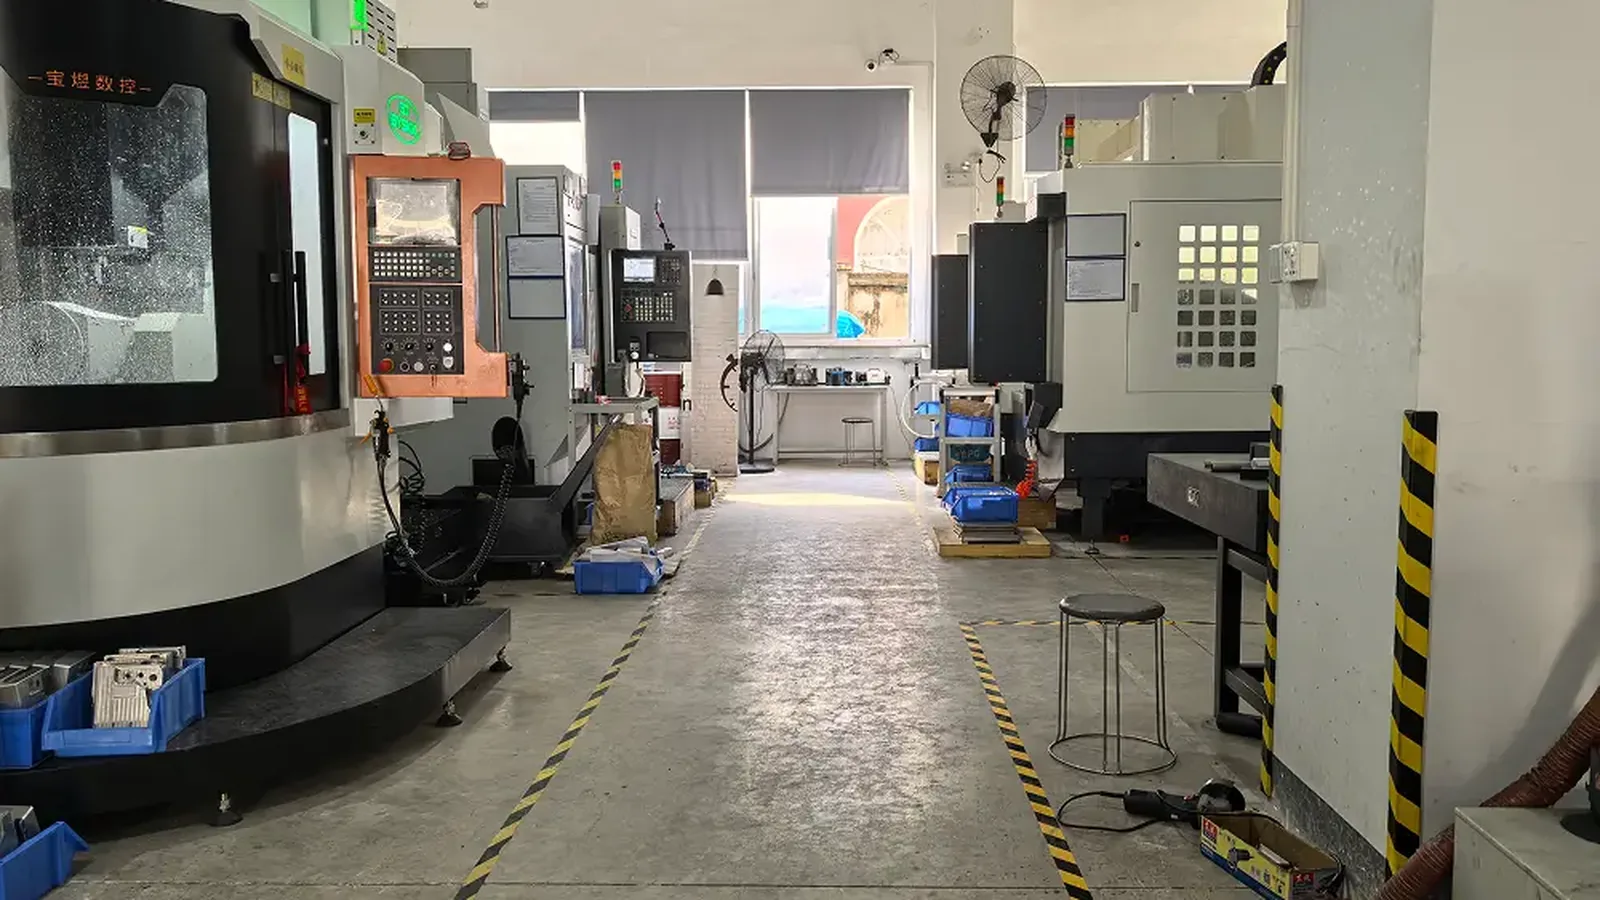
プロリーン加工工場の作業場

部品を今すぐ製造しましょう

図面をお送りいただければ、お見積もり前に公差、表面仕上げ、および関連書類一式を確認いたしますので、検査報告書に予期せぬ記載が残ることはありません。

すべてのアップロードは安全で機密性が保たれます。