
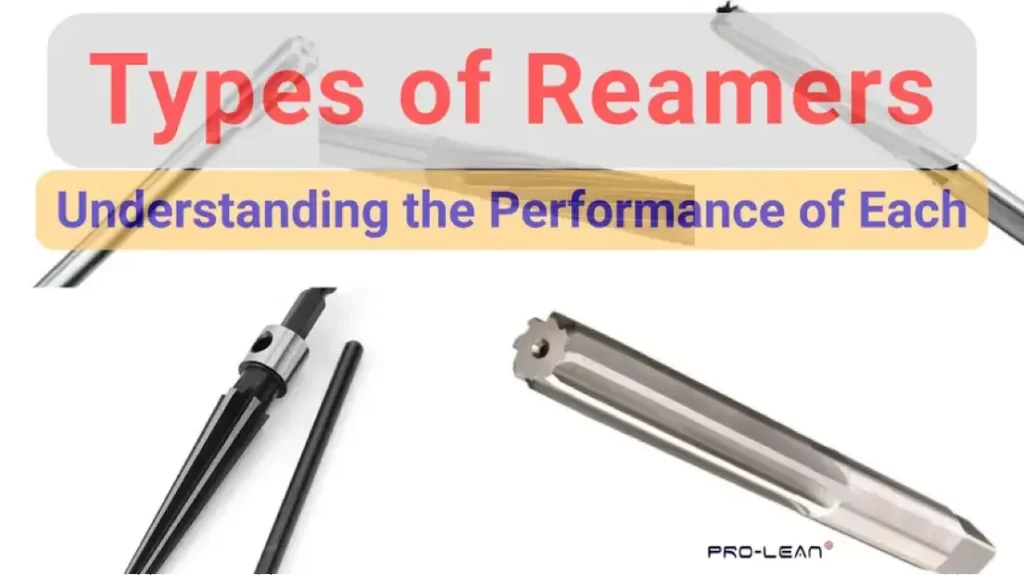
 Types d'alésoirs
Les types d'alésoirs comprennent les alésoirs manuels, les alésoirs de machine et les alésoirs à mandrin pour une utilisation opérationnelle ; les alésoirs à goujure droite et hélicoïdale pour la géométrie des goujures ; les alésoirs coniques, à coquille et flottants pour la géométrie des trous ; les alésoirs réglables et à expansion pour une flexibilité de taille ; et les alésoirs en carbure, HSS et indexables pour le matériau et la construction de l'outil.
Des finitions internes médiocres et des tolérances d'alésage irrégulières peuvent engendrer des catastrophes lors de l'assemblage, même lorsque le reste de la pièce est usiné avec une précision irréprochable. Pour les industries de l'ingénierie de précision telles que l'aérospatiale, l'hydraulique, l'automobile et l'outillage, de tels problèmes peuvent s'avérer extrêmement coûteux. Le même principe s'applique aux entreprises qui dépendent de la fabrication d'alésoirs pour atteindre les tolérances IT6–IT7 : elles doivent sélectionner leurs outils sans faute.
Différents types d'alésoirs – un des éléments essentiels CNC outils de coupe Dans le domaine de la fabrication de précision, nous aidons les fabricants de ces secteurs à obtenir des tolérances plus serrées et des assemblages plus stables. Considérations importantes concernant le type de outils d'alésage Les paramètres à prendre en compte sont la méthode d'usinage, le volume de production, le matériau de la pièce, la géométrie du perçage et la nature du travail. Ils sont essentiels dès lors que l'usinage CNC est utilisé dans les industries de précision.
Cet article aborde plus en détail les différents types d'alésoirs, en expliquant comment les différents modèles s'intègrent au dimensionnement et à la finition des trous lors de l'usinage.
Qu'est-ce qu'un alésoir et quel est son principe de fonctionnement ?
A foret alésoir Il s'agit d'un outil de coupe rotatif à plusieurs goujures, utilisé pour agrandir légèrement les trous (moulés, percés ou alésés) afin d'obtenir des diamètres précis et des états de surface impeccables. C'est une opération de finition qui enlève environ 0.1 mm à 0.5 mm de matière.
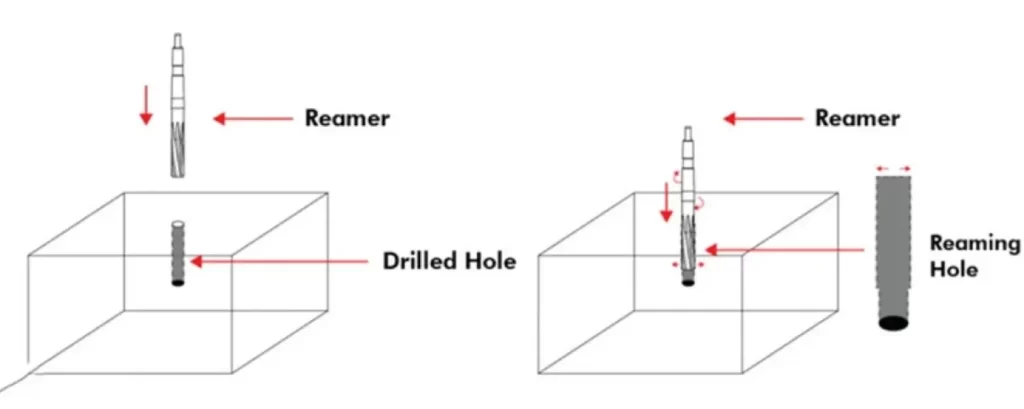
Alésage
Un alésoir est équipé d'arêtes de coupe cannelées qui usinent la paroi de manière uniforme pendant l'usinage. L'alésage est un procédé d'usinage contrôlé capable d'atteindre des états de surface aussi bons que Ra 0.4-1.6 µm.1]
Pour les entreprises exigeant des tolérances serrées pour les alésages de roulements, les ajustements serrés et autres assemblages similaires, ces spécifications peuvent être atteintes par alésage, même à l'échelle industrielle.
À quoi sert un outil d'alésoir ?
À quoi sert un alésoir ? Un alésoir sert à rectifier un trou existant pour l’adapter à un ajustement, un fonctionnement ou un assemblage. Selon le type d’alésoir, il peut être utilisé pour des pièces de transmission automobile, des trous d’épingle dans l’aérospatiale, des alésages de paliers, des emplacements de goujons de montage et des orifices de corps de vannes hydrauliques.
Pièces de transmission automobile
Les logements de paliers, les alésages d'engrenages et les trous d'arbres des automobiles exigent des tolérances serrées. Un alésoir permet d'obtenir ces tolérances, ainsi que des finitions lisses.
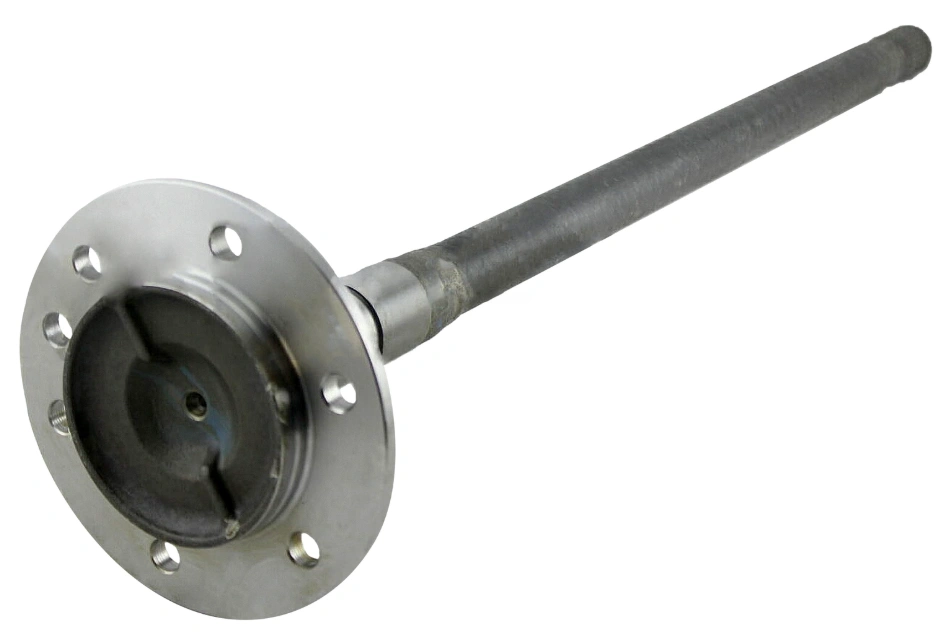
Arbre d'essieu automobile
Un alésoir à mandrin en carbure permettrait d'obtenir les tolérances IT6–IT7 nécessaires [2] Pour des milliers de systèmes de transmission automobile, l'alésoir HSS, du fait de son usure rapide, n'est pas adapté à cette application.
trous d'épingle aérospatiaux
Cet outil permet de garantir la précision de la rondeur et des diamètres des points de fixation des ailes et des trous de fixation de la structure. Un alésoir à goujures hélicoïdales revêtu de TiAlN est la solution idéale pour ce type de perçage. Il est conçu pour garantir des tolérances serrées et une évacuation efficace des copeaux, même dans les trous profonds. L'utilisation d'un alésoir à goujures droites est déconseillée en raison des risques de grippage et des problèmes d'évacuation des copeaux.
micro-perforations aérospatiales
Alésages du logement de palier
Les alésoirs permettent d'obtenir de manière fiable des finitions de surface lisses et des diamètres précis pour les alésages de logements et les sièges de paliers. Pour le perçage des logements de paliers, l'alésoir à coquille est l'outil de choix car il permet d'obtenir la finition de surface requise à un coût d'outillage relativement faible par trou. Un alésoir en carbure monobloc peut également être utilisé, mais son coût plus élevé constitue souvent un frein.
Emplacements des goujons du gabarit/dispositif
L'alésage assure la répétabilité requise pour les trous des plaques de fixation, les bagues et les trous des goujons.
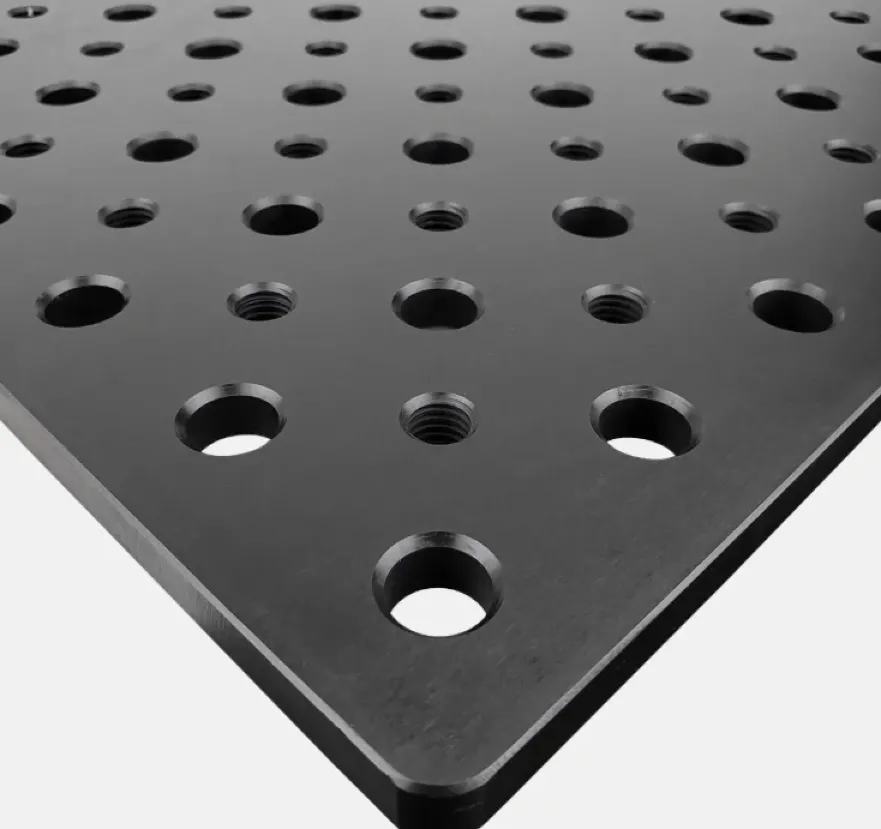
trous de la plaque de fixation
L'utilisation d'un alésoir à mandrin en carbure monobloc élimine tout risque de variation du diamètre des trous de goujons, garantissant ainsi des résultats constants pour chaque lot.
Orifices du corps de vanne hydraulique
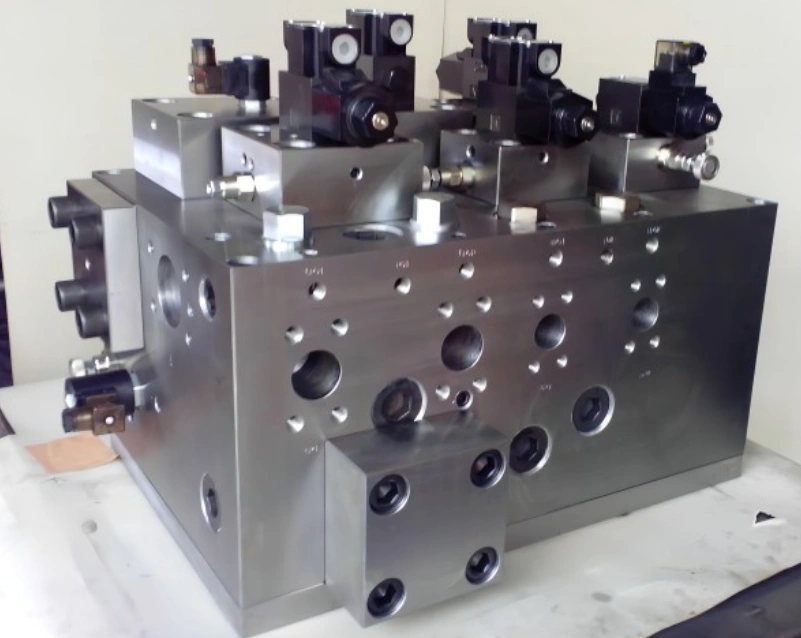
Bloc de vannes hydrauliques
Un excellent état de surface et une géométrie d'alésage précise sont essentiels pour les sièges de soupapes et les alésages de tiroir. La technologie d'alésage permet d'atteindre ces performances et d'obtenir ainsi une étanchéité optimale. Les alésoirs à cannelures droites revêtus de CrN sont les plus performants pour ces applications. Les cannelures droites optimisent la géométrie de l'alésage, tandis que le revêtement empêche l'adhérence sur les corps de vannes en laiton et en acier inoxydable.
Sans le revêtement CrN, le risque d'adhérence des matériaux est élevé et les corps de vannes peuvent subir une usure prématurée.
Différents types d'alésoirs
Les types d'alésoirs peuvent être classés selon leur mode de fonctionnement, la géométrie du trou, le matériau de l'outil, la conception des cannelures et leur capacité de réglage.
Alésoirs classés selon leur méthode d'utilisation
- Alésoirs à main Ces tarauds sont actionnés manuellement, généralement à l'aide d'une clé à tarauder. Cette option n'est pas adaptée à une production en série.
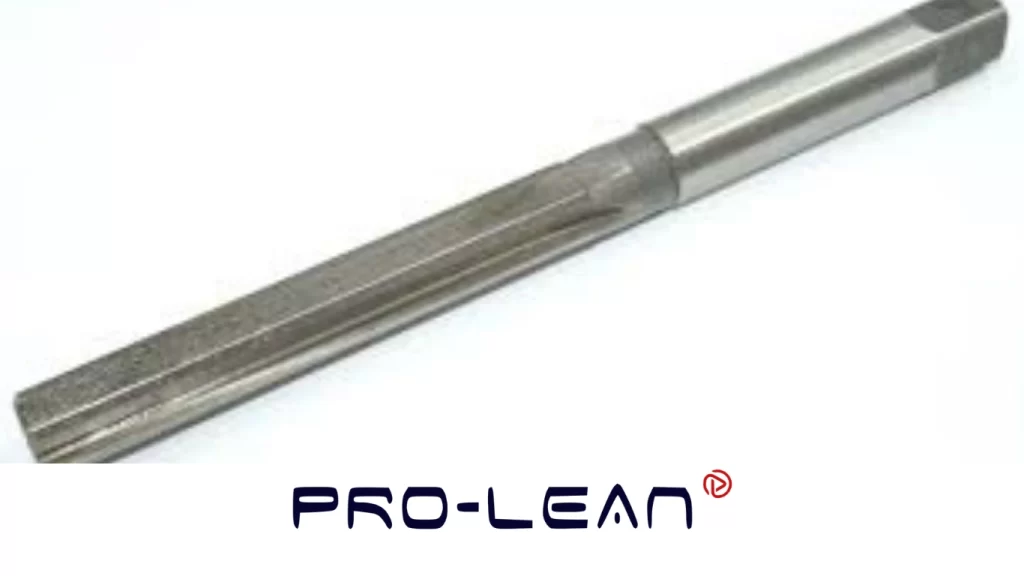
Alésoir à main
- Alésoirs pour machines Les alésoirs mécaniques sont actionnés par des tours ou des machines à commande numérique. Ils sont donc adaptés aux travaux de production, où la précision et la régularité sont primordiales.
- Alésoirs de serrage – Cet alésoir de production est courant dans les configurations CNC. Il se caractérise par une conception de mandrin droite pour l'engagement de la pince ou du mandrin.
Alésoirs classés selon la géométrie du trou
- Alésoirs coniques Un alésoir conique est un outil long et conique dont la forme s'affine de la tige à l'extrémité. Les alésoirs coniques sont idéaux pour réaliser des trous coniques destinés aux fixations par goupille et aux interfaces de broche.
- Alésoirs Shell Cette tête de coupe cylindrique est courte et épaisse. Elle possède un alésage central creux permettant le raccordement à un arbre. Grâce à son corps interchangeable, cet alésoir est économique pour la finition des trous de grand diamètre.
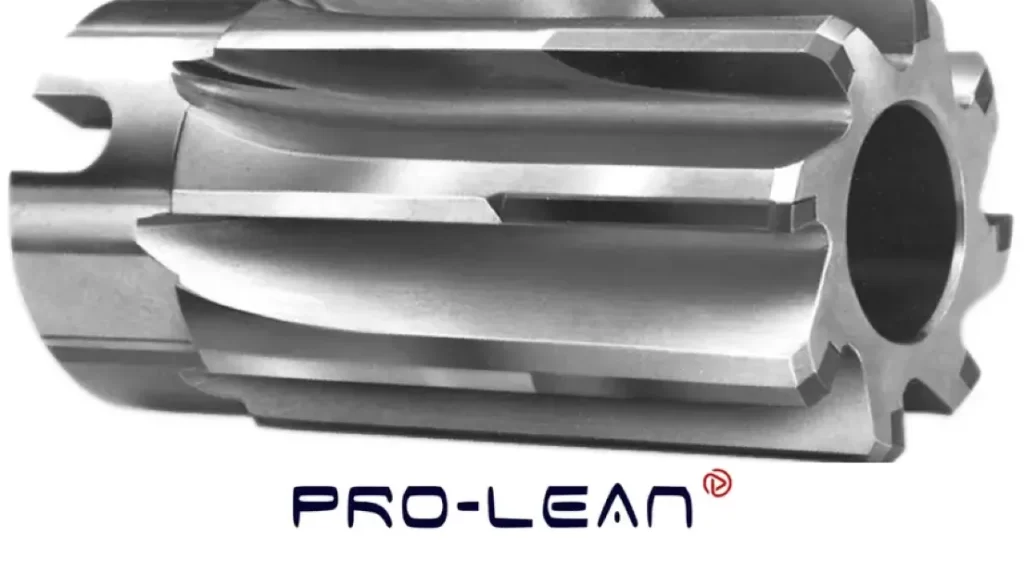
Alésoir à coquille
- Alésoir flottant – La principale caractéristique de ce type d'outil est son porte-outil coulissant ou à ressort. Sa conception autorise un léger mouvement latéral, permettant ainsi de compenser un léger désalignement entre l'alésage et la broche.
Notez que si le trou et la broche sont bien alignés, un alésoir fixe est l'outil le plus simple et le plus abordable.
Alésoirs classés par matériau et construction de l'outil
- Alésoirs en carbure Les alésoirs en carbure peuvent ressembler légèrement aux alésoirs en acier rapide, mais leurs arêtes sont plus fragiles. L'alésoir coûte relativement plus cher, mais sa durée de vie est supérieure.
- Alésoirs HSS La finition argentée classique est une caractéristique majeure des alésoirs HSS. Elle est courante pour l'usinage général de matériaux tels que l'acier doux et l'aluminium. L'affûtage est facile.
- Alésoirs indexables – Des logements intégrés à la tête de l'outil accueillent des plaquettes de coupe en carbure remplaçables. Ainsi, les coûts de remplacement de l'outil sont évités.
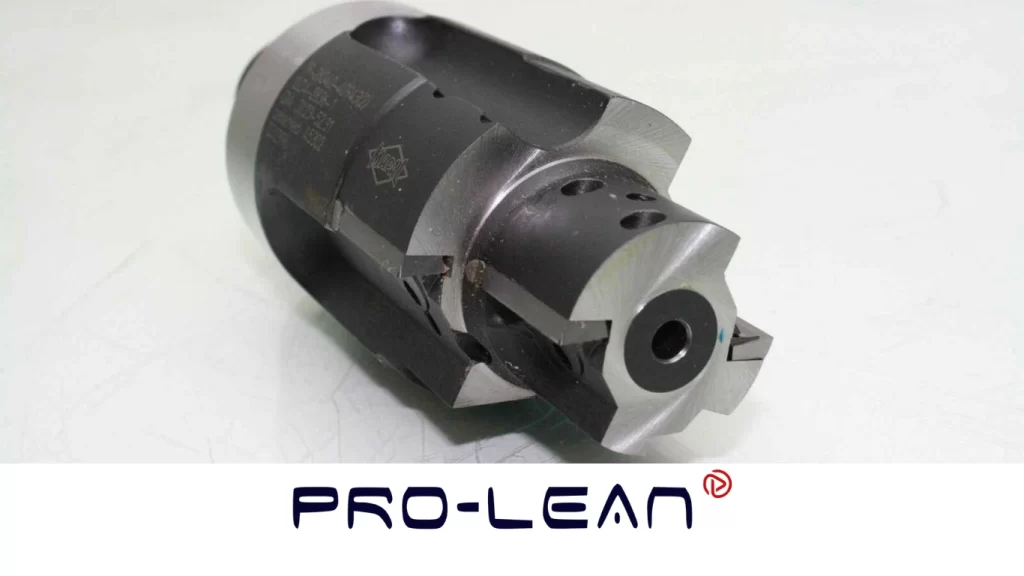
alésoir indexable
Alésoirs classés selon la conception des cannelures
Le choix entre un alésoir à goujures hélicoïdales et un alésoir à goujures droites dépend principalement de la profondeur et des exigences d'évacuation des copeaux. Plus d'informations sur les différentes options ci-dessous.
- Alésoir à cannelures droites Les goujures de l'outil sont parfaitement alignées sur l'axe. Son aspect symétrique le rend reconnaissable. Sa conception est simple et courante. Les fabricants utilisent des alésoirs à goujures droites sur la plupart des matériaux pour réaliser des trous traversants standard.
- Alésoir à goujures hélicoïdales – Cet alésoir est doté de cannelures hélicoïdales, ce qui lui donne une apparence similaire à celle d'un foret hélicoïdal.
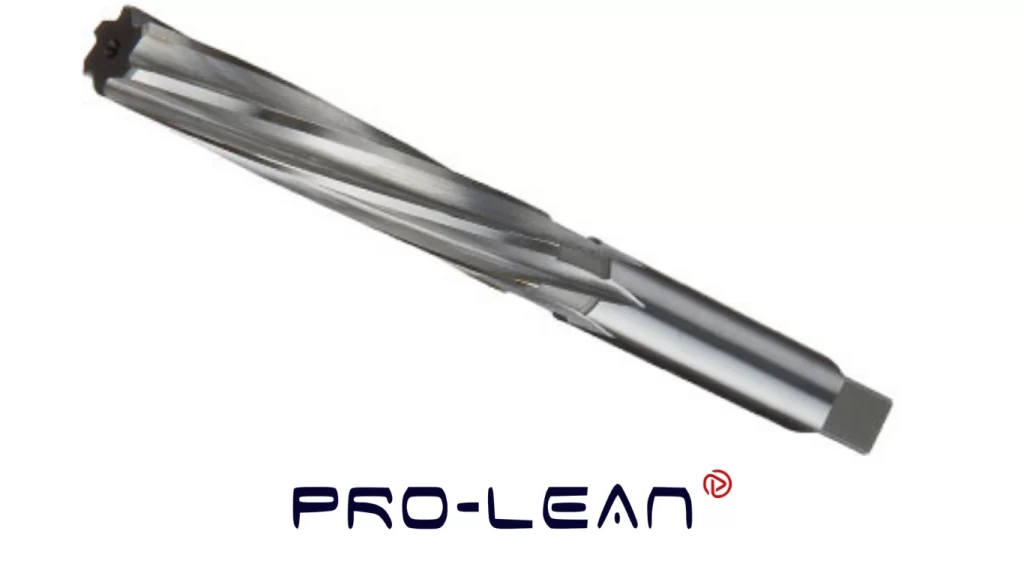
Alésoir à goujures hélicoïdales
Alésoirs classés selon leur capacité de réglage
- Alésoirs réglables Les alésoirs réglables sont dotés de lames interchangeables sur tout le corps. Ils permettent d'ajuster facilement le diamètre de l'alésoir sans changer d'outil. Leur conception segmentée les distingue des alésoirs fixes. Ce type d'alésoir est particulièrement adapté aux petites séries.
- Alésoirs à expansion L'extrémité de cet alésoir est munie d'une vis qui repousse les lames de coupe vers l'extérieur lors de l'avancement de l'outil. Cet outil est principalement utilisé pour la fabrication de prototypes et les projets de maintenance.
Quel type d'alésoir possède une tige carrée ?
Les alésoirs manuels utilisent des tiges carrées. Leur forme facilite l'engagement avec la clé à tarauder ou la mandrin. Puisqu'il s'agit du meilleur moyen de différencier un alésoir manuel d'un alésoir de machine, un outil à queue carrée n'est ni fiable ni sûr pour une utilisation sur machine. Son utilisation sur une machine risque d'endommager l'outil ou la pièce à usiner.
Essayez Prolean maintenant !
Composants d'un alésoir
L'anatomie d'un alésoir comprend le corps/la tige, la géométrie des cannelures, les arêtes de coupe (cannelures), le chanfrein et les marges.
Voici plus de détails sur les pièces.
- Corps / tige Cette pièce se fixe sur la pince ou le mandrin de la machine. Elle doit être rigide pour limiter le faux-rond.
- Géométrie de la flûte Les rainures hélicoïdales et droites permettent de contrôler la rigidité de l'outil, l'évacuation des copeaux et l'action de coupe générale. Le diamètre du trou et le type de matériau sont des facteurs déterminants pour l'angle d'hélice et le nombre de rainures.
- Pointe de coupe (flûte) Cette partie de l'alésoir est tout aussi cruciale ; sa fonction est d'enlever de la matière de la paroi de l'alésage. Son tranchant détermine si l'on obtient une rugosité Ra de 3.2 ou de 0.4.
- Chanfrein en plomb – Il s'agit de la pointe biseautée de l'outil qui entre en contact en premier avec le trou. Le chanfrein guide également l'entrée de l'alésoir et répartit uniformément la force de coupe.
- Les marges Il s'agit de fines bandes de matière disposées le long des cannelures. Elles ne coupent pas la surface ; elles la polissent et la frottent.
Géométries d'alésoirs à prendre en compte
La configuration du chanfrein, l'angle d'hélice et le type de goujure sont les paramètres géométriques les plus critiques pour les performances d'usinage. Une mauvaise combinaison de ces variables peut entraîner un état de surface et des tolérances médiocres, et réduire la durée de vie de l'outil.
- Chanfrein Il s'agit de l'extrémité biseautée de l'outil. Un chanfrein à 45° convient à la plupart des travaux de production courants. Pour prolonger la durée de vie de l'outil, un chanfrein plus long est nécessaire car il comporte davantage d'arêtes de coupe. Un chanfrein plus court est indésirable car il accélère l'usure de l'outil, notamment lors des productions en grande série.
- Angle d'hélice – Il s'agit de l'angle de la cannelure autour du corps de l'outil. Des angles d'hélice plus élevés sont recommandés pour améliorer la finition de surface et minimiser les vibrations.
- Type de flûte – Les cannelures droites sont appréciées pour leur rapport coût-efficacité et leur grande disponibilité pour la production de trous traversants.
Pour les alésages profonds et les trous borgnes, les cannelures hélicoïdales sont l'option incontournable. Fondamentalement, le choix entre un alésoir à spirale et un alésoir à cannelures droites repose sur la production de trous traversants ou d'alésages borgnes.
Matériaux courants pour alésoirs
Les principaux matériaux utilisés pour les alésoirs sont l'acier rapide (HSS), le carbure et le cobalt. Le choix de l'alésoir pour l'usinage des métaux dépend du volume et de la dureté du matériau.
Alésoirs HSS (acier rapide)
Les alésoirs HSS sont les plus populaires pour l'alésage général. Fiables et adaptés au travail des métaux comme l'aluminium et l'acier inoxydable, leurs avantages, tels qu'un faible coût initial, une performance fiable et un affûtage facile, sont incontournables. Contrairement au carbure, les alésoirs HSS se fissurent rarement lors de l'usinage de l'aluminium, de l'acier inoxydable ou de l'acier doux.
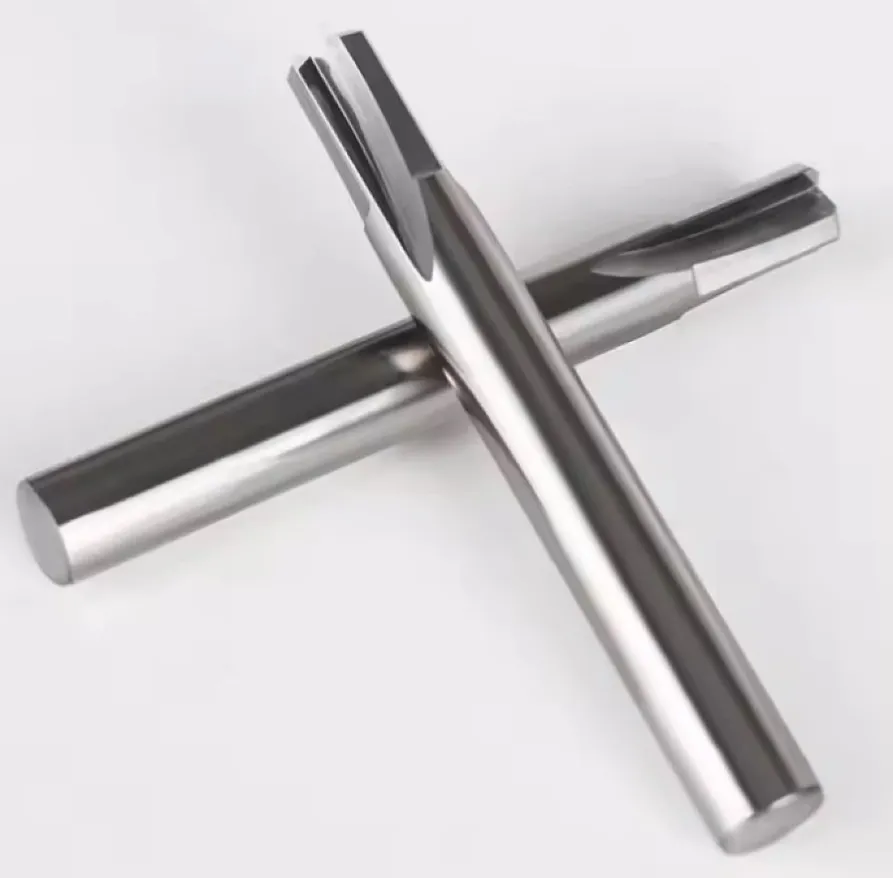
alésoirs HSS
Alésoirs en carbure
Les alésoirs en carbure sont la solution idéale pour l'usinage rapide et résistant à l'usure des matériaux trempés. Là où les alésoirs en acier rapide s'useraient rapidement et donneraient des résultats insatisfaisants, les alésoirs en carbure offrent souvent d'excellentes performances.
Alésoirs en cobalt
Ces alésoirs contiennent 8 % de cobalt, généralement allié à de l'acier rapide. Ils possèdent donc la dureté du cobalt et la ténacité de l'acier rapide. Les alésoirs HSS étant plus abordables, ils ne devraient être abandonnés au profit des alésoirs en cobalt que lorsque la dureté du matériau l'exige.
Types de revêtements de surface pour alésoirs
Il convient de noter que les alésoirs sont souvent revêtus pour améliorer leurs performances. Les revêtements de surface courants pour les alésoirs sont le TiAlN (également appelé AlTiN), le TiCN (carbonitrure de titane), le TiN (nitrure de titane) et le CrN (nitrure de chrome).
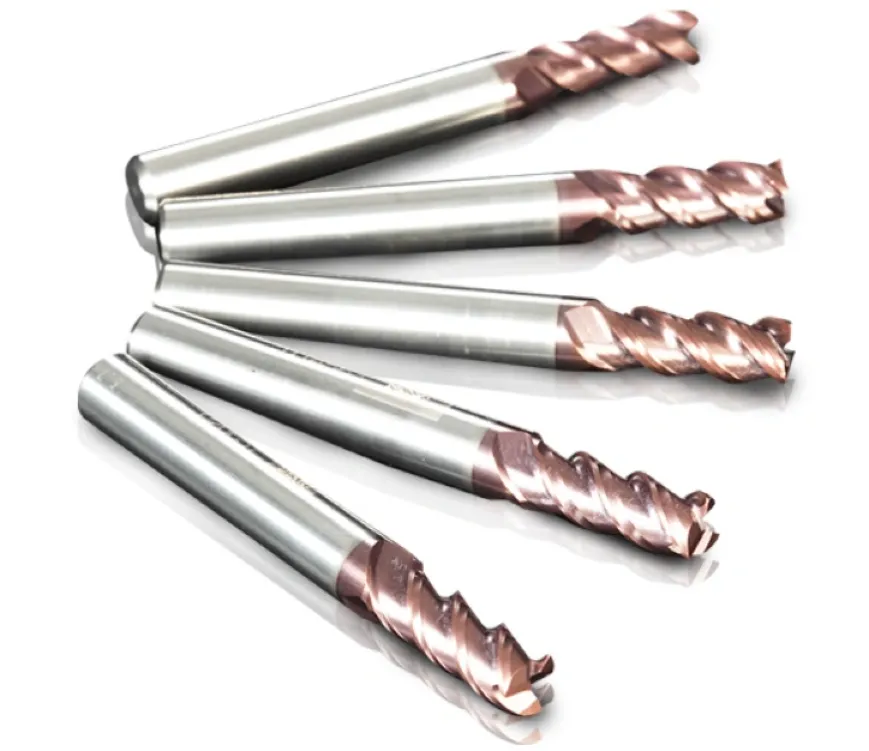
Revêtement TiAlN
- TiAlN (AlTiN) – Idéal pour les environnements à haute température
- TiCN (carbonitrure de titane) – Idéal pour la résistance à l'abrasion
- TiN (nitrure de titane) – De couleur or et réputée pour ses performances polyvalentes.
- CrN (nitrure de chrome) – Idéal pour les matériaux non ferreux. Offre une protection accrue contre la corrosion. Revêtement parfait pour l'aluminium, le laiton, le cuivre et l'acier inoxydable.
Le revêtement doit être adapté au matériau. Dans le cas contraire, par exemple avec du TiN sur de l'acier inoxydable, l'outil risque de s'user plus rapidement et d'offrir des performances médiocres.
Essayez Prolean maintenant !
Comment utiliser un alésoir
L'utilisation d'un alésoir implique un pré-perçage, une avance et une vitesse contrôlées, un retrait correct et des contrôles de faux-rond.
Étape 1 : Pré-perçage
On perce d'abord le trou pour obtenir le diamètre de l'alésoir, en laissant environ 0.5 mm de matière pour les alésages plus grands, et jusqu'à 0.3 mm pour les plus petits.
Étape 2 : Alimentation et vitesse contrôlées
On applique une avance constante à environ 50 % de la vitesse de forage équivalente. On utilise de l'huile de coupe ou un liquide de refroidissement par arrosage pendant l'opération.
Étape 3 : Retrait correct
Il ne faut jamais inverser le sens de rotation d'un alésoir sous charge, car les arêtes de coupe risquent de s'ébrécher. Il convient de le retirer tout en le faisant tourner dans le sens normal (vers l'avant).
Étape 4 : Contrôles de fin de course
Avant toute production, il convient de vérifier le faux-rond de la broche. Un comparateur à cadran est l'outil idéal pour cette opération. Il est conseillé de maintenir la précision à 0.005 mm près afin d'éviter les problèmes de tolérancement des alésages.
Choisir l'alésoir adapté à l'usinage
Quatre facteurs guident le choix de l'alésoir : la méthode d'opération, le volume de production et le matériau de la pièce, la géométrie du trou et la nature du travail.
Méthode d'opération
Un alésoir manuel est réservé aux opérations d'entretien ou d'ajustement. Un alésoir flottant est une solution fiable pour corriger le défaut d'alignement entre la broche et l'alésage. En résumé, le type d'opération détermine l'alésoir le plus adapté.
Volume de production et matériau des pièces
Les alésoirs HSS s'usent plus rapidement que les alésoirs en carbure ; ils ne devraient donc être spécifiés que pour des travaux de faible volume sur des matériaux mixtes. Pour les travaux d'usinage en grande série sur des matériaux plus durs, comme la fonte ou l'acier trempé, il est préférable d'utiliser des alésoirs en carbure.
Géométrie du trou
Un alésoir à mandrin à goujures droites est très efficace pour réaliser des trous traversants, parmi les géométries de trous les plus courantes. Cependant, les trous borgnes exigeant une évacuation des copeaux impeccable, un alésoir à goujures hélicoïdales est le choix idéal. Pour les alésages de grand diamètre, par exemple 20 mm, un alésoir à coquille est la solution optimale.
Nature du travail
Enfin, il convient de se pencher sur la nature des travaux, notamment sur la distinction entre travaux standard et non standard. Un alésoir réglable s'avère alors une solution pertinente pour les perçages non standard ou les travaux d'entretien courant. Les paramètres de production exigent une plus grande répétabilité et une meilleure qualité, d'où la préférence pour des alésoirs comme les alésoirs HSS à diamètre fixe.
Différence entre les alésoirs, les outils de perçage et les forets
Il existe une confusion courante parmi outils d'alésageIl existe trois types d'outils : les outils d'alésage et les forets. Cependant, ces trois types d'outils diffèrent par leur fonction, la quantité de matière enlevée, l'état de surface, les tolérances et leurs applications idéales. Par exemple, la distinction entre foret et alésoir provient du fait que l'un crée le trou tandis que l'autre le termine.
Ces différences sont présentées dans le tableau comparatif ci-dessous.
|
Élément |
Fraise |
Outil ennuyeux |
Mèche |
|
Fonction primaire |
Réalisez une finition de trou avec un diamètre et un état de surface précis. |
Corriger et agrandir un trou existant |
Créer un nouveau trou |
|
Matériel retiré |
Environ 0.1 à 0.5 mm |
Variable, mais généralement jusqu'à plusieurs millimètres |
diamètre d'alésage complet |
|
Tolérance atteinte |
IT6–IT7 [2] |
IT7–IT9 [2] |
IT11–IT13 [2] |
|
Finition de surface |
Ra 0.4–1.6 µm [1] |
Ra 1.6–3.2 µm [1] |
Ra 6.3–12.5 µm [1] |
|
Idéal pour |
trous de goupille, ajustements serrés, assemblages de précision |
Réglage de la position du trou, finition monopoint |
Création de trous, enlèvement de matière |
En conclusion
Aussi simples qu'elles puissent paraître, la plupart des alésoirs sont des outils complexes et très prisés en ingénierie de précision. Des alésoirs manuels aux alésoirs HSS sur mesure, la diversité des outils d'alésage C'est incontestable. Le type d'alésoir utilisé dépend du matériau, de la finition de surface attendue, de la tolérance de perçage souhaitée, de l'application et de la capacité d'usinage.
Chez ProleanTech, la fabrication d'alésoirs de précision repose sur une parfaite adéquation entre l'outil et la tolérance. Nous savons que le choix du bon type d'alésoir peut faire toute la différence entre des retouches coûteuses et un ajustement précis.
Avez-vous choisi le type d'alésoir à utiliser ? Ou bien réfléchissez-vous encore à la géométrie et à la tolérance du trou ? Nous pouvons vous aider. Contactez notre équipe d'ingénieurs pour définir la stratégie d'alésage idéale ou demandez un devis gratuit pour votre projet d'usinage.
Références
[1] https://geomiq.com/blog/cnc-machining-surface-roughness-guide/
[2] https://en.wikipedia.org/wiki/IT_Grade
[3] https://www.asme.org/codes-standards/find-codes-standards/b94-2-reamers
[4] https://www.nature.com/articles/s41598-025-16424-4
[5] https://www.customtool.com/blog/tool-coating-differences/
[6] https://monaghantooling.com/high-performance-reaming-for-low-surface-finish/
0 Commentaires