
Moulage par injection TPE
Le moulage par injection de TPE est une méthode fiable pour produire des pièces flexibles et élastiques. Il est réalisé à partir d'élastomères thermoplastiques (TPE). Les fabricants utilisent ce type de moulage par injection pour des pièces durables, flexibles et de formes complexes.
Le procédé de moulage par injection de TPE peut être envisagé pour la fabrication de pièces douces au toucher destinées aux secteurs médical, automobile et des biens de consommation. Il est également utile pour la production de joints, d'amortisseurs, de joints toriques et d'isolants de câbles. Ce procédé économique, précis et rapide débute par la préparation des matériaux, qui comprend également un séchage jusqu'à faible taux d'humidité. Viennent ensuite la fusion, l'injection, le refroidissement, l'éjection et le post-traitement.
Concernant les matériaux, on utilise couramment des sous-types tels que le TPU (polyuréthane thermoplastique), le TPS/SBC (copolymères séquencés styréniques) et le TPV (vulcanisat thermoplastique). Selon le matériau choisi, on peut s'attendre à des caractéristiques telles que la résistance chimique, la résistance à la fatigue, la résistance à la chaleur et une faible masse. Cet article présente plus en détail le procédé d'injection du TPE, de ses avantages et limitations à ses applications, en passant par une comparaison avec d'autres matériaux.
Qu'est-ce que le moulage par injection de TPE ?
Le moulage par injection de TPE consiste à utiliser des presses à injecter standard pour transformer un élastomère thermoplastique (TPE) en un objet souple, semblable au caoutchouc. L'élastomère fondu est introduit dans la cavité d'un moule, laissé à se solidifier et à refroidir, puis démoulé. Le produit obtenu présente des propriétés thermoplastiques et élastiques.
Qu'est-ce que le TPE ?
L'élastomère thermoplastique (TPE) est un matériau polymère qui combine la facilité de mise en œuvre des thermoplastiques et l'élasticité du caoutchouc. C'est pourquoi on l'appelle couramment caoutchouc élastomère thermoplastique. Il se distingue du caoutchouc ordinaire par sa capacité à fondre et à être remodelé une fois le point de fusion du TPE atteint. Il peut être moulé par injection, tout comme les thermoplastiques purs.
Plastique TPE
Le TPE permet aux fabricants d'allier flexibilité et résistance à la fatigue à l'automatisation de la production. Ils peuvent ainsi éviter les longs temps de vulcanisation du caoutchouc conventionnel et produire des pièces élastomères fiables.
Quels sont les avantages du TPE ?
Dans nos procédés de moulage par injection, nous recommandons le TPE pour les raisons suivantes :
- Transformation flexible – s'assouplit lorsque le point de fusion du TPE est atteint.
- Sécurité – les matériaux TPE de haute qualité ne contiennent ni métaux lourds ni plastifiants.
- Facile à recycler – fusion et retraitement
- Grande adaptabilité à différentes applications
Quels sont les inconvénients du TPE ?
Cependant, nous sommes conscients du fait que le matériau TPE présente les limitations suivantes ;
- Résistance thermique limitée des TPE les plus courants
- Les pièces moulées en TPE ont tendance à être très coûteuses, en particulier pour les articles bon marché ou jetables.
- Les TPE ordinaires ont une résistance chimique limitée
- Certains TPE se déforment très facilement
Types d'élastomères thermoplastiques (TPE)
Les types de matériaux TPE les plus couramment utilisés dans le moulage par injection sont le TPS/SBC (copolymères séquencés styréniques), le TPU (polyuréthane thermoplastique), le TPO (oléfine thermoplastique), le TPV (vulcanisat thermoplastique), le TPEE/COPE (élastomère polyester thermoplastique) et le PEBA (polyéther amide séquencé).
TPS / SBC (Copolymères séquencés styréniques) Il s'agit du type de TPE le plus courant en moulage par injection. Il se transforme facilement et s'intègre parfaitement aux applications de surmoulage. Cependant, sa résistance aux hautes températures et aux solvants est limitée.
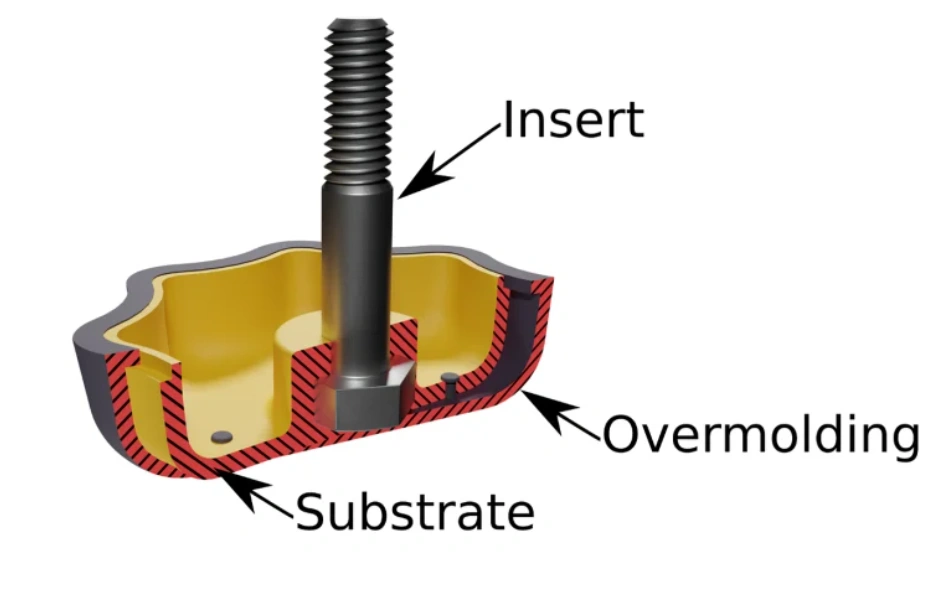
surmoulage TPE
Texte alternatif : Schéma illustrant les couches de surmoulage TPE — substrat, surmoulage et insert métallique fileté — avec annotations.
TPU (polyuréthane thermoplastique) Le TPU est mécaniquement résistant et résistant à l'abrasion. Il est également flexible et transparent, ce qui le rend idéal pour les composants de protection.
TPO (oléfine thermoplastique) Le TPO est économique, léger et moyennement flexible. Cependant, son élasticité et sa résistance à la chaleur sont limitées.
TPV (Vulcanisat thermoplastique) – Ce TPE offre des performances aussi excellentes que le caoutchouc vulcanisé.
TPEE / COPE (Élastomère thermoplastique polyester) Ce matériau est robuste et résistant à la fatigue. L'association de ces propriétés à une bonne stabilité dimensionnelle le rend adapté à des applications exigeantes, comme l'automobile.
COPE
PEBA (polyéther bloc amide) – Pour clore cette liste, on trouve le PEBA, un élastomère léger qui offre d'excellentes performances à basses températures.
Tableau récapitulatif des différents types de TPE pour le moulage par injection
Vous trouverez ci-dessous un tableau récapitulatif comparant les propriétés de différents types de TPE, notamment la densité, la résistance chimique, la résistance à la température, la stabilité dimensionnelle, l'élasticité et la résistance à l'usure.
|
Type de TPE |
Densité (g / cm³) |
Résistance chimique |
Temp. La résistance |
Élasticité |
stabilité dimensionnelle |
Résistance à l'usure |
|
TPS / SBC |
0.89-1.10 |
Normale |
Faible à moyen |
Haute |
Normale |
Normale |
|
TPU |
1.10-1.25 |
Bon |
Moyen à élevé |
Haute |
Bon |
Excellent |
|
TPO |
0.88-1.05 |
Bon |
Normale |
Normale |
Bon |
Normale |
|
TPV |
0.95-1.10 |
Excellent |
Haute |
Haute |
Bon |
Bon |
|
TPEE / COPE |
1.10-1.30 |
Excellent |
Haute |
Moyen à élevé |
Excellent |
Excellent |
|
PEBA |
1.00-1.02 |
Bon |
Low |
Très élevé |
Bon |
Bon |
Avantages du moulage par injection TPE
Le moulage par injection de TPE est privilégié pour des raisons telles que des temps de cycle plus rapides, la recyclabilité, la précision dimensionnelle et une excellente finition de surface.
- Temps de cycle plus rapides – pas besoin de vulcaniser comme le caoutchouc traditionnel
- Recyclabilité – Les déchets de TPE peuvent être retraités et recyclés
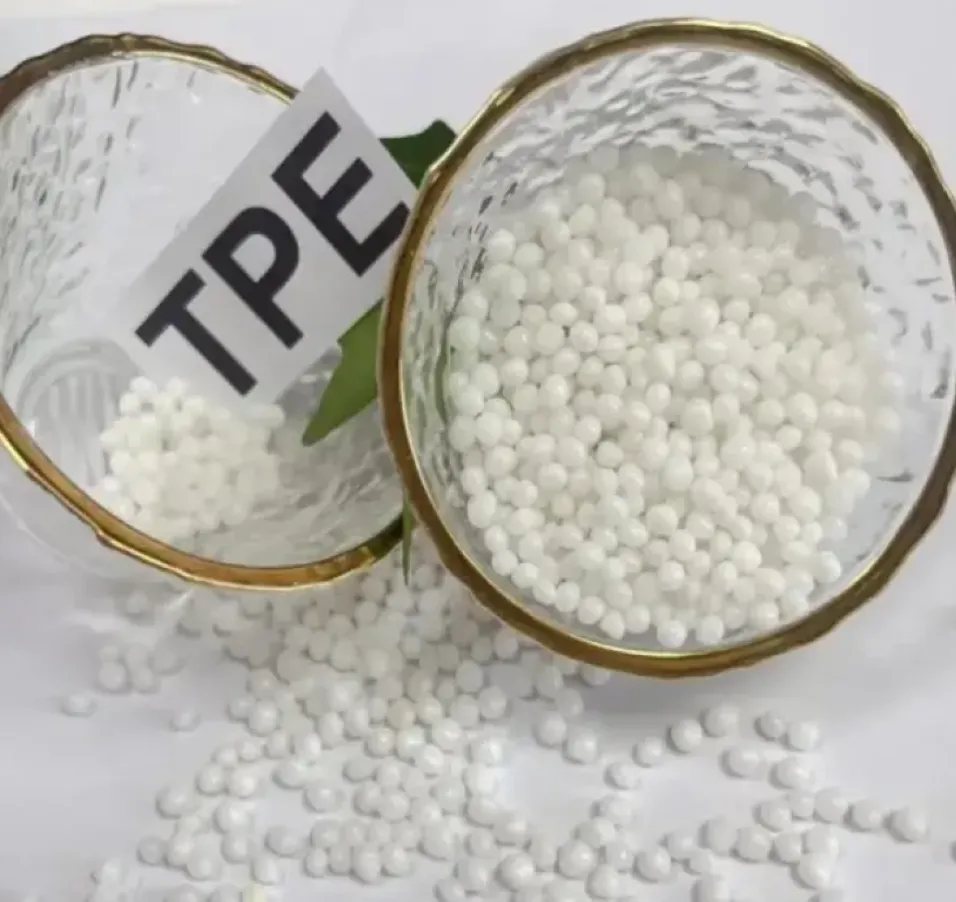
Granulés de TPE recyclé
- Précision dimensionnelle – Le flux de fusion est stable et le retrait est prévisible, ce qui permet de prévoir les tolérances des pièces.
- Excellente finition de surface – Les TPE reproduisent la texture du moule
Limites du moulage par injection de TPE
Les limitations du TPE dans les applications de moulage par injection comprennent les suivantes :
- Certains caoutchoucs élastomères thermoplastiques ont une résistance à la température relativement faible
- Certains matériaux présentent une faible résistance chimique
- Les performances optimales des pièces moulées par injection de TPE dépendent d'un ensemble d'exigences : matériau, conception et contrôle du processus.
Le processus de moulage par injection TPE
Les cinq principales étapes du processus de moulage par injection de TPE sont la préparation du matériau, la fusion du matériau, l'injection, le refroidissement et l'éjection de la pièce.
Étape 1 : Préparation du matériel
Les granulés de TPE sont séchés à 80 °C pendant plusieurs heures. Cette étape vise à réduire leur teneur en humidité à moins de 0.05 %.
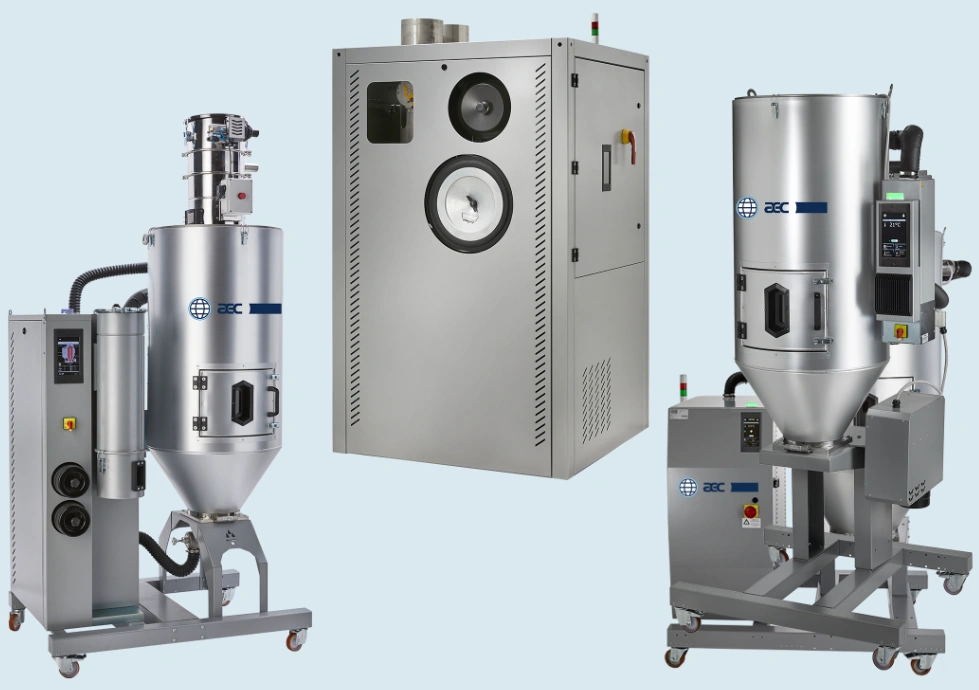
équipement de séchage de granulés de plastique
Étape 2 : Fusion du matériau
Les granulés de TPE sont introduits dans une machine d'injection (à vis). Les granulés sont chauffés jusqu'à fusion (environ 170 °C à 230 °C).
Étape 3 : Injection
Une fois la pression correctement réglée et contrôlée, le matériau en fusion est injecté. Il se dépose dans la cavité du moule de précision. Un processus en plusieurs étapes est recommandé : l’injection est d’abord lente, puis s’accélère une fois l’air évacué.
Étape 3 : Refroidissement
Une fois la cavité du moule remplie, le caoutchouc élastomère thermoplastique a suffisamment de temps pour refroidir et se solidifier. Le maintien de la température entre 30 et 70 °C garantit une solidification homogène et des pièces sans déformation.
Étape 4 : Éjection de la pièce
Après refroidissement et obtention des caractéristiques structurelles requises, la pièce moulée est prête à être éjectée. Selon les besoins, elle peut être directement assemblée ou préalablement traitée.
Facteurs à prendre en compte lors du processus de moulage par injection de TPE
Les trois principaux facteurs à prendre en compte lors du processus de moulage par injection de TPE sont la conception du moule, le matériau TPE et les inspections.
- Conception précise du moule – Le choix judicieux des points d'injection, des canaux de refroidissement et des évents est essentiel. Il favorise un écoulement uniforme du matériau et prévient les défauts de moulage.
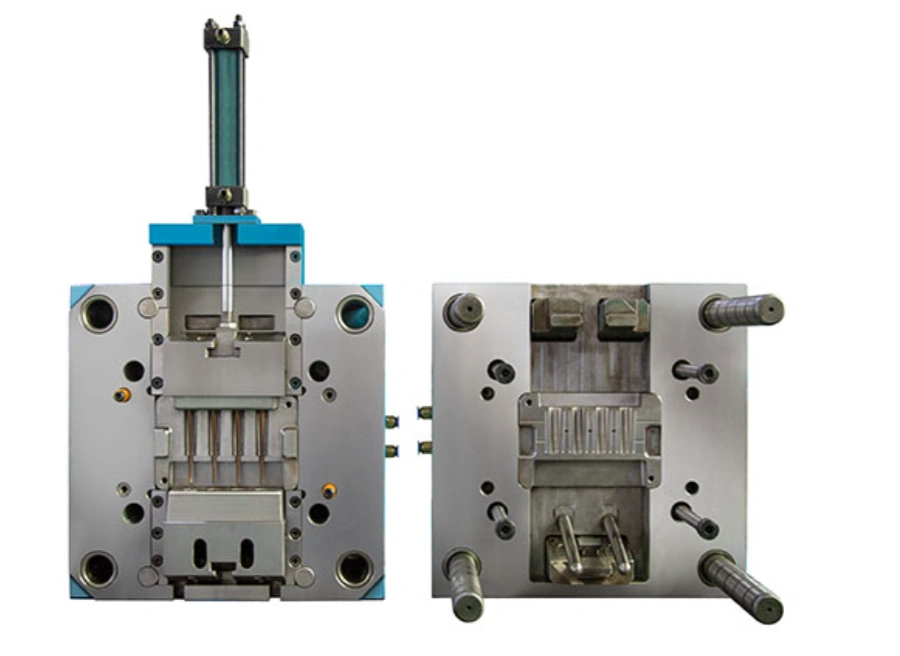
Un moule en TPE
- Matériau TPE de qualité – L’utilisation du bon grade de TPE garantit la compatibilité lors du processus de moulage et la durabilité de la pièce moulée.
- Inspections régulières – Des contrôles réguliers du processus garantissent que la pièce est produite avec une qualité correcte et constante, exempte de défauts.
Essayez Prolean maintenant !
Directives de conception pour le moulage par injection d'élastomères thermoplastiques ?
Le moulage par injection efficace des élastomères thermoplastiques dépend de plusieurs règles de conception importantes, notamment le positionnement correct des points d'injection, les angles de dépouille corrects, le positionnement de la ligne de séparation, l'épaisseur de paroi uniforme et les congés/rayons arrondis.
Placement correct du portail – Les points d'injection doivent être positionnés stratégiquement pour assurer un flux de moule équilibré.
Angles de tirant d'eau corrects – L’utilisation des angles de dépouille corrects assure une éjection en douceur des pièces, évitant ainsi les dommages même pour les élastomères les plus souples.
Placement de la ligne de séparation Des lignes de séparation bien conçues simplifient le processus de fabrication et minimisent les bavures.
Épaisseur de paroi uniforme – Une épaisseur de paroi constante assure un refroidissement et un retrait uniformes
Filets arrondis/Rayon – L’arrondi de ces éléments réduit la concentration des contraintes et améliore l’écoulement du matériau fondu.
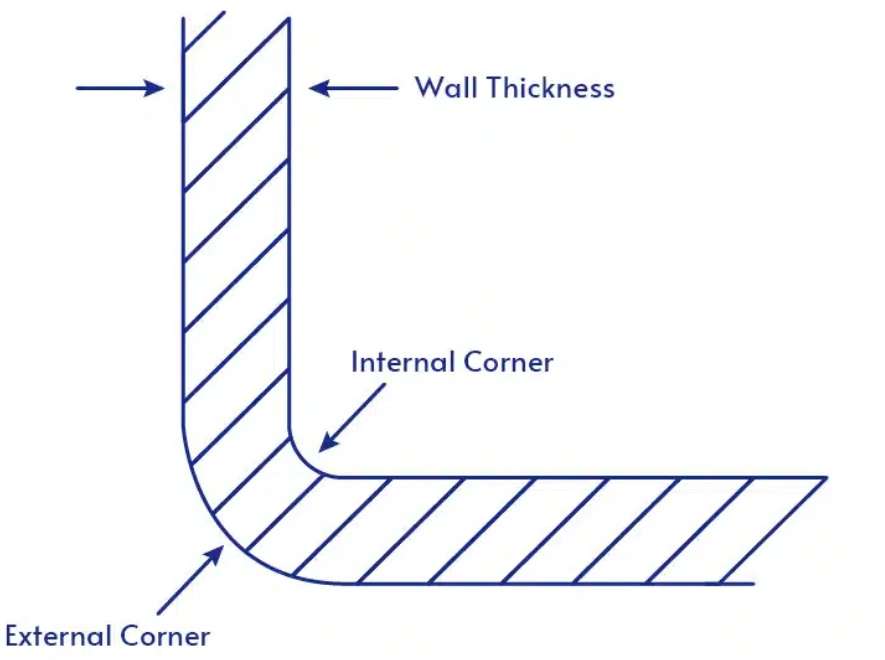
Angles intérieurs et extérieurs arrondis
Applications du moulage par injection TPE
Les pièces en matériau TPE sont largement utilisées dans le processus de moulage par injection pour les applications automobiles, médicales, les biens de consommation, électriques et électroniques, ainsi que pour l'industrie en général.
Automobile – Le TPE permet de fabriquer des pièces automobiles durables et flexibles telles que des joints d'étanchéité, des garnitures intérieures et des joints d'étanchéité.
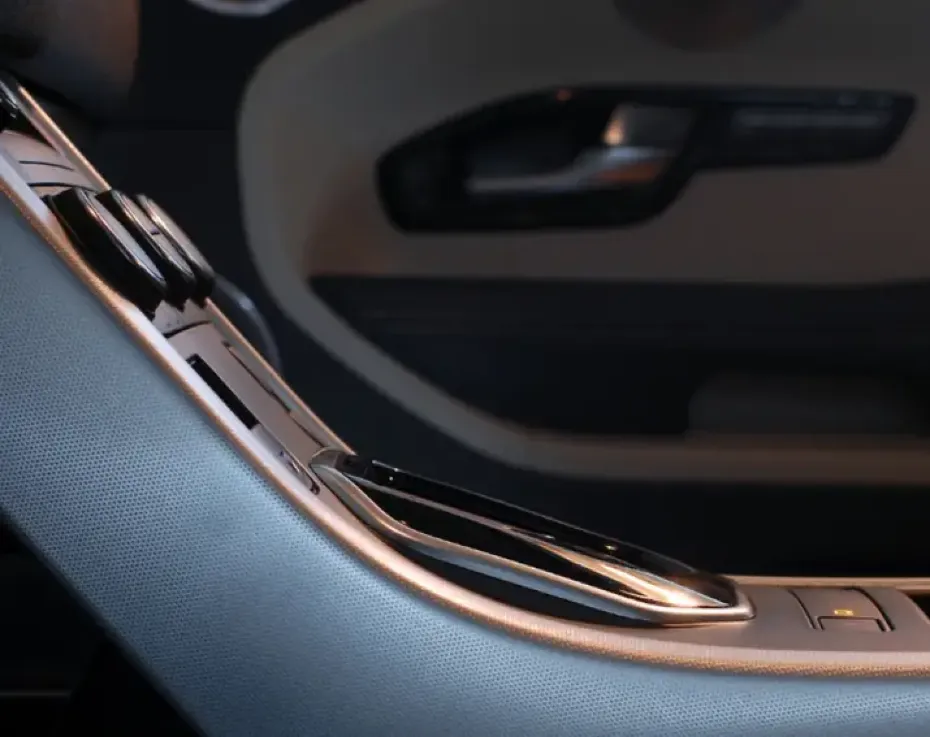
composants de garniture intérieure de voiture
Médical – Pièces médicales nécessitant propreté et durabilité, telles que les joints et les tubulures
Articles de consommation – Le matériau TPE est idéal pour fabriquer des poignées et des grips pour les articles ménagers et les outils.
Électrique et électronique – Ces pièces comprennent notamment les joints d'étanchéité des connecteurs et l'isolation des câbles.
Applications industrielles générales – Parmi les exemples d'applications du moulage par injection de TPE dans ce vaste domaine, on peut citer les raccords, les manchons et les amortisseurs de vibrations.
Essayez Prolean maintenant !
Quelle est la différence entre le moulage par injection de TPU et de TPE ?
L'élastomère thermoplastique (TPE) et le polyuréthane thermoplastique (TPU) diffèrent dans le moulage par injection par leurs propriétés mécaniques, leurs caractéristiques de traitement et leurs applications courantes. Le TPU est généralement plus résistant à l'abrasion et plus durable que la plupart des plastiques TPE. Il possède également une résistance à la traction supérieure.
Le surmoulage en TPE offre une plus grande flexibilité et une douceur accrue, notamment pour les surfaces douces au toucher. Le surmoulage du TPE et d'autres procédés sont généralement plus faciles à réaliser en raison de sa faible viscosité à l'état fondu. Pour le TPU, ces procédés peuvent nécessiter un contrôle plus précis des conditions de transformation.
Quel est le meilleur, le TPE ou le TPR ?
Pour un confort d'utilisation optimal, nous recommandons le TPE (élastomère thermoplastique), qui offre une texture plus douce. Le TPR (caoutchouc thermoplastique) est un matériau plus adapté au moulage par injection si vous souhaitez des pièces plus robustes.
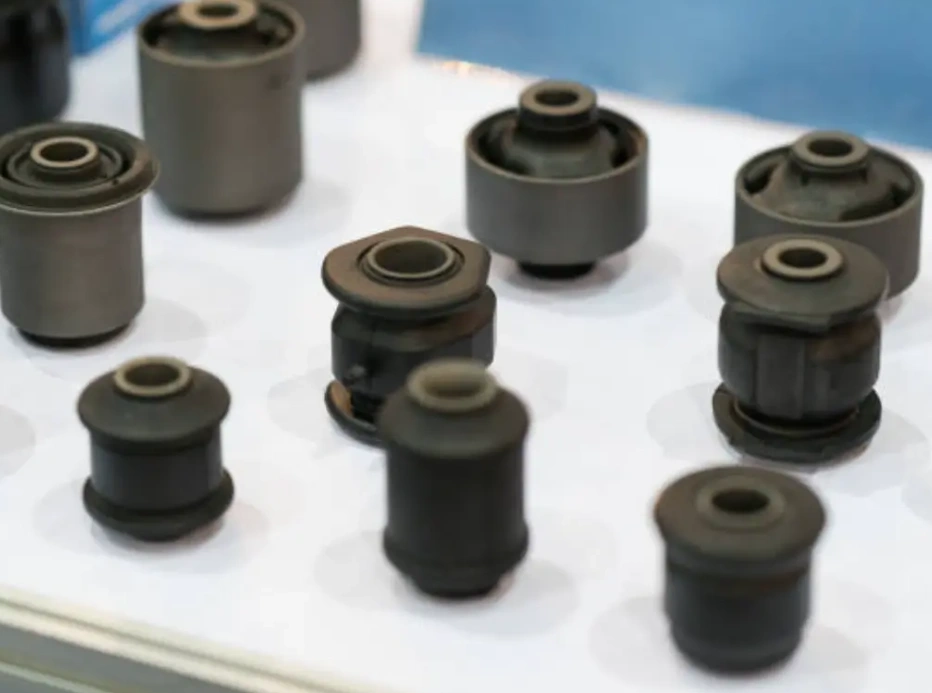
Composants TPR
En règle générale, le choix entre le TPE et le TPR pour le moulage par injection dépend des exigences d'utilisation, notamment la durabilité, la souplesse et l'environnement.
Élastomère thermoplastique vs moulage par injection de silicone
La comparaison entre les élastomères thermoplastiques et le silicone porte généralement sur les différences de surmoulage, de remoulage, de compatibilité, de sécurité alimentaire, de durabilité et de résistance aux UV. Ces différences sont résumées dans le tableau ci-dessous.
|
Propriétés |
Élastomère thermoplastique |
Silicone |
|
Surmoulage |
Adhère parfaitement à l'ABS, au PP et à d'autres plastiques. |
En général, il se lie à d'autres silicones |
|
Remodelage |
Facile à refondre et à retraiter |
Ne peut être retraité après durcissement |
|
Compatibilité |
Large compatibilité avec les thermoplastiques |
Compatibilité limitée |
|
Sécurité sanitaire des aliments |
Des qualités de TPE de qualité alimentaire sont disponibles |
Courant dans les applications médicales et alimentaires de la FDA |
|
Durabilité |
Bien. Sensible aux produits chimiques et à la chaleur extrême. |
Excellent. |
|
Résistance UV |
Modéré – nécessite des additifs |
Résistance naturelle aux UV |
Mot de la fin
Grâce à leurs avantages tels que la durabilité et la flexibilité, les pièces moulées par injection en élastomère thermoplastique (TPE) trouvent des applications dans de nombreux secteurs industriels. Les pièces en TPE, à la fois performantes et économiques, sont utilisées dans l'automobile, le médical, l'électronique et d'autres domaines. Votre prochain projet pourra tirer parti de ce procédé de fabrication, caractérisé par une sélection rigoureuse des matériaux, la fusion, l'injection et le refroidissement.
Contactez ProleanTech dès aujourd'hui pour bénéficier de l'expertise de nos spécialistes. service de moulage par injection.
0 Commentaires