
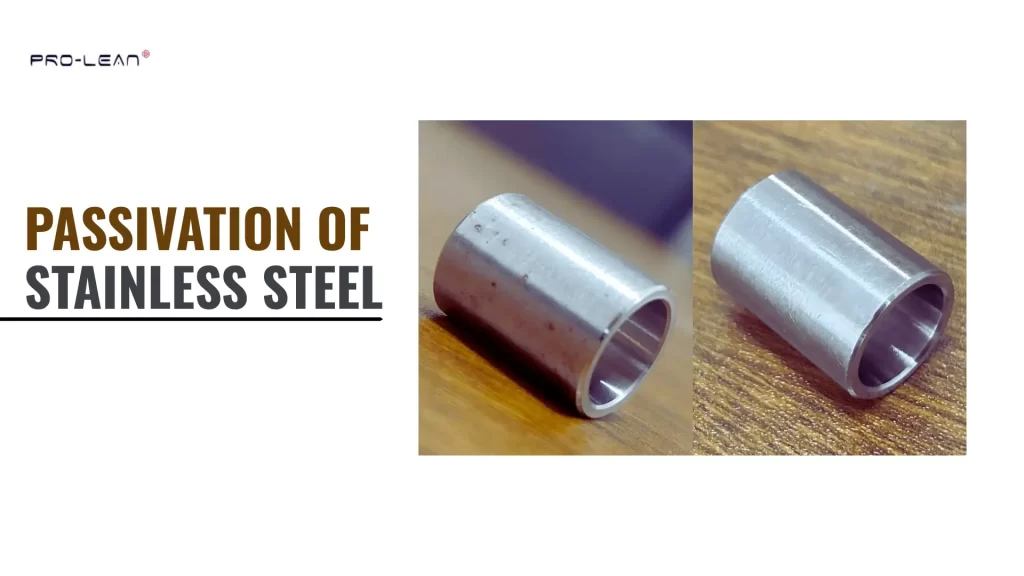
Passivation de l'acier inoxydable
Le traitement de passivation Le polissage est une étape de finition importante pour les composants en acier inoxydable. Il permet de restaurer et d'optimiser la résistance à la corrosion des pièces après usinage, rectification ou fabrication. Lors de la fabrication, de petites quantités de fer libre ou de contaminants de surface peuvent subsister sur le métal. Si ces résidus ne sont pas éliminés, ils peuvent entraîner des taches, de la rouille ou une corrosion prématurée en service.
L'acier inoxydable forme naturellement une très fine couche d'oxyde protectrice. Ce phénomène se produit généralement lorsque les pièces sont exposées à l'air. Ce film est extrêmement fin, typiquement de l'ordre de 0.0000001 pouce d'épaisseur (environ 0,0000001 pouce). 100 000 fois plus fin qu'un cheveu humain).
La couche de contamination peut être altérée par les procédés de fabrication ou par l'introduction de contaminants, ce qui la fragilise. Ces contaminants sont éliminés par un procédé de passivation, permettant ainsi la formation d'une couche d'oxyde protectrice uniforme sur toute la surface.
Discutons avantages de la passivation pour l'acier inoxydable et comment elle augmente la résistance à la corrosion. De plus, les différentes types de passivation, acide nitrique et acide citrique, ainsi que les avantages, les inconvénients et les normes de l'industrie.
Normes industrielles de passivation
Rivets en acier – passivés
La méthode la plus courante pour la passivation usinage de l'acier inoxydable Le traitement des pièces doit respecter les normes industrielles reconnues. Ces normes encadrent le nettoyage, le traitement chimique et la vérification des pièces en acier inoxydable lors de leur fabrication.
Le respect de ces normes permet de garantir l'élimination efficace des contaminants de la surface de l'acier inoxydable et le rétablissement de la protection anticorrosion assurée par ce dernier.
ASTM A380
La norme ASTM A380 fournit les procédures recommandées pour le nettoyage, le détartrage et le traitement des pièces en acier inoxydable avant passivation. Elle décrit les étapes à suivre pour nettoyer, traiter avec une solution contenant de l'acide nitrique ou citrique, rincer et sécher les pièces.
De plus, la norme ASTM A380 fournit des informations pratiques sur les types de solutions d'acide nitrique ou citrique à utiliser, leurs concentrations, les températures de traitement et les durées minimales requises. De nombreuses usines de fabrication suivent les procédures décrites dans la norme ASTM A380 afin de garantir que la surface de la pièce est correctement nettoyée et préparée avant la formation de la couche passive.
ASTM A967
La norme ASTM A967 présente un aperçu des procédés de passivation acceptables pour le traitement des pièces en acier inoxydable. Elle décrit deux méthodes approuvées utilisant des solutions d'acide nitrique et/ou d'acide citrique. La norme spécifie les concentrations admissibles de ces solutions, les temps d'immersion pour chaque procédé et les plages de température admissibles.
La norme ASTM A967 traite également de la manipulation en toute sécurité des produits chimiques utilisés lors du processus de passivation et de leur élimination après usage. Elle est largement reconnue pour la passivation des composants en acier inoxydable dans les secteurs médical, agroalimentaire et manufacturier en général.
AMS 2700
L'AMS 2700 est principalement Utilisée dans l'industrie aérospatiale, cette norme définit des exigences plus strictes concernant la préparation de surface des composants en acier inoxydable avant passivation, le processus de passivation lui-même et le contrôle ultérieur du composant passivé.
AMS 2700 décrit également les méthodes d'essai à utiliser pour déterminer si le processus de traitement de passivation a permis d'obtenir une surface propre, exempte de contaminants et résistante à la corrosion.
Quand passiver l'acier inoxydable
Pièces automobiles en acier – finition passivée
Il n'existe pas de calendrier fixe pour la passivation de l'acier inoxydable. La nécessité de passiver l'acier dépend généralement du mode d'utilisation de l'équipement, de l'environnement auquel il sera exposé et des modifications de surface subies lors de la fabrication ou de la maintenance.
Après fabrication ou première utilisation
La plupart des pièces en acier inoxydable sont vraisemblablement passivées avant leur mise en service. Lors de l'usinage, du soudage ou du polissage de l'acier inoxydable, de petites quantités de fer libre peuvent subsister à la surface de la pièce. Ces contaminants sont éliminés par passivation, ce qui favorise la formation uniforme de la couche d'oxyde protectrice.
Après réparations ou modifications
Si un équipement en acier inoxydable est soudé, réparé ou modifié mécaniquement, sa couche superficielle peut être endommagée. Après ces modifications, une passivation est généralement effectuée pour restaurer sa résistance à la corrosion.
Dans le cadre de l'entretien de routine
Certaines organisations intègrent la passivation à leur programme de maintenance courante. La plupart la réalisent une fois par an ; d’autres la pratiquent plus fréquemment, selon l’utilisation des équipements.
Dans les environnements riches en chlorures ou acides
Les équipements utilisés dans des environnements à forte concentration de chlorures peuvent nécessiter une passivation plus fréquente. De plus, la fréquence de passivation peut devoir être accrue dans les applications de transformation alimentaire, notamment pour la fabrication de jus ou de sauces tomates, en raison de l'usure superficielle plus importante causée par une eau à forte concentration de chlorures et/ou d'autres substances acides.
Lorsque la contamination par le fer est visible
L'apparition de dépôts de fer ou de taches de rouille à la surface de l'acier inoxydable indique une contamination par du fer libre. Des kits de test de surface permettent de déterminer la présence de fer libre ; en cas de forte concentration, une passivation est généralement nécessaire pour éliminer tout le fer libre et restaurer la couche d'oxyde protectrice.
Comment le chrome prévient la corrosion
- Couche d'oxyde de chrome : Le chrome contenu dans l'acier inoxydable réagit avec l'oxygène pour former une couche d'oxyde de chrome (Cr2O3) extrêmement fine qui constitue une excellente barrière chimique.La couche d est très mince, généralement de 1 à 3 nanomètres pour les aciers inoxydables standard, et protège contre les altérations.des ions corrosifs et des ions tels que les chlorures, lorsqu'une passivation appropriée est appliquée.
- Exigence minimale en chrome : La teneur minimale en chrome dans l'acier inoxydable pour la formation d'une couche protectrice auto-cicatrisante est de 10.5 %. Tout alliage dont la teneur est inférieure à ce pourcentage risque de rouiller rapidement. Plus la teneur en chrome est élevée, plus la couche d'oxyde est stable et se répare rapidement.
- Effet de la fabrication : Les procédés de fabrication, tels que l'usinage, le soudage et le meulage, peuvent endommager la couche d'oxydation et exposer le métal de base. Les rayures créées lors de ces procédés peuvent engendrer des zones de corrosion ; c'est pourquoi une passivation chimique de l'acier inoxydable est systématiquement réalisée après fabrication.
Essayez Prolean maintenant !
Comment passiver l'acier inoxydable : méthodes utiles
produits usinés ronds en acier
A finition passivée Il s'agit d'un traitement chimique de l'acier inoxydable qui accroît sa résistance à la corrosion en éliminant le fer en surface et en renforçant la couche naturelle d'oxyde de chrome. Les pièces exposées à des environnements agressifs, à l'eau, à des produits chimiques ou à des aliments doivent subir ce traitement. Voici les méthodes courantes de passivation de l'acier inoxydable :
Passivation à l'acide nitrique
La passivation la plus courante est réalisée à l'acide nitrique. Ce dernier nettoie la surface de la pièce en éliminant toute contamination ferreuse et favorise l'activation du chrome de surface, renforçant ainsi la protection anticorrosion de la pièce.
Conditions utilisées pour passiver les pièces à l'aide d'acide nitrique :
- Durée : 3 à 4 heures
- Température : jusqu'à un maximum de 80 °C (175 °F)
- Concentration : 20 à 50 % d'acide nitrique
Quelques considérations pratiques relatives à l'utilisation de l'acide nitrique :
- L'acide nitrique endommage généralement les joints et les garnitures d'étanchéité, qui doivent être remplacés après le traitement.
- Si les surfaces présentent des signes de corrosion, elles peuvent nécessiter une solution plus concentrée ; toutefois, une grande prudence est de mise car cela pourrait endommager la pièce.
- La combinaison de températures élevées et de durées prolongées permet une passivation efficace.
CComparé à la passivation à l'acide citrique, l'acide nitrique est plus agressif et plus efficace pour éliminer le fer en surface, mais l'acide citrique est plus sûr pour les travailleurs et moins susceptible d'endommager les joints ou les pièces sensibles.
Passivation à l'acide citrique
L'acide citrique constitue une alternative plus sûre à l'acide nitrique car il élimine uniquement le fer en surface sans endommager l'acier inoxydable. De plus, l'acide citrique est biodégradable et convient donc aux applications alimentaires, pharmaceutiques et environnementales.
Conditions utilisées pour passiver les pièces à l'aide d'acide citrique :
- Durée : Environ 5 heures
- Température : Température ambiante à chaleur modérée
- Concentration : Environ 12 % en poids
Quelques considérations pratiques relatives à l'utilisation de l'acide citrique :
- L'acide citrique utilise l'oxydation naturelle de l'air pour activer pleinement la couche de chrome.
- Comme l'acide citrique n'utilise pas d'oxydants puissants, le processus génère moins de déchets dangereux.
- Globalement, l'acide citrique est plus lent que l'acide nitrique, mais plus sûr et plus respectueux de l'environnement.
Pourquoi l'acide phosphorique n'est pas adapté
L'acide phosphorique est généralement utilisé pour nettoyer l'acier inoxydable et éliminer la rouille ou les dépôts présents en surface. Cependant, cet acide ne forme pas de couche d'oxyde protectrice supplémentaire empêchant la corrosion ultérieure de l'acier inoxydable. Ce dernier restera donc sensible à la corrosion jusqu'à la formation d'une couche d'oxyde protectrice à sa surface, soit dans un environnement propice à sa formation naturelle, soit par un autre procédé assurant sa protection.
Absence d'action oxydante
La solution d'acide phosphorique ne possède pas le pouvoir oxydant nécessaire à la passiveisation de la surface chromée du métal. L'oxydation crée un film d'oxyde mince, mais très résistant et anticorrosion, qui protège le matériau de base de la pièce en acier inoxydable contre la corrosion. Si la solution d'acide phosphorique est utilisée pour passiver la surface, elle risque de ne pas offrir le même niveau de résistance à la corrosion qu'une solution d'acide nitrique ou citrique.
Conformité aux normes de l'industrie
Les normes ASTM A380, ASTM A967 et AMS 2700 sont des spécifications industrielles. Ces spécifications répertorient les produits chimiques approuvés comme agents de passivation pour la protection contre la corrosion. Elles précisent également les niveaux de passivation acceptables pour qu'un composant en acier inoxydable assure la protection anticorrosion nécessaire à l'application prévue. L'acide phosphorique ne répond pas à ces exigences ; son utilisation serait donc non conforme.
Passivation vs décapage de l'acier inoxydable
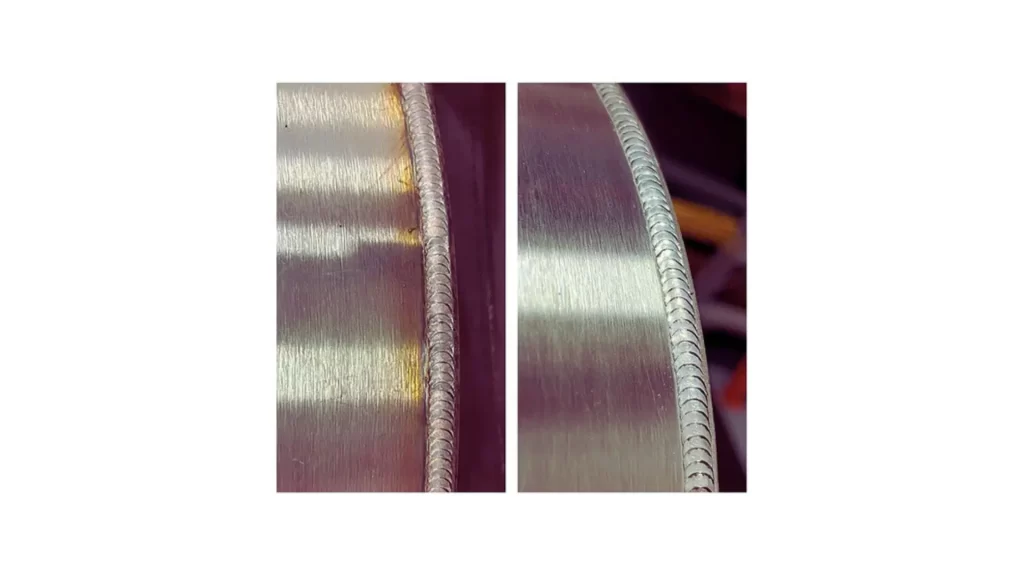
décapage de l'acier inoxydable
Alt: Image montrant des pièces en acier inoxydable avant et après décapage, mettant en évidence l'élimination des oxydes et des impuretés de surface pour améliorer la résistance à la corrosion.
La passivation et le décapage améliorent la résistance à la corrosion, mais ils agissent de manière différente. Passivation renforce la couche naturelle d'oxyde de chrome sur acier inoxydable. Décapage élimine les couches endommagées ou contaminées avant que la passivation puisse être appliquée.
| Processus | Interet | Méthodes/Produits chimiques utilisés |
| Passivation | Améliorer la résistance à la corrosion | Acide nitrique ou acide citrique |
| Le marinage | Retirer les couches endommagées ou appliquer la teinture à chaud | Méthodes à l'acide nitrique et fluorhydrique, électropolissage ou mécaniques |
Conseil pratique :
- Si l'acier inoxydable est neuf ou légèrement usiné, seule la passivation est requise.
- Si l'acier a Teintes dues à la chaleur, aux soudures ou aux points de corrosion, le décapage doit être effectué en premier, puis la passivation.
Points clés à retenir!
La passivation de l'acier inoxydable renforce ce matériau en formant une couche stable d'oxyde de chrome qui le protège de la corrosion. Ce procédé est indispensable pour les composants exposés à l'eau, aux produits chimiques ou aux hautes températures, car ils peuvent se dégrader rapidement sans passivation. Le choix de la méthode appropriée, qu'il s'agisse d'acide nitrique pour une activation plus rapide et plus efficace (ou d'acide citrique pour une utilisation plus sûre), ou encore d'une méthode adaptée aux applications alimentaires, garantit la fiabilité des pièces. Des inspections régulières et le respect des normes telles que ASTM A380, ASTM A967 et AMS 2700 contribuent à maintenir une qualité de surface constante et à prévenir les défaillances prématurées.
Prolean MFG offre aux service de passivation et divers autres options de finition de surface Pour les composants en acier inoxydable, notre équipe garantit la résistance à la corrosion et l'excellente intégrité de surface de vos pièces. Des machines industrielles aux équipements médicaux et agroalimentaires, nous vous fournissons des pièces plus durables et plus performantes.
Contactez-nous dès aujourd'hui pour une évaluation détaillée de votre projet et un devis immédiat.!
0 Commentaires