
Le domaine de la fabrication médicale se caractérise par la précision, la rigueur et l'innovation. Les instruments chirurgicaux sont au cœur de ce domaine et leur fabrication exige non seulement de la précision mais également un haut degré de complexité. Parmi les différents processus impliqués, l'emboutissage profond s'impose comme une méthode essentielle pour façonner ces outils critiques.
Cet article explore une étude de cas présentant le rôle déterminant de l'emboutissage profond dans la fabrication d'instruments chirurgicaux.
I. Contexte et défis
Comprendre le rétracteur
Instruments chirurgicaux sur fond blanc, vue de dessus
Écarteurs chirurgicaux emboutis
Un écarteur chirurgical est un dispositif que les chirurgiens utilisent pour séparer les bords d'une incision chirurgicale ou d'une plaie ou pour retenir les organes et tissus sous-jacents, de sorte que les parties du corps sous l'incision puissent être accessibles. C'est un instrument simple mais crucial pour toute intervention chirurgicale.
Les écarteurs se présentent sous différentes formes et tailles, chacune conçue pour un contexte chirurgical spécifique. Certains écarteurs sont portatifs, ce qui permet aux chirurgiens d'ajuster leur position et leur force selon les besoins. D'autres sont auto-retenus, permettant un fonctionnement mains libres après le placement. Certains types courants de rétracteurs comprennent les rétracteurs Army-Navy, Senn et Rake.
Le tableau ci-dessous résume certains types courants d'écarteurs et leurs principales applications :
| Type de rétracteur | Utilisation principale |
|---|---|
| Armée-Marine | Écarteur à usage général ; souvent utilisé dans les incisions peu profondes |
| Toi | Généralement utilisé dans les procédures de neurochirurgie ou d'ophtalmologie |
| Râteau | Souvent utilisé dans les procédures orthopédiques ou les grandes incisions |
Le besoin d'une nouvelle approche
La fabrication d'écarteurs chirurgicaux pose plusieurs défis. En raison de leur application dans des procédures médicales critiques, ces instruments doivent être fabriqués avec une extrême précision et une excellente finition de surface pour minimiser l'inconfort du patient et éviter les complications. Ils doivent également résister à des contraintes élevées sans se déformer et doivent résister à la corrosion, même après des stérilisations répétées.
Traditionnellement, les écarteurs chirurgicaux étaient fabriqués à l'aide de techniques telles que le forgeage et l'usinage, suivis de processus de finition manuels étendus tels que le meulage et le polissage. Cette approche de fabrication traditionnelle présente plusieurs enjeux :
- Incohérences : Les processus de finition manuels peuvent entraîner des écarts entre les outils individuels, ce qui peut affecter leur ajustement et leurs performances pendant la chirurgie.
- Faible efficacité de production : Les méthodes de fabrication traditionnelles demandent beaucoup de main-d'œuvre et de temps, ce qui les rend inadaptées à la production à grande échelle.
- Coûts élevés : Le travail manuel important impliqué dans les processus traditionnels entraîne des coûts de fabrication élevés.
Ces défis ont poussé à la recherche de nouvelles méthodes de fabrication plus efficaces. L'une de ces méthodes qui a démontré un grand potentiel est le processus d'emboutissage profond, un type de formage de tôle qui peut produire des formes tridimensionnelles complexes avec une précision et une cohérence élevées.
II. La solution d'emboutissage profond
L'emboutissage profond, en tant que solution pour la fabrication d'écarteurs chirurgicaux, a nécessité une conception et une planification minutieuses. En effet, le processus d'emboutissage profond implique une multitude de facteurs tels que le choix du matériau, la conception de la matrice et du poinçon, la capacité de la presse, le processus de lubrification et le contrôle de la pression du serre-flan.
| Etape | Aspects clés |
|---|---|
| Choix du matériel | Sélection de matériaux appropriés comme l'acier inoxydable 316L |
| Conception de la matrice et du poinçon | Utilisation d'outils CAO et FAO pour une conception précise |
| Capacité de la presse et contrôle de la pression du serre-flan | Un contrôle précis pour éviter les défauts |
| Configuration de la presse d'emboutissage profond | Installation et réglage du fonctionnement de la matrice et de la poinçonneuse |
| Exécution du premier lot | Inspection du premier lot pour contrôle qualité |
1. Choix du matériel
Le choix du matériau est fondamental dans le processus d'emboutissage profond. Les écarteurs chirurgicaux doivent être fabriqués à partir de matériaux biocompatibles, résistants à la corrosion et pouvant être stérilisés. L'acier inoxydable, en particulier des nuances comme le 316L, est un choix courant en raison de ses excellentes propriétés mécaniques, de sa résistance à la corrosion et de sa biocompatibilité.
2. Conception de la matrice et du poinçon
La conception de la matrice et du poinçon est la prochaine étape critique. Il est important que la matrice et le poinçon soient conçus et usinés avec précision pour obtenir la forme souhaitée de l'écarteur. Des outils de conception assistée par ordinateur (CAO) et de fabrication assistée par ordinateur (FAO) sont souvent utilisés à cette fin.
3. Capacité de la presse et contrôle de la pression du porte-vide
La capacité de la presse et le contrôle de la pression du serre-flan sont des aspects cruciaux du processus. Le processus d'emboutissage profond doit être contrôlé méticuleusement pour éviter les défauts tels que les plis, les déchirures ou l'amincissement du matériau.
4. Configuration de la presse à emboutissage profond
Après le processus de conception, l'étape suivante consiste à configurer la presse d'emboutissage profond. Cela implique d'installer la matrice et les poinçons dans la presse, d'ajuster la pression du serre-flan et de s'assurer que la presse fonctionne correctement.
5. Exécution du premier lot
Le premier lot d'écarteurs est alors produit. Il est important d'inspecter soigneusement le premier lot pour s'assurer que le processus d'emboutissage profond fonctionne comme prévu. Cela peut impliquer de mesurer les pièces pour la précision dimensionnelle, d'inspecter les défauts et peut-être même de tester quelques pièces dans un environnement chirurgical simulé.
Essayez Prolean maintenant !
III. Résultats et perspectives
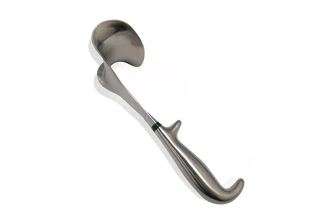
Écarteur chirurgical créé avec Deep-drawing
Lors de la mise en œuvre de la nouvelle solution d'emboutissage profond, le processus a été étroitement surveillé pour évaluer l'efficacité de cette approche.
1. Résultat du projet
- Production de haute qualité
Grâce au processus d'emboutissage profond, les écarteurs chirurgicaux ont été fabriqués avec succès avec une grande précision et une excellente qualité. La technique d'emboutissage profond a permis une production de masse efficace tout en respectant les exigences strictes du domaine médical. Les écarteurs produits étaient dimensionnellement précis, exempts de défauts et répondaient aux exigences strictes de stérilisation.
- Efficacité et rentabilité accrues
La mise en œuvre du processus d'emboutissage profond a conduit à une augmentation notable de l'efficacité de la fabrication. Cela s'est traduit par des temps de production réduits, entraînant une réduction significative des coûts de fabrication. L'utilisation de l'emboutissage profond a également minimisé les déchets de matériaux, contribuant à la fois aux économies de coûts et à la durabilité.
2. Apprentissages clés
- Importance d'une conception précise des matrices et des poinçons
L'un des principaux enseignements de ce projet a été l'importance d'une conception précise des matrices et des poinçons en emboutissage profond. Toute imprécision dans la conception de la matrice et du poinçon peut entraîner des défauts dans le produit final, nécessitant une attention particulière aux détails dans le processus de conception.
- Le rôle critique du contrôle qualité
Un autre apprentissage important a été le rôle critique du contrôle de la qualité. Malgré l'automatisation du processus d'emboutissage profond, une surveillance et un contrôle constants sont nécessaires pour garantir la production d'écarteurs chirurgicaux de haute qualité et sans défaut.
| Résultat | Vision |
|---|---|
| Production de haute qualité | Le processus d'emboutissage profond a conduit à la production d'écarteurs chirurgicaux de haute qualité |
| efficacité accrue | La mise en œuvre du processus d'emboutissage profond a conduit à une efficacité de fabrication accrue |
| Maîtrise des coûts | Le processus d'emboutissage profond a permis de réaliser d'importantes économies, principalement grâce à des temps de production réduits et à une réduction des déchets |
| Importance d'une conception précise des matrices et des poinçons | La conception précise de la matrice et du poinçon est essentielle au succès du processus d'emboutissage profond |
| Rôle critique du contrôle qualité | Malgré l'automatisation, une surveillance et un contrôle constants sont nécessaires pour garantir une production de haute qualité |
résumer
Le processus d'emboutissage profond, tel qu'exploré à travers la fabrication d'un écarteur chirurgical, illustre l'immense potentiel de cette technique de formage de tôle. De l'efficacité et de la rentabilité accrues à la production précise et de haute qualité, l'emboutissage profond a fait ses preuves dans le paysage de la fabrication. En particulier, son application dans le domaine médical, avec ses exigences strictes, met en évidence la polyvalence et la précision de cette technique.
À la fin de ce parcours, les services d'emboutissage profond et autres services de formage des métaux de Prolean ont une fois de plus prouvé leur fiabilité et leur précision dans l'industrie du formage des métaux. Le succès de la production d'écarteurs chirurgicaux, conformes aux exigences médicales strictes, témoigne de notre expertise en emboutissage profond et de nos capacités dans ce domaine. Pour ceux qui recherchent des solutions pour leurs besoins de formage des métaux, Prolean propose une large gamme de services au-delà de l'emboutissage profond, garantissant que les exigences spécifiques de tout projet peuvent être satisfaites avec précision et efficacité.
Les Questions
1. Qu'est-ce que l'emboutissage profond et comment a-t-il été appliqué dans la production d'écarteurs chirurgicaux ?
L'emboutissage profond est un processus de formage du métal dans lequel une feuille de métal, appelée ébauche, est formée à une profondeur supérieure à son diamètre. Pour les écarteurs chirurgicaux, un processus d'emboutissage profond a été conçu et mis en œuvre, permettant la production en série d'écarteurs de haute qualité.
2. Comment le processus d'emboutissage profond a-t-il amélioré l'efficacité de la fabrication ?
Le processus d'emboutissage profond a augmenté l'efficacité de la fabrication en réduisant les temps de production et en minimisant les déchets de matériaux. Cela a permis de réaliser d'importantes économies.
3. Quels ont été les principaux enseignements de cette étude de cas ?
L'importance cruciale d'une conception précise des matrices et des poinçons, ainsi que du contrôle de la qualité, ont été les principaux enseignements de cette étude de cas. Ces facteurs étaient essentiels pour garantir la production d'écarteurs chirurgicaux de haute qualité et sans défaut.
4. Quels défis ont été rencontrés dans le processus de fabrication ?
Le principal défi était de répondre aux exigences strictes du domaine médical, telles que la précision dimensionnelle et la compatibilité de stérilisation. Celles-ci ont été satisfaites grâce à une conception minutieuse des processus et à un contrôle qualité rigoureux.
6. Comment le contrôle qualité a-t-il été assuré lors du processus d'emboutissage ?
Malgré l'automatisation du processus d'emboutissage profond, une surveillance et un contrôle constants étaient nécessaires pour garantir la production d'écarteurs chirurgicaux de haute qualité et sans défaut. Ce contrôle de la qualité a fait partie intégrante de la réussite du projet.
0 Commentaires