
? Où en es-tu dans tes fonctions actuellement ?
FINITION DE SURFACE
Service de polissage
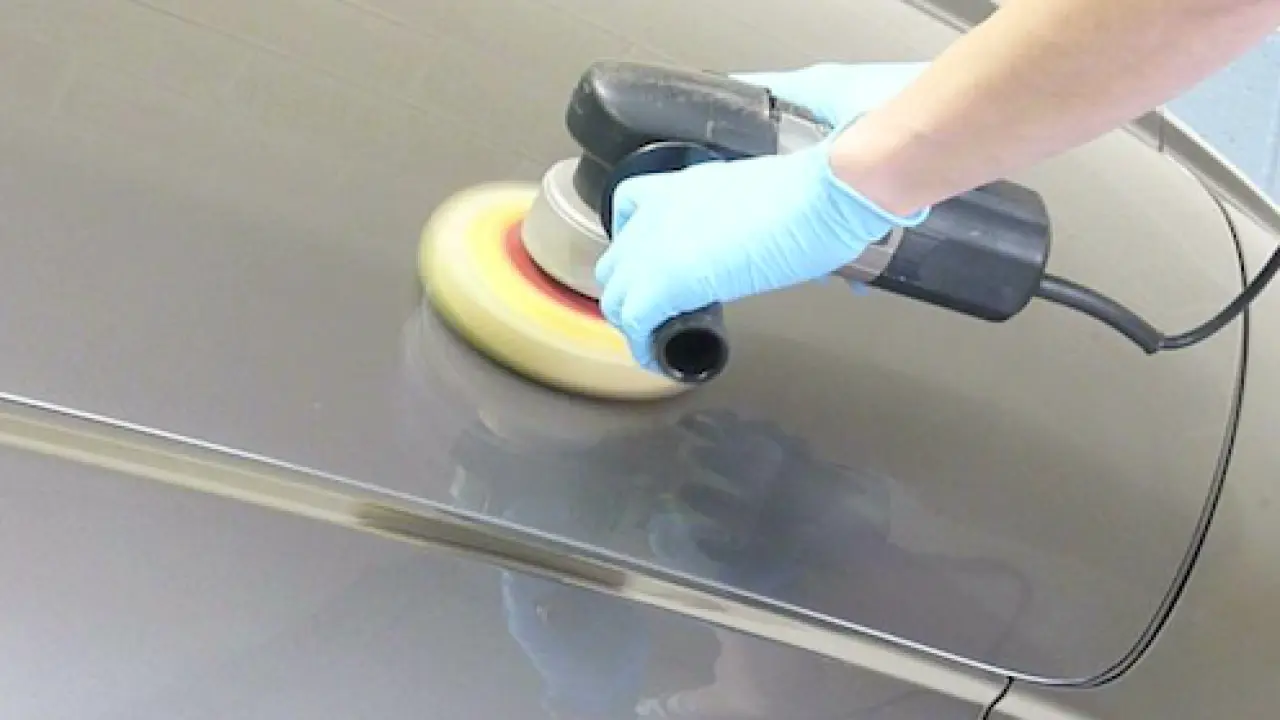
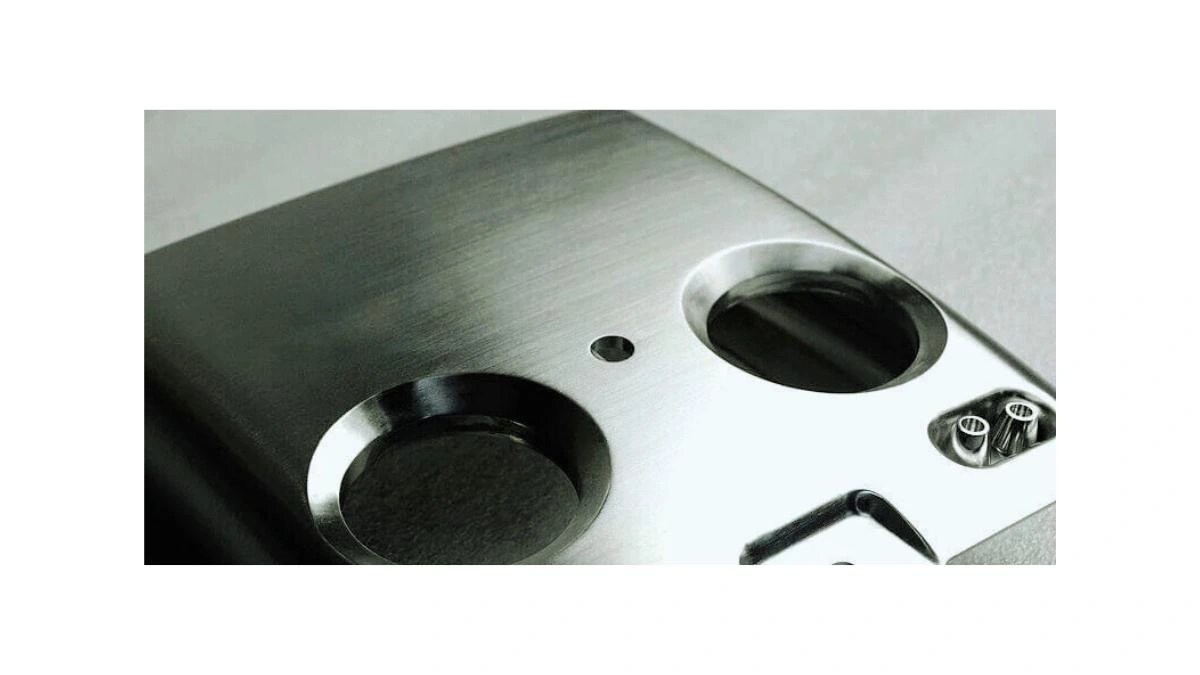
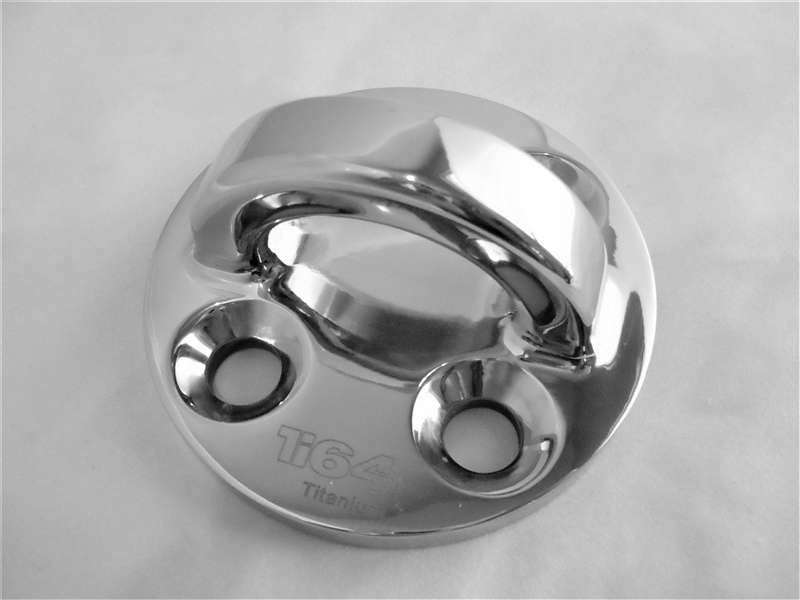
Le polissage affine et sublime une surface en éliminant ou en minimisant les imperfections telles que les rayures, les marques ou les irrégularités, pour une pièce lisse, brillante et d'aspect uniforme. La texture proposée pour ce procédé est brillante, et les matériaux compatibles sont l'ABS, l'aluminium, le laiton, l'acier inoxydable et l'acier. Il s'agit d'un procédé physique : la pièce est polie par frottement, à la main ou à la meule. C'est généralement la dernière opération de polissage.
Où ça s'intègre
Le polissage est la dernière étape, et il suit la finition laissée par la machine.
Le polissage enlève de la matière au lieu d'en ajouter. Il affine ce qui existe déjà ; ainsi, une surface rayée et abîmée à la réception prend beaucoup plus de temps à remettre en état qu'une surface préalablement poncée ou usinée avec précision.
L'ordre est important car le polissage est le la plus belle étape de notre échelle de surfaceIl ne s'agit pas d'une réparation. Il peut atténuer une rayure causée par une marche plus grossière, mais il ne peut pas aplanir une entaille profonde et il enlève un peu de matière lors de son utilisation. Voir comment les étapes se comparent.
Vérification de l'ajustement
Pouvons-nous peaufiner votre partie ? Trois éléments en décident.
Le matériau, la géométrie que la meule doit atteindre et la finition de la surface à polir sont autant d'éléments déterminants. C'est ce dernier point qui, dans la plupart des opérations de polissage, est crucial.
Source
- Liste publiée - L'ABS, l'aluminium, le laiton, l'acier inoxydable et l'acier sont les cinq matériaux de notre tableau pour ce procédé.
- Le texte publié indique également que le polissage est rarement utilisé pour les plastiques car la dureté est requise
- Le tableau et le texte divergent au sujet des matières plastiques ; par conséquent, les deux versions sont présentées telles que publiées et la thèse concernant les matières plastiques est en cours de confirmation.
- Les métaux tendres rayent et sollicitent la meule différemment des métaux durs, ce qui influence la manière d'aborder la finition.
Le tableau mentionne l'ABS et le texte indique que les plastiques sont rarement polis. Les deux sont présentés tels que publiés ; concernant les plastiques, il convient de confirmer.
Géométrie
- Le polissage fonctionne sur les surfaces accessibles à une meule ou à un chiffon ; les surfaces ouvertes, planes et légèrement incurvées sont les plus faciles.
- Les angles vifs et les cavités sont plus difficiles à réaliser : la description publiée indique que le procédé peut ne pas permettre de les créer.
- Les creux profonds et les fentes étroites se polissent moins uniformément qu'une surface ouverte.
- Les détails fins et les arêtes vives peuvent s'arrondir si le polissage est effectué de manière à les cibler.
Signalez-nous les angles vifs, les poches et les détails fins afin que le polissage ne les atteigne pas.
Finition et manipulation précédentes
- Une surface lisse à la réception nécessite beaucoup moins de polissage qu'une surface rayée à la réception.
- Un grain plus grossier détermine le travail que le polisseur doit effectuer avant de pouvoir redresser la surface.
- Le polissage enlève un peu de matière, il faut donc prévoir une dimension critique.
- Une surface brillante laisse apparaître des traces de manipulation : une empreinte digitale ou une marque de contact est beaucoup plus visible sur une surface brillante que sur une surface mate.
Indiquez quelle face doit être polie et laquelle doit rester brute d'usinage – le polissage est irréversible.
Spécifications techniques
Polissage : une finition brillante et réfléchissante sur cinq métaux répertoriés.
Les valeurs ci-dessous correspondent à celles que nous publions pour ce processus. Lorsqu'un chiffre n'a pas été confirmé par le magasin, la mention « À confirmer » apparaît.
Ce qu'il supprime
Le polissage enlève de la matière ; prévoyez la surépaisseur avant l’usinage de la pièce.
Le polissage n'est pas un revêtement et n'ajoute aucune épaisseur. C'est même le contraire : une petite quantité de métal est enlevée lors du polissage des aspérités, ce qui explique son comportement très différent de celui d'une finition plaquée ou peinte.
| Là où il agit | Quels changements | Pourquoi cela compte | Que faire |
|---|---|---|---|
| Visages plats et ouverts | Surface affinée, un peu de matière a été enlevée. | L'important, c'est l'arrivée ; la perte est minime et sans conséquence. | Prévoir une marge de polissage sur toute face présentant une dimension critique. |
| Dimensions critiques | La taille peut varier à mesure que du matériau est retiré. | Une dimension réglée exactement sur la valeur nominale ne laisse aucune marge pour l'étape de polissage. | Nommez les dimensions critiques afin qu'elles puissent être mesurées après polissage. |
| Coins et bords tranchants | Les bords peuvent être arrondis. | Une roue ou un chiffon ne s'arrêtent pas à un coin – le bord peut perdre son tranchant. | Énumérez les arêtes qui doivent rester tranchantes. et continuez à les polir. |
| Visages non polis | Aucun changement là où le processus n'est pas appliqué | Le polissage est ciblé : une surface laissée au naturel conserve sa texture usinée. | Dites quelles faces restent telles quelles. - C'est une décision prise en apparence. |
| Couleur et matière | Aucune couleur n'est ajoutée. | Il s'agit du métal visible, et non d'un pigment ou d'un revêtement. | Choisissez le matériau en fonction de sa couleur. - le polissage ne change rien. |
| Comportement à la corrosion | Une surface plus propre et plus uniforme | Le texte publié indique que le polissage contribue à prévenir les dommages causés par la corrosion. | Aucune surtaxe n'est nécessaire - cela fait partie de la fonction pour laquelle la finition est spécifiée. |
Le sens de la modification est indiqué (on enlève de la matière, on n'en ajoute pas), mais la quantité exacte n'est pas précisée. C'est pourquoi la mention « À confirmer » figure sur la ligne des dimensions ci-dessus. Une marge de polissage doit être convenue avec l'atelier et ne peut être présumée.
Indiquez-nous quelles dimensions sont critiques et quelles faces sont purement esthétiques, et nous vous confirmerons la tolérance avant la fabrication des pièces.
Obtenez un devisQuel itinéraire
Trois façons d'obtenir un fini brillant – et le cas où le polissage est une mauvaise option.
On peut obtenir un résultat impeccable à la main ou à la meule selon la pièce, et pour certaines pièces, aucun polissage n'est nécessaire. La dernière carte ci-dessous concerne ce groupe.
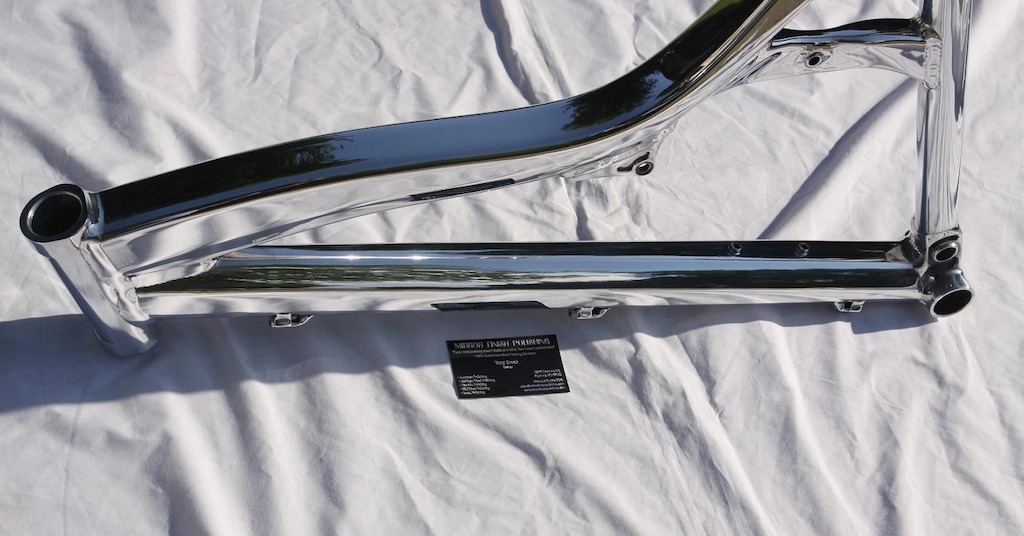
Polissage à la main
On frotte la surface à la main avec un chiffon ou un tampon et une pâte à polir. C'est plus lent qu'avec une meule, mais cela permet d'atteindre les détails, les zones étroites et les surfaces où une meule arrondirait les arêtes ou manquerait un creux.
Idéal pour : les petites pièces, les travaux de précision, les petites séries et les pièces uniques, les surfaces qui ne doivent pas être trop polies.
Pas pour: une grande surface plane qui nécessite un brillant uniforme rapidement - le travail manuel présente des variations sur une grande surface.
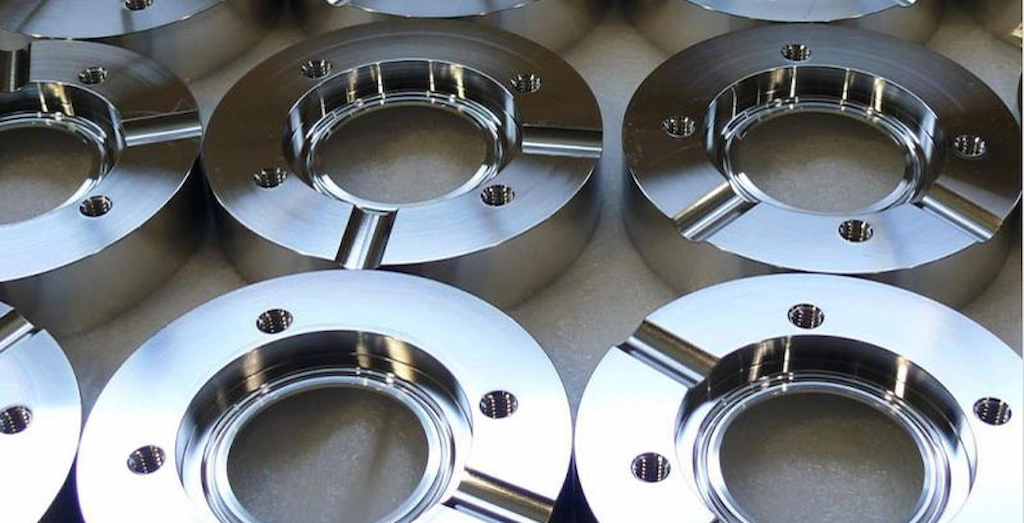
Polissage des jantes (lustrage)
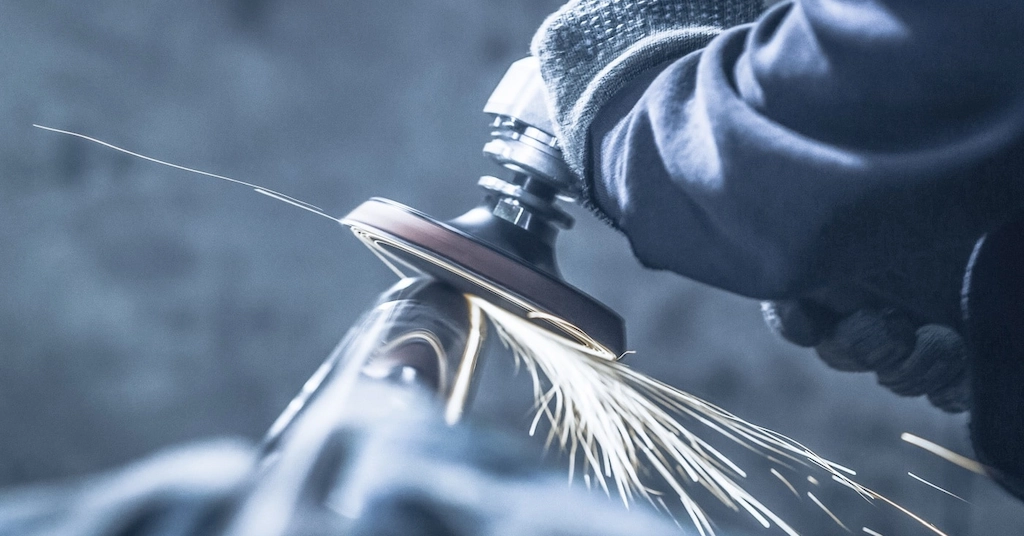
Une meule rotative enduite de pâte à polir est appliquée contre la pièce. C'est la méthode la plus rapide pour obtenir un brillant uniforme sur une surface plane, et c'est celle utilisée dans la plupart des opérations de polissage industriel sur les surfaces planes et légèrement incurvées.
Idéal pour : les surfaces planes et ouvertes, les applications par lots, une brillance uniforme sur une grande surface.
Pas pour: Angles intérieurs vifs, creux profonds ou détails fins qu'une roue ne peut atteindre sans les arrondir.
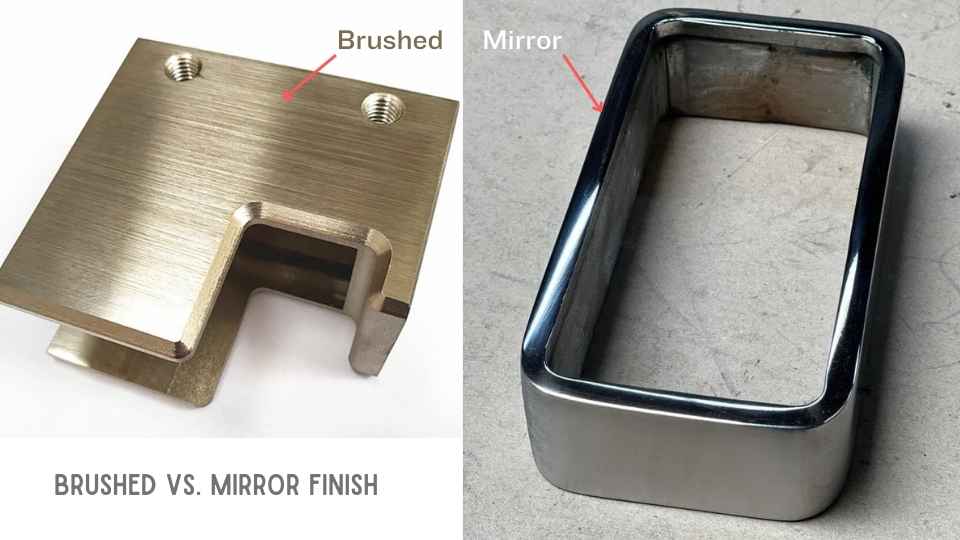
Quand le polissage est la mauvaise voie
Le polissage élimine les rayures et les marques et donne la texture brillante recherchée. C'est l'inverse de ce dont certaines pièces ont besoin, et demander à une surface polie d'imiter un fini brossé, mat ou verni ne fonctionnera pas.
Envisagez plutôt : un effet brossé directionnel, un fini mat uniforme ou un revêtement qui ajoute une couche.
Pas pour: une partie qui doit garder un texture directionnelle ou mate (utilisation brossage or grenaillage), une partie qui a besoin d'un couche protectrice ajoutée plutôt que le métal raffiné (utiliser revêtement en poudre or peinture), Ou un cavité profonde dont la face intérieure, face à une roue, ne peut atteindre un brillant uniforme.
Indiquez-nous si la pièce nécessite une face réfléchissante, une texture directionnelle ou une couche supplémentaire, et nous confirmerons le tracé avant votre validation.
Obtenez un devisChoisir ou éviter
Quand le polissage est la bonne solution – et quand il ne l’est pas
Choisissez le polissage lorsque
- La partie doit se lire comme suit : lisse, réfléchissant et visuellement uniforme - les rayures et les marques ont été enlevées plutôt que recouvertes.
- Le visage est ouvert ou légèrement incurvé, de sorte qu'une roue ou un chiffon l'atteigne uniformément.
- Ce document est l'un des cinq publiés - ABS, aluminium, laiton, acier inoxydable ou acier - avec la confirmation préalable du cas des plastiques.
- La finition est cosmétique et final: la pièce est vue, manipulée ou vendue en fonction de son apparence.
- A Il est possible que peu de matière se détache.et aucune dimension critique ne se trouve sur une face polie sans une marge de tolérance.
Évitez de polir lorsque
- La pièce doit conserver un texture directionnelle ou mate - Un visage brossé ou sablé est l'effet recherché. Voir brossage or grenaillage.
- Le travail consiste à ajouter une couche protectrice ou colorée plutôt que de raffiner le métal. Voir revêtement en poudre or peinture.
- Le visage est un cavité profonde ou poche à angle vif Une roue ne peut pas atteindre un brillant uniforme.
- A La dimension critique se situe exactement sur la valeur nominale sans marge de polissage.
- La pièce est plastique ou souple et le magasin n'a pas confirmé que cela soit concerné - le tableau publié mentionne l'ABS alors que le texte publié indique que les plastiques sont rarement polis.
Vous ne savez pas si la surface a besoin d'un polissage, d'un brossage ou d'un revêtement ? Envoyez-nous un dessin en précisant l'aspect souhaité et les contraintes auxquelles elle doit résister.
Obtenez un devisContraintes de conception
Qu'est-ce qui détermine si la pièce polie revient même
Quatre variables : la finition de la surface à l'arrivée, la géométrie que la meule doit atteindre, le matériau et la dimension de déplacement autorisée pour le polissage.
La finition du visage arrive avec
Le polissage affine une surface ; il ne la répare pas. Une surface brute d’ébauche présente des rayures qu’un polissage prendrait beaucoup de temps à éliminer, tandis qu’une surface poncée ou usinée avec précision retrouve rapidement et uniformément son aspect d’origine.
Accessibilité et géométrie
La meule doit atteindre la surface. Les surfaces ouvertes et légèrement incurvées se polissent uniformément ; les angles vifs internes, les creux et les cavités profondes sont plus difficiles à atteindre, et la description publiée indique que le procédé peut ne pas permettre de créer des angles vifs et des cavités.
Matériau et dureté
Les métaux durs offrent un brillant supérieur ; les métaux tendres encrassent la meule et se rayent plus facilement. Le texte publié indique que la dureté est essentielle, ce qui explique également pourquoi les plastiques sont rarement polis – même si l’ABS figure dans le tableau.
Déduction pour le matériau enlevé
Le polissage enlève un peu de matière. Sur une surface purement esthétique, cela ne représente rien ; sur une surface présentant une dimension critique, cela correspond à la tolérance totale, il est donc indispensable de convenir de cette tolérance avant l’usinage.
Manipulation après polissage
Une surface brillante révèle la moindre trace de contact. Une empreinte digitale, une essuyage ou une marque de contact, invisibles sur une surface mate, sont parfaitement visibles sur une surface polie ; la manipulation et l’emballage font donc partie intégrante de la finition.
Cohérence au sein d'un lot
Assurer une brillance uniforme sur plusieurs pièces, ou une teinte de laiton homogène d'un lot à l'autre, est plus complexe que la finition d'une seule pièce. Par exemple, si l'homogénéité du lot est primordiale, le processus est défini pour garantir la constance de la finition plutôt que pour une seule pièce.
Notes de dessin
Que faut-il écrire sur le dessin pour que le polissage arrive à destination ?
Deux lignes précisent l'exigence : quelles faces sont polies et quelles dimensions ne doivent pas bouger pendant le polissage.
1. POLIR LES SURFACES SUIVANTES : ____________________________________________ (VOIR VUE A)2. TEXTURE : BRILLANTE (TEL QUE PUBLIÉE POUR CE PROCÉDÉ) RUGOSITÉ CIBLE (Ra) : ______ µm (À CONFIRMER)3. LAISSER LES FACES SUIVANTES TELLES QU'USINÉES : - ____________ (TOUTE FACE DOIT CONSERVER SA FINITION DE COUPE)4. DIMENSIONS DES SURFACES POLIES AVANT POLISSAGE / APRÈS POLISSAGE (SUPPRIMER UNE ÉLÉMENT)5. BORDS À GARDER POINTUS : ____________ NE PAS ARRONDIR CES BORDS.6. INSPECTER : AUCUNE RAYURE NI VOILE RESTANTE, BRILLANCE UNIFORME SUR TOUTE LA FACE, PROPRE DE RÉSPIRATEUR DE POLISSAGE.
Exemples uniquement ; remplacez chaque espace vide par vos propres exigences. La ligne de cote est primordiale : le polissage enlève de la matière, il est donc impératif de marquer une face déjà aux dimensions voulues (avant ou après polissage), et non de laisser cela au hasard.
Quels métaux
Ce que nous polissons : cinq matériaux publiés et les métaux qui appartiennent à d’autres.
Notre tableau pour ce procédé répertorie cinq matériaux. Le texte publié indique que les plastiques sont rarement polis car une dureté est requise ; la gamme ABS est donc présentée avec cette contradiction plutôt que masquée.
| Source | Polissage | Remarques | Utiliser à la place |
|---|---|---|---|
| en aluminium | Oui | Dans notre tableau de spécifications publié pour ce procédé. Le matériau est tendre et peut donc présenter des marques de manipulation après polissage. | - |
| Laiton | Oui | Dans notre tableau de spécifications publié, le laiton se polit facilement. | - |
| Inox | Oui | Dans notre tableau de spécifications publié. Pour une utilisation en zone corrosive uniquement, passivation Nettoie la surface sans en altérer l'aspect. | - |
| Acier | Oui | Dans notre tableau de spécifications publié. Une face en acier au carbone poli n'est pas protégée contre la rouille par le seul polissage. | - |
| ABS / plastiques | Confirmer | Indiqué dans le tableau publié, mais le texte publié indique que le polissage est rarement utilisé pour les plastiques car la dureté est requise - ce qui est confirmé. | - |
| Pièces nécessitant une finition mate | Processus différent | Le polissage laisse la texture brillante d'origine, et non une texture mate ou directionnelle. | Grenaillage de billes |
| Pièces nécessitant une finition satinée directionnelle | Processus différent | Un brillant uniforme est l'opposé du grain linéaire que présente une surface brossée. | Brossage |
| Pièces nécessitant une couche protectrice | Processus différent | Le polissage affine le métal ; il n'ajoute ni film ni couleur. | Anodisation |
Envoyez-nous le dessin avec le matériau indiqué ; si le polissage n’est pas la solution appropriée pour le matériau ou la surface, nous vous indiquerons laquelle choisir.
Obtenez un devisApplications
Là où une façade polie fait le travail
Les domaines d'application publiés pour ce procédé sont l'automobile, l'outillage, les ustensiles de cuisine et les éléments architecturaux. Ce sont les trois cas concrets qui sous-tendent ces termes.
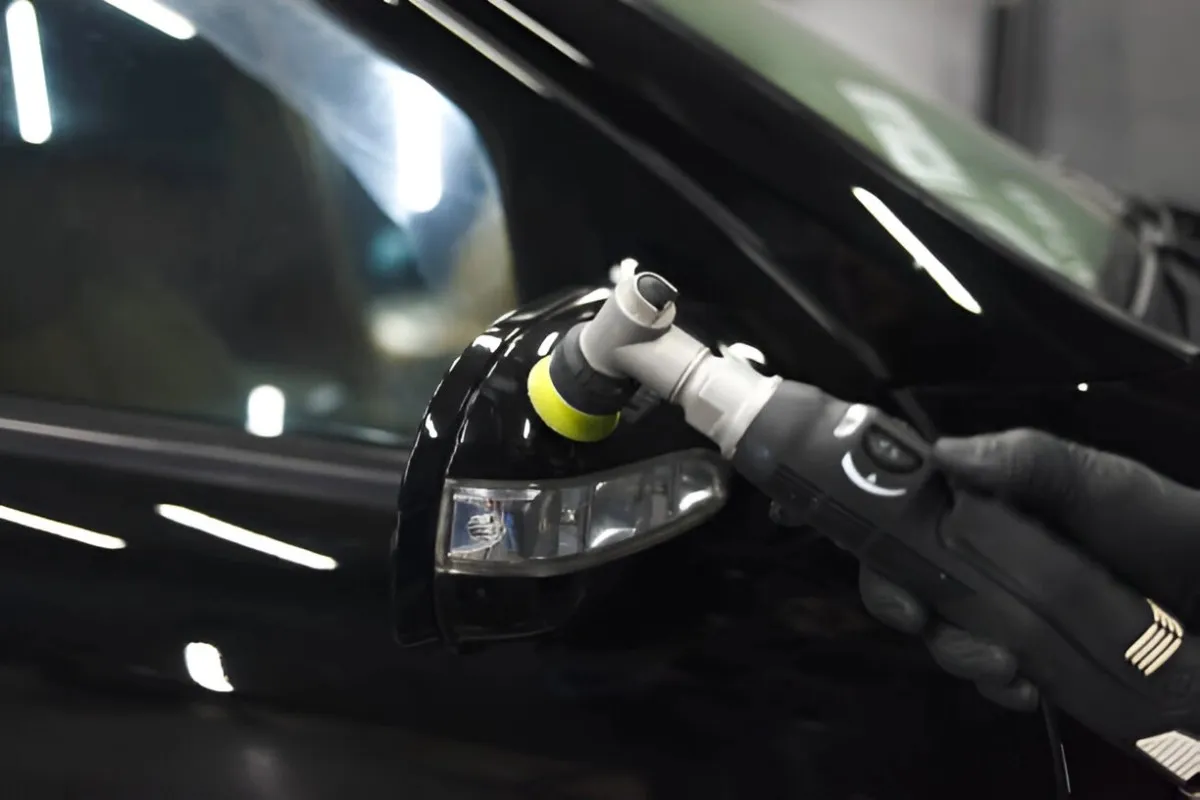
Automobile et transport
Les garnitures, les boîtiers de phares et les pièces métalliques apparentes sont polis, car l'aspect d'une pièce est jugé autant par son reflet que par sa forme. La liste des applications publiées mentionne l'automobile en premier.
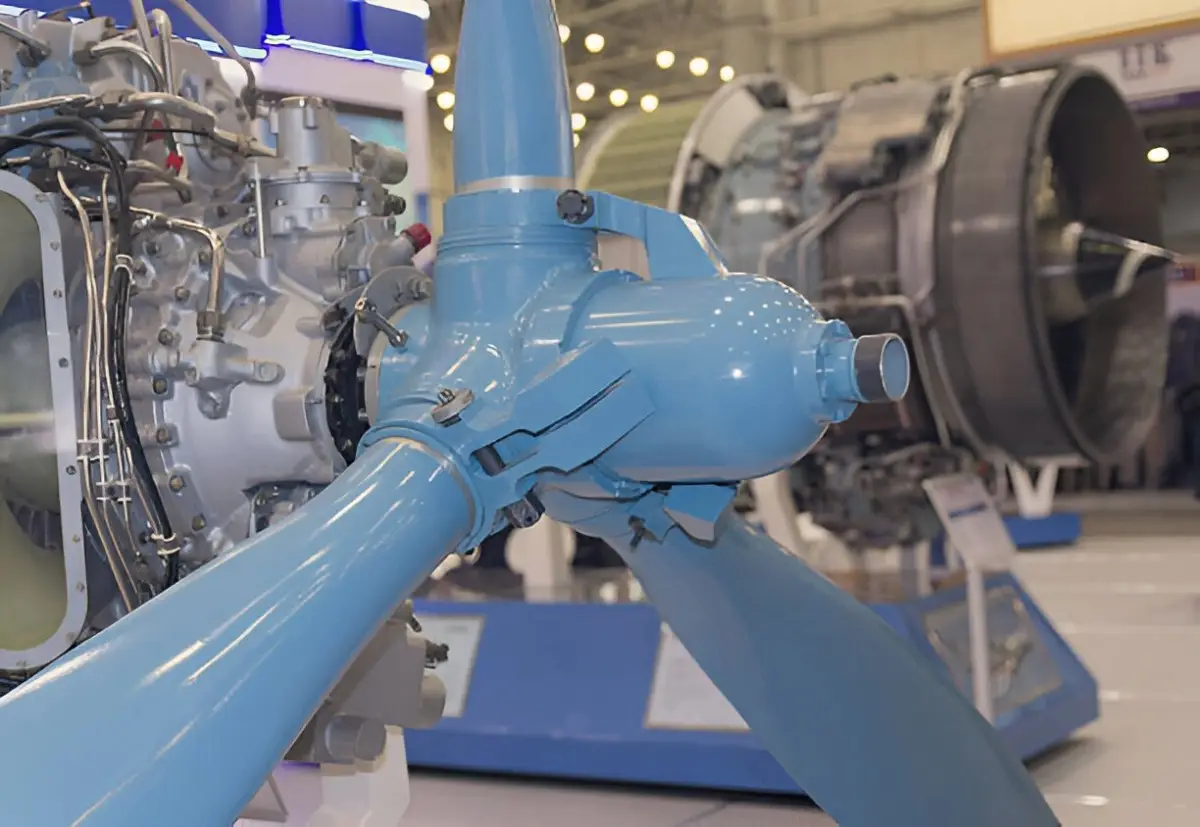
Outils et quincaillerie de précision
Les pièces métalliques, les instruments et l'outillage reçoivent une surface polie dont la finition est à la fois esthétique et fonctionnelle : une surface plus lisse est plus facile à nettoyer et l'usure y est plus visible.
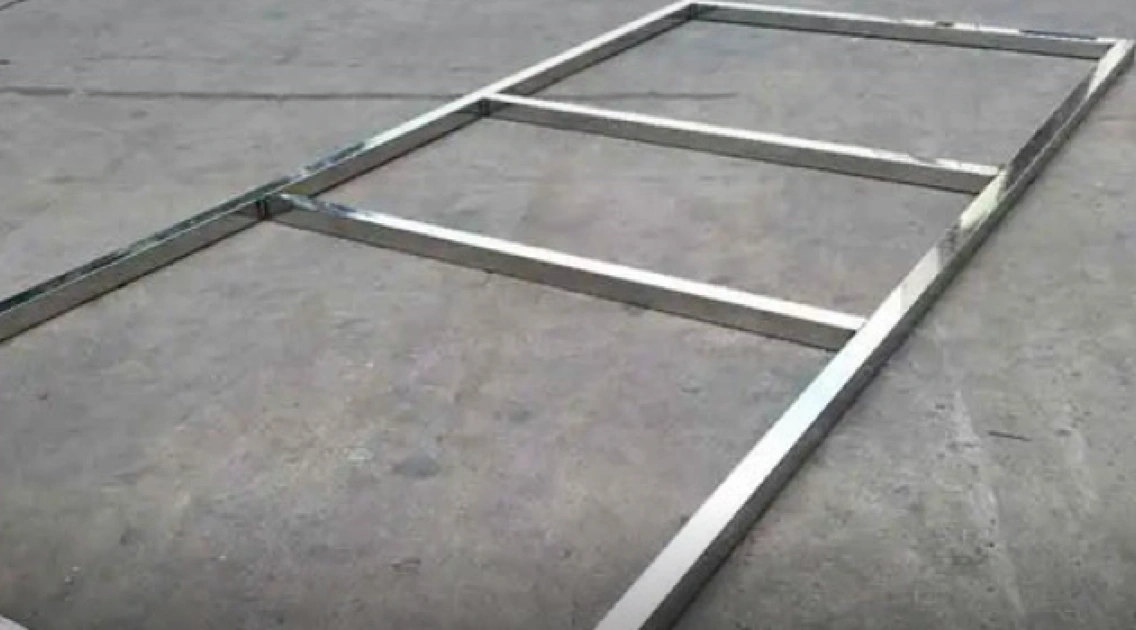
Parties architecturales et de consommation
Les éléments architecturaux et les ustensiles de cuisine sont polis pour préserver l'aspect naturel du métal. Il est important de se rappeler que, sur une surface brillante, la moindre trace de contact est visible, surtout si la pièce est manipulée.
Assurance qualité et documentation
Ce que vous récupérez avec les pièces
L'achat nécessite généralement des documents et des pièces. Voici ce que nous pouvons affirmer aujourd'hui et ce qui est encore en cours de confirmation.
Inspection visuelle
Les surfaces polies sont inspectées à la lumière afin de déceler les rayures restantes, le voile et le brillant irrégulier ; c’est ainsi que l’on évalue la qualité de la finition.
Nettoyer du composé
Le composé de polissage et les débris qu'il soulève sont éliminés avant l'emballage de la pièce, car un résidu est perçu comme un défaut sur une surface brillante.
Enregistrement de la rugosité de surface
Aucune valeur Ra n'est publiée pour ce procédé ; la possibilité de fournir un enregistrement de rugosité mesurée par rapport à une cible convenue est en cours de confirmation.
Norme et spécification
Le tableau publié comporte une cellule « Normes » vide ; la norme à laquelle ce processus est appliqué est en cours de confirmation avant d’être citée.
Lectures complémentaires
Où se situe le polissage sur l'échelle de surface — et les étapes inférieures
Le polissage est l'étape la plus fine de notre processus de finition de surface. Chaque étape inférieure est plus grossière, et la règle est simple : s'arrêter à l'étape la plus grossière qui convient à la tâche.
L'étape juste en dessous du polissage. Elle permet d'obtenir une surface à rugosité minimale en contrôlant la vitesse d'avance et la vitesse de coupe avec des outils affûtés, avec une rugosité Ra de 0.8 µm (32 µin). Choisissez-la lorsqu'une surface fine mais usinée suffit et qu'un brillant intense n'est pas nécessaire.
Un grain encore plus grossier. Il lisse la surface et réduit le risque de corrosion, tout en laissant apparaître les marques d'outils (Ra 1.6 µm). Cette surface se prête bien à la peinture ou au polissage ultérieur.
L'étape de texturation la plus grossière. L'abrasif sur papier ou bande laisse une texture aléatoire et non linéaire, dont la finesse dépend du grain. Choisissez cette étape si vous souhaitez une surface préparée ou texturée plutôt qu'une surface lisse et réfléchissante.
Le polissage est l'étape la plus laborieuse, il est donc important de se demander si elle est vraiment nécessaire. Si la pièce doit seulement avoir un aspect lisse et uniforme, un usinage fin à Ra 0.8 µm apporte déjà une grande partie du bénéfice visuel ; si elle doit seulement être plane et uniforme, un usinage de finition à Ra 1.6 µm ou un ponçage suffisent.
Si la surface doit présenter un grain contrôlé plutôt qu'un brillant uniforme, la solution est une surface brossée, et non polie – c'est l'inverse d'un miroir.
Lorsque l'on recherche un fini mat uniforme sans aucune marque directionnelle, c'est le microbillage, et non le polissage, qui permet de l'obtenir.
La page centrale répertorie tous les processus que nous réalisons, permettant ainsi de distinguer l'étape de polissage des différentes gammes de revêtements, de placages et de conversions.
QFP
FAQ sur le polissage : les questions que nous posent les ingénieurs
Qu'est-ce que le polissage ?
Le polissage ajoute-t-il une couche ?
Quel niveau de rugosité de surface atteint-il ?
Quels matériaux peuvent être polis ?
Peut-il enlever une rayure ou une marque ?
Le polissage modifiera-t-il mes dimensions ?
Le polissage permet-il d'arrêter la corrosion ?
Un polissage peut-il réparer toute la pièce ?
Comment obtenir un devis ?
Obtenez votre devis de polissage
Veuillez téléverser un dessin au format STEP, IGES ou PDF. Indiquez-nous le matériau, les faces à polir et celles à conserver leur aspect brut, ainsi que les dimensions fixes. Nous vous communiquerons la finition et la séquence d'usinage.
Que nous envoyer
- Dessin - Fichiers 2D et 3D (STEP, IGES ou PDF).
- Source - aluminium, laiton, acier inoxydable, acier ou ABS.
- Quels visages - polis, et qui restent tels qu'usinés.
- Dimensions critiques - toute surface qui ne doit pas bouger pendant le polissage.
- Bords - des angles qui doivent rester vifs.
- Prochaines étapes - assemblage ou stockage, de sorte que l'état de livraison soit approprié.
Tous les fichiers téléchargés sont sécurisés et confidentiels. Nos ingénieurs les examinent et vous fournissent un devis ainsi qu'un délai de livraison.