
? Où en es-tu dans tes fonctions actuellement ?
FINITION DE SURFACE
Service d'oxyde noir
Un revêtement de conversion chimique qui forme une couche microscopique de magnétite (Fe3O4) sur les pièces ferreuses. Il fonce la surface, réduit la réflexion et améliore la résistance à la corrosion. Grâce à son épaisseur de seulement 0 à 30 µm, il fait partie des rares revêtements applicables aux pièces aux dimensions critiques.
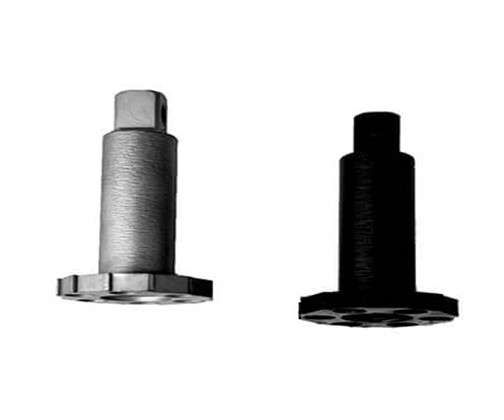
Séquence
L'oxyde noir est l'une des dernières étapes — et elle modifie à peine le dessin
La couche se forme directement à partir de l'acier, épousant ainsi les contours usinés au lieu de les recouvrir. C'est ce qui la rend utilisable sur les filetages et les ajustements où une couche plaquée devrait être masquée.
Du fait de sa finesse, l'oxyde noir est souvent choisi précisément parce qu'il… pas Nécessite un masquage — le filetage reste utilisable. En contrepartie, la protection est essentielle : une couche de conversion étant plus mince qu’un plaquage, elle est généralement finie avec une huile ou un joint. Voir changement dimensionnel.
Vérification de l'ajustement
Peut-on traiter votre pièce par oxydation noire ? Trois éléments déterminent si c’est possible.
Matériau, état et conséquences. C'est à ce dernier point que la plupart des commandes échouent : le soudage après revêtement détruit la couche protectrice au niveau du joint.
Source
- Oui — acier et acier inoxydable
- Non — aluminium, cuivre, laiton, zinc, plastiques
- Non listé: demander d'abord
L'oxydation noire fonctionne sur les surfaces ferreuses car la couche est composée d'oxyde de fer. Les pièces non ferreuses nécessitent un procédé différent — voir matériaux.
État et taille
- La rouille, le tartre et l'oxyde de traitement thermique interfèrent avec la réaction.
- Les pièces précédemment plaquées ou peintes doivent d'abord être décapées.
- Enveloppe de pièce maximale : Confirmer
Veuillez nous indiquer si la pièce a déjà subi un traitement thermique, un soudage ou un plaquage, ainsi que sa plus grande dimension.
Après le revêtement
- Ne pas souder après revêtement — la chaleur détruit localement la couche
- L'application d'huile ou de mastic est l'étape de finition habituelle pour une protection complète.
- La manipulation d'une pièce revêtue à sec peut laisser des marques jusqu'à ce qu'elle soit scellée.
Veuillez nous indiquer l'environnement d'utilisation afin que nous puissions prescrire le post-traitement approprié.
Spécifications techniques
Oxyde noir : 0 à 30 µm de magnétite sur acier et acier inoxydable
Chaque valeur ci-dessous est extraite de notre spécification publiée pour ce processus.
Changement dimensionnel
Effets d'une variation de 0 à 30 µm sur un filetage ou un ajustement serré
L'oxyde noir se forme à partir de la surface plutôt que de s'y déposer, sa croissance est donc négligeable par rapport à celle du placage. Sur la plupart des pièces, cette croissance est suffisamment faible pour être ignorée ; en revanche, sur un filetage fin, elle doit être prise en compte.
| Là où il agit | Effet de calque | Effet sur l'ajustement | Que faire |
|---|---|---|---|
| Threads | 0 – 30 µm sur les flancs | Beaucoup moins de remplissage que pour le plaquage — la plupart des filetages restent utilisables sans masquage. | Signaler les filetages à pas fin si l'assemblage est critique. |
| Alésages et ajustements serrés | 0 – 30 µm sur la paroi | Un ajustement serré léger résiste généralement à la couche. | Vérifiez les tolérances très serrées par rapport à la limite supérieure de 30 µm. |
| Surfaces de roulement et de chevauchement | Épouse la surface | La couche épouse la surface au lieu de la lisser. | L'oxyde noir n'améliorera pas l'état de surface. |
| Rouille ou calamine avant revêtement | La réaction est bloquée. | L'oxyde restant en surface apparaît comme une zone où l'adhérence n'a pas été obtenue. | Enlever le tartre et la rouille avant l'arrivée des pièces. |
Plage de couches telle que publiée pour ce procédé. Le revêtement étant une couche de conversion, la croissance par unité de surface est au maximum égale à la valeur indiquée, et non au double.
Vous travaillez avec des tolérances serrées ? Envoyez-nous le dessin et nous vous confirmerons si la couche s’y intègre.
Obtenez un devisCe que c'est
L'oxyde noir contre les autres méthodes pour obtenir une partie foncée
La finition est une couche de magnétite formée à partir de l'acier. Ce seul fait explique ses avantages — et pourquoi elle est inadaptée lorsqu'on a besoin d'une barrière protectrice épaisse.
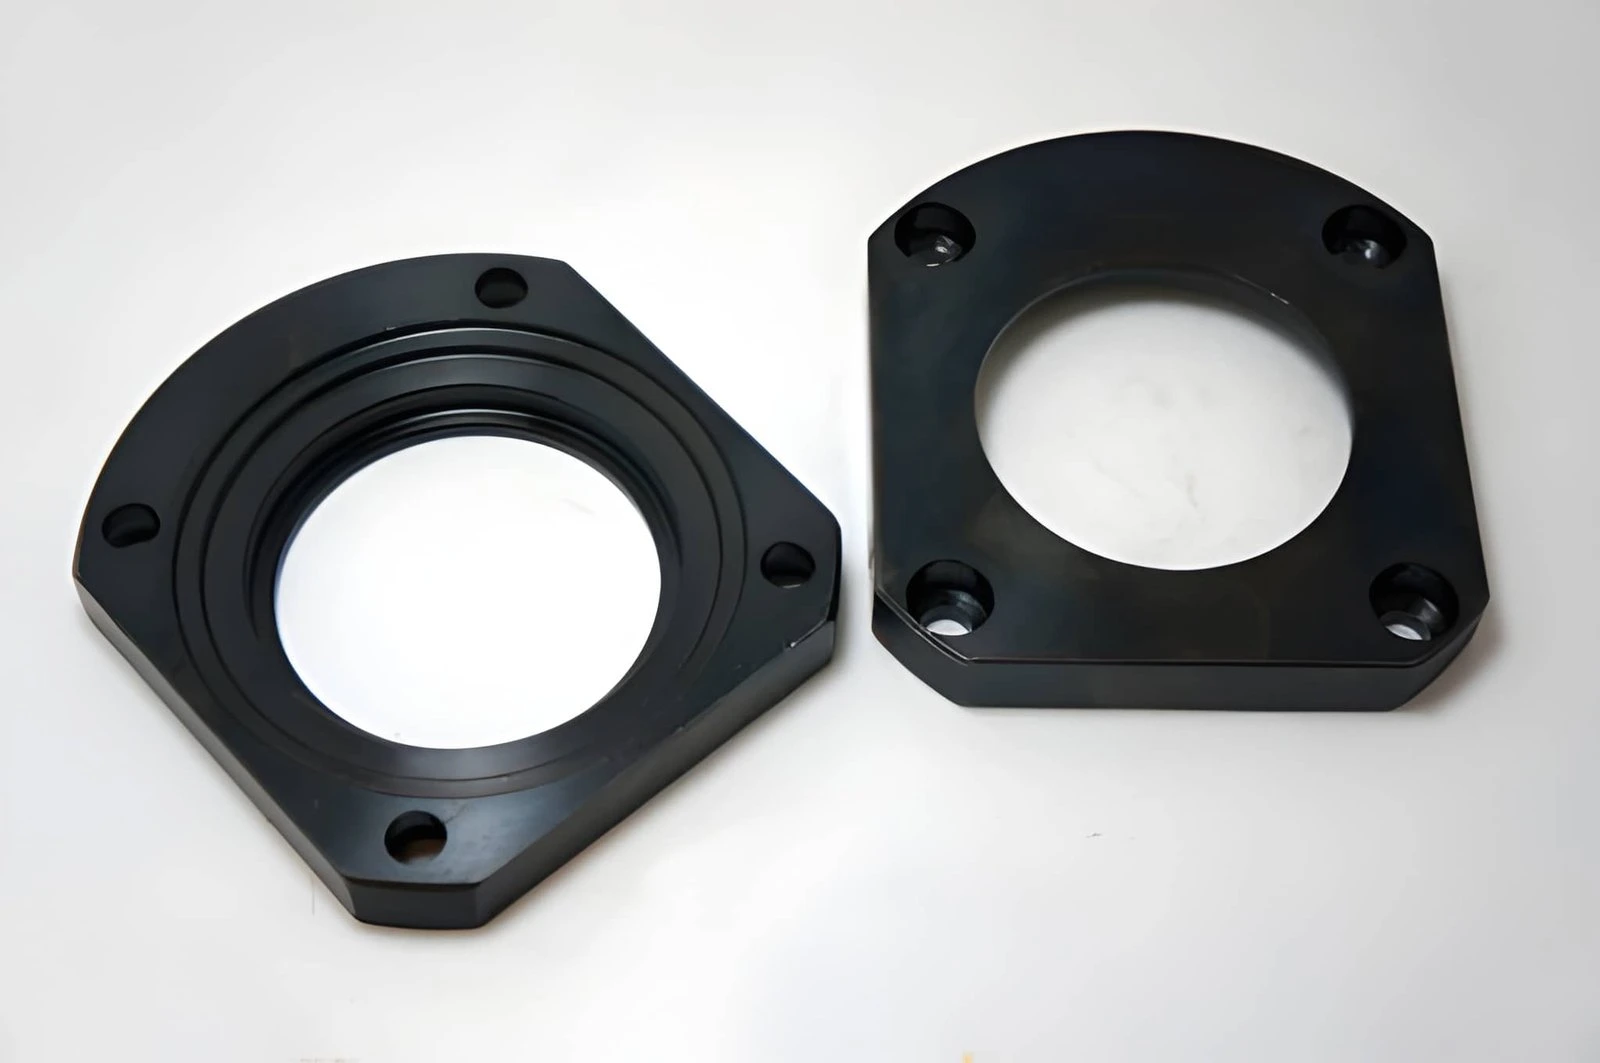
Oxyde noir (magnétite)
Un revêtement chimique qui recouvre la surface d'une couche lisse et microscopique de magnétite (Fe3O4). Formulé à partir de l'acier lui-même, il épouse parfaitement les contours de l'usinage.
Idéal pour : pièces de précision, filetages et ajustements, minimisant les réflexions
Pas pour: pièces nécessitant une couche sacrificielle épaisse — le revêtement ne fait que 0 à 30 µm.
Les alternatives
Si le besoin porte sur la couleur plutôt que sur la protection, la peinture est la solution. S'il s'agit d'une protection anticorrosion sacrificielle, la galvanisation est appropriée. Si l'on recherche une surface résistante à l'usure, le plaquage est la solution à privilégier.
Peinture pour la couleur · galvanisation pour une protection sacrificielle · placage pour l'usure
Compromis : Tous ces procédés ajoutent une couche de plusieurs dizaines de microns, voire plus — l'oxyde noir, lui, n'en ajoute pas.
Vous hésitez entre l'oxydation noire et le plaquage ? Envoyez-nous le dessin accompagné d'une description de l'environnement d'utilisation.
Obtenez un devisChoisir ou éviter
Quand l'oxyde noir est le bon choix — et quand il ne l'est pas
Choisissez l'oxyde noir lorsque
- La pièce est en acier ou en acier inoxydable.
- Vous avez besoin d'un sombre, non réfléchissant surface — la fonction publiée de la finition.
- La pièce comporte des filetages, des alésages ou des ajustements qui ne supportent pas un revêtement épais.
- On souhaite une résistance à la corrosion, mais une couche de placage serait trop épaisse.
- Il s'agit d'un outil, d'une fixation ou d'un composant de machine qui doit avoir l'aspect du métal, et non être peint.
Évitez l'oxyde noir lorsque
- Le matériel est non ferreux — L’aluminium, le cuivre, le laiton et le zinc ne reçoivent pas ce revêtement. Voir matériaux.
- Vous devez sacrificiel Une protection qui continue de fonctionner même après une égratignure — c'est ça. galvanisation, et non une couche de conversion.
- Il vous faut une couleur spécifique autre que le noir — voir peinture.
- Vous avez besoin d'une surface dure et résistante à l'usure — voir galvanoplastie.
- La pièce sera soudée après revêtement.
Vous avez besoin d'une protection qui résiste aux rayures plutôt qu'à la décoloration ? Demandez un devis comparatif pour la galvanisation et l'oxydation noire.
Obtenez un devisContraintes de conception
Qu'est-ce qui détermine si l'oxyde noir s'enlève uniformément ?
Trois variables : l’état de la pièce à son arrivée, ce qui se passe après le revêtement et la manière dont la pièce est manipulée une fois sèche.
condition de départ
L'oxyde noir résulte d'une réaction avec la surface de l'acier. La rouille, les dépôts de calamine, l'huile ou un ancien revêtement le bloquent localement, laissant la zone bloquée à nu. Il faut donc d'abord décaper et nettoyer.
Traitement thermique
Un traitement thermique avant revêtement est acceptable, mais il laisse une couche d'oxyde qu'il faut éliminer. Veuillez nous indiquer si la pièce a subi un traitement de trempe ou de relaxation des contraintes.
Soudage
Soudez avant le revêtement, jamais après. La chaleur brûle la couche au niveau du joint et la zone affectée doit être revêtue à nouveau localement.
Après traitement
Une surface d'oxyde noir sec ne constitue pas un état fini ; une huile ou un produit d'étanchéité est généralement appliqué pour assurer une protection anticorrosion complète. Veuillez nous indiquer l'environnement d'utilisation.
Manipulation
La couche est mince et peut être marquée par manipulation avant le post-traitement. Les pièces doivent être emballées individuellement plutôt que mises en vrac dans des sacs.
Attentes en matière d'apparence
La finition est mate et légèrement irrégulière par nature sur les surfaces moulées ou forgées. Si la face visible doit être uniforme, veuillez nous le préciser afin que nous puissions l'orienter et la vérifier.
Notes de dessin
Que faut-il écrire sur le dessin pour que le calque soit uniforme ?
Pour l'oxyde noir, la remarque concerne principalement l'état de la pièce et ce qui se passe après le revêtement ; le masquage est rarement nécessaire car la couche est très mince.
1. FINITION OXYDE NOIR (MAGNÉTITE) TOUTES LES SURFACES. COUCHE 0-30 µm.2. LES SURFACES DOIVENT ÊTRE EXEMPTES DE ROUILLE, DE CALCAIRE ET TRAITER L'OXYDE THERMIQUEMENT AVANT L'APPLICATION DU REVÊTEMENT.3. APPLIQUER DE L'HUILE / UN PRODUIT D'ÉTANCHÉITÉ APRÈS LE REVÊTEMENT : ____________ (PRÉCISER EN FONCTION DE L'ENVIRONNEMENT D'UTILISATION)4. NE PAS SOUDER, MEULER NI RÉUSINER APRÈS L'APPLICATION DU REVÊTEMENT. RÉPARATION LOCALE À REVÊTRE REVÊTU.5. ASPECT : NOIR MAT, NON RÉFLÉCHISSANT. UNE LÉGÈRE VARIATION DE TEINTE EST ACCEPTÉE SUR LES SURFACES COULÉES/FORGÉES.
Exemples uniquement. L'étape souvent négligée est le post-traitement : l'oxyde noir est généralement appliqué avec une huile ou un produit d'étanchéité, selon l'environnement.
Matériel Requis
Quels matériaux acceptent l'oxyde noir ? Et que faire si le vôtre ne l'accepte pas ?
Le revêtement est composé d'oxyde de fer et nécessite donc du fer. Les substrats non ferreux possèdent chacun leur propre procédé de noircissement ou de protection, décrit ci-dessous.
| Source | Oxyde noir | Remarques | Utiliser à la place |
|---|---|---|---|
| Acier | Oui | Le principal substrat : fixations, outils, pièces de machines et quincaillerie. | - |
| Inox | Oui | Elle s'assombrit également, bien que l'avantage en matière de protection contre la corrosion soit moindre car la base y est déjà résistante. | - |
| fonte | Oui | Le matériau est ferreux, il accepte donc le revêtement, mais il faut d'abord enlever la pellicule de la pièce moulée pour obtenir un résultat uniforme. | - |
| en aluminium | Non | L'aluminium ne contient pas de fer à convertir ; sa finition noire est obtenue par anodisation, et non par oxydation noire. | Anodisation (noire) |
| Cuivre et laiton | Non | Les alliages de cuivre nécessitent des traitements de noircissement ou de protection spécifiques. | Electroplating · Polissage |
| Pièces zinguées | Non | Une couche de zinc remplace la surface en acier nécessaire à la réaction. | Zinguage |
Pièce composée de plusieurs matériaux ? Envoyez-nous l’assemblage et nous acheminerons chaque composant vers le processus approprié.
Obtenez un devisApplications
Là où l'oxyde noir est utilisé
Notre description publiée le situe dans les secteurs de la quincaillerie, de l'automobile et de la défense — le point commun étant une pièce métallique qui doit conserver son aspect métallique et être non réfléchissante.
Quincaillerie et accessoires
Des brides et des écrous qui doivent avoir l'apparence du métal, résister à la corrosion et conserver leurs dimensions.
Pièces d'outillage et de machines
Lorsque l'on souhaite une surface sombre non réfléchissante et qu'un revêtement épais fausserait les dimensions de l'outillage.
Automobile et défense
Pièces nécessitant une résistance à la corrosion et une réduction des réflexions sans modification de l'ajustement — les domaines d'application publiés pour cette finition.
Assurance qualité et documentation
Ce que vous récupérez avec les pièces
L'achat nécessite généralement des documents et des pièces. Voici ce que nous pouvons vous communiquer aujourd'hui et ce qui est encore en cours de confirmation.
Couleur et couverture
Vérification visuelle d'un noir mat uniforme sur les faces spécifiées.
État pré-traitement
Confirmation que le tartre, la rouille et les revêtements précédents ont été éliminés.
Epaisseur de la couche
Couche de magnétite mesurée dans la plage 0–30 µm.
heures de brouillard salin
Durée de corrosion après traitement spécifié. À confirmer avec l'atelier.
Lectures complémentaires
Guides et comparaisons sur l'oxyde noir
Cette page ne permet pas de répondre plus longuement aux questions.
Explication de la couche de magnétite et des limites d'un revêtement de conversion.
L'alternative sacrificielle : une couche de zinc protège l'acier en se consumant elle-même.
Lorsque l'exigence porte sur une surface résistante à l'usure plutôt que sur un changement de couleur.
Lorsque la pièce a besoin d'une protection qui continue de fonctionner malgré les rayures.
L'étape de corrosion généralement choisie pour l'acier inoxydable.
Comparez les 20 finitions selon leur rugosité, leur épaisseur, leur résistance à la corrosion et leur coût.
QFP
FAQ sur l'oxyde noir : les questions que nous posent les ingénieurs
Qu'est-ce qu'une finition en oxyde noir ?
Quels matériaux peuvent être oxydés en noir ?
L'oxyde noir va-t-il modifier les dimensions de ma pièce ?
L'oxyde noir nécessite-t-il un masquage ?
L'oxyde noir, c'est la même chose que de le peindre en noir ?
Comment est-il appliqué?
Peut-on appliquer une couche d'oxyde noir sur une pièce ayant subi un traitement thermique ?
Ai-je besoin de quelque chose après l'application de l'oxyde noir ?
Obtenez votre devis pour l'oxyde noir
Veuillez téléverser un dessin au format STEP, IGES ou PDF. Indiquez-nous le matériau, son état de surface actuel et les conditions environnementales auxquelles il est exposé.
Que nous envoyer
- Dessin — Fichiers 2D et 3D (STEP, IGES ou PDF).
- Source — acier, acier inoxydable ou fonte.
- Traitement précédent — traitement thermique, soudage, placage ou rouille à éliminer.
- Environnement de service — afin que le post-traitement de l'huile ou du joint puisse être spécifié.
- Tolérances critiques — tout ce qui nécessite de prendre en compte la couche de 0 à 30 µm.
- Quantité — nombre d'unités, pièces de rechange comprises.
Tous les fichiers téléchargés sont sécurisés et confidentiels. Nos ingénieurs les examinent et vous fournissent un devis ainsi qu'un délai de livraison.