
? Où en es-tu dans tes fonctions actuellement ?
FINITION DE SURFACE
Usiné et ébavuré
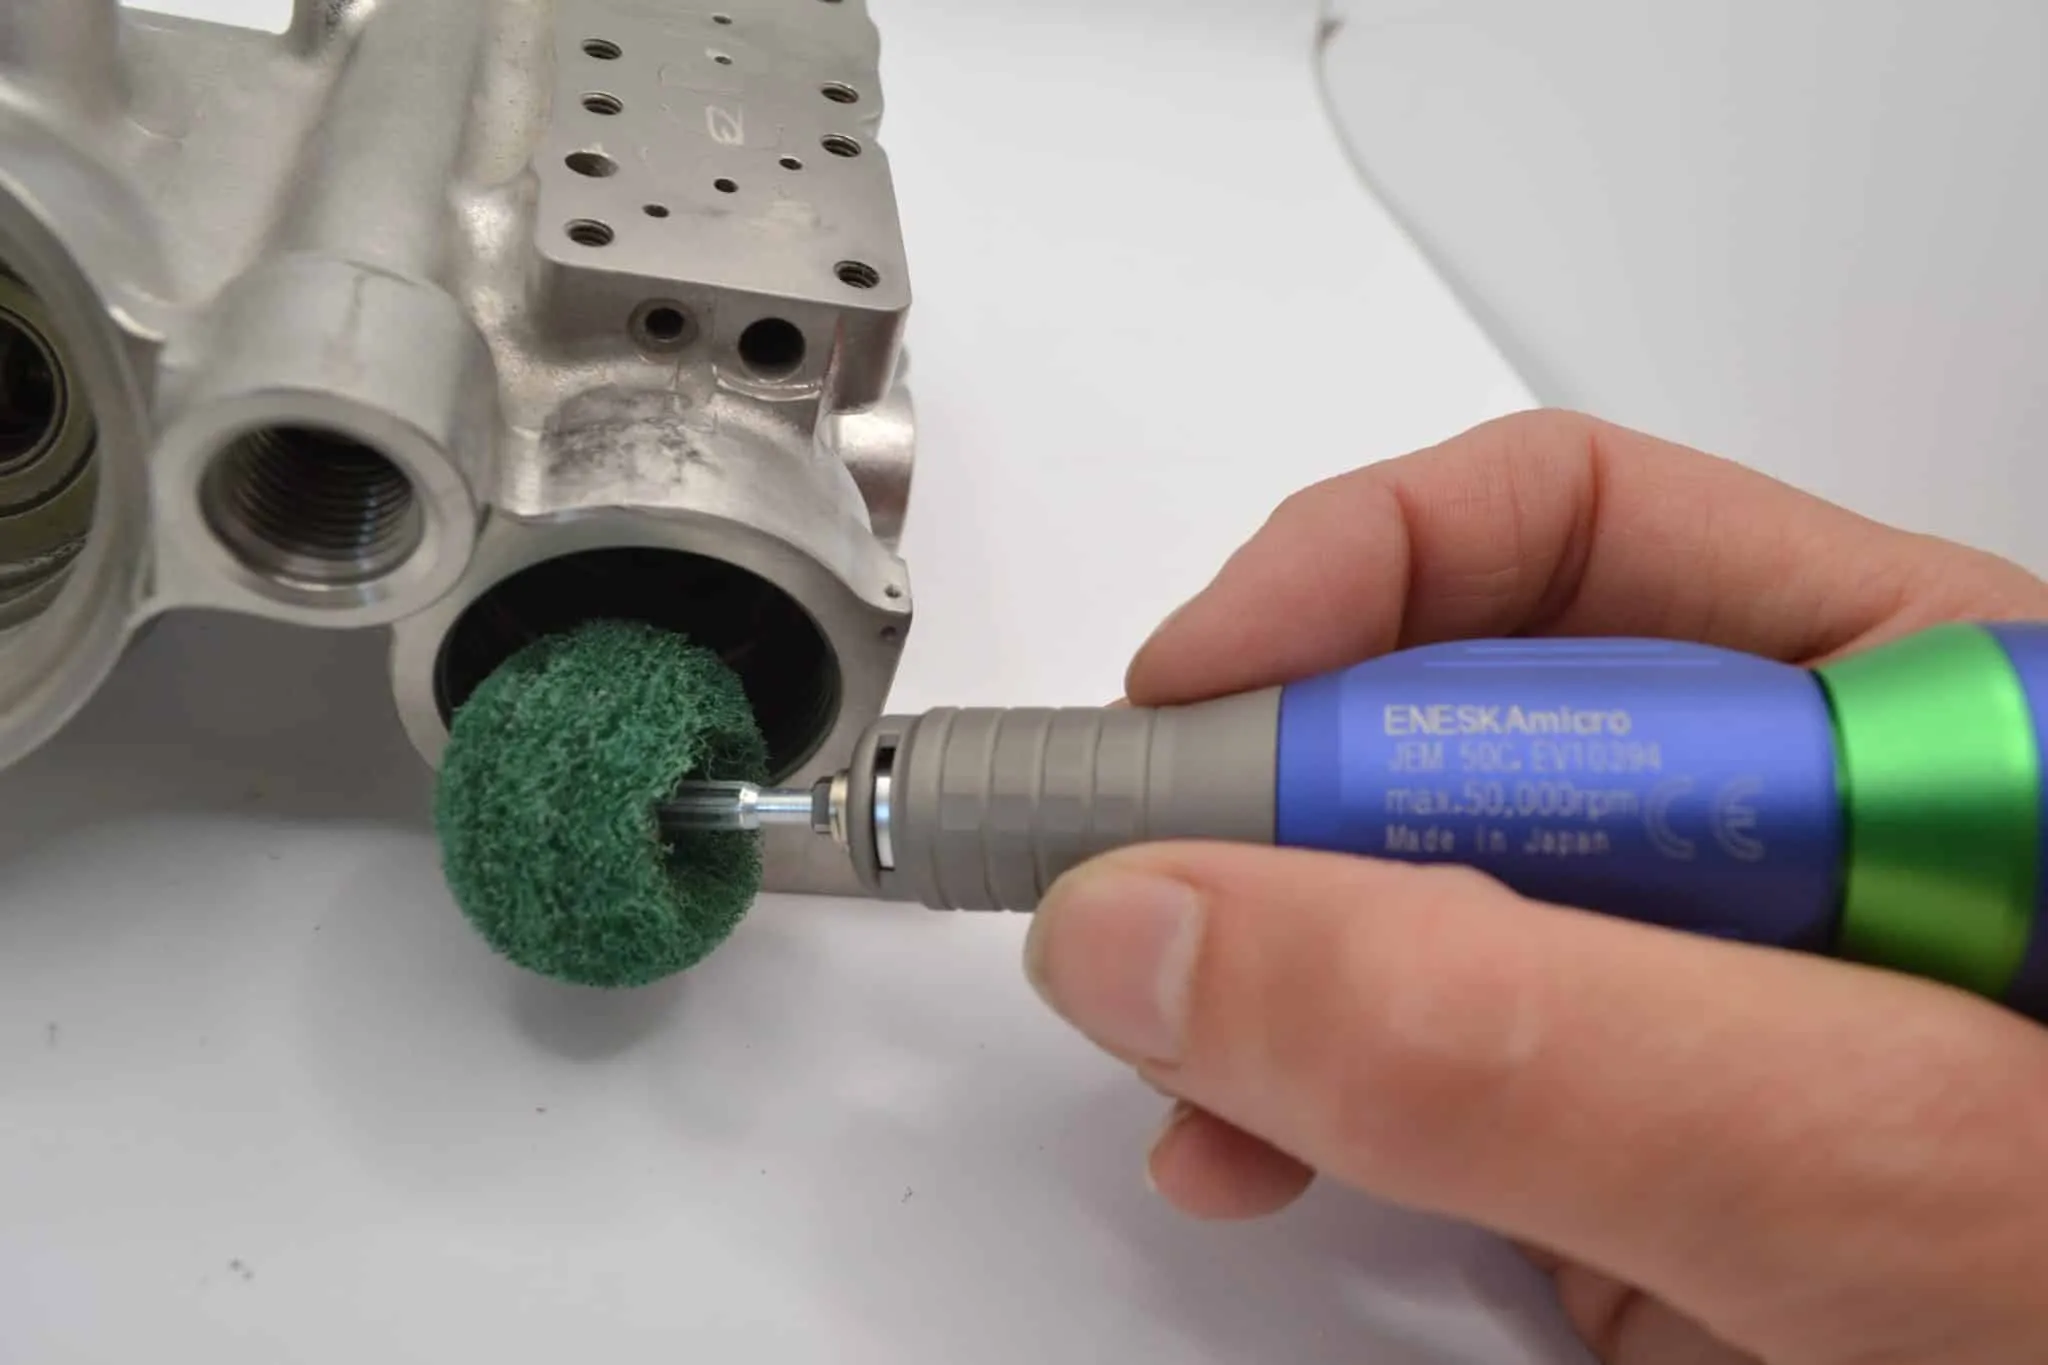
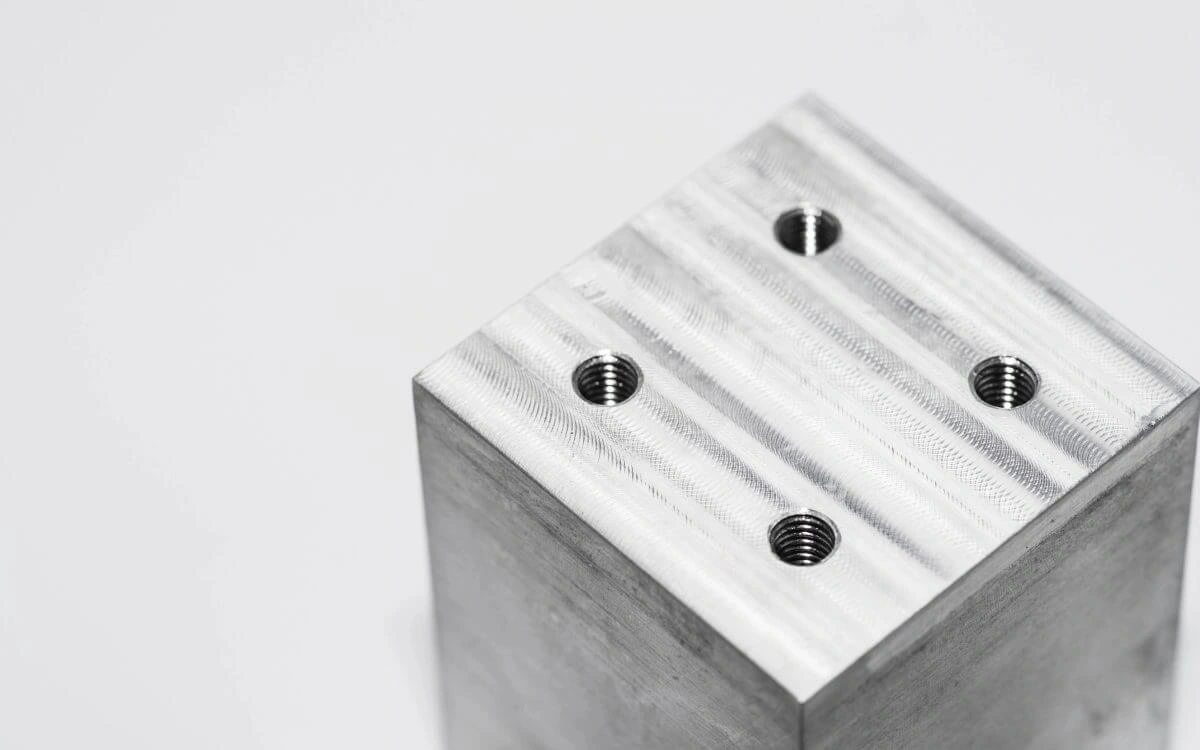
L'état de surface d'une pièce après usinage et ébavurage. Les bavures et les copeaux sont éliminés, et les arêtes vives sont chanfreinées, ce qui permet d'obtenir une surface lisse sans compromettre la stabilité dimensionnelle. Le procédé décrit garantit aisément une rugosité de 3.2 µm. C'est la seule option de cette gamme qui n'apporte ni n'enlève rien.
Où ça s'intègre
L'usinage et l'ébavurage constituant la base, toutes les autres finitions débutent par…
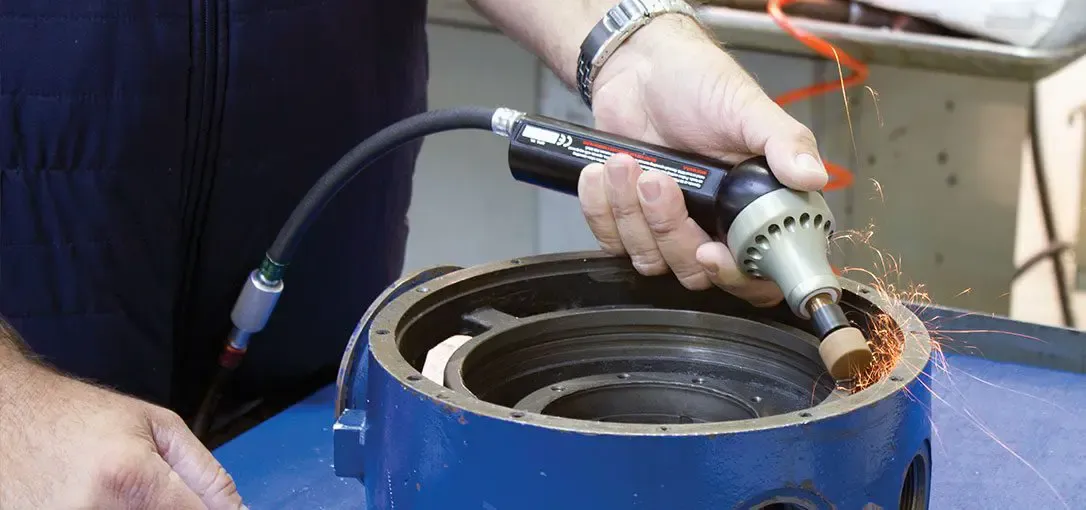
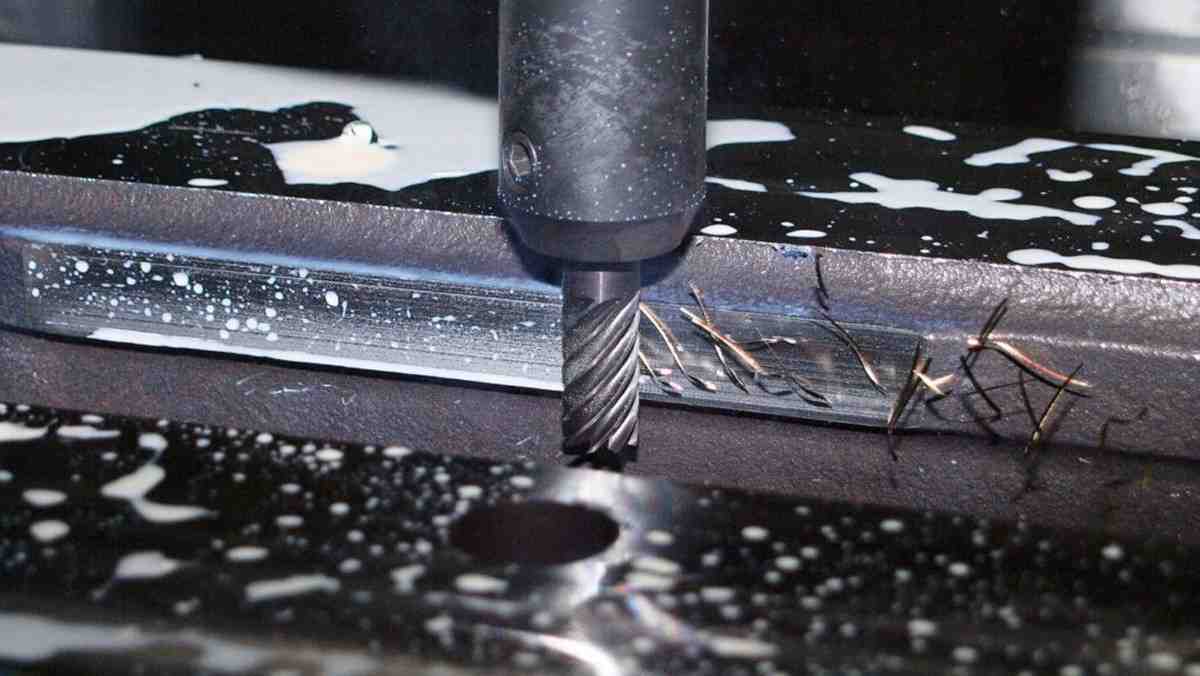
L'usinage laisse des bavures sur chaque arête de coupe et des éclats dans les détails. L'ébavurage les élimine. La pièce est alors terminée, sauf si le dessin exige une finition supplémentaire.
L'ébavurage est une opération qui peut endommager une pièce sans le savoir : si l'on enlève trop de matière, la pièce ne correspond plus au dessin. Indiquez quelles arêtes sont fonctionnelles et lesquelles ne servent qu'à des fins de sécurité lors de la manipulation. notes de dessin.
Vérification de l'ajustement
Deux éléments déterminent si l'ébavurage est tout ce dont votre pièce a besoin.
Il faut déterminer si les bords sont fonctionnels et si la surface doit avoir une apparence particulière. Si la réponse est non aux deux questions, l'usinage est la solution la plus économique.
Bords
- L'ébavurage consiste à enlever les bavures et à chanfreiner les arêtes vives.
- Il faut d'abord identifier les bords fonctionnels (joints d'étanchéité, assemblages, ourlets de tôle).
- La taille de la rupture de bord est Confirmer - dites-nous ce que ça doit être
Indiquez quelles arêtes sont fonctionnelles, sinon elles seront toutes traitées comme des arêtes de gestion.
Dimensions
- L'affirmation publiée est que l'ébavurage assure la stabilité dimensionnelle
- L'ébavurage enlève de la matière uniquement sur les bords ; il ne s'agit pas d'une opération de calibrage.
- Une pièce hors tolérance ne peut être corrigée par ébavurage.
Si une caractéristique est critique, indiquez sa tolérance afin que le traitement des bords la respecte.
Aspect de surface
- Les pièces usinées présentent des marques d'outils visibles ; c'est normal et attendu.
- Les faces ébavurées peuvent encore présenter des lignes résiduelles du processus d'ébavurage.
- Si le visage est cosmétique, une finition doit être spécifiée.
Pour un aspect uniforme, voir grenaillage or usinage de précision.
Spécifications techniques
Après usinage et ébavurage : rugosité Ra de 3.2 µm maintenue, sans couche, dimensions inchangées
Les valeurs ci-dessous correspondent à celles que nous publions pour ce processus. Lorsqu'un chiffre n'a pas été confirmé par le magasin, la mention « À confirmer » apparaît.
Quels changements
Rien n'est ajouté ; le seul changement se situe au niveau des bords.
Tous les autres procédés proposés sur ce site ajoutent une couche ou travaillent la surface. L'usinage et l'ébavurage, quant à eux, n'impliquent aucune de ces modifications : les dimensions que vous dessinez sont celles que vous obtenez, et le seul effet dimensionnel est la rupture de l'arête.
| Là où il agit | Quels changements | Pourquoi cela compte | Que faire |
|---|---|---|---|
| Bords coupés | Les bavures sont enlevées, les bords sont chanfreinés. | Une bavure est un bord tranchant et fragile qui peut blesser l'opérateur et se casser en cours d'utilisation. | Indiquez le chanfrein souhaité ou acceptez le chanfrein standard. |
| Trous et fentes | Les bavures sont éliminées des bords. | Une bavure à l'intérieur d'un trou empêche une goupille, une cheville ou une fixation de se mettre en place correctement. | Signalez tout trou qui doit être exempt de bavures pour l'assemblage. |
| Faces usinées | Rien - les marques d'outils restent. | Les marques d'outils sont visibles en surface. La profondeur et la direction sont déterminées par l'opération d'usinage. | Si les marques doivent être plus fines, la passe d'usinage doit être modifiée - voir ci-dessous. |
| Encombrement | Inchangé | C’est là le point essentiel : aucune couche n’est ajoutée, donc aucune tolérance n’a besoin d’être réservée pour un film. | Aucune marge n'est nécessaire sur le dessin. |
| Couleur et apparence | Inchangé | Le métal nu ressemble à du métal nu ; il n'y a pas de finition susceptible de se décolorer, de s'écailler ou de se décoller. | Si l'apparence est importante, spécifiez une finition - consultez le tableau des alternatives. |
| Lien le plus faible | L'ébavurage peut aller trop loin | Enlever plus que la bavure modifie la géométrie du bord et peut rendre la pièce inutilisable. | Indiquez les arêtes fonctionnelles et précisez la rupture d'arête maximale autorisée. |
La rupture d'arête standard et la rugosité typique par opération d'usinage sont en cours de confirmation avec l'atelier. Les règles ci-dessus restent valables quelles que soient ces valeurs.
Indiquez-nous quelles arêtes sont fonctionnelles et lesquelles ne servent qu'à la manipulation, et nous ébavurerons jusqu'à cette ligne.
Obtenez un devisBords
Après usinage, ébavurage ou ébavurage jusqu'à une rupture de bord spécifiée
Les trois états ci-dessous représentent ce qu'un dessin peut exiger. Ils ne diffèrent qu'aux extrémités, là où une pièce est le plus susceptible de se rompre ou de blesser quelqu'un.
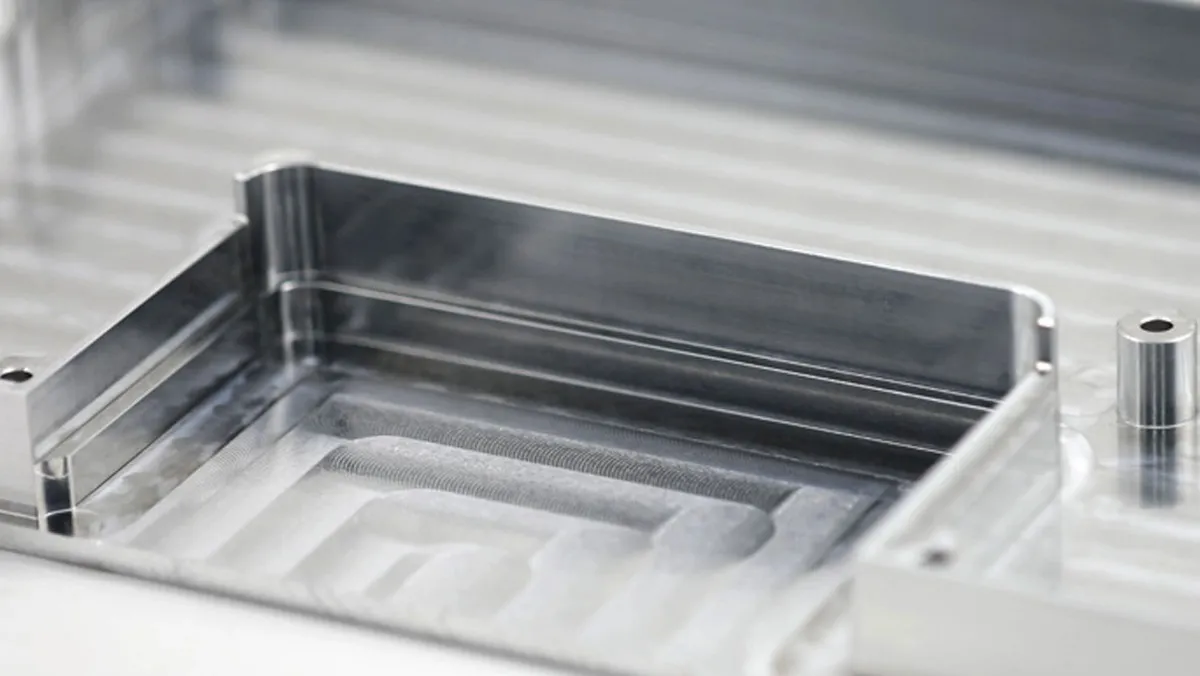
Comme usiné
La pièce est retirée de la machine avec la bavure encore présente. Utilisée uniquement lorsque les bords n'ont aucune importance, généralement pour des pièces internes qui ne seront jamais manipulées.
Idéal pour : les pièces qui ne sont jamais manipulées, jamais assemblées contre des objets pointus.
Pas pour: Tout ce qu'un opérateur touche ou assemble présente des bavures, ce qui constitue un problème de sécurité et d'ajustement.
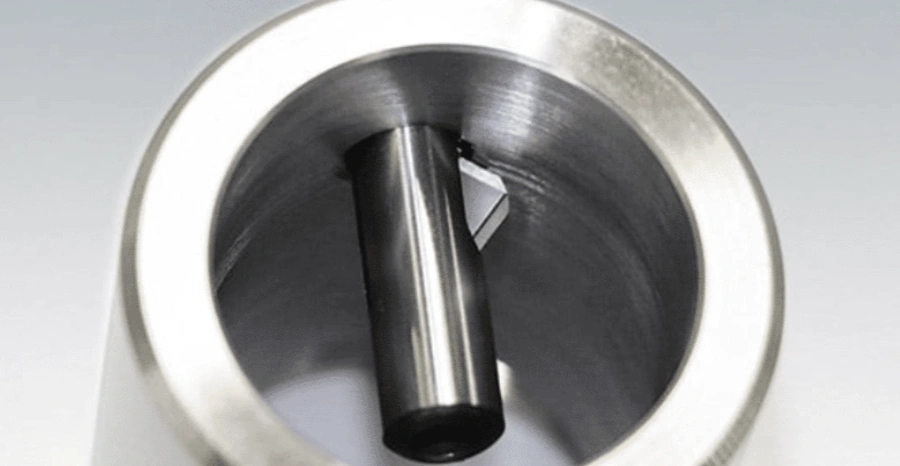
ébavuré
Les bavures et les copeaux sont éliminés et les arêtes vives sont chanfreinées : c’est l’état standard des pièces usinées, sujet de cette page. Les dimensions restent inchangées ; seules les arêtes sont modifiées.
Idéal pour : l'état initial des pièces usinées et la base de toute finition appliquée ultérieurement.
Pas pour: faces décoratives - l'ébavurage n'améliore pas l'aspect d'une face.
Ébavuré jusqu'à une rupture de bord spécifiée
Lorsque la géométrie du bord est fonctionnelle (bord d'étanchéité, entrée de roulement, ourlet), le dessin indique la rupture du bord et la pièce est ébavurée selon cette rupture plutôt que selon une norme d'atelier.
Idéal pour : l'étanchéité des surfaces, les entrées de roulements, les ourlets de tôle, les bords critiques d'assemblage
Pas pour: Pour les dessins qui n'en précisent pas, sans chiffre, on utilise le chanfrein standard.
Indiquez-nous le type de rupture souhaité sur les arêtes fonctionnelles et nous procéderons à l'ébavurage, ou bien nous vous indiquerons le coût de l'usinage nécessaire pour obtenir la texture désirée.
Obtenez un devisChoisir ou éviter
Quand l'usinage et l'ébavurage sont-ils la bonne solution ? Et quand ne le sont-ils pas ?
Choisir comme usiné et ébavuré lorsque
- Rien ne doit changer en surface ; seule la pièce doit être… sûr et adapté.
- Les dimensions doivent rester exactement celles dessinées, sans tenir compte d'une éventuelle marge de film.
- La pièce est interne, sera peinte ou assemblée ailleurs, ou il s'agit d'un prototype.
- L'ébavurage est la seule chose dont vous avez besoin - les pièces sont déjà usinées.
- Le coût est un facteur important : c’est la seule option ici qui n’ajoute aucune étape au processus.
Éviter d'usiner et d'ébavurer lorsque
- Le visage doit avoir l'air uniforme ou masquer les marques d'usinage. Voir grenaillage.
- A grain directionnel est recherché. C'est-à-dire brossage.
- La pièce a besoin protection contre la corrosion Rien n'est ajouté ici, donc rien ne le protège. Voir passivation, anodisation or oxyde noir.
- Il faut obtenir une rugosité de surface plus fine que celle laissée par la passe d'usinage. Voir usinage de précision.
- La pièce est déjà hors tolérance – l'ébavurage ne peut pas la remettre en état.
Vous hésitez à nous envoyer un échantillon pour savoir si les marques laissées par l'usinage sont acceptables ? Nous vous indiquerons le résultat exact.
Obtenez un devisContraintes de conception
Qu'est-ce qui détermine si la pièce ébavurée revient correctement ?
Deux variables : quelles arêtes sont fonctionnelles et si les marques d'outils sur les faces sont acceptables. Tout le reste en découle.
Quelles arêtes sont fonctionnelles ?
Un bord d'étanchéité, un angle d'entrée de roulement et un ourlet nécessitent tous une rupture de bord nette. Un bord de contour ne requiert généralement que l'ébavurage. Indiquez les bords fonctionnels, sinon ils seront traités de manière standard.
Champ de la bardane
Les bavures ne se forment pas seulement sur le contour. Elles se forment aussi à la sortie de l'outil : à l'intérieur des trous, aux extrémités des rainures, ou encore sur la face opposée d'une cavité fraisée. Indiquez clairement les trous qui doivent être parfaitement propres pour l'assemblage.
Marques d'outils comme finition
La surface usinée porte les marques de l'opération d'usinage : le pas latéral, l'avance et l'outil. Si ces marques sont inacceptables, la solution consiste en une passe d'usinage supplémentaire, et non en une opération de finition.
Indications de rugosité
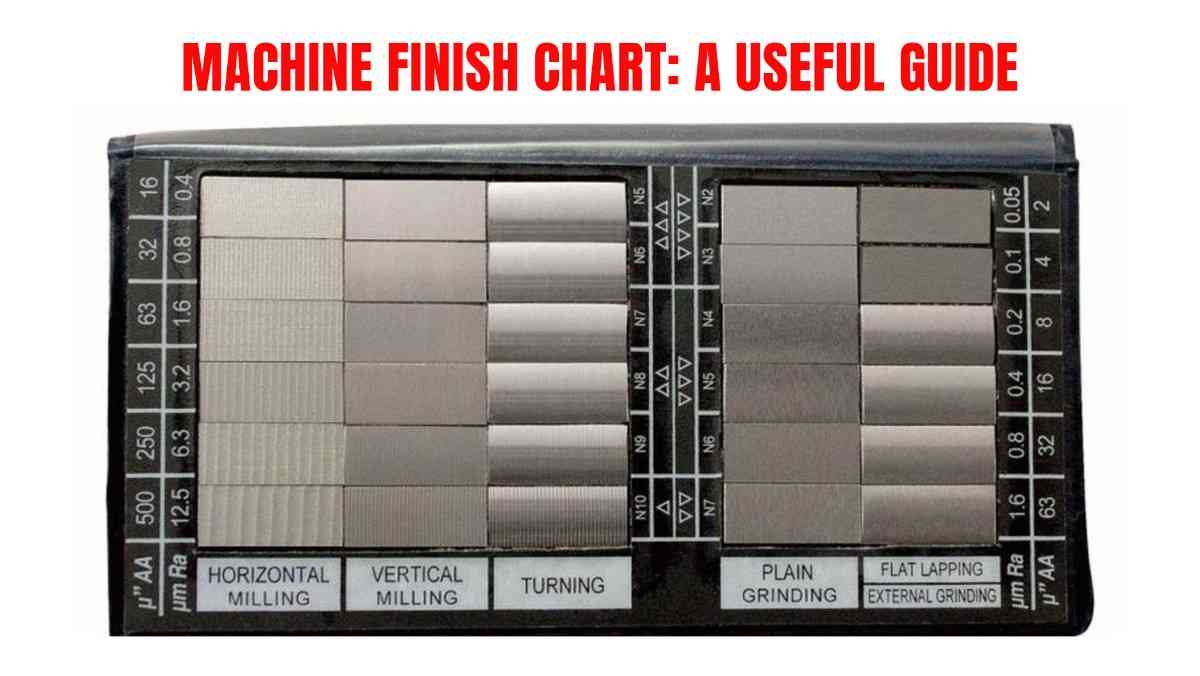
Le procédé publié permet d'atteindre facilement une rugosité Ra de 3.2 µm. Un contrôle plus précis doit être intégré à l'usinage, et la valeur atteignable par opération est en cours de validation.
exigences relatives aux bords tranchants
Parfois, un bord doit rester affûté : un tranchant, un grattoir, un angle fonctionnel précis. Précisons-le, car l’ébavurage élimine les arêtes vives par définition.
Protection contre la manipulation et les surfaces
Une surface usinée brute se marque et rouille différemment d'une surface revêtue. Veuillez nous indiquer si les pièces seront stockées avant utilisation ou si une finition protectrice sera appliquée ultérieurement.
Notes de dessin
Que faut-il écrire sur le dessin pour que l'ébavurage respecte votre partie ?
Deux lignes suffisent à résumer l'ensemble des exigences : quelles arêtes sont fonctionnelles et que deviennent les autres.
1. Pièce usinée et ébavurée. Sans revêtement. Éliminer toutes les bavures et les arêtes vives.2. BORDS FONCTIONNELS - MAINTENIR LA RUPTURE DE BORD À : ______ mm MAX (INDIQUER LES BORDS DANS LES COMMANDES DE DESSIN)3. TOUS LES AUTRES BORDS : CHANFREIN STANDARD, MAX ______ mm ______ (OU : BORDS CASSÉS 0.3 mm MAX)4. GARDER AIGUISÉ : __________________ (INDIQUER TOUT BORD QUI NE DOIT PAS ÊTRE CHANFREINÉ)5. ÉLIMINATION DES BAVURES REQUISE SUR : __________________ (TROUS ET FENTES QUI RECEVENT UNE GOUPILLE OU UN SCEAU)6. RUGOSITÉ DE SURFACE : RA ______ MAX : __________________ (RA PAR DÉFAUT 3.2 µm POUR CE PROCESSUS)
Exemples uniquement. La règle « garder le tranchant » est celle qui est le plus souvent oubliée : un bord non répertorié est chanfreiné, ce qui est un comportement correct mais un résultat erroné.
Métaux et plastiques
Nous usinons et ébavurons les métaux et les plastiques, par famille.
Ce procédé est destiné aux métaux et aux plastiques. Les familles de produits ci-dessous sont usinées et livrées sans finition.
| Famille de matériaux | Usiné et ébavuré | Remarques | Utiliser à la place |
|---|---|---|---|
| Aluminium et ses alliages | Oui | L'aluminium nu est mou et se marque facilement ; si l'aspect de la surface est important, l'anodisation est généralement l'étape suivante. | Anodisation |
| Acier et acier inoxydable | Oui | L'acier nu nécessite une protection contre la corrosion, sauf s'il est utilisé dans un environnement contrôlé. | Passivation |
| Alliages de laiton et de cuivre | Oui | Laissées à nu, elles se ternissent avec le temps – c’est peut-être exactement ce que recherche l’application. | Brossage |
| Plastiques techniques | Oui | L'ABS, l'acétal, le POM, le PTFE et les matériaux similaires s'usinent facilement et sont souvent utilisés tels quels. | - |
| Tout ce qui nécessite une protection contre la corrosion | Ajouter une finition | Ce procédé n'ajoute rien, donc rien ne protège la surface. | Tous les finis |
| Tout objet nécessitant une surface décorative | Ajouter une finition | Les marques d'outils restent visibles – c'est la nature même d'une surface usinée. | Grenaillage de billes |
Envoyez-nous le dessin ; si la surface obtenue ne convient pas à l'application, nous vous le signalerons avant votre commande.
Obtenez un devisApplications
Quand une pièce usinée et ébavurée est la pièce appropriée
La plupart des pièces usinées dans le monde sont livrées telles quelles. Ce sont les trois cas où il ne s'agit pas d'un compromis, mais bien d'une spécification correcte.
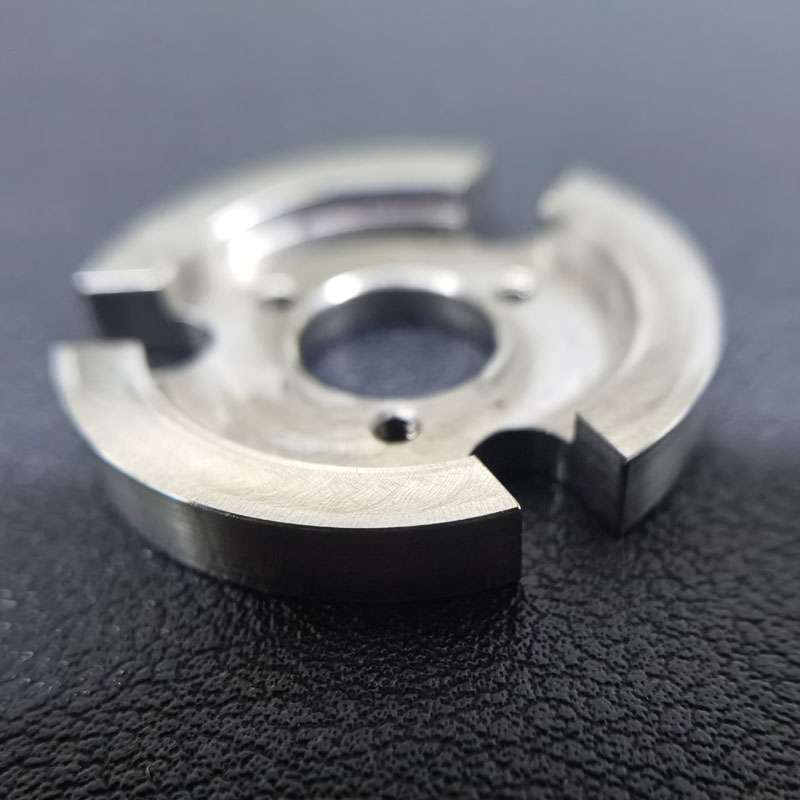
Supports, boîtiers et pièces internes
Lorsqu'une pièce est interne, porteuse et invisible, la seule exigence est qu'elle s'ajuste parfaitement et soit exempte de bavures. Une finition engendrerait des coûts inutiles.
Pièces qui seront finies ailleurs
Les plaques et panneaux qui seront ensuite peints, anodisés ou assemblés par un autre fournisseur sont généralement commandés ébavurés uniquement, afin que l'étape de finition ne soit pas payée deux fois.
Répétition des cycles de production
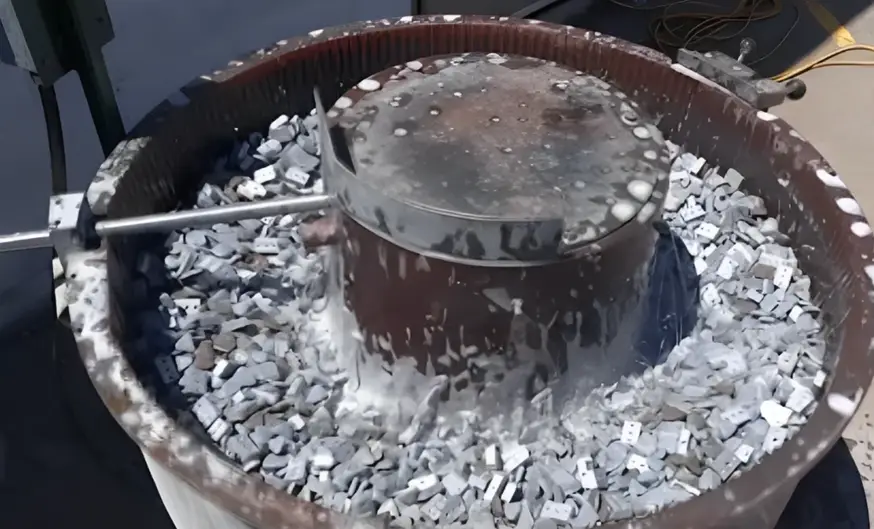
En production de masse, l'ébavurage est une opération machine plutôt qu'une opération sur établi, ce qui permet de garantir un traitement des bords constant d'une pièce à l'autre.
Assurance qualité et documentation
Ce que vous récupérez avec les pièces
L'achat nécessite généralement des documents et des pièces. Voici ce que nous pouvons affirmer aujourd'hui et ce qui est encore en cours de confirmation.
Vérification de bavure
Les bords et les trous sont inspectés avant l'expédition afin de déceler les bavures restantes, y compris la face cachée des pièces usinées.
Contrôle des dimensions
Les pièces ébavurées sont mesurées par rapport au dessin, car l'ébavurage est une étape où une dimension peut être perdue.
Edge bat un record
Un record de rupture de bord mesuré pour chaque lot est en cours de confirmation avec l'atelier.
Mesure de rugosité
La rugosité Ra mesurée par opération d'usinage, par rapport à la valeur publiée de Ra 3.2 µm, est en cours de confirmation.
Lectures complémentaires
Ébavurage, bavures et rugosité de surface en détail
Cette page ne permet pas de répondre plus longuement aux questions.
Les méthodes, les outils et les machines – et quand chacun représente le bon choix.
Comment se forment les bavures lors de différentes opérations et comment les éliminer.
Types et causes des bavures - utile lorsqu'une bavure réapparaît sans cesse sur la même caractéristique.
Comment mesurer Ra et comment rédiger une note technique que l'atelier peut contenir.
Le volet mesure en détail, lorsqu'une indication de rugosité est requise.
La même pièce avec une passe d'usinage plus fine, lorsque les marques d'outil posent problème.
QFP
FAQ sur les pièces usinées et ébavurées : les questions que nous posent les ingénieurs
Que signifie « tel qu'usiné » ?
Quel degré de rugosité obtient-on après ébavurage ?
L'ébavurage modifie-t-il les dimensions ?
Pouvez-vous réparer une pièce qui est hors tolérance ?
La surface présentera-t-elle des marques d'outils ?
Quels matériaux peuvent être fournis usinés et ébavurés ?
Protège-t-il la pièce contre la corrosion ?
Dois-je spécifier une rupture de bord ?
Comment obtenir un devis pour un simple ébavurage ?
Obtenez votre devis d'usinage et d'ébavurage
Téléchargez un dessin au format STEP, IGES ou PDF. Indiquez-nous le matériau, la rugosité souhaitée et les arêtes fonctionnelles ; nous vous proposerons un usinage et un ébavurage en une seule opération.
Que nous envoyer
- Dessin - Fichiers 2D et 3D (STEP, IGES ou PDF).
- Source - tout métal ou plastique technique que nous usinons.
- Rugosité - votre Ra par face, contre le Ra publié de 3.2 µm.
- Bords fonctionnels - les bords que le dessin contrôle, et la rupture de bord.
- Des bords à garder affûtés - L'ébavurage élimine volontairement les arêtes vives.
- Prochaines étapes - assemblage, peinture ou stockage, de sorte que l'état de livraison soit approprié.
Tous les fichiers téléchargés sont sécurisés et confidentiels. Nos ingénieurs les examinent et vous fournissent un devis ainsi qu'un délai de livraison.