
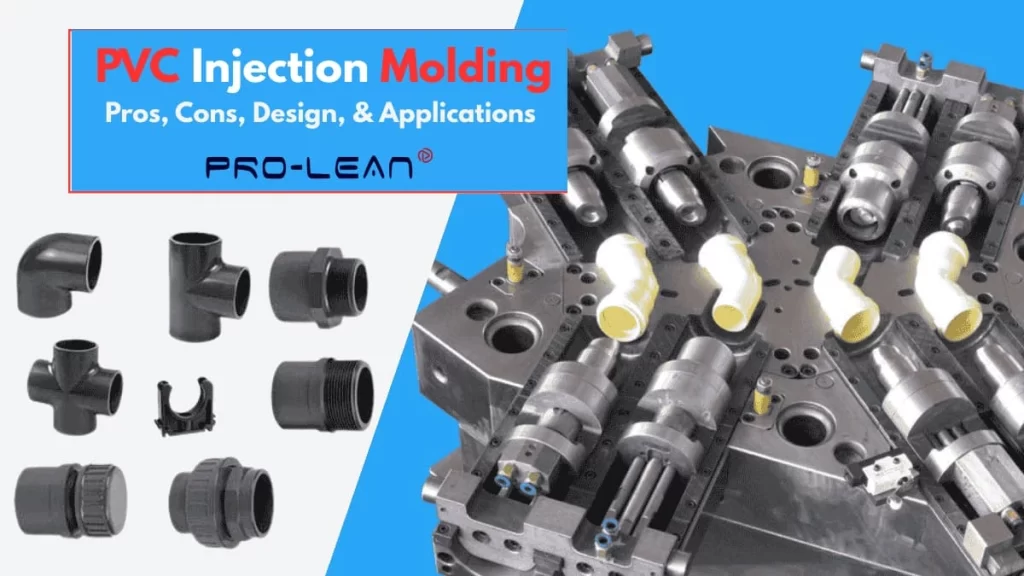
Moulage par injection de PVC
Le moulage par injection Le moulage est une méthode essentielle dans la fabrication de pièces en plastique. Il permet de produire en grande série les pièces souhaitées tout en garantissant une précision, une finition et une qualité constantes. Le moulage permet de façonner une large gamme de thermoplastiques, notamment le polychlorure de vinyle (PVC).
Les granulés de PVC souples et rigides peuvent être utilisés pour le moulage par injection afin de produire des pièces solides, durables, résistantes aux chocs et ignifuges.
Les sections suivantes aborderont les matériaux en PVC, leurs caractéristiques de transformation, leurs avantages et inconvénients, leurs applications privilégiées et les défis de moulage associés.
Commençons.
Qu’est-ce que le plastique PVC ?
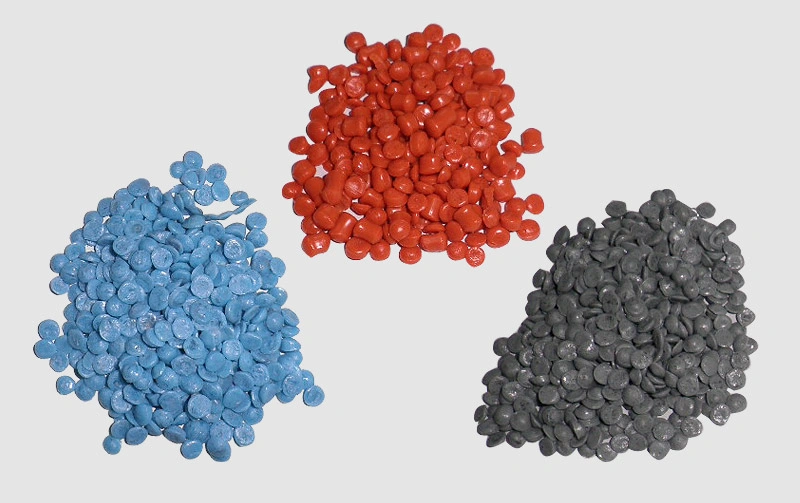
granulés de plastique PVC
Le polychlorure de vinyle, ou PVC, est un polymère thermoplastique développé par BF Goodrich dans les années 1920Ce matériau est reconnu pour son excellente résistance chimique, sa résistance mécanique, sa durabilité et son isolation électrique.
Les plastiques PVC sont utilisés dans l'automobile, le médical, les biens de consommation, la tuyauterie et les raccords, l'électronique et d'autres secteurs.
Ensuite, il existe deux types courants de granulés de PVC : PVC souple et rigide.
- PVC souple : PVC contenant un plastifiant, reconnu pour sa flexibilité, sa résistance aux chocs et sa facilité de moulage.
- PVC rigide (uPVC) : Il s'agit de la forme non plastifiée, qui offre une rigidité, une résistance à la traction, une résistance chimique, une usinabilité et une rigidité structurelle supérieures.
De plus, le PVC peut être coloré et opaque, grâce à l'ajout d'additifs dans sa composition.
Propriétés et caractéristiques du PVC
Durabilité, résistance chimique, bonne résistance mécanique, isolation électrique et auto-extinguible sont les principales caractéristiques du PVC. De plus, le PVC est polyvalent et disponible en versions rigides et souples.
Examinons maintenant le tableau ci-dessous pour connaître les propriétés du PVC.
|
Propriétés |
~ Valeur |
|
Densité (g / cm³) |
1.1-1.6 |
|
Résistance à la traction (MPa) |
40-80 |
|
Allongement à la rupture (%) |
Jusqu'à 330 |
|
Module de flexion (GPa) |
0.22-6.43 |
|
Limite d'élasticité en flexion (MPa) |
50.7-104 |
|
Température de fusion (°C) |
100-260 |
|
Constante diélectrique |
3-8.00 |
|
Absorption de l'eau (%) |
0.04-0.4 |
Le PVC peut-il être moulé par injection ?
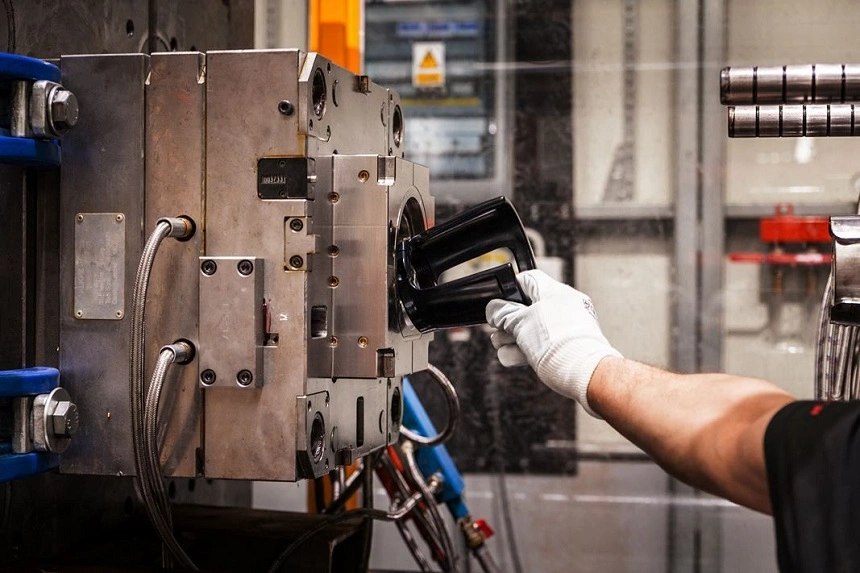
procédé de moulage du PVC
Oui ! Vous pouvez utiliser du PVC comme un matière première de moulage par injection Pour produire des pièces et des produits variés. Étant un polymère thermoplastique, il peut être fondu et remodelé dans la forme souhaitée par solidification dans un moule.
La difficulté de transformation du PVC dépend du type de granulés utilisés : rigides ou souples. Les PVC souples sont considérés comme plus faciles à mouler par injection que le PVC-U. Il est possible de façonner des pièces complexes en PVC d'une épaisseur de paroi de 0.85 à 1.25 mm, avec des tolérances serrées, une grande répétabilité et une finition texturée ou brillante. De plus, elles conservent leur stabilité dimensionnelle dans le temps.
Quelles sont les applications du moulage par injection de PVC ?
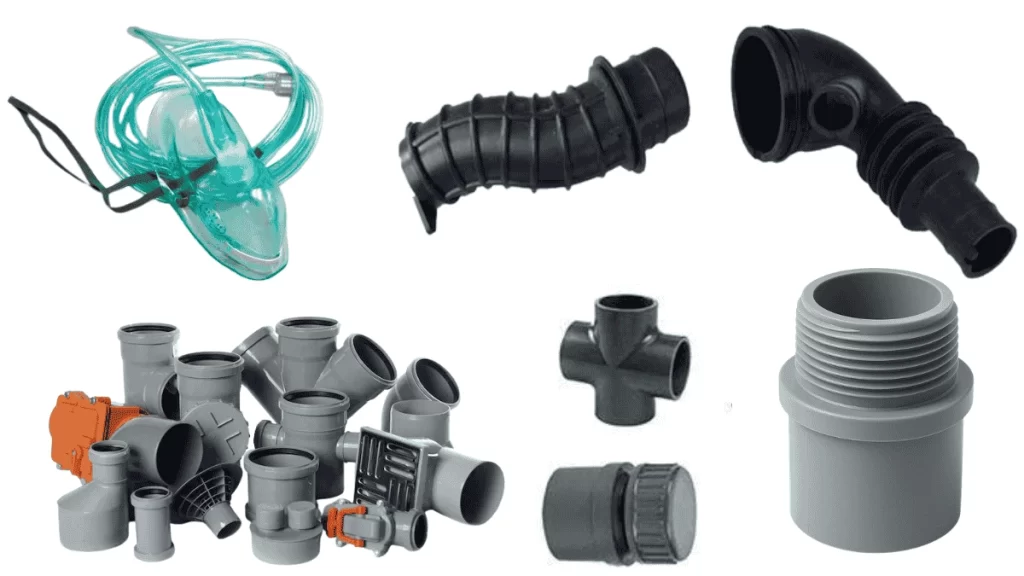
articles de traitement du PVC
Les pièces et produits moulés par injection de PVC sont utilisés dans de nombreux secteurs, notamment la construction, le médical, l'automobile, l'électronique, la tuyauterie et les raccords, et les biens de consommation.
Analysons les applications du moulage par injection de PVC à l'aide d'exemples.
Construction
La rigidité, la résistance aux chocs et aux intempéries font du PVC un matériau de choix pour les applications de construction, comme les profilés de fenêtres, les revêtements de sol, les siphons de sol, les composants de piscines et les raccords de conduits.
Automobile
La flexibilité, l'amortissement des vibrations, la résistance à la corrosion et la légèreté du PVC sont des atouts pour les pièces automobiles. Le moulage par injection de PVC permet de fabriquer des pièces intérieures, des tableaux de bord, des garnitures, des panneaux de porte, des œillets, des bouchons de batterie et bien d'autres composants.
Médical
Divers PVC de qualité médicale sont utilisés pour mouler des tubulures médicales, des cathéters, des masques à oxygène, des poches de perfusion, des adaptateurs de fluides et des composants d'équipements de diagnostic.
Vitrines et Écrans Numériques
Dans l'industrie électronique, les isolateurs, les boîtiers de connecteurs, les capuchons de prises, les couvercles de douilles, les boîtiers d'instruments, les boîtiers de panneaux solaires et de nombreux autres composants peuvent être fabriqués à partir de polymères PVC.
Biens de consommation
Les biens de consommation courants en PVC moulé par injection comprennent les bouteilles, les bouchons de bouteille, les boîtes de rangement, les accessoires de douche, les boutons d'appareils électroménagers, les abat-jour et les tuyaux d'arrosage.
Tuyaux et raccords
La résistance à l'eau, aux chocs, la durabilité et la résistance chimique du PVC sont des atouts pour les applications de tuyauterie et de raccords. On l'utilise notamment pour les conduites d'eau potable, les canalisations d'égout, les gouttières et les raccords de ventilation.
Quels sont les avantages du PVC ?
L'ignifugation, la résistance chimique, la durabilité, la polyvalence d'utilisation, l'impact environnemental minimal, l'isolation électrique et la rentabilité sont les principaux avantages du PVC.
Examinons brièvement chacun de ces avantages du PVC:
- Ignifugation: Le PVC résiste aux flammes, offrant une sécurité accrue dans les applications d'isolation électrique et de construction.
- Résistance chimique: Le PVC ne réagit pas avec de nombreux acides, bases, carburants, huiles, alcools et autres produits chimiques.
- Durabilité: Les composants en PVC moulés par injection peuvent durer de 5 à plus de 20 ans, selon la qualité du PVC et l'environnement d'application.
- Versatilité: Le PVC étant disponible sous forme souple et rigide, il offre une grande flexibilité de conception et une grande polyvalence d'utilisation.
- Recyclabilité: Le PVC est 100% recyclable et a un impact environnemental minimal.
- Coût-bénéfice : Le moulage par injection de PVC permet de produire de grands volumes de pièces conçues sur mesure à des tarifs compétitifs.
- Isolation électriqueGrâce à sa rigidité diélectrique élevée, le PVC peut résister aux chocs à haute tension et isoler le courant électrique.
Quels sont les inconvénients du PVC ?
La sensibilité à la chaleur, la limite de basse température pour la déformation du matériau, la perte de résistance au fil du temps et la fragilité en milieu froid sont les quatre principaux inconvénients du PVC.
- Le PVC a une stabilité thermique relativement faible, généralement < 60 °C.
- Le matériau PVC commence à se déformer au-dessus de ~ 80°C.
- Avec le temps, les pièces moulées par injection commencent à perdre de leur résistance mécanique.
- Le PVC devient cassant dans les environnements froids, ce qui présente un risque de fissures.
Essayez Prolean maintenant !
Directives de conception pour les pièces moulées par injection en PVC
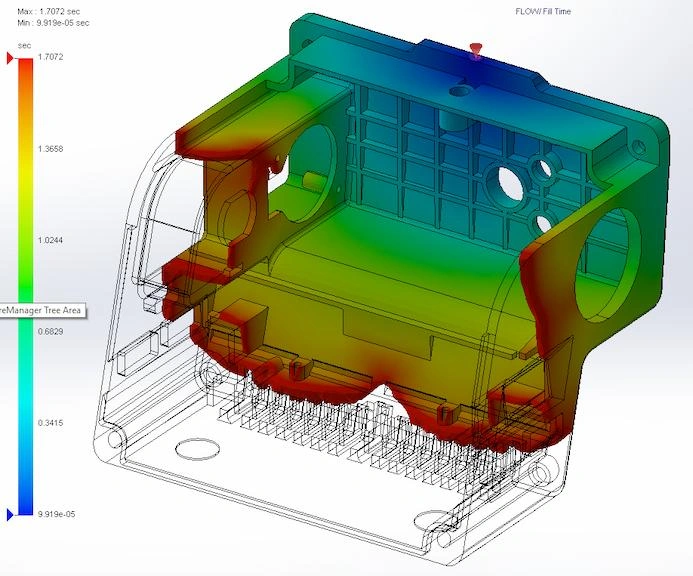
Conception de moulage par injection
La conception d'une pièce en PVC moulée par injection influe directement sur sa fabricabilité, le risque de défauts et le temps de cycle. Il est donc impératif de respecter les règles de conception, notamment l'épaisseur minimale des parois, les transitions d'épaisseur, le taux de retrait, les rayons de courbure des angles intérieurs et extérieurs, l'angle de dépouille et les tolérances.
1. Maintenir une épaisseur de paroi minimale
Il est essentiel de respecter une épaisseur de paroi minimale afin d'éviter les déformations et les creux en surface. L'épaisseur de la paroi doit être supérieure à 0.85 mm pour le PVC souple et à 1.25 mm pour le PVC rigide, sans toutefois excéder 6 mm.
2. Utiliser des transitions d'épaisseur appropriées
Dans les sections où l'épaisseur change, la transition ne doit pas dépasser 15 % de l'épaisseur nominale.
3. Tenir compte du rétrécissement
Bien que le PVC présente un taux de retrait relativement faible (de l'ordre de 0.2 à 0.6 %), il convient d'en tenir compte lors du choix de l'épaisseur de paroi et des dimensions de l'orifice. Il est essentiel d'éviter toute déformation, imprécision dimensionnelle et autres défauts.
4. Appliquer les rayons de courbure intérieurs et extérieurs
Pour répartir les concentrations de contraintes et renforcer la résistance aux angles vifs des pièces moulées par injection en PVC, les rayons des angles intérieurs et extérieurs doivent représenter 25 à 75 % de l'épaisseur.
5. Définir un angle de tirage approprié
Prévoyez un angle de dépouille de 0.5 à 1° sur la paroi verticale de la pièce. Cela facilitera le démoulage et contribuera à éviter les rayures et les marques de frottement.
6. Utiliser les tolérances appropriées
Lors de la définition des tolérances dimensionnelles, de position et autres, tenez compte des capacités du moule et de l'équipement de moulage par injection utilisés. Veillez à les uniformiser et à ne pas définir de tolérances plus strictes que nécessaire. Dans le cas contraire, les coûts et les délais de production seront augmentés.
Considérations relatives à la conception des moules d'injection PVC
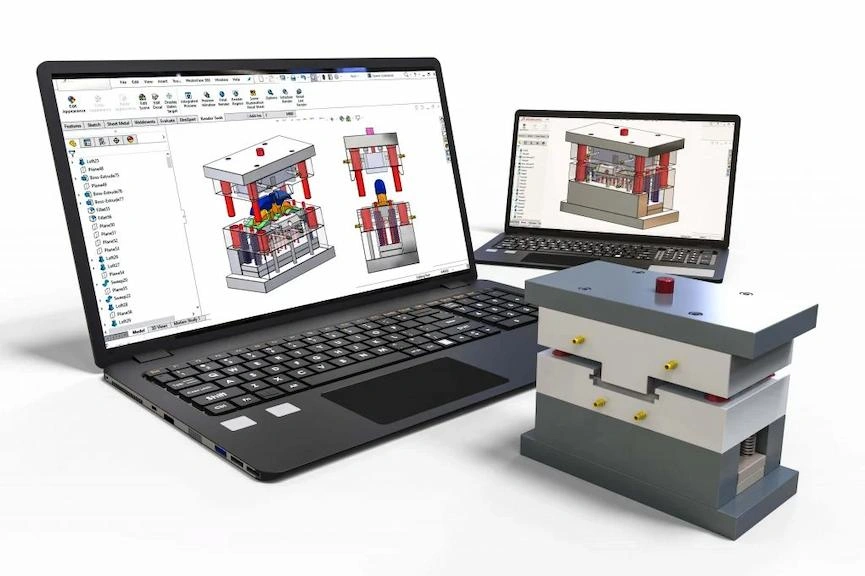
Conception de moules à injection
Un moule en PVC doit être conçu pour reproduire fidèlement les détails de la cavité et façonner les pièces sans défaut. Par conséquent, une conception de moule adéquate est essentielle pour la précision et la rapidité du moulage.
Voici les principales règles de conception des moules d'injection pour les pièces en PVC :
- Choisissez le matériau de moule approprié en fonction du nombre de cycles de production souhaité, comme l'aluminium et l'acier à outils H13.
- Sélectionnez le type de porte de moule d'injection approprié.
- Inclure un système de refroidissement adapté pour un refroidissement uniforme du moule.
- Utilisez des aérations pour éviter que du gaz et de l'air ne restent piégés à l'intérieur du moule.
- Polir ou texturer le mur creux, selon les exigences de finition de surface.
Guide étape par étape du processus de moulage par injection de PVC
Le moulage par injection de PVC comporte plusieurs étapes, notamment la conception de la pièce, l'outillage, la préparation du matériau, l'injection, l'emballage et le maintien, l'éjection de la pièce et le post-traitement.
Décomposons les étapes.
- Conception de pièce : Créez un plan technique détaillé de la pièce en PVC que vous souhaitez mouler, en précisant les dimensions, la position, l'orientation, les tolérances, etc.
- Outillage et configuration : Créez le moule et installez-le sur la machine à mouler par injection en veillant à un alignement correct avec l'injecteur.
- Materielle préparation: Séchez les granulés de PVC et mettez-les dans la trémie.
- Alimentation et injection : Introduisez les granulés dans l'injecteur à vis, où ils fondent, et la vis les pousse à travers la buse de l'injecteur, et finalement dans la cavité du moule.
- Emballage et stockage : Remplissez le moule et laissez-le refroidir pendant une durée prédéterminée, afin que le PVC fondu puisse remplir et reproduire les détails de la cavité.
- Éjection de pièce : Ouvrez le moule après solidification à l'aide de la broche d'éjection ou de tout autre mécanisme dont il est doté.
- Post-traitement: Les pièces en PVC moulé sont traitées par ébarbage, polissage ou autres techniques afin d'éliminer les imperfections de surface et d'améliorer leur finition.
Facteurs à prendre en compte pour la transformation du PVC
Un contrôle précis du traitement du PVC à chaque étape du moulage est essentiel pour l'efficacité de la production, la qualité et la précision des pièces. Plusieurs facteurs sont à prendre en compte lors du traitement du PVC par moulage par injection, notamment la teneur en humidité, la contre-pression, la vitesse de la vis, la qualité du PVC et la température de fusion des granulés.
Humidité
Assurez-vous qu'il n'y ait pas d'humidité sur le granulé en le séchant avant de le faire passer de la trémie à l'injecteur.
Contre-pression
Maintenir une contre-pression minimale de 0.35–0.86 MPa (50-125 psi) pour une meilleure fluidité du métal en fusion. Une contre-pression adaptée à la vitesse de la vis permet d'améliorer le temps de cycle sans compromettre la qualité des pièces.
Vitesse de vis
Choisissez la vitesse de vis appropriée pour pousser les granulés. Une vitesse trop élevée risque de provoquer une surchauffe des granulés, tandis qu'une vitesse trop faible peut entraîner un remplissage incomplet du moule.
Qualité PVC
Lors du réglage des variables de traitement du PVC dans la machine de moulage par injection, tenez compte des qualités de PVC utilisées et de leur réaction au processus.
Température de fusion
La température de fusion des granulés et la température du moule doivent être choisies avec soin. Pour la fusion, elle doit être inférieure à 195 °C, et pour le moule d'injection, comprise entre 20 et 60 °C.
Essayez Prolean maintenant !
Point de fusion du PVC et pourquoi c'est important ?
En fonction du type de PVC (rigide ou souple), de la présence d'additifs et de plastifiants, et d'autres facteurs, la température de fusion du PVC varie de 100 à 260 °C. Cela signifie que le PVC a un point de fusion variable, et il est essentiel d'identifier précisément cette température lors du moulage par injection.
Le point de fusion est donc important dans le moulage par injection du PVC pour les raisons suivantes.
- Si les granulés de PVC sont chauffés en dessous de leur point de fusion, le flux de matière fondue à l'intérieur du moule sera insuffisant.
- Une surchauffe des granulés peut entraîner la combustion des aliments.
- Le point de fusion influe également sur le contrôle de la température lors du processus de moulage.
- Un réglage incorrect du point de fusion entraîne des imperfections et des défauts de surface.
Problèmes et imperfections courants causés par un point de fusion incorrect du PVC
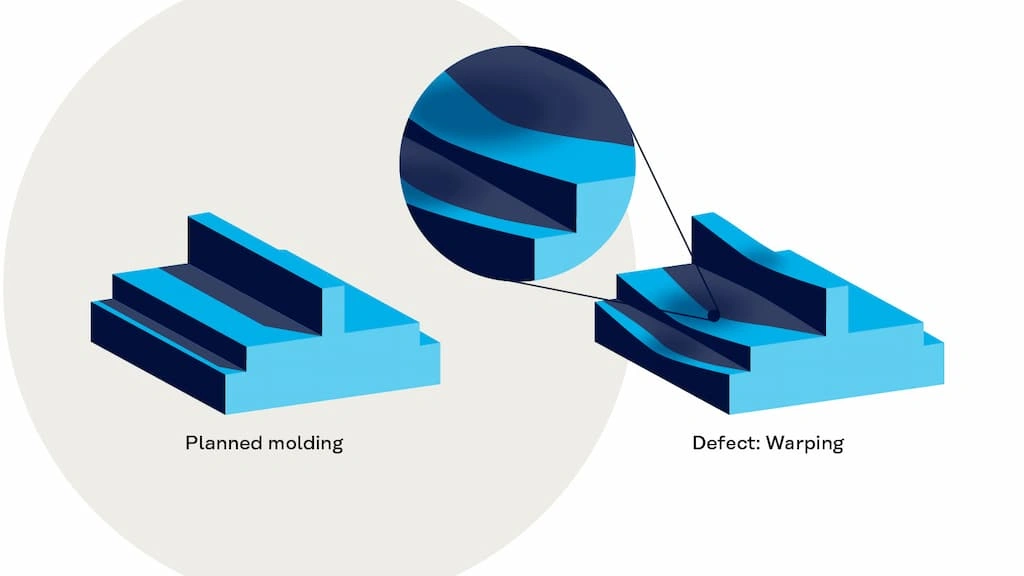
défaut de moulage par injection
Un réglage incorrect du point de fusion (température du cylindre) lors de l'injection de PVC entraîne des problèmes tels que des injections incomplètes, des imprécisions dimensionnelles, des déformations et une surchauffe du fluide d'alimentation. Par conséquent, les pièces moulées présentent divers défauts et imperfections de surface, comme des marques de brûlure, des lignes d'écoulement, des retassures et une finition médiocre.
| Problème/défaut | Description |
| Coups courts | Une température de fusion basse réduit la viscosité et provoque des injections incomplètes. |
| Imprécisions dimensionnelles | Une fusion incorrecte entraîne un retrait et des inexactitudes dimensionnelles. |
| Gauchissement | Cela affecte l'uniformité du refroidissement et provoque des déformations. |
| Des marques de brûlure | Une température de fusion élevée entraîne la combustion du produit d'alimentation, ce qui provoque des marques de brûlure sur la pièce. |
| Lignes de flux | Le matériau refroidit ou s'écoule de manière irrégulière, et des stries ou des marques ondulées visibles apparaissent sur la pièce. |
| Marques d'évier | Retrait localisé et dépressions de surface |
Existe-t-il des alternatives au PVC ?
Polyéthylène haute densité (PEHD), polypropylène (PP) et élastomères thermoplastiques (TPE) peut offrir des caractéristiques similaires au PVC, telles que la résistance aux chocs, la résistance chimique et la moulabilité.
Lorsqu'on choisit une alternative, il faut d'abord déterminer pourquoi le PVC n'est pas la meilleure solution et quelles propriétés sont nécessaires pour les applications prévues.
Pourquoi ProleanTech excelle-t-elle dans les services de moulage par injection sur mesure ?
La transformation du PVC pour la fabrication de pièces moulées par injection sur mesure exige un plan d'exécution stratégique, l'optimisation de la conception des moules et des pièces, la sélection des variables de procédé et un suivi continu du processus. Chez ProleanTech, nous disposons d'une installation de moulage de pointe et d'une équipe d'ingénieurs expérimentés pour répondre à ces exigences.
Notre service de moulage par injection Nous réalisons des pièces aux géométries complexes et aux détails précis, intégrant inserts, charnières et supports. Nous utilisons des moules multicavités et des systèmes de moules modulaires pour une personnalisation maximale.
résumer
De manière générale, le polymère PVC peut être moulé par injection avec une grande précision, une excellente répétabilité et des cycles de production rapides. Le PVC conserve également ses propriétés initiales, quelle que soit la forme qu'il prend lors du moulage.
En tenant compte des propriétés spécifiques des matériaux, de la conception des pièces et des moules, des variables de processus et des capacités des équipements, vous pouvez obtenir des résultats de haute qualité.
QFP
Qu'est-ce que le PVC?
Le PVC est un polymère thermoplastique disponible sous forme souple et rigide.
Quel est le plastique le moins cher à mouler par injection ?
Le polyéthylène basse densité (PEBD) et le polypropylène (PP) sont considérés comme les plastiques les moins chers à mouler par injection, car les matières premières sont économiques et faciles à transformer.
Peut-on faire fondre du PVC dans un moule ?
Oui, il est possible de faire fondre du PVC dans un moule, mais cela nécessite un contrôle strict de la température.
0 Commentaires