
« La rectification cylindrique coupe les matériaux mineurs de la surface de l'élément cylindrique à la dimension spécifiée et assure également une finition lisse »

Comme son nom l'indique, meulage cylindrique Cette machine permet d'enlever avec précision la matière de la surface des pièces cylindriques à l'aide d'un abrasif. Elle convient à la finition de surface des pièces à symétrie axiale telles que les barres, les tubes, les bagues et les rouleaux.
Cette méthode de rectification de précision convient aux surfaces cylindriques internes et externes. Sa précision et sa polyvalence la rendent idéale pour des secteurs tels que l'automobile, l'aérospatiale et le matériel médical. De nombreux fabricants utilisent également la rectification cylindrique dans leur processus de production. solutions de meulage personnalisées Lorsque des tolérances serrées et des exigences spécifiques en matière de finition de surface sont requises, le procédé de rectification cylindrique et ses applications seront également abordés en détail dans cet article.
Les bases de la rectification cylindrique
Pour comprendre les bases, commençons par Qu'est-ce que le meulage cylindrique ? Il s'agit d'un procédé d'usinage par rectification qui affine la surface de pièces cylindriques en enlevant une petite quantité de matière. Il utilise une meule rotative pour obtenir un diamètre, un état de surface et des tolérances précis.
De plus, le processus de rectification influe également sur les propriétés de la surface rectifiée, telles que la dureté, la résistance et la conductivité thermique. Ceci s'explique par le fait que ce processus modifie la microstructure de la couche superficielle du matériau de la pièce.
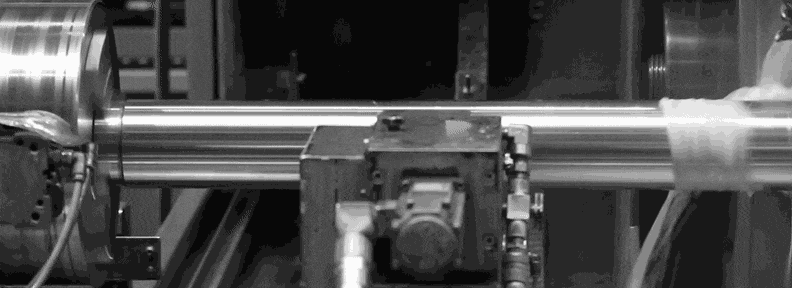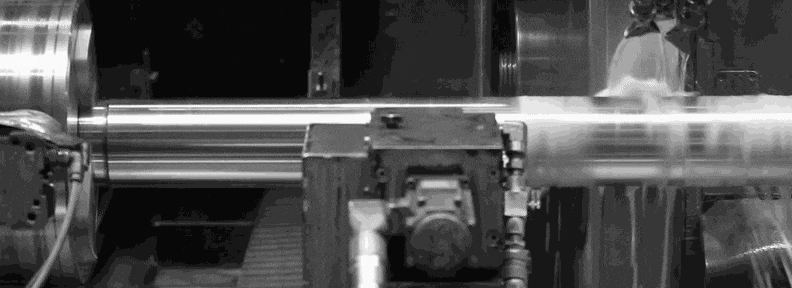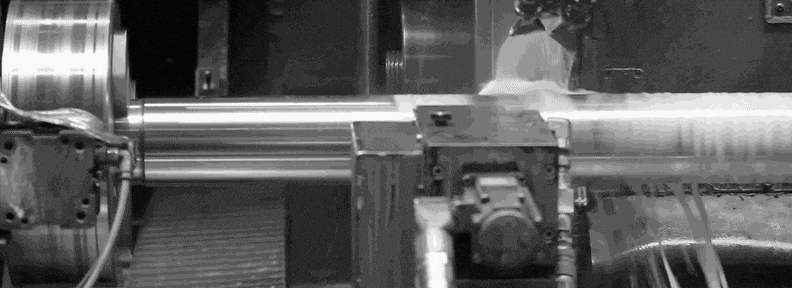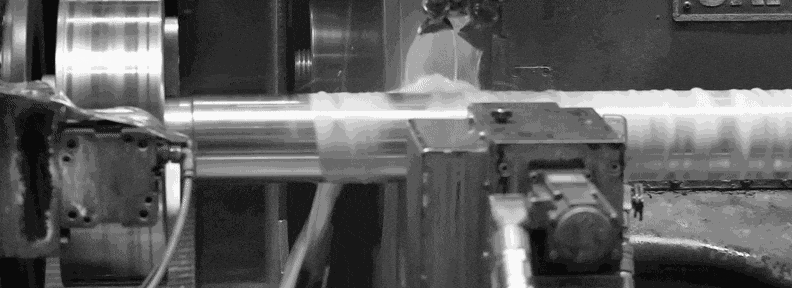
Rectification cylindrique
Le fonctionnement de processus de meulage cylindrique est similaire à une machine à tour, utilisant une meule comme outil de coupe. La broche et la pièce tournent l’une par rapport à l’autre. Pendant ce temps, la meule abrasive coupe le matériau lorsqu'il touche la surface.
La rectifieuse cylindrique moderne intégrée à la technologie CNC peut automatiser tous ces mouvements et paramètres (profondeur, vitesse, avance, etc.) avec commande numérique. La meuleuse CNC améliore également la précision et l’efficacité de la production en grand volume.
Abrasifs courants pour meules
Le matériau de la pièce et le niveau de finition souhaité déterminent l'abrasif à utiliser pour la meule lors de la rectification cylindrique. De plus, la qualité de la finition peut varier en fonction de la distribution et de la granulométrie de l'abrasif, même pour un même matériau. Vous pouvez donc suivre les instructions ci-dessous.rectification personnalisée en personnalisant la couche abrasive sur la surface de la roue en fonction de la granulométrie et de la densité requises.
- Oxyde d'aluminium
- Nitrure de bore cubique (CBN)
- Carbure de silicium
- Céramique Alumine
- Zircone alumine
- Diamond
Essayez Prolean maintenant !
Les étapes du processus de meulage cylindrique
Décomposons davantage la finition du meulage cylindrique avec les étapes détaillées du processus de meulage, de la configuration de la pièce à l'inspection finale.
1. Configuration de la pièce
Le processus commence par le montage de la pièce entre les centres ou par le serrage dans un mandrin. La stabilité de la pièce à usiner est essentielle pour la précision, car une légère déviation peut provoquer des irrégularités et des défauts importants.
2. Configuration de la meule
Après avoir fixé solidement la pièce, choisissez le meilleur type d'abrasif pour le projet et personnalisez-le pour répondre à toutes les exigences. La personnalisation consiste à couper la surface de la meule pour exposer des grains abrasifs tranchants pour la coupe.
3. Position et alignement
Ensuite, l'alignement de la meule implique d'ajuster la position de la meule par rapport à l'angle et à la hauteur corrects de la pièce. En outre, l'opérateur doit fixer le régime, la profondeur de coupe et d'autres paramètres.
4. Broyage
Tout d’abord, un meulage grossier est effectué avec la surface de la meule la plus grossière pour éliminer rapidement l’excès de matériau de la pièce à usiner. Une fois que cette étape préalable a atteint les dimensions approximatives, une meule à grain plus fin fournit la finition de surface finale et les tolérances. Lors du broyage fin, les paramètres sont ajustés pour accéder à plus de contrôle sur l'opération.
5. Mesure et inspection
L'inspection et la mesure finales impliquent la vérification des dimensions, du niveau de finition de surface (valeur Ra) et des tolérances requises. Au cours de ces étapes, le fabricant utilise plusieurs outils et équipements tels que des micromètres, des machines MMT et des rugosimètres.
Quels sont les avantages de la rectification cylindrique ?
Tolérances étroites
La meuleuse cylindrique peut atteindre des tolérances serrées. Ils peuvent retirer le matériau avec un grand contrôle de la surface des pièces usinées selon des spécifications exactes. La petite taille des grains avec une répartition uniforme sur la roue en rotation entraîne des tolérances radiales fines ( ±0.0005").
Finition de haute qualité
Le meulage cylindrique finit la surface d'objets cylindriques simples et complexes avec précision, avec une valeur de rugosité (Ra) aussi basse que 0.025 µm. De plus, avec une meule appropriée et des variables de meulage optimisées, il peut également créer une finition semblable à un miroir sur la surface du cylindre.
Automatisation
La meuleuse cylindrique peut être facilement automatisée grâce à l'intégration de la technologie CNC. Les rectifieuses CNC peuvent dicter automatiquement le mouvement de la pièce et son alimentation selon les instructions numériques.
Gamme de matériaux polyvalente
Ensuite, nous pouvons broyer de nombreux matériaux avec une stratégie de meulage cylindrique. Citez-en quelques-uns : l’acier, le titane, le nickel, l’acier au carbone, les plastiques et les composites.
Production à grande échelle
Les meuleuses CNC peuvent fonctionner sans interruption ni écart de qualité d’un lot à l’autre. L'automatisation leur permet de produire les mêmes résultats dans tous les cycles de meulage. Ensuite, le même outillage peut être utilisé pour plusieurs cycles. Tous ces avantages rendent ce broyage adapté à la production de masse.
Les inconvénients de la rectification cylindrique
Cette méthode de broyage présente également certaines limites. Voici quelques inconvénients ;
- Cette méthode se concentre sur le meulage de formes cylindriques et a une capacité limitée pour d’autres géométries.
- Une CNC Ginder coûte plus cher qu’une rectifieuse cylindrique manuelle, donc un coût initial élevé pour l’installation.
- Il existe un risque de dommages thermiques dus au frottement, mais il peut être minimisé en appliquant des liquides de refroidissement.
Quelles sont les applications de meulage cylindrique ?
Différentes industries utilisent la rectification cylindrique pour la finition de composants ronds et symétriques. Il peut effectuer des broyages externes et internes. L'avantage de précision et de répétabilité en fait une technique privilégiée pour rectifier les surfaces cylindriques de pièces simples et complexes. Les applications sont donc très répandues, depuis les pièces aérospatiales jusqu'aux composants et produits médicaux précis.
Par exemple, le meulage radial du piston-pompe axial améliore la douceur et réduit le frottement. Un autre exemple est le meulage des roulements pour améliorer la finition afin qu'elle fonctionne mieux sous lubrification.

Pièces de meulage cylindriques
Voyons ensuite quel genre de applications de rectification de surfaces il dispose de divers composants cylindriques industriels.
Tableau : Applications de meulage cylindrique
| Champ d'application | Exemples |
| Automobile | Arbres (manivelle, came, transmission, direction, engrenage, etc.), volants d'inertie, cylindres de frein, etc. |
| Industrie aerospatiale | Arbres moteurs, actionneurs, arbres de compresseurs, groupes hydrauliques, segments de voilure, etc. |
| Fabrication d'outils | Outils de coupe, matrices, moules, fraises en bout, forets et porte-outils. |
| Électronique et semi-conducteur | Moules de connecteurs, broches, arbres de moteur, sozzles, composants de capteurs, etc. |
| Hydraulique | Vérins hydrauliques, pistons, tiges, tiroirs de valves, embouts, etc. |
| Dispositifs médicaux | Implants, articulations orthopédiques, stents, cathéters, manches de scalpel, composants chirurgicaux, etc. |
| Marine | Divers arbres, accouplements, tiges de soupapes, mèches de gouvernail et roulements. |
Meulage cylindrique ou meulage sans centre
Bien que les deux méthodes conviennent aux formes rondes et cylindriques, la rectification sans centre ne nécessite aucun centre fixe pour la fixation de la pièce, contrairement à la rectification cylindrique où celle-ci est montée au centre du mandrin. La pièce est positionnée entre une meule abrasive et un mécanisme de réglage supplémentaire, avec un porte-pièce.
Les tableaux ci-dessous montrent les différences Rectification cylindrique ou sans centre basé sur diverses caractéristiques/critères ;
Tableau : Meulage cylindrique ou sans centre
| Fonctionnalité | Rectification cylindrique | Rectification sans centre |
| Montage de la pièce | Nécessite un montage entre les centres ou un mandrin. | Pas de centre fixe, mais le support de lame assure la stabilité. |
| La précision | Haute précision pour la concentricité et la rondeur. | Efficace mais moins précis que cylindrique |
| Vitesse de fonctionnement | Plus lent en raison du temps de configuration plus long | Production rapide et adaptée à la production en grand volume. |
| Complexité de la pièce | Il peut gérer des formes et des tailles complexes. | Idéal pour les pièces simples et de petite taille. |
| Complexité de la configuration | Configuration et réglage plus complexes. | Configuration plus simple avec ajustement flexible |
Quelques conseils pour le meulage de surfaces cylindriques
- Retirez tous les débris des trous centraux de la pièce à usiner et des broches. Cela empêche la rotation inégale.
- Ajustez solidement les cônes des centres d'usinage dans la pièce à usiner (poupée et contre-pointe) pour éviter tout mouvement possible pendant le meulage. De plus, ils doivent être parfaitement alignés.
- Maintenez une profondeur centrale constante et suffisante dans la pièce pour préserver la précision de meulage.
- Appliquer de la lubrification aux points morts pour éviter tout risque de dommage lors de l'éjection de la pièce.
- Surveillez et vérifiez régulièrement l’alignement de deux centres.
Services de meulage et de finition chez ProleanTech
Chez Proleantech, nous disposons de meuleuses universelles et cylindriques intégrées CNC pour traiter les diverses formes et matériaux. Nous pouvons atteindre étroitement les tolérances et la douceur souhaitées (faible valeur Ra). Par conséquent, notre stratégie de meulage sur mesure optimise les résultats. Nous adaptons exactement les exigences et le type de matériau avec l’abrasif et la granulométrie appropriés pour personnaliser la meule.
Vous pouvez nous faire confiance pour toutes les solutions de meulage, quel que soit le matériau ou l'application. Nos ingénieurs travailleront en étroite collaboration avec vous pour répondre à vos attentes en matière de qualité et de durabilité !
En outre, nous disposons également d'autres installations de finition de surface telles que l'anodisation, le placage, le sablage et le polissage. Alors, envoyez-nous votre design pour démarrer la collaboration !
Essayez Prolean maintenant !
résumer
Une technique de rectification appropriée permet de rendre les pièces brillantes et précises tout en enlevant très peu de matière en surface. Vous pouvez obtenir n'importe quelle finition et spécification dimensionnelle sur les pièces cylindriques grâce à l'utilisation de la couche abrasive appropriée sur la meule, des paramètres de rectification corrects et une manipulation experte.
Chaque méthode de rectification ayant une application spécifique, la rectification cylindrique est idéale pour la finition de géométries cylindriques. Les fabricants optent souvent pour ce procédé lorsque services de broyage sont nécessaires pour les arbres, les rouleaux, les bagues et autres composants ronds qui exigent des tolérances dimensionnelles serrées.
FAQ
Qu'est-ce qu'une rectifieuse cylindrique ?
Il s'agit d'un type de meuleuse qui façonne et finit les formes des cylindres en les faisant tourner contre une meule.
En quoi la rectification cylindrique diffère-t-elle des autres méthodes de rectification ? La rectification cylindrique façonne spécifiquement les objets ronds, offrant une précision et une qualité de surface exceptionnelles. Parallèlement, d’autres méthodes de meulage peuvent traiter différentes formes.
La rectification cylindrique est-elle précise ?
Oui, la rectification cylindrique est très précise. Il atteint des tolérances de l’ordre du micron et produit des finitions de surface très fines.
Puis-je utiliser la rectification cylindrique sur n’importe quelle pièce ou matériau ?
La rectification cylindrique est polyvalente mais convient mieux aux objets métalliques cylindriques. Cela nécessite des configurations spécifiques basées sur le type de matériau pour éviter d’éventuels dommages.
0 Commentaires