
Types de moulage
Les types de moulage sont le moulage au sable, le moulage à la cire perdue, le moulage sous pression, le moulage en moule permanent, le moulage centrifuge, le moulage sous vide, le moulage en plâtre, le moulage à basse pression, le moulage par compression, le moulage à haute pression, le moulage à modèle perdu, le moulage en coquille, le moulage continu et le moulage par gravité. Ces coulée de métal Les procédés de fonderie utilisent une cavité de moule pour donner forme au métal en fusion et obtenir les pièces souhaitées. Les fabricants et les acheteurs qui envisagent différents types de fonderie doivent répondre à des questions concernant la complexité des pièces, le type de matériau, le coût du procédé et l'état de surface.
Il est crucial de choisir la bonne méthode, car cela entraînerait des pièces de mauvaise qualité, des rebuts et des pertes de revenus. Avec une quinzaine de types de fonderie disponibles sur le marché, le choix doit être mûrement réfléchi, idéalement avec l'aide d'un expert.
En général, le moulage au sable est utilisé pour les prototypes économiques, le moulage à la cire perdue pour les géométries complexes et le moulage sous pression pour la production en grande série de pièces de précision. Si ces principes fondamentaux ne sont pas respectés, vous risquez de devoir mettre au rebut vos pièces ou remplacer l'outillage.
Qu’est-ce que le moulage de métal ?
Le moulage des métaux est un procédé de fabrication qui consiste à verser du métal en fusion dans un moule afin de produire des pièces. Le moule a la forme inversée de la pièce souhaitée. Le matériau du moule doit être réfractaire ; le sable est donc une option courante.
Une fois que le métal en fusion a rempli la cavité, refroidi et solidifié, il est démoulé. Quelques opérations de finition sont souvent nécessaires avant que la pièce ne soit prête à l'emploi. Le moulage est un procédé industriel populaire car il est économique, polyvalent, adapté aux pièces isotropes et idéal pour les formes complexes.
Les types de moulage abordés
Les types de moulage abordés ci-dessous sont : moulage en sable, moulage à la cire perdue, moulage sous pression, moulage en moule permanent, moulage centrifuge, moulage sous vide, moulage en plâtre, moulage à basse pression, moulage par compression, moulage sous pression à haute pression, moulage à modèle perdu, moulage en coquille, moulage continu et moulage sous pression par gravité.
Comme indiqué ci-dessous, chacun de ces procédés doit être adapté à vos exigences en matière de matériaux, de volume et de tolérance.
Moulage en sable
Moulage en sable est une méthode de fonderie polyvalente et économique qui consiste à fabriquer un moule en sable et à y verser du métal en fusion pour produire des pièces.
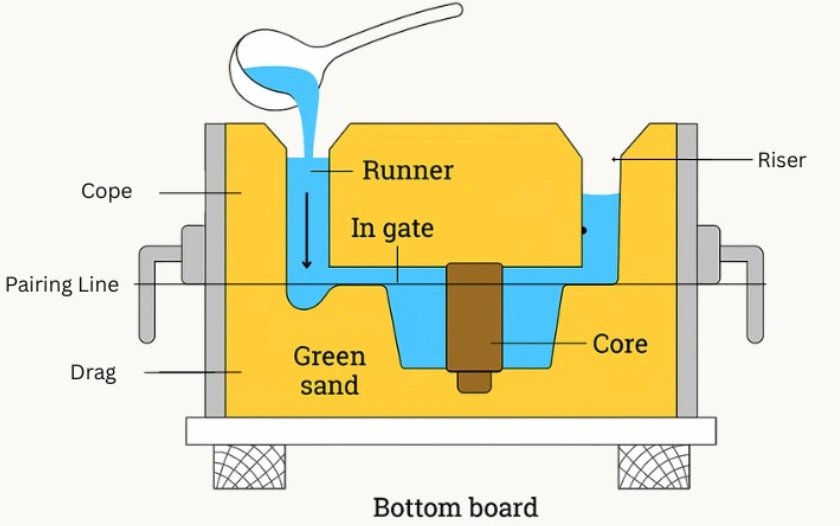
Moulage en sable
D'autres matériaux, comme des additifs et des liants, sont utilisés avec le sable dans ce procédé. Le moulage au sable est largement utilisé dans les industries automobile et de la construction.
|
Avantages |
Limites |
|
|
Casting d'investissement
Monnaie d'investissementLa fonte à cire perdue, également appelée moulage à la cire perdue, est une technique de fonderie ancienne qui utilise un modèle en cire. Ce modèle est recouvert d'une couche de céramique formant un moule. La cire est ensuite fondue, laissant un moule qui peut être rempli de métal en fusion. Cette méthode de fonderie repose sur des conditions atmosphériques et de pression standard.
Les matériaux utilisés pour la fonte à cire perdue comprennent le cuivre et les alliages de cuivre, l'aluminium et les alliages d'aluminium, l'acier et les métaux précieux tels que l'or et l'argent. [1]
|
Avantages |
Limites |
|
|
Moulage sous pression (Moulage sous pression de métaux)
Le moulage sous pression consiste à verser ou injecter du métal en fusion dans un moule métallique pour produire des pièces. Il est principalement utilisé pour les métaux non ferreux, comme l'aluminium. Coulée de magnésiumet la coulée de zinc. Les applications du moulage sous pression des métaux comprennent les dissipateurs thermiques pour appareils électroménagers, les blocs-moteurs automobiles, les raccords aérospatiaux et les ordinateurs portables.
Le moulage sous pression de métaux se divise en deux catégories : le moulage sous pression à chambre chaude et le moulage sous pression à chambre froide. La différence réside dans le lieu de fusion du métal. Dans le moulage sous pression à chambre chaude, le métal est fondu dans un four intégré à l’équipement de moulage.
La pression en fonderie peut atteindre 1 200 bars. Cependant, cela dépend de la complexité de la conception du moule et de la force de verrouillage.
|
Avantages du moulage sous pression |
Limites du moulage sous pression |
|
|
Moulage de moule permanent
Le procédé de coulée en moule permanent utilise deux moules métalliques. Il s'agit d'un procédé à alimentation gravitaire, c'est-à-dire que la force gravitationnelle seule est utilisée pour verser le métal en fusion dans le moule. Les métaux couramment utilisés pour la fabrication de moules sont l'acier, la fonte et les alliages réfractaires. L'usinage CNC est généralement utilisé pour réaliser les cavités des moules. La surface du moule est recouverte d'un matériau réfractaire dur, par exemple de l'argile. Un lubrifiant tel que la silice est également utilisé.
|
Avantages |
Limites |
|
|
Coulée centrifuge
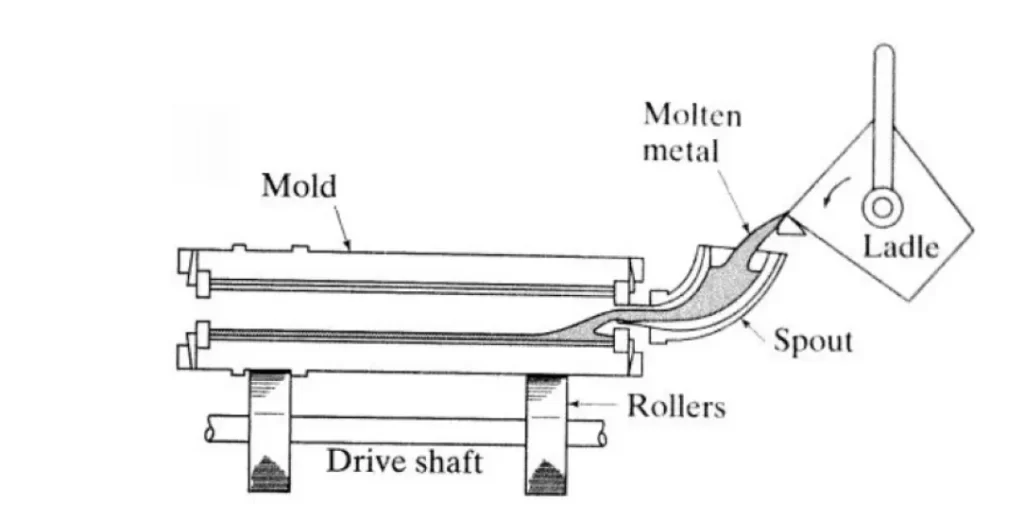
Coulée centrifuge
Le moulage centrifuge implique un moule permanent mis en rotation autour de son axe à une vitesse de 300 à 3000 tr/min.2Le matériau en fusion est versé pendant la rotation du moule. Sous l'effet de la force centrifuge, le matériau en fusion se concentre sur les parois extérieures du moule. Comme la plupart des impuretés sont plus légères que le métal, elles se situent plus près du diamètre intérieur où elles peuvent être éliminées par usinage.
|
Avantages |
Limites |
|
|
Coulée sous vide
Le moulage sous vide, également appelé moulage à contre-gravité, est similaire au moulage à cire perdue, mais son mécanisme de remplissage du moule est différent. Pour le moulage sous vide, une pompe à vide est utilisée pour aspirer le matériau vers le haut, dans le moule.
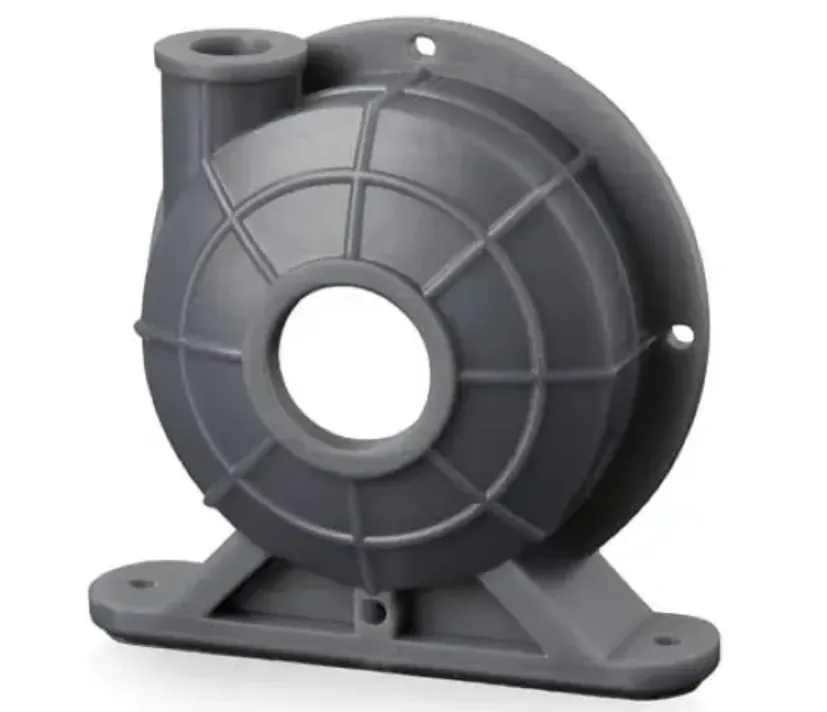
pièce moulée sous vide
|
Avantages |
Limites |
|
|
Moulage en plâtre
Le moule utilisé pour cette technique contient du plâtre (CaSO4), de la farine de silice et du talc. Ce type de moulage est particulièrement adapté aux métaux non ferreux tels que l'aluminium, le magnésium, le zinc et le cuivre.
|
Avantages |
Limites |
|
|
Moulage sous pression
Moulage par pression Il s'agit d'un mélange de forgeage et de fonderie. Le métal en fusion est placé dans une matrice préchauffée, puis un piston exerce une pression constante sur la tête de métal en fusion. Cette pressurisation est importante pour un flux équilibré du métal. Elle minimise la porosité due au microretrait. Un refroidissement contrôlé assure en outre une microstructure fine.3]
|
Avantages |
Limites |
|
|
Moulage sous pression basse pression
La machine de moulage sous pression à basse pression est verticale. Elle comprend un plateau mobile et un plateau fixe. Le four de maintien, situé sous le plateau fixe, est soumis à une pression pouvant atteindre 1 bar, refoulant ainsi le métal en fusion.
|
Avantages |
Limites |
|
|
Moulage à modèle perdu (moulage à gabarit jetable)
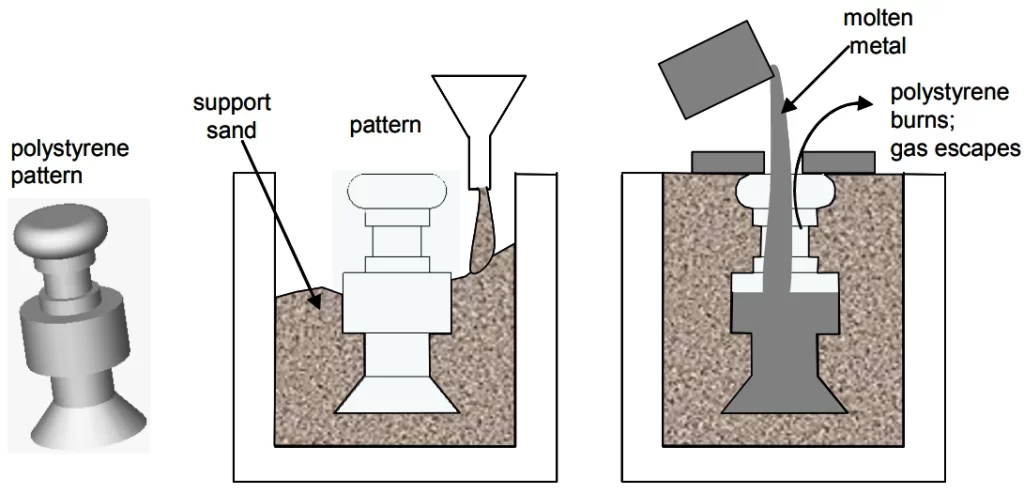
Coulée de mousse perdue
Ce procédé de moulage utilise un modèle en polystyrène. Ce matériau étant composé à 95 % d'air, il s'évapore lorsque du métal en fusion est versé dessus.2Le motif est obtenu par moulage. Parmi les exemples de pièces fabriquées par moulage à modèle perdu, on peut citer les arbres de transmission et les blocs-moteurs.
|
Avantages du moulage à modèle perdu |
Limites du moulage à modèle perdu |
|
|
Coulée en coquille
moulage en coquille Il s'agit d'une coque en sable de silice et en résine moulée autour d'un modèle en métal fondu. Le métal en fusion est ensuite coulé dans la cavité du moule ainsi formé.
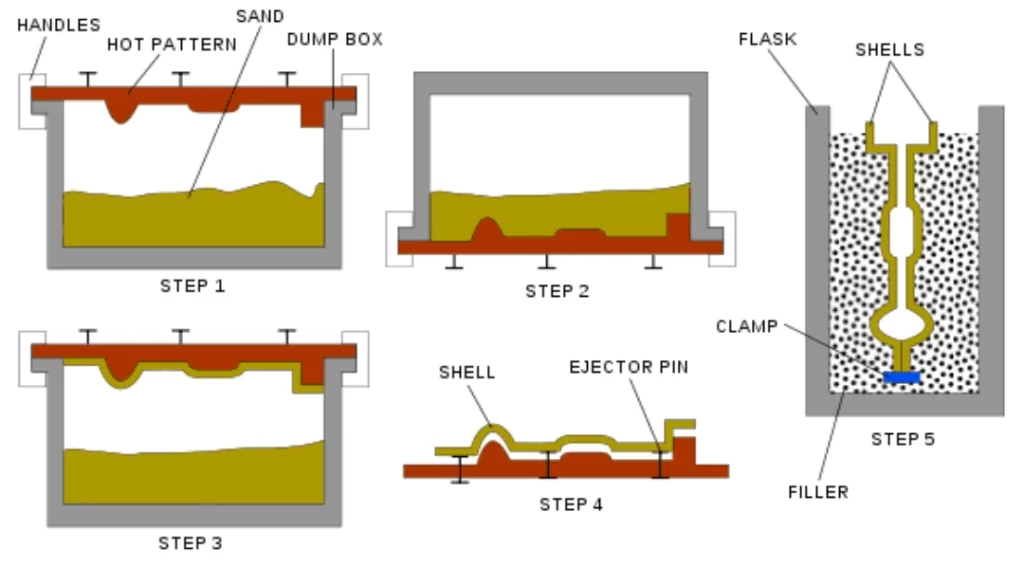
Moulage en coquille
Bien que le procédé soit comparable au moulage au sable et relativement plus coûteux, il permet de produire des pièces avec des finitions de surface plus lisses et des dimensions plus précises.
|
Avantages du moulage en coquille |
Limites du moulage en coquille |
|
|
Coulée continue
Le procédé de coulée continue permet de produire des filaments de métal continus. L'élément principal est un moule refroidi à l'eau, qui permet d'étirer une billette ou une ébauche. La majorité des produits semi-finis en aluminium et en acier disponibles dans le monde sont fabriqués par coulée continue.
|
Avantages |
Limites |
|
|
Quel est le type de casting le plus populaire ?
Le moulage en sable est le procédé de fonderie le plus répandu au monde. Les fabricants le privilégient pour son coût avantageux, sa polyvalence et sa capacité à produire des pièces complexes. Il s'applique aux métaux ferreux et non ferreux et à une large gamme de dimensions. L'aérospatiale et l'automobile figurent parmi les industries les plus courantes pour le moulage au sable. Dans le secteur automobile, par exemple, on utilise couramment des pièces moulées en fonte grise, coulées dans des moules en sable.5] Les applications typiques de la fonte grise dans le secteur automobile comprennent les collecteurs d'échappement, les blocs-moteurs diesel, les disques d'embrayage et les carters de transmission.
Comment choisir un type de procédé de moulage
Les quatre variables à prendre en compte lors du choix d'un procédé de fonderie sont le type de matériau, la quantité/le volume, les propriétés souhaitées et la complexité de la pièce.
- Type d'ouvrageDifférents matériaux nécessitent des méthodes de moulage spécifiques.
- Quantité/VolumeCertains types de fonderie sont conçus pour les faibles volumes, tandis que d'autres sont destinés aux volumes importants.
- Propriétés souhaitéesCela inclut les propriétés mécaniques et l'état de surface. Certains types de pièces moulées offrent de meilleures propriétés mécaniques ou un état de surface plus lisse que d'autres.
- Complexité des piècesLes pièces complexes peuvent nécessiter des méthodes de fonderie aux capacités adaptées. Par exemple, la fonderie à cire perdue est généralement privilégiée pour les conceptions complexes, tandis que la fonderie en sable convient aux conceptions plus simples.
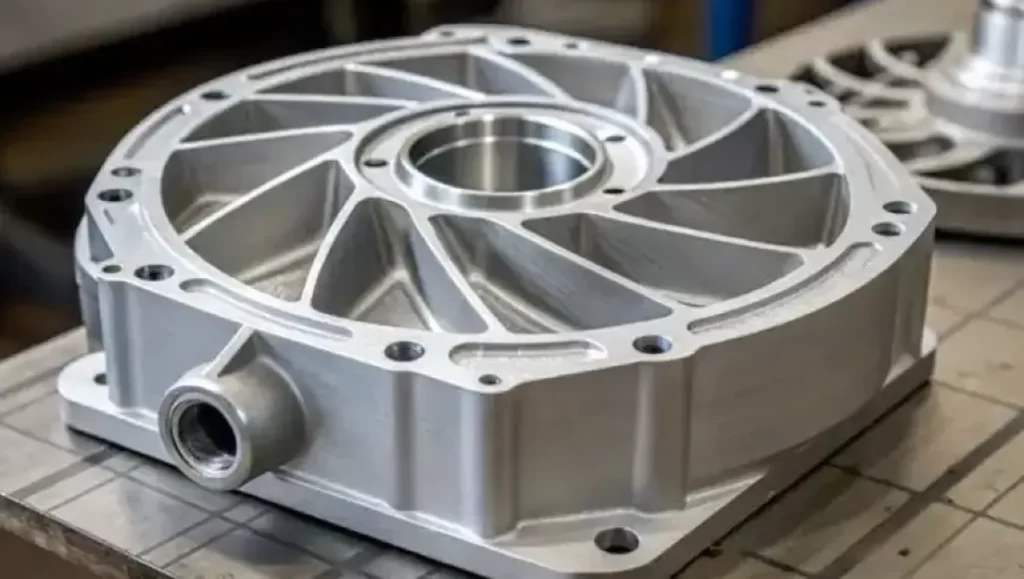
partie complexe de moulage de précision
Le tableau suivant peut vous servir de guide pour choisir le type de moulage idéal.
|
Type de moulage |
Échelle de production |
Types de matériaux |
|
Moulage en sable |
Faible à moyen |
Aluminium, bronze, fer |
|
Monnaie d'investissement |
Faible à moyen |
Acier inoxydable et alliages |
|
Coulée sous pression |
Moyen à élevé |
Aluminium, magnésium, zinc |
|
Coulée en moule permanent |
Moyenne |
Aluminium, cuivre |
|
Coulée centrifuge |
Moyen à élevé |
Fer, acier, alliages |
|
Coulée sous vide |
Faible à moyen |
Aluminium, alliages de précision |
|
moulage en plâtre |
Low |
Aluminium, cuivre, zinc |
|
Moulage sous pression |
Moyen à élevé |
Aluminium, magnésium |
|
Moulage sous pression basse pression |
Moyenne |
Aluminium, magnésium |
|
Moulage sous haute pression |
Haute |
Aluminium, magnésium, zinc |
|
Coulée de mousse perdue |
Moyen à élevé |
Aluminium, acier |
|
Coulée en coquille |
Moyenne |
Aluminium, fer, acier |
|
Coulée continue |
Haute |
Aluminium, cuivre, acier |
|
Moulage sous pression par gravité |
Moyenne |
Aluminium, cuivre, zinc |
Remarque : Ces indications sont générales. Les échelles de production et les types de matériaux réels peuvent varier en fonction de l’épaisseur de paroi, de la tolérance et de la géométrie de la pièce.
Que pensez-vous de ces options de fonderie ? Partagez les spécifications de votre pièce avec nos ingénieurs pour obtenir rapidement une recommandation sur le procédé de fonderie le plus adapté.
Quels matériaux sont utilisés pour le moulage ?
Les métaux sont les matériaux les plus utilisés en fonderie, mais le procédé ne s'y limite pas. Voici la liste des matériaux utilisés en fonderie.
- Les métauxLes métaux sont les principaux matériaux de fonderie. On peut fondre aussi bien les métaux ferreux que les métaux non ferreux, mais la méthode employée dépend du métal.
- CéramiqueCes composants sont utilisés pour les pièces résistantes à la chaleur et réfractaires.
- CaoutchoucLe caoutchouc, généralement du caoutchouc uréthane, est utilisé pour les outillages flexibles ou les prototypes.
- Les matières plastiquesLes pièces en plastique sont moulées pour les petites séries ou les prototypes.
- Matériaux compositesCes pièces sont idéales pour les structures légères.
- Le verreLes pièces en verre coulé servent généralement à des fins optiques et artistiques.
- AlliagesLes alliages métalliques conviennent aux applications nécessitant des propriétés spécifiques – thermiques, de résistance à la corrosion, de solidité.
Essayez Prolean maintenant !
Industries utilisant le moulage
Les secteurs qui utilisent le plus souvent des produits moulés sont l'automobile, l'aérospatiale, les biens de consommation, la joaillerie et le bâtiment, avec des produits allant des carters de transmission dans l'automobile aux ferrures architecturales dans le secteur du bâtiment.
Le tableau ci-dessous récapitule des exemples d'application.
|
Industrie |
Exemples de pièces moulées |
|
Automobile |
Pièces de suspension, carters de transmission, blocs-moteurs |
|
Industrie aerospatiale |
Composants du train d'atterrissage, aubes de turbine |
|
Biens de consommation |
boîtiers d'appareils électroménagers, accessoires |
|
Bijoux |
Des motifs complexes réalisés grâce à la fonderie à cire perdue |
|
Développer |
Accessoires architecturaux, quincaillerie de structure |
Conception d'une pièce pour la fabrication (DFM) en fonderie de métaux
La conception en vue de la fabrication (DFM) en fonderie métallique consiste à rechercher des épaisseurs de paroi uniformes, des rayons de courbure importants, des angles de dépouille et des lignes de joint optimales. Ces facteurs garantissent une solidification homogène de la pièce et un démoulage aisé.
- Épaisseur de paroi uniforme – Les concepteurs doivent appliquer une épaisseur de paroi uniforme afin d'assurer un refroidissement et un retrait équilibrés, ce qui prévient les défauts des pièces.
- Rayons généreux – Ceci empêche la concentration des contraintes aux angles vifs de la pièce
- Angles de dépouille – Des angles de dépouille bien conçus permettent un démoulage propre de la pièce.
- Ligne de séparation – Cet élément doit être placé de manière stratégique car il influe sur la complexité du moule et la formation de bavures.
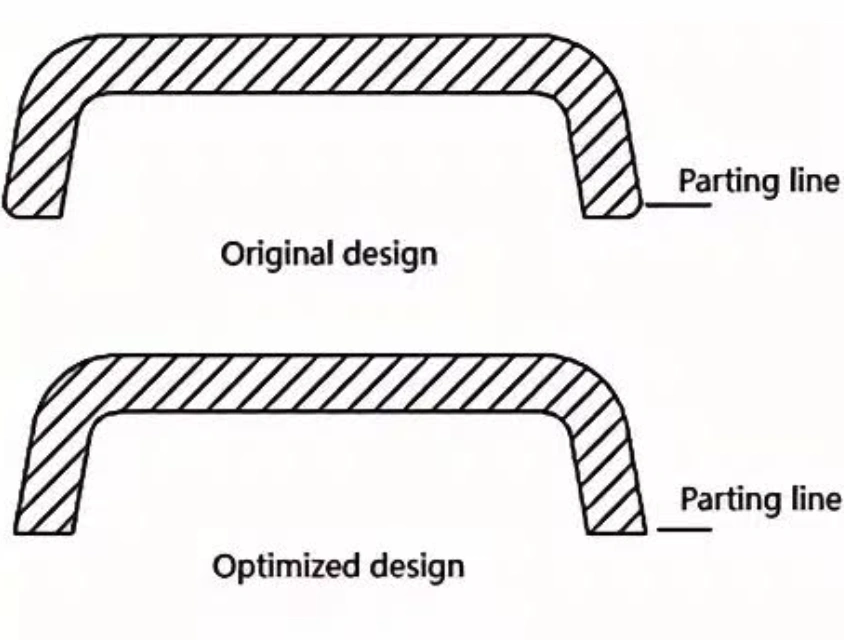
Ligne de séparation
Essayez Prolean maintenant !
Différentes méthodes de traitement thermique pour la fonderie de métaux
Le recuit, la normalisation et le revenu/trempe sont les principaux traitements thermiques appliqués aux pièces moulées en métal. Les procédés de post-solidification permettent d'améliorer les propriétés mécaniques du matériau.
- Recuit – Il s'agit d'une méthode d'assouplissement des matériaux qui permet de relâcher les contraintes internes.
- Normaliser – Cette méthode permet d'obtenir des propriétés mécaniques uniformes grâce au raffinement du grain.
- Trempe Il s'agit du refroidissement rapide de la pièce moulée à l'air, à l'eau ou à l'huile. Ce procédé renforce la pièce et durcit sa microstructure.
- Trempe Le revenu consiste en un réchauffage contrôlé de la pièce trempée à une température inférieure à la température critique. Ce traitement thermique réduit la fragilité tout en préservant la majeure partie de la dureté.
L'avenir du casting
Les technologies de fonderie tendent à raccourcir les cycles de développement et à réduire les taux de rebut. Les modèles de dynamique des fluides numérique seront de plus en plus utilisés pour prédire les défauts des pièces.4] L'impression 3D de noyaux et de moules accélère le prototypage. Des logiciels de simulation sont également utilisés pour détecter les défauts dès les premières étapes de la conception, avant même la fabrication des outils.
Les industries utilisent de plus en plus des procédés de fonderie hybrides et des alliages plus légers pour fabriquer des pièces plus légères et plus résistantes. Quel que soit l'avenir de la fonderie, les principaux types de fonderie et les autres principes fondamentaux évoqués ci-dessus restent valables.
résumer
L'obtention de produits fiables par fonderie dépend de l'adéquation du volume, de la complexité des pièces, des propriétés souhaitées et du matériau au type de fonderie conçu pour l'application. Le moulage sous pression est utilisé pour la production en grande série de pièces de précision, le moulage au sable pour sa polyvalence économique et le moulage à la cire perdue pour les pièces complexes. Des méthodes de moulage spécialisées, comme le moulage sous vide, répondent à des exigences de performance spécifiques.
Comme aucun type de fonderie ne convient à toutes les pièces, la polyvalence de la fonderie en production est inégalée. Il est essentiel d'intégrer les principes de conception pour la fabrication (DFM), notamment des angles de dépouille appropriés, des rayons de courbure adéquats et une épaisseur de paroi uniforme. N'oubliez pas le traitement thermique post-usinage.
Pour faciliter le passage de la conception à la production, téléchargez dès aujourd'hui le plan de votre pièce pour une analyse de fabricabilité et un devis immédiat. En cas de problème de fonderie, nos ingénieurs le signaleront avant l'outillage afin de réduire vos coûts.
QFP
Comment le type de moulage influe-t-il sur les coûts ?
Les coûts varient selon le type de moulage. Certaines options peuvent être moins chères, mais nécessitent davantage de retouches que les options plus onéreuses.
Pourquoi la connaissance du type de matériau est-elle cruciale en fonderie ?
Il est important de connaître le type de matériau car cela permet d'adapter ses propriétés à l'application. Par exemple, l'aluminium et l'acier ont des propriétés différentes, ce qui influe sur leur adéquation à l'application.
Quel est le rôle du volume de production dans le choix d'une méthode de fonderie ?
Le volume de production détermine la rentabilité d'une méthode de fonderie. Le rapport entre le coût unitaire et le coût initial d'outillage varie d'une méthode à l'autre. Pour les petites séries, on privilégie le moulage à la cire perdue et le moulage en sable. Le moulage par centrifugation et le moulage en moule permanent sont les plus adaptés aux moyennes séries. En grande série, le moulage sous pression est la méthode dominante.
Ressources
[1]https://aristo-cast.com/wp-content/uploads/2020/09/ICI_Metal_Standards_Spec_Manual.pdf
[2]https://www.uobabylon.edu.iq/eprints/publication_1_1951_6172.pdf
[3]https://www.sciencedirect.com/topics/engineering/squeeze-casting
0 Commentaires