
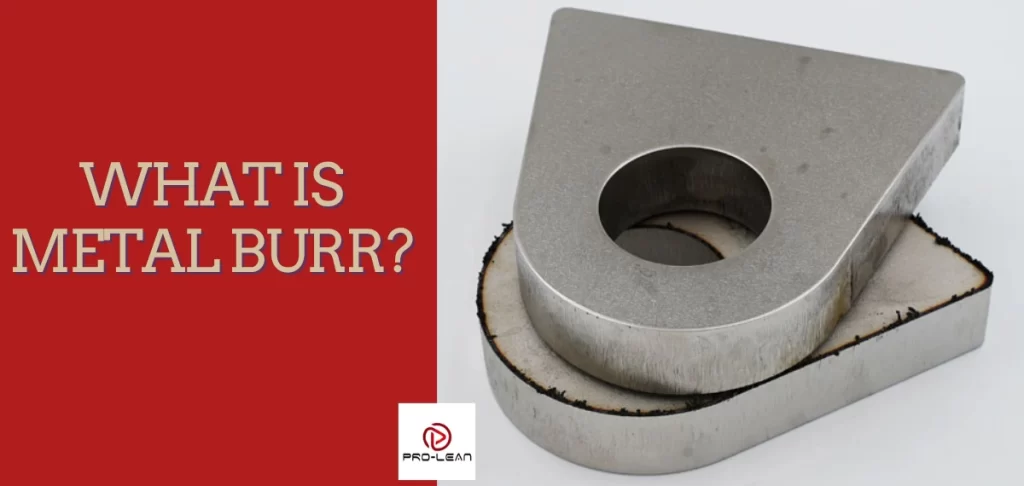
Rebaba de metal
La rebaba metálica, o simplemente rebaba, es una imperfección de mecanizado que no solo resulta molesta, sino que también supone un riesgo para la seguridad y un aspecto antiestético. Se forma en el borde mecanizado debido a la deformación plástica del material durante el proceso de mecanizado o corte.
La formación de rebabas en el metal puede deberse al proceso de mecanizado, al tipo de material y al tipo y calidad de la herramienta. Para solucionar este problema, es necesario optimizar estas áreas, por ejemplo, utilizando herramientas de mecanizado afiladas y de alta calidad.
Prácticamente todos los procesos de mecanizado de metales generan algún tipo de rebaba. Por lo tanto, al encargar el mecanizado de sus piezas, debe informarse sobre cómo el proveedor de servicios gestiona las rebabas y los problemas relacionados con el proceso.
Un punto de partida perfecto es comprender los fundamentos de las rebabas de mecanizado, desde sus causas hasta sus soluciones. Continúe leyendo para obtener más información. ProleanTech.
¿Qué es una rebaba? ¿Qué son las rebabas en el metal?
Las rebabas en el metal son bordes afilados e indeseados o secciones sobresalientes de un material que se forman después de operaciones de mecanizado, como el torneado, el corte por láser o la perforación. Estas protuberancias pueden formarse cuando una herramienta de corte se deforma en lugar de eliminar material con precisión. Las imperfecciones también se producen cuando los parámetros del proceso de mecanizado llevan el material de la pieza de trabajo más allá de su límite de corte limpio.
¿Cómo se forma una rebaba metálica? Los procesos de fabricación involucrados.
Las rebabas metálicas se forman en diferentes configuraciones de fabricación de metales, desde procesos de mecanizado, incluyendo fresado, torneado y taladrado, hasta procesos de fabricación de chapa metálica, incluyendo procesos de estampado de metales.
Cabe destacar que los materiales más blandos, como el aluminio y el cobre, son más propensos a formar rebabas durante el mecanizado o la fabricación de chapa metálica que los más duros. Estos metales tienden a deformarse durante estos procesos en lugar de fracturarse perfectamente.
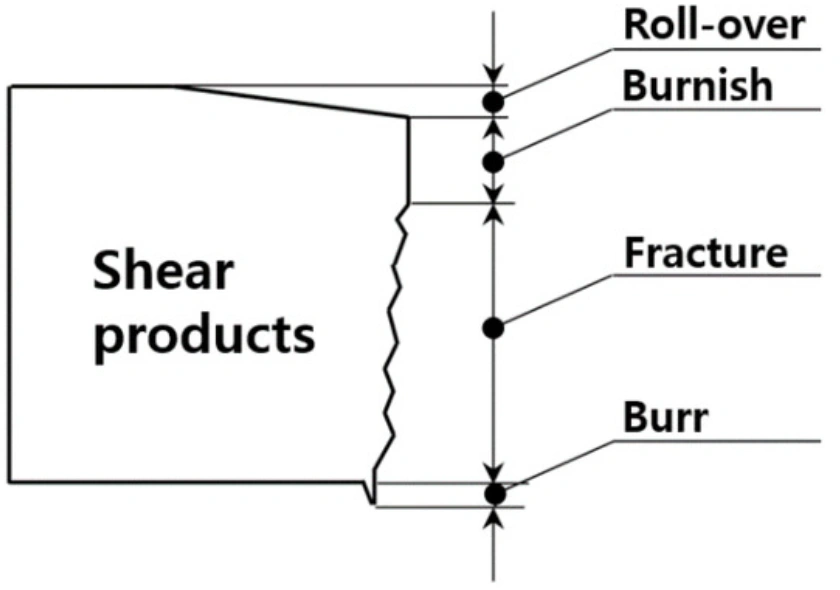
formación de rebabas
Tipos de rebabas metálicas
Ventajas en Punzonado y estampado de chapa metálica Es fundamental conocer las particularidades de todos los tipos de rebabas, incluidas las más específicas: rebabas de corte, rebabas de Poisson, rebabas de rodadura, rebabas de desgarro y rebabas térmicas. Cada una de ellas se crea de forma única, y la diferencia suele radicar en cómo se comporta el material durante la deformación. Como se puede observar en la siguiente discusión, algunos casos implican separación de metales, deformación lateral, flexión de bordes, fractura incompleta o fusión y solidificación.
Rebabas de corte
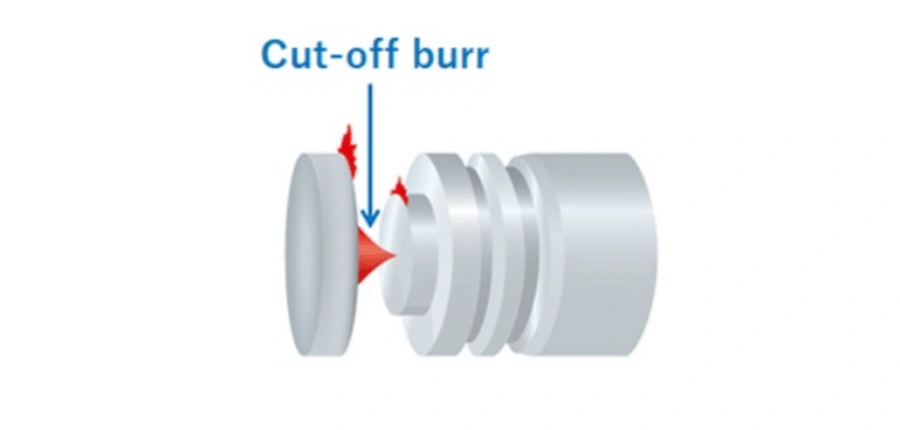
Rebaba de corte
Las rebabas de corte son comunes en las operaciones de corte o separación en el torno. Estas rebabas se evidencian por la presencia de restos de material después de que la herramienta de corte haya separado las piezas.
Rebabas Poisson
Las rebabas de Poisson se asocian con materiales dúctiles y suelen formarse en los bordes. La causa específica de este problema es la deformación plástica del borde del material, en parte lateral.
Rebabas de vuelco
Las rebabas por enrollamiento se encuentran principalmente en el mecanizado de taladrado, fresado y ranurado, y se presentan como pliegues curvos del material.
Rebabas de lágrima
Las rebabas de desgarro se forman en el lateral de la pieza mecanizada debido a la formación en lugar del corte completo. Estas rebabas se encuentran principalmente en perforación de chapa metálica operaciones.
Rebabas térmicas
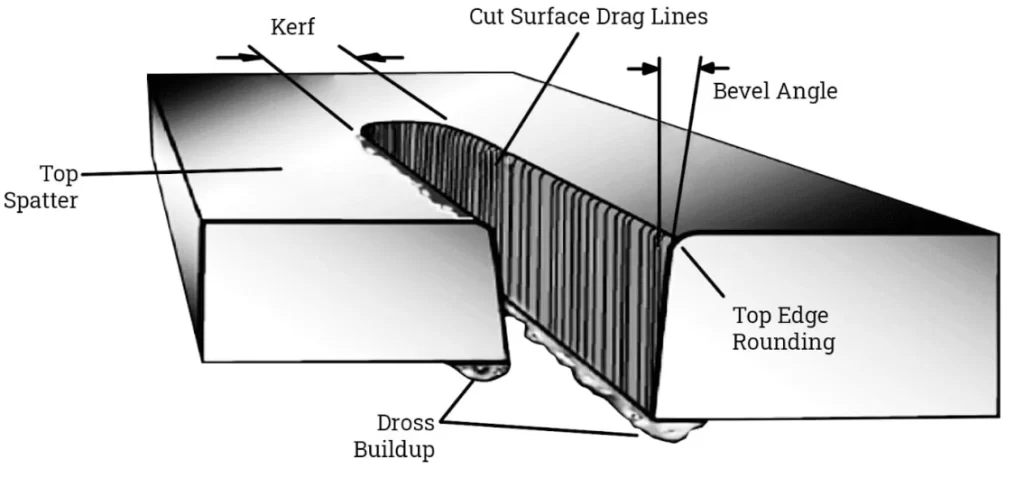
fresa térmica
También conocidas como escorias, estas rebabas metálicas se forman tras el endurecimiento del metal fundido en operaciones de soldadura, corte por plasma o corte por láser. Aparecen una vez que el metal base se ha enfriado. Una buena solución es eliminar estas imperfecciones con un cepillo de alambre.
¿Por qué es importante eliminar las rebabas? – Efectos de las rebabas metálicas
Las rebabas metálicas que se producen durante el corte de chapa metálica y procesos relacionados se eliminan porque, de no corregirse, pueden afectar diversos aspectos de la pieza mecanizada y del negocio en su conjunto. Esto repercute en la seguridad, la precisión del montaje, el funcionamiento, la estética del producto y la eficiencia de la producción.
Interferencia con la función y el ensamblaje de los componentes.
Las rebabas pueden interferir con el funcionamiento de las piezas y los componentes. Incluso las más pequeñas pueden provocar desalineación o mal ajuste de las piezas, lo que puede afectar seriamente su funcionamiento y rendimiento.
Preocupaciones de seguridad:
Las rebabas metálicas tienen bordes afilados que pueden herir fácilmente a una persona, ya sea al usuario final o al operario de la máquina.
Estética del producto
Las rebabas no son estéticamente agradables, por lo que pueden disminuir fácilmente el valor estético de una pieza. Las industrias que priorizan la estética pueden optar por no trabajar con piezas llenas de rebabas.
Rechazos o retrabajos costosos de piezas
En la industria aeroespacial, médica y otras industrias de alto riesgo, un pequeño error puede ser desastroso. Incluso una sola pieza defectuosa puede provocar costosos rechazos o retrabajos. Estas industrias no quieren arriesgar la seguridad.
Menor eficiencia de producción
El desbarbado implica dedicar más tiempo al proceso de fabricación, lo cual también resulta costoso. Esto afecta la rentabilidad del proceso.
Métodos y herramientas para eliminar rebabas metálicas
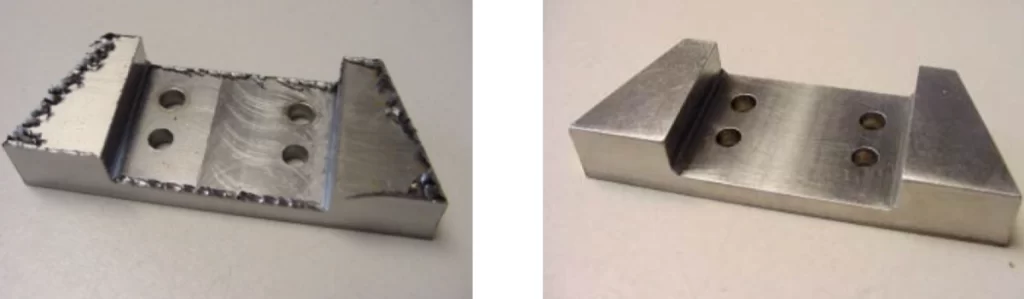
Antes y después del desbarbado
desbarbado La eliminación de rebabas metálicas es posible mediante los siguientes métodos: acabado manual, desbarbado por punzonado, desbarbado de agujeros, cepillado, eliminación electroquímica, pulido por vibración, rectificado, laminado y procesos térmicos. Cada uno de estos métodos requiere herramientas específicas para eliminar las rebabas metálicas, que incluyen cuchillas desbarbadoras, limas, papeles de lija, punzonado de metal máquinas, herramientas de corte montadas en husillo y electrodos.
A continuación se describen los métodos y las herramientas correspondientes:
Acabado/Desbarbado manual
Esta es una estrategia convencional que se caracteriza por el uso de papel de lija u otras herramientas manuales para eliminar la rebaba de mecanizado. Los métodos de esta categoría incluyen:
- Cepillado manual
- Uso de papel de lija
- Herramientas eléctricas de mano
- Cuchillos de corte de rebabas
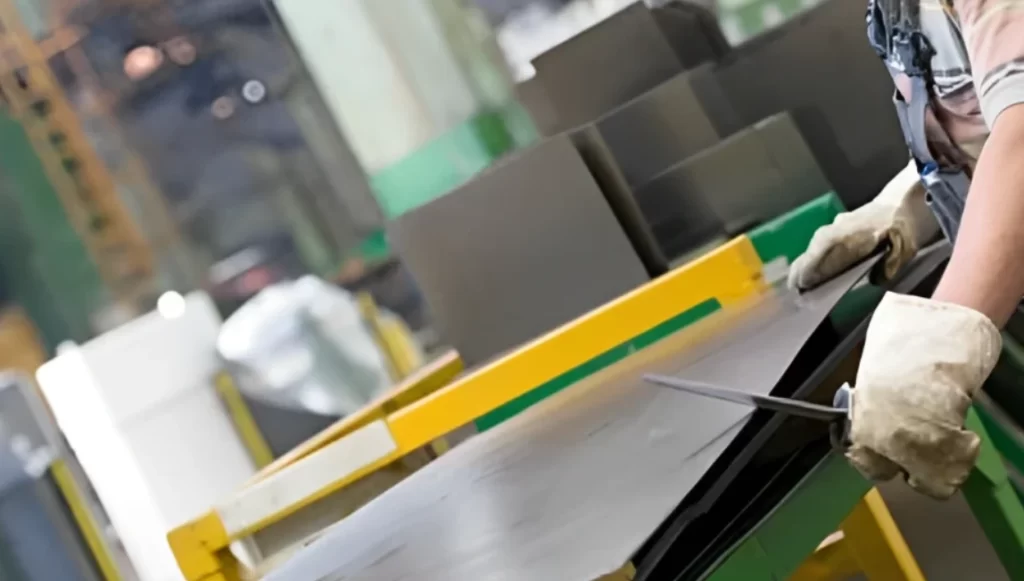
Desbarbado manual
Ventajas del desbarbado manual
- Método de bajo costo
- Versátil
Desventajas del desbarbado manual
- Solo para operaciones de mecanizado a pequeña escala.
- Resultados de corte de rebabas inconsistentes
- Hay que dedicar mucho tiempo:
- No apto para geometrías complejas
métodos mecánicos
Estos métodos utilizan fuerza abrasiva o física para eliminar rebabas de las piezas. Los procesos incluyen rectificado, cepillado, pulido por tambor (acabado en tambor), laminado, acabado vibratorio, desbarbado de agujeros y aplicación de perforación. Estos métodos mecánicos, junto con las otras opciones (métodos electroquímicos, térmicos y automatizados), solucionan las deficiencias del desbarbado manual.
Aquí encontrará más detalles sobre las tecnologías mecánicas;
Trituración
El rectificado consiste en utilizar una rueda abrasiva giratoria para eliminar las rebabas de un material. Este método es ideal para obtener superficies y bordes lisos, incluso en materiales duros.
Cepillado
Los cepillos desbarbadores tienen alambres finos o filamentos metálicos sobre un disco giratorio. A medida que el disco gira, los alambres o filamentos eliminan las rebabas del borde de la pieza. Si bien el cepillado no ofrece una uniformidad óptima, es económico y rápido.
Acabado en tambor (Tambor)
El pulido por volteo es una técnica mecánica para desbarbar piezas que consiste en hacer girar una combinación de las piezas afectadas y un medio abrasivo dentro de un tambor o barril. Los fabricantes valoran mucho este método de desbarbado por su rentabilidad.
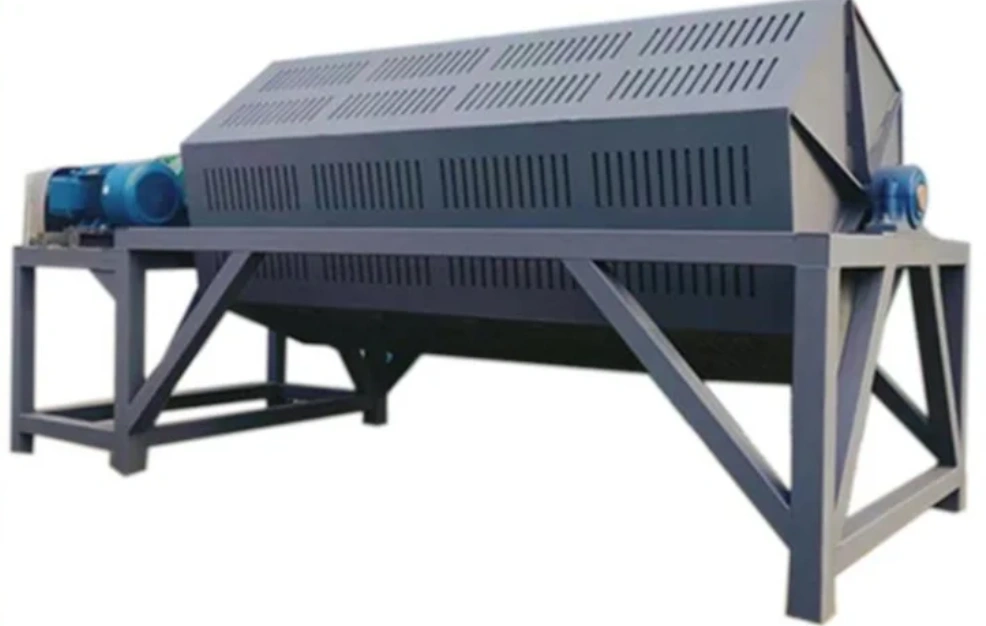
Una configuración de vaso giratorio
Además de eliminar las rebabas, el pulido por vibración también abrillanta las piezas. Para obtener resultados personalizados, especialmente en lo que respecta al acabado superficial, el abrasivo se combina con materiales especiales. El volteo de barriles es una volteo húmedo tipo o un secado en seco tipo, dependiendo de si se utiliza agua.
Rolling
En el proceso de laminado, la pieza con rebabas se pasa a través de potentes rodillos que las aplanan y alisan. Este método es preferible cuando se desea evitar la deformación de la pieza y se requiere una presión constante. Se utiliza principalmente para el desbarbado de chapa metálica.
Acabado vibratorio
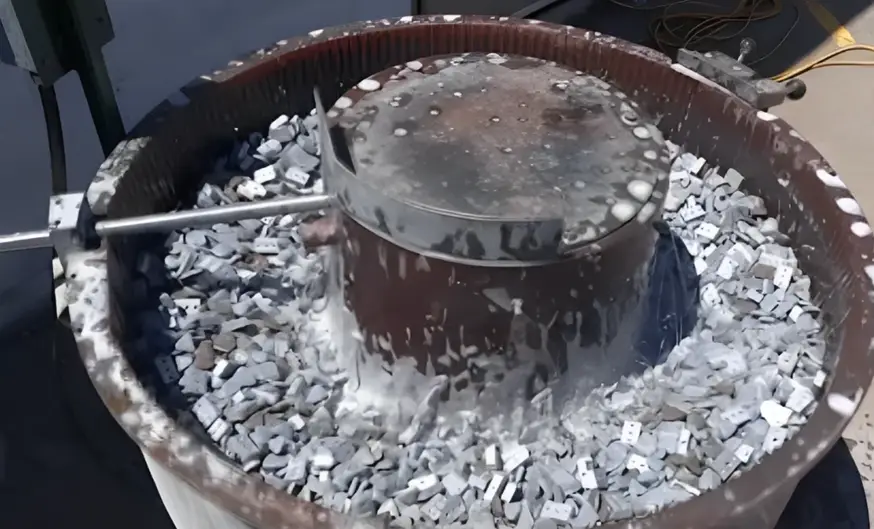
Desbarbado vibratorio
El acabado o desbarbado por vibración es un proceso en el que las piezas se introducen en una cámara y se someten a vibración. La cámara está conectada a amortiguadores o resortes que separan la base del mecanismo vibratorio. La fuente de vibración es un peso giratorio descentrado. Existen diferentes diseños de desbarbado vibratorio, incluyendo máquinas de cubeta y de tambor circular.
¡Pruebe Prolean ahora!
Desbarbado de agujeros
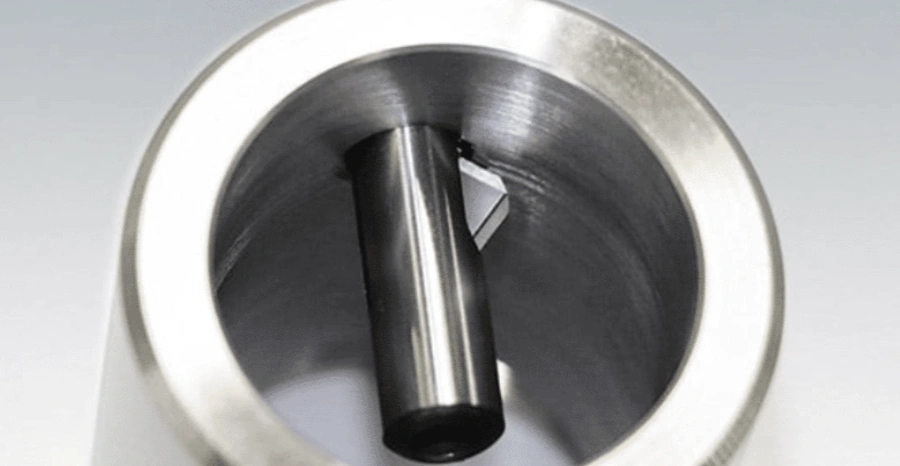
Desbarbado de agujeros
El desbarbado de agujeros es una técnica diseñada para eliminar las rebabas de la superficie interna de un agujero mecanizado. Para ello se utiliza una herramienta especial con un extremo cónico. El proceso es sencillo, económico y rápido, pero solo es adecuado para agujeros.
Desbarbado por punzonado
Como su nombre lo indica, el desbarbado por punzonado comprende una matriz o punzón que corta la rebaba de la pieza de trabajo. Esta estrategia mecánica, basada en los fundamentos de procesos de punzonado de metales, generalmente implica matrices de dimensionamiento y matrices de troquelado. Su productividad y eficiencia son mucho mejores que en el desbarbado manual; sin embargo, la limitación a geometrías más simples y la necesidad de herramientas especiales son aspectos que generan preocupación.
Ventajas del desbarbado mecánico
- Versatilidad de materiales y complejidad
- Mayor precisión
- Puede automatizarse para mejorar la productividad.
- Método relativamente rápido, especialmente para el procesamiento a mediana y gran escala.
Desventajas del desbarbado mecánico
- Requiere un control adecuado para prevenir la alteración de la superficie.
- Costo de mantenimiento debido al desgaste de las herramientas
- No apto para componentes finos o delicados.
Desbarbado electroquímico (ECD)
El desbarbado electroquímico implica el uso de un electrolito para disolver las rebabas. La pieza de trabajo actúa como ánodo, mientras que la herramienta actúa como cátodo. La electrólisis se centra en las zonas con rebabas. A medida que el electrolito transfiere carga entre los dos terminales, se lleva a cabo el proceso de desbarbado. El desbarbado electroquímico es excelente para eliminar rebabas de geometrías complejas y materiales conductores difíciles de mecanizar.
Ventajas del desbarbado electroquímico
- Perfecto para geometrías complejas y áreas de difícil acceso.
- Libre de deformación por calor y tensión mecánica.
- No afecta al metal base.
- Muy preciso
Desventajas del desbarbado electroquímico
- Se requiere un alto nivel de conocimientos técnicos.
- Alto costo inicial
Desbarbado Térmico
El desbarbado térmico consiste en la combustión a alta temperatura que funde las rebabas de la pieza. La energía térmica, como también se denomina a esta técnica, produce una onda de choque térmica que vaporiza las imperfecciones de la superficie.
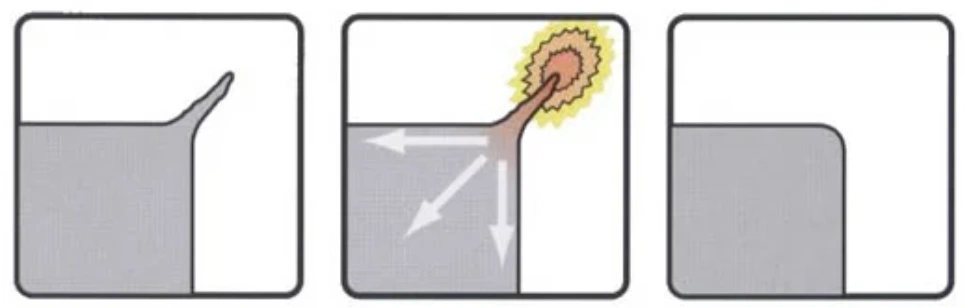
Desbarbado térmico
La baja relación superficie-masa de la otra parte de la pieza y el breve tiempo de exposición hacen que solo la rebaba se vea afectada por la vaporización. Cabe destacar que el desbarbado térmico se recomienda generalmente para materiales propensos a la oxidación y de baja conductividad.
Ventajas del desbarbado térmico
- Tiempos de ciclo relativamente cortos
- Eliminación uniforme de rebabas, incluso en piezas complejas.
- Desbarbado múltiple de diferentes superficies y conductos.
Desventajas del desbarbado térmico
- Alto costo de instalación
- No es lo más adecuado para piezas/materiales sensibles al calor.
- Puede ser necesaria una limpieza secundaria.
Técnicas de desbarbado automatizadas
Los métodos de desbarbado automatizados son adecuados para piezas de gran volumen. Algunas técnicas de esta categoría son el desbarbado electroquímico, el desbarbado térmico, el desbarbado vibratorio, el desbarbado por volteo, el desbarbado lineal y el desbarbado criogénico. La automatización se agrega principalmente a las técnicas ya comentadas anteriormente. Los beneficios de esta estrategia en corte de chapa El acabado superficial mejorado y la repetibilidad del proceso se deben a la temperatura, la presión, el tiempo de ciclo y la trayectoria de la herramienta constantes.
Ventajas del desbarbado automatizado
- Mayor calidad y repetibilidad
- Mayor velocidad de producción
- Se integra fácilmente con las líneas de producción modernas.
- Permite un control preciso de varios elementos de desbarbado.
Desventajas del desbarbado automatizado
- Alta inversión inicial
- Solo resulta económico para la fabricación en grandes volúmenes.
- Se requiere personal cualificado para la calibración y el mantenimiento de los equipos.
¡Pruebe Prolean ahora!
Cómo prevenir o controlar las rebabas metálicas
Las estrategias eficaces para el control de rebabas metálicas abarcan aspectos como el uso de herramientas de corte afiladas, la optimización de las velocidades de avance y los parámetros de mecanizado, el uso de un refrigerante adecuado y la aplicación de técnicas de desbarbado en el proceso de fabricación. Otras áreas en las que conviene insistir son el diseño de piezas con características que reduzcan las rebabas, la implementación de medidas rigurosas de control de calidad y las prácticas de mantenimiento preventivo de la maquinaria que garanticen la precisión de las herramientas y del mecanizado.
Las estrategias se analizan con más detalle a continuación.
Herramientas de corte de calidad
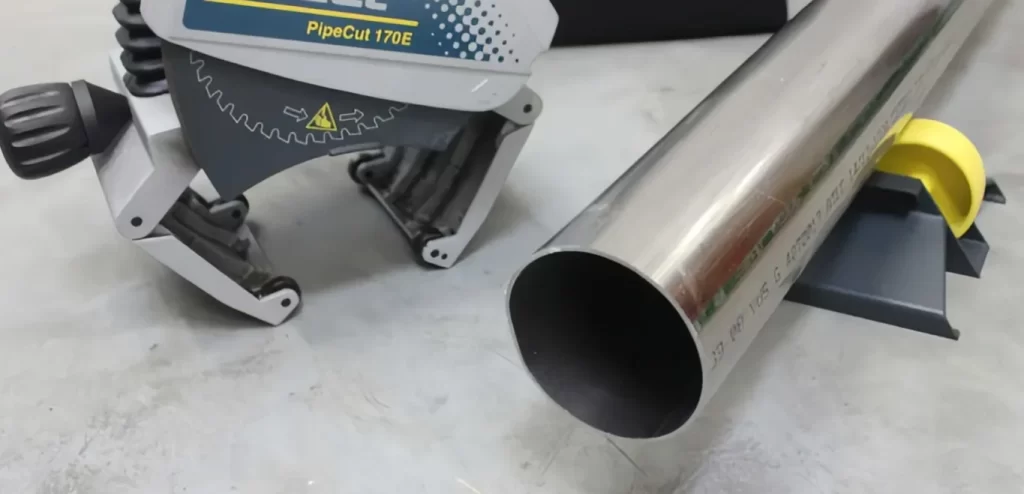
Corte de calidad
Las herramientas de mecanizado adecuadas para evitar la formación de rebabas son aquellas afiladas y precisas que garantizan la exactitud, idealmente, a la primera. Por el contrario, las herramientas desafiladas, dobladas o rotas favorecen la formación de rebabas.
Velocidades de avance y parámetros de corte optimizados
Para mejorar la calidad de la herramienta, es necesario optimizar los parámetros de corte y las velocidades de avance para evitar la formación de rebabas. La optimización implica un ajuste preciso para adaptarlos a la operación de mecanizado correspondiente en términos de profundidad de corte, contacto de los dientes, velocidad de corte, etc.
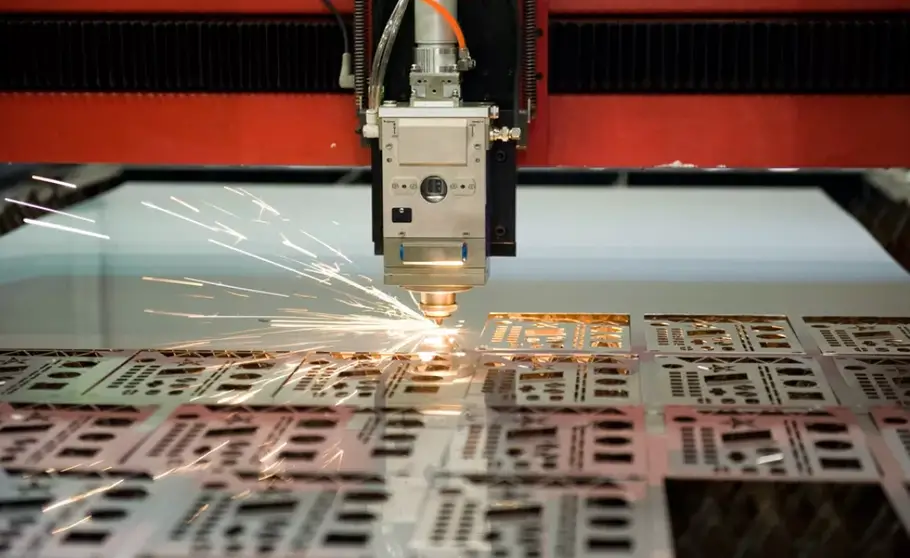
Parámetros de corte optimizados
Entre las ventajas de la optimización se incluyen una mínima generación de calor y menores fuerzas de corte, lo que se traduce en una mayor precisión dimensional.
Uso de refrigerante
El uso del tipo y caudal adecuados de refrigerante es fundamental para prevenir la formación de rebabas, ya que reduce la fricción y la acumulación de calor. La correcta aplicación del refrigerante es especialmente eficaz para minimizar el desgaste de la herramienta.
Mantenimiento preventivo de máquinas
Las rebabas también pueden prevenirse mediante el mantenimiento regular de las herramientas y equipos de mecanizado CNC. El operario debe solucionar de forma proactiva problemas como herramientas desafiladas, máquinas desalineadas, piezas desgastadas y componentes rotos.
Características de diseño que minimizan las rebabas
El diseñador de la pieza desempeña un papel fundamental en la prevención de rebabas, teniendo en cuenta que los procesos de fabricación influyen de manera diferente en la probabilidad de que se formen. Las características de diseño deben considerarse teniendo en cuenta la posición de la pieza, la dirección del corte, la distribución de tensiones y otros elementos relacionados.
Técnicas de desbarbado
En ocasiones, la aparición de rebabas es inevitable, por ejemplo, al mecanizar materiales muy duros o con geometrías complejas. En estos casos, las técnicas de desbarbado aquí descritas resultan muy útiles. Ya sean métodos de desbarbado mecánicos, térmicos, electroquímicos o incluso manuales, los talleres deben aplicar métodos eficaces para garantizar que solo las piezas mecanizadas o fabricadas mediante CNC de alta calidad lleguen al cliente.
Control de calidad riguroso
Finalmente, una empresa profesional de mecanizado CNC remata todo con un riguroso control de calidad que garantiza que los clientes no obtengan piezas con rebabas. Si se presentan rebabas, se solucionan mediante múltiples inspecciones.
En conclusión
Al igual que los dientes de un tiburón, las rebabas metálicas pueden cortar la carne. Presentes prácticamente en todos los procesos de corte de metales, estas imperfecciones también afectan la función y el valor de una pieza. Afortunadamente, existen maneras de solucionarlas, como se explica en este artículo.
Si sus planos para piezas mecanizadas por CNC incluyen detalles sobre el desbarbado del metal, ¡enhorabuena! Si no, este artículo le ha dado algo en qué pensar para su próximo proyecto de mecanizado. Nuestros expertos están preparados para gestionar su proyecto, solucionando los problemas relacionados con las rebabas metálicas y todos los demás desafíos, tanto comunes como singulares.
Contáctanos hoy para obtener más información y Contactar.
0 Comentarios