
“La versatilidad de la fundición a presión es notable. Se adapta a una amplia gama de metales, incluidas aleaciones de aluminio, zinc, magnesio y cobre. Esta adaptabilidad lo convierte en un proceso de referencia para industrias que requieren componentes livianos pero resistentes”.
La fundición es una de las tecnologías de fabricación más antiguas de piezas de metal y aleaciones. La historia de la fundición se remonta a la edad del bronce. En ese momento, era una tecnología de creación de herramientas para humanos. Entonces, está en continua evolución y morir fundición es una de las formas evolucionadas de fundición. Pero, ¿Qué es la fundición a presión? Es una tecnología de fabricación de metales con puntos de fusión bajos. Implica dar forma al metal fundido inyectándolo en un molde y luego enfriándolo.
Este artículo analizará los diversos aspectos de la fundición a presión, el proceso, los materiales, los pros y los contras, las aplicaciones y más.
¿Qué es la fundición a presión?
La fundición a presión es un proceso de fabricación muy eficiente y versátil. Es conocido por su precisión en la producción de piezas metálicas complejas de alta calidad con una precisión y consistencia notables. Este proceso consiste en inyectar metal fundido a alta presión en moldes de acero o “muere” que luego se enfrían para formar piezas metálicas sólidas.
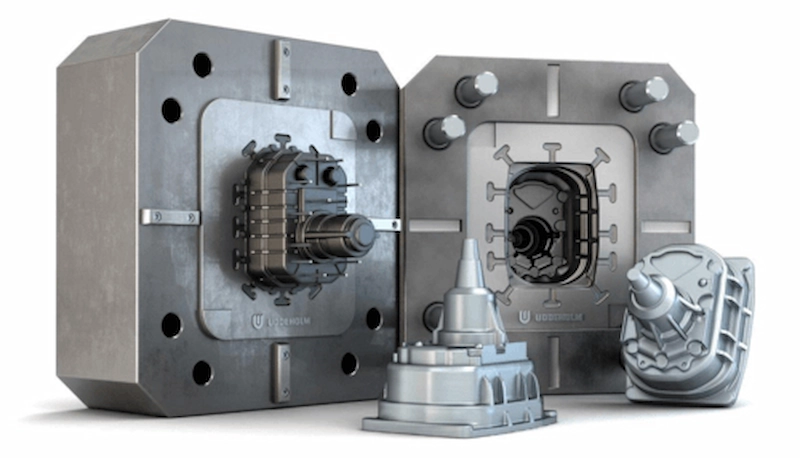
Moldes y piezas de fundición a presión.
El molde, o troquel, se crea utilizando acero para herramientas endurecido que incluye dos mitades del molde para dar forma al líquido metálico. Funciona de manera similar a un molde de inyección durante el proceso. Una vez que el metal fundido se enfría y solidifica, al abrir el molde por la mitad y expulsarlo se obtiene la pieza o producto final.
Además, la fundición a presión puede producir piezas con tolerancias estrictas, excelentes acabados superficiales y requisitos mínimos de mecanizado. La precisión dimensional y la estabilidad de las piezas fundidas a presión son superiores. Además, la fundición a presión permite la integración de características como roscas externas y geometrías internas intrincadas. Por lo tanto, reduce la necesidad de ensamblaje y procesamiento adicionales.
¡Pruebe Prolean ahora!
¿Cuáles son los materiales de fundición a presión?
La elección del metal define las propiedades generales y otras características de las piezas fundidas. Por lo tanto, puede encontrar una gran variedad de opciones de metales para seleccionar según sus requisitos y la aplicación final de la pieza o producto previsto.
1. Aluminio
El aluminio es uno de los materiales más populares para la fundición a presión debido a su excelente equilibrio entre resistencia, peso y resistencia a la corrosión. Su naturaleza liviana pero resistente lo hace ideal para piezas de automóviles como bloques de motor y componentes de chasis, componentes aeroespaciales, carcasas para dispositivos electrónicos y electrodomésticos de cocina.
- Aleación380: Ofrece la mejor combinación de propiedades de fundición, mecánicas y térmicas.
- Alloy383 (ADC12): Más fácil de colar pero con propiedades mecánicas ligeramente inferiores.
- Aleación360: Proporciona alta resistencia a la corrosión y solidez.
Sin embargo, el aluminio es más costoso que otros metales de fundición a presión y puede ser propenso a contraerse y agrietarse en caliente bajo ciertas condiciones.
Relacionado con: Fabricante de fundición a presión de aluminio para sus piezas metálicas
2. Zinc
El zinc se prefiere por su capacidad para producir piezas fundidas a presión con tolerancias estrictas, paredes delgadas y excelentes acabados superficiales. Se aplica ampliamente a la automoción, el hardware y los bienes de consumo. La razón son las propiedades de alta resistencia, excelente ductilidad y resistencia al impacto del zinc.
- Zamak 3: La aleación de zinc más utilizada debido a su excelente equilibrio de propiedades.
- Zamak 5: Similar al Zamak 3 pero con mayor resistencia y dureza.
- ZA-8: Esta aleación ofrece el mejor rendimiento de fluencia entre las aleaciones de zinc.
Pero el zinc tiene una mayor densidad en comparación con el aluminio, lo que da lugar a piezas más pesadas. También limita el rendimiento a altas temperaturas y restringe el uso en aplicaciones con calor extremo.
3. Magnesio
El magnesio es el metal estructural más liviano que proporciona una excelente relación resistencia-peso. Es común en las industrias automotriz y electrónica, donde la reducción de peso es una prioridad. Por lo tanto, las aleaciones de magnesio tienen buenas capacidades de amortiguación y absorben eficazmente las vibraciones.
- Aleación Z91D: Ofrece un buen equilibrio entre fuerza y resistencia a la corrosión.
- Aleación M60B: Preferido para aplicaciones que requieren alto alargamiento y resistencia al impacto.
- Aleación S41: Proporciona buena resistencia a la fluencia a altas temperaturas.
Sin embargo, la inflamabilidad durante la fusión requiere un manejo especial y medidas de seguridad para la fundición a presión de magnesio.
4. cobre
La fundición a presión de cobre se elige para aplicaciones que requieren alta conductividad térmica y eléctrica, resistencia al desgaste y a la corrosión y propiedades mecánicas. Se utiliza a menudo en componentes eléctricos, disipadores de calor y aplicaciones automotrices.
- C87850: Eco Brass, conocido por su excelente maquinabilidad y buena resistencia.
- C86200: Bronce al manganeso, utilizado para aplicaciones de alta resistencia.
- C86300: Ofrece alta resistencia al desgaste, adecuado para aplicaciones de servicio pesado.
Además, el cobre podría ser más difícil de fundir debido a la alta temperatura de fusión y las propiedades del material.

Piezas de fundición a presión de cobre
5. Latón
El latón, una aleación de cobre y zinc, es conocido por sus propiedades acústicas, resistencia a la corrosión y atractivo estético. Se utiliza frecuentemente en artículos de plomería, artículos decorativos e instrumentos musicales. La fundición a presión de latón es especialmente valorada para crear componentes que se benefician del acabado decorativo y las propiedades mecánicas de la aleación.
- Aleación C36000: Conocida por su excelente maquinabilidad, esta aleación se usa a menudo en piezas complejas que requieren un mecanizado detallado.
- Aleación C38000: Comúnmente empleado en herrajes arquitectónicos y aplicaciones ornamentales debido a sus buenas propiedades de fundición y mecanizado.
- Aleación C85700: Ofrece un equilibrio entre solidez y resistencia a la corrosión, adecuado para accesorios marinos y artículos decorativos.
A pesar de sus ventajas, el latón requiere atención a la evaporación del zinc y al posible contenido de plomo, lo que requiere una cuidadosa selección y manipulación de la aleación.
6. Estaño
El estaño, utilizado a menudo en aleaciones, destaca por su bajo punto de fusión, lo que lo hace ideal para fundir formas y detalles intrincados. Las aleaciones de fundición a presión a base de estaño se eligen por su excelente fluidez, lo que permite la producción de piezas detalladas sin riesgo de desgarro en caliente.
- Babbitt de aleación: Conocida por sus excelentes propiedades de rodamiento, la aleación Babbitt se utiliza en aplicaciones que requieren baja fricción y alta resistencia al desgaste.
- Peltre de aleación: Una aleación a base de estaño con antimonio y cobre que proporciona un acabado de alto brillo para artículos decorativos, premios y objetos de colección.
- Aleación ASTM B339-00: Se utiliza para fundir piezas que requieren buena ductilidad y maquinabilidad, como engranajes y accesorios.
El principal desafío del estaño en la fundición a presión es su susceptibilidad a la oxidación y al crecimiento de bigotes con el tiempo. Puede afectar la durabilidad y la conductividad eléctrica de las piezas fundidas.
¿Cómo funciona la fundición a presión? El proceso
El proceso de fundición a presión transforma el metal fundido en formas intrincadas con un detalle y una consistencia excepcionales. Dividamos el proceso en ocho pasos detallados, ya que cada uno juega un papel crucial en la creación de piezas de fundición a presión de alta calidad.
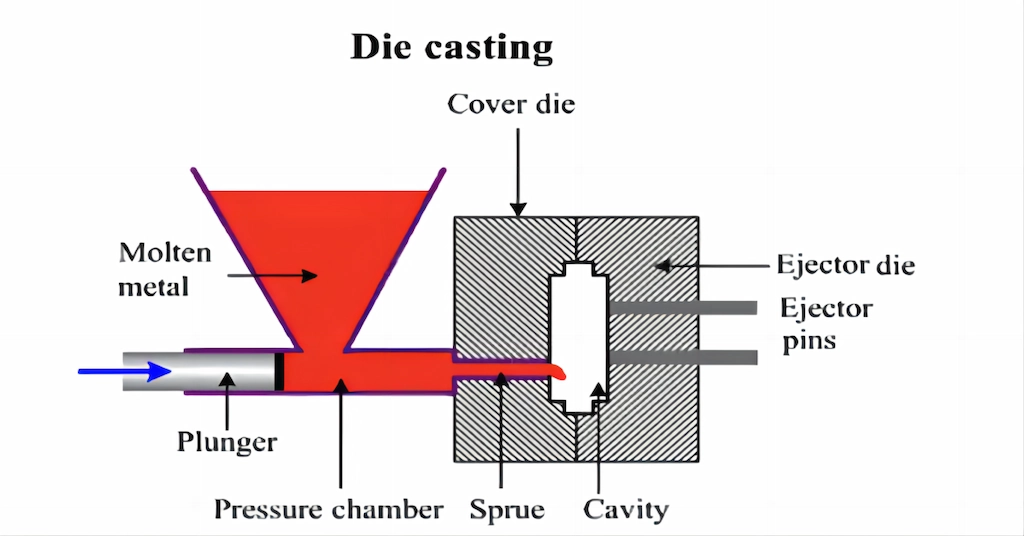
Proceso de fundición a presión
Paso 1: Diseño del molde
Comienza con el diseño de un molde de fundición a presión (llamado troquel), diseñado a medida para producir el componente deseado. El material típico para los moldes es el acero de alta calidad, ya que soporta las condiciones extremas de la fundición a presión, incluidas altas temperaturas y presiones. El proceso de diseño a menudo utiliza software avanzado de diseño asistido por computadora (CAD). Permite al diseñador planificar cada detalle del molde.
Posteriormente se realizan mecanizados de precisión con electroerosión y Mecanizado CNC crea un molde que está listo para el proceso de fundición. Este paso inicial es fundamental, ya que la calidad y precisión del molde influyen directamente en la precisión y el detalle del producto final.
Paso 2: preparar el metal
Una vez preparado el molde, se procede a preparar el metal para la fundición. Generalmente, las aleaciones de aluminio, magnesio o zinc son las más utilizadas debido a sus buenas propiedades de fundición. A continuación, el metal se funde en un horno de alta temperatura hasta alcanzar el estado líquido.
Paso 3: inyectar el metal fundido
En esta fase crucial, el metal fundido se inyecta en el molde a alta o baja presión. Luego, el metal llena toda la cavidad del molde, incluso los detalles más intrincados, antes de que comience a enfriarse y solidificarse.
Aquí, la precisión y la velocidad son vitales para mantener la fluidez del metal y prevenir defectos en el producto final. Este paso ejemplifica la capacidad del proceso de fundición a presión para producir piezas complejas con alta eficiencia.
Paso 4: enfriamiento y solidificación
Después de la inyección, el metal dentro del molde comienza a enfriarse y solidificarse rápidamente. La fase de enfriamiento se gestiona cuidadosamente para garantizar una solidificación uniforme, minimizando los riesgos de contracción, deformación o tensiones internas que podrían comprometer la integridad de la pieza. La duración del proceso de enfriamiento depende del tamaño de la pieza, el grosor y el metal utilizado, lo que destaca la necesidad de un control preciso sobre el proceso de fundición a presión.
Paso 5: abrir el molde
Una vez que el metal se ha solidificado por completo, se abre el molde para revelar la pieza recién formada. Este paso requiere maquinaria de precisión para separar las mitades del molde sin dañar los intrincados detalles del metal solidificado. La facilidad con la que el molde abre y libera la pieza a menudo depende del diseño del molde y de los agentes desmoldantes aplicados antes de la fundición, lo que subraya la importancia de la fase inicial de preparación del molde.
Paso 6: Expulsar la pieza fundida
Expulsar la pieza fundida del molde es un proceso delicado, facilitado por un mecanismo de expulsión integrado en la máquina de fundición a presión. Este mecanismo aplica una fuerza controlada para retirar la pieza del molde, asegurando que se desaloje sin causar ningún daño. La fuerza y el método de expulsión se calibran en función de la geometría de la pieza y el diseño del molde, lo que muestra el enfoque personalizado que se requiere en la fundición a presión.
Paso 7: Recorte y Limpieza
Después de la expulsión, la pieza se recorta y limpia para eliminar cualquier exceso de material, como rebabas o canales. Este paso también se conoce como desinflar. Es crucial para lograr las dimensiones precisas y las superficies lisas necesarias para el producto final. El recorte y la limpieza no sólo mejoran el atractivo estético de la pieza, sino que también garantizan que cumpla con los estrictos niveles de tolerancia esenciales para la aplicación prevista.
Paso 8: Toques finales
El paso final consiste en aplicar toques finales a la pieza, como lijar, pulir o aplicar tratamientos superficiales como anodizado o recubrimiento en polvo. Estos procesos de acabado mejoran la apariencia de la pieza y mejoran su resistencia al desgaste y la corrosión.
Haga click aquí para descargar: Comparación y procesos de fundición a presión
¡Pruebe Prolean ahora!
Tipos de fundición a presión
La fundición a presión tiene dos tipos principales: Fundición a presión en cámara caliente y fundición a presión en cámara fría. La diferencia radica en si el mecanismo de calentamiento está acoplado a la máquina de fundición o no.
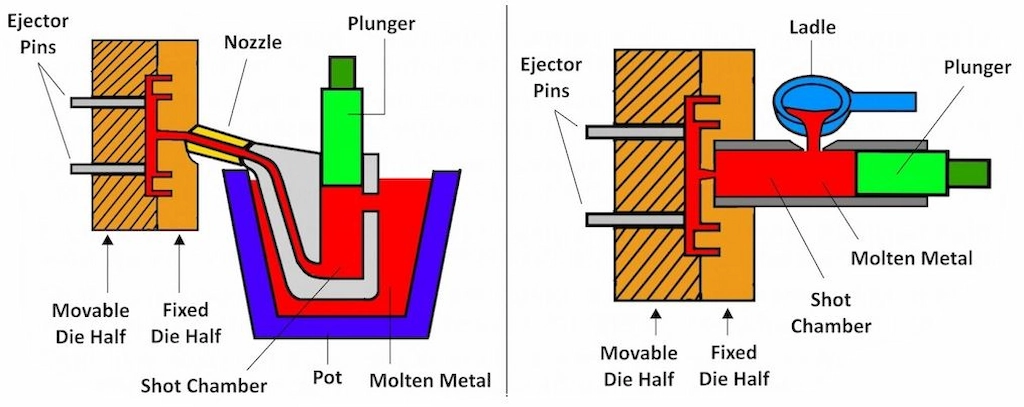
Fundición a presión en cámara caliente versus cámara fría
Fundición a presión en cámara caliente
Es reconocido por su eficiencia y rápida capacidad de producción, particularmente para metales con puntos de fusión bajos, como zinc, magnesio y aleaciones de plomo. Este proceso incluye la integración de un crisol dentro de la propia máquina de fundición. En consecuencia, el crisol u horno facilita una inyección directa del metal fundido en la matriz a través de un mecanismo de cuello de cisne.
Como resultado, acelera el proceso de fundición y mejora la eficiencia general. A continuación, las principales ventajas son la alta velocidad de producción, la reducción del desperdicio de material y la capacidad de producir piezas con geometrías intrincadas y paredes delgadas.
Fundición a presión de cámara fría
Por el contrario, la fundición a presión en cámara fría se dirige a metales con puntos de fusión más altos, como las aleaciones de aluminio y cobre. El proceso utiliza un horno de fusión independiente para el metal antes de inyectarlo en la máquina de cámara fría. Mientras tanto, un pistón hidráulico o mecánico impulsa el metal fundido hacia el interior del troquel. Este paso adicional de transferir el metal fundido a la máquina de cámara fría alarga el proceso que el moldeo en cámara caliente. Por lo tanto, es más apto para piezas fundidas más grandes y pesadas que requieren materiales con mayores propiedades de fusión.
La clara ventaja de la fundición a presión en cámara fría es su capacidad para producir piezas con alta resistencia y excelente conductividad térmica. A pesar de su versatilidad con metales de alto punto de fusión, el proceso tiene tiempos de ciclo más lentos y costos operativos elevados.
¿Cuáles son las variaciones de fundición a presión?
Las variaciones de fundición a presión son diferentes adaptaciones y modificaciones del proceso básico de fundición a presión para mejorar ciertas propiedades, cumplir requisitos específicos o abordar desafíos de fabricación únicos. Las variaciones alteran principalmente el mecanismo de inyección, los niveles de presión o el estado del metal durante la fundición. Como resultado, puede lograr los resultados deseados adaptados a aplicaciones específicas.
Las siguientes son las variaciones típicas en el proceso de fundición a presión.
1. Fundición a presión al vacío
Esta variación se enfoca en minimizar el atrapamiento de aire y la porosidad en la pieza final. Así, podemos crear componentes densos evacuando el aire de la cavidad del molde antes y durante la inyección de metal fundido. La fundición a presión al vacío produce piezas con propiedades mecánicas mejoradas y un acabado superficial superior debido a la porosidad reducida. Pero la necesidad de equipos adicionales para crear y mantener el vacío aumenta la complejidad y el costo.
Aplicaciones: Componentes que requieren una alta integridad estructural y apariencia cosmética, como piezas de automóviles y elementos decorativos complejos.
2. Proceso de fundición por compresión
La fundición por compresión también se conoce como forja de metal líquido. Implica introducir metal fundido en el molde y luego aplicar alta presión para solidificar el metal bajo compresión. Este método combina los beneficios de la fundición y la forja, lo que da como resultado piezas con muy baja porosidad, excelentes propiedades mecánicas y detalles finos. Sin embargo, el equipo de alta presión necesario puede provocar mayores costes de producción.
Aplicaciones: Adecuado para producir componentes estructurales con criterios de alto rendimiento en la industria automotriz y aeroespacial.
3. Conformado de metales semisólidos
El conformado de metales semisólidos, o termoformado, procesa el metal a un estado semisólido, combinando aspectos de propiedades tanto sólidas como líquidas. Este estado único permite que el metal fluya más fácilmente en moldes complejos y al mismo tiempo reduce los defectos. Por lo tanto, el proceso puede fundir formas complejas con excelentes propiedades mecánicas y porosidad reducida. La desventaja es que requiere un control preciso de la temperatura y la viscosidad del metal, lo que aumenta la complejidad del proceso.
Aplicaciones: Común para componentes que exigen diseños complejos y resistencia superior, como en electrónica y dispositivos médicos.
4. Fundición a presión a baja presión
Esta variación de fundición a presión aplica presión suavemente para llenar el molde con metal fundido, que se utiliza predominantemente para aleaciones de aluminio y magnesio. La presión de inyección varía hasta 0.8 bares. Este proceso más lento proporciona un mejor control sobre el llenado, lo que reduce la turbulencia y el riesgo de atrapamiento de aire. Como resultado, produce piezas fundidas de alta calidad con excelente precisión dimensional y acabado superficial. Por el contrario, esta fundición puede crear piezas limitadas que pueden adaptarse a tiempos de llenado y ciclos más lentos, lo que potencialmente reduce la productividad general.
Aplicaciones: La fundición a presión a baja presión es adecuada para piezas grandes y complejas, como ruedas de automóviles, componentes aeroespaciales y piezas estructurales de gran tamaño.
5. Fundición a presión a alta presión
La fundición a presión a alta presión es la variación más utilizada y se caracteriza por inyectar metal fundido en el molde a alta presión (más de 1000 bares). Este método es adecuado para una amplia gama de metales y es conocido por producir piezas de paredes delgadas con tolerancias estrictas y excelentes acabados superficiales. Sin embargo, las altas presiones pueden provocar en algunos casos una mayor porosidad.
Aplicaciones: Se utiliza ampliamente en diversas industrias, incluidas la automoción, la electrónica de consumo y los electrodomésticos, para producir piezas de tamaño pequeño y mediano con detalles complejos.
¡Pruebe Prolean ahora!
Ventajas y desventajas de la fundición a presión
Como cualquier proceso de fabricación, la fundición a presión tiene su propio conjunto de ventajas y desventajas. Estos podrían ser cruciales a tener en cuenta a la hora de elegir el método de producción más adecuado según sus necesidades.
Ventajas de la fundición a presión
- El proceso es altamente repetible. Garantiza que cada pieza sea prácticamente idéntica a la anterior, lo que resulta especialmente beneficioso para series de producción a gran escala.
- La fundición a presión produce piezas con formas complejas y detalles intrincados es una ventaja significativa de la fundición a presión.
- Puede lograr tasas de producción más rápidas debido a tiempos de ciclo cortos que otros enfoques de fabricación.
- Las piezas fundidas a presión exhiben excelentes propiedades mecánicas, incluidas resistencia y rigidez.
- El proceso permite la producción de piezas con paredes delgadas, lo que reduce el uso de material y el peso total sin comprometer la integridad de la pieza.
- Las piezas fundidas a presión requieren poco o ningún mecanizado o acabado, ya que el acabado superficial de la fundición es generalmente muy bueno.
- Es compatible con diversos metales, incluidas aleaciones de aluminio, zinc, magnesio y cobre.
Desventajas de la fundición a presión
- Los altos costos iniciales asociados con la fundición a presión pueden ser relativamente altos debido a la necesidad de maquinaria especializada y matrices de acero de alta calidad.
- Las piezas fundidas pueden presentar porosidad, lo que da lugar a pequeñas agujeros o huecos dentro del metal. La porosidad puede afectar la integridad estructural y la resistencia de las piezas.
- Si bien la fundición a presión funciona bien con una variedad de metales, no es adecuada para todos los tipos.
- La matriz puede sufrir desgaste con el tiempo, especialmente al fundir metales más duros.
Desafíos de la fundición a presión
A pesar de sus numerosos beneficios, la fundición a presión tiene algunas limitaciones y desafíos.
- Costes iniciales elevados: Las máquinas y los materiales de fundición a presión requieren una inversión inicial, y el mecanizado de los moldes puede resultar costoso.
- Opciones de materiales más sencillas: La fundición a presión no es adecuada para metales ferrosos debido a sus altas temperaturas de fusión. Esto significa que no se pueden producir piezas con aleaciones de alto punto de fusión como el acero.
- Porosidad: Al igual que la mayoría de los procesos de fundición, la fundición a presión también presenta problemas de porosidad si se utiliza poca presión de inyección o si el molde no está diseñado para facilitar el flujo completo del metal fundido.
- Desgaste del troquel: La herramienta o el troquel pueden desgastarse con el tiempo, y la fabricación de un nuevo molde resulta costosa. Parámetros incorrectos, altas temperaturas y altas presiones de inyección pueden desgastar rápidamente el troquel.
Comparación entre fundición a presión, fundición en arena y fundición a la cera perdida
La fundición a presión es un proceso de fundición de metales altamente eficiente. Existen otros procesos de fundición, como la fundición en arena y la fundición a la cera perdida.
Moldeo en arena
La fundición en arena consiste en verter metal fundido en un molde, pero este está hecho de arena y puede desecharse posteriormente. Es más económico y más flexible para diseños complejos. Sin embargo, no es tan preciso como la fundición a presión, ya que carece de precisión dimensional y presenta un acabado superficial deficiente.
El desafío de la fundición en arena es que incrementa los costos debido al posprocesamiento y el acabado superficial requeridos. La fundición en arena es útil cuando se deben fabricar piezas grandes en pequeñas cantidades.
Fundición de inversiones
La fundición a la cera perdida utiliza un patrón de cera en lugar de un molde metálico. Es muy precisa y permite producir geometrías complejas con un excelente acabado superficial. En comparación con la fundición a presión, requiere más tiempo y no es ideal para fundiciones de gran volumen.
Usos de piezas de fundición a presión en todas las industrias
La capacidad de producir piezas de precisión con formas complejas, excelentes acabados superficiales y alta durabilidad hace que la fundición a presión sea popular en diferentes industrias. Las aplicaciones van desde pequeños bienes de consumo hasta componentes críticos de automoción y aeroespacial.
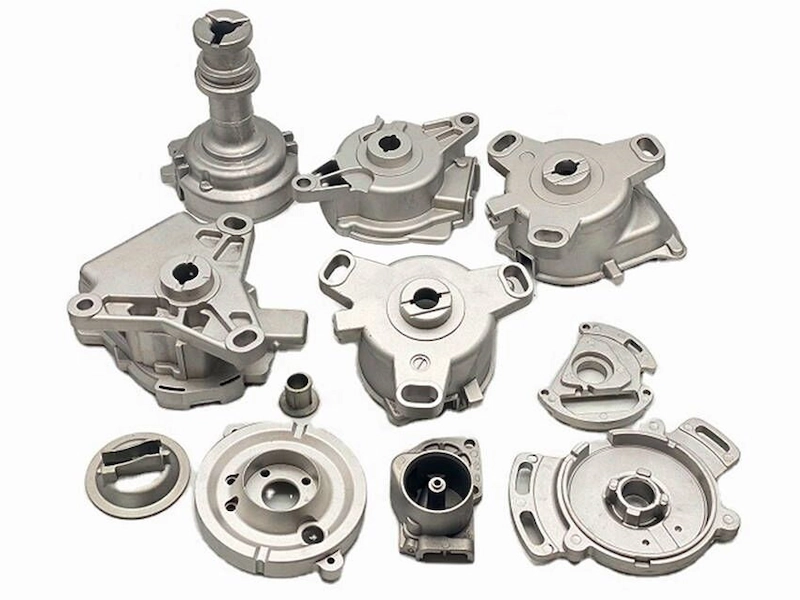
Piezas de fundición a presión
Tabla: Aplicaciones de fundición a presión
| Experiencia | Ejemplos |
| Motorium | Componentes de motor, piezas de transmisión, componentes de chasis, cajas de cambios, piezas de columna de dirección, espaciadores de ruedas, marcos de tableros, soportes de espejos, carcasas de bombas, soportes de radiadores |
| Aeroespacial | Carcasas de motores, componentes de cabina, manijas de puertas, armazones de asientos, componentes de sistemas de combustible, piezas de trenes de aterrizaje, carcasas de dispositivos de comunicación, accesorios para satélites |
| Electrónica de Consumo: | Estuches para teléfonos inteligentes, marcos para computadoras portátiles, carcasas para cámaras, rejillas de parlantes, conectores electrónicos, disipadores de calor, carcasas para baterías |
| Médical Scientific | Instrumentos quirúrgicos, carcasas de dispositivos, implantes ortopédicos, herramientas dentales, carcasas de equipos, piezas de estetoscopios. |
| Maquinaria Industrial | Engranajes, válvulas, componentes de bombas, piezas de compresores, componentes hidráulicos, bastidores de maquinaria, sujetadores, recipientes a presión |
| Electrodomésticos | Componentes para electrodomésticos de cocina, piezas de lavadoras, marcos de frigoríficos, piezas de máquinas de café, mangos de utensilios de cocina |
| Defensa y Militar | Componentes de armas de fuego, carcasas de dispositivos ópticos, carcasas de equipos de comunicación, piezas de vehículos, componentes de equipos de protección |
| Deportes y Recreación | Cuadros de bicicletas, cabezas de palos de golf, cuerpos de carretes de pesca, piezas de equipos de gimnasio, componentes de equipos para actividades al aire libre, carcasas protectoras para dispositivos electrónicos |
¿Qué es un molde o troquel de fundición a presión?
A molde de fundiciónEl molde, comúnmente conocido como "matriz", es una herramienta del proceso de fundición a presión que da forma y estructura al metal fundido bajo alta presión. Además, estos complejos moldes facilitan la producción en masa de piezas metálicas con formas intrincadas, detalles precisos y una exactitud excepcional.
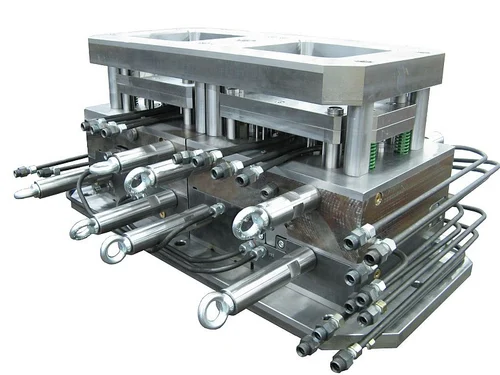
Molde de fundición
Los moldes de fundición a presión suelen estar fabricados con aceros para herramientas de alta calidad debido a su capacidad para soportar las duras condiciones del proceso de fundición. Estos materiales proporcionan alta resistencia, tenacidad, resistencia al calor y al desgaste. Posteriormente, los aceros estándar para troqueles incluyen H13, H11 y D2.
Estructura de un molde de fundición a presión
Un molde de fundición a presión consta de dos secciones principales: la mitad fija (mitad cubierta) y la mitad eyectora. La mitad fija está unida a la placa estacionaria de la máquina de fundición a presión, mientras que una mitad eyectora conecta la placa móvil.
Estas mitades se unen para formar la cavidad del molde, donde inyectamos el metal fundido. El molde también incluye corredores y compuertas, que guían el metal fundido hacia la cavidad, y respiraderos para el escape de aire. A continuación, los pasadores expulsores (en la mitad expulsora) facilitan la extracción de la pieza fundida una vez que se ha solidificado.
Fabricación de Moldes para Fundición a Presión
La fabricación de troqueles es un proceso de varios pasos que requiere ingeniería y mecanizado de precisión. El proceso comienza con la fase de diseño, creando un modelo 3D del molde mediante software CAD.
Luego, puede utilizar el siguiente enfoque de fabricación:
- Mecanizado CNC: El mecanizado por control numérico por computadora (CNC) produce moldes de fundición a presión precisos con geometrías precisas y complejas.
- EDM (Mecanizado por descarga eléctrica): mecanizado por electroerosión es adecuado para detallar y crear características complejas que son difíciles de lograr con métodos de mecanizado convencionales. Además, erosiona el material del bloque del molde mediante descargas eléctricas para lograr la forma deseada.
- Tratamiento de superficies: Potencia la dureza y otras propiedades. Así, se pueden aplicar tratamientos superficiales como nitruración, cromado o recubrimiento.
¡Pruebe Prolean ahora!
Diseño de moldes de fundición a presión: consejos y consideraciones
El diseño y la construcción del troquel son fundamentales para el éxito del proceso de fundición a presión, lo que influye en la calidad, consistencia y eficiencia de las piezas producidas.

Diseño CAD de un molde de fundición a presión.
A continuación se ofrecen algunos consejos y consideraciones esenciales para un diseño eficaz de moldes de fundición a presión;
1. Considere las propiedades del material
Los diferentes metales tienen diferentes características de flujo, tasas de expansión térmica y comportamientos de enfriamiento, lo que puede afectar significativamente el diseño del molde. Por ejemplo, al diseñar un molde para fundir aleaciones de aluminio, los diseñadores deben considerar la expansión térmica del material del molde, ya que podría afectar las dimensiones.
2. Sistemas adecuados de ventilación y desbordamiento
Los sistemas de ventilación y desbordamiento son esenciales para evitar que quede aire atrapado. Por lo tanto, podemos asegurarnos de que el metal fundido llene la cavidad del molde de manera uniforme. Sin una ventilación adecuada, se pueden formar bolsas de aire que provocan defectos en el producto final. Por ejemplo, el tipo de corredor con dos sistemas de ventilación de aire es el mejor diseño en comparación con el diseño de corredor. Fuente.
3. Optimice el diseño de puertas y corredores
El sistema de compuerta y corredor dirige el metal fundido hacia la cavidad del molde. Su diseño afecta el flujo y la solidificación del metal, lo que afecta la calidad de la pieza y la eficiencia del molde.
Por ejemplo, los ingenieros optimizan el sistema de compuerta y guía para promover un llenado y enfriamiento uniformes al diseñar un molde para una carcasa de aleación de magnesio para una herramienta eléctrica portátil.
4. Incorporar ángulos de tiro
Los ángulos de salida son ligeras puntas aplicadas a las caras verticales del molde para facilitar la fácil expulsión de la pieza. La ausencia de ángulos de desmoldeo adecuados puede provocar que las piezas se peguen en el molde, provocando daños y ralentizando la producción.
5. Plan de contracción y distorsión
Todos los metales se encogen al solidificarse y enfriarse. Por lo tanto, el diseño del molde debe considerar esta contracción para mantener dimensiones precisas. También es vital anticipar y compensar la posible distorsión durante el enfriamiento.
Por ejemplo, al diseñar moldes para componentes de latón para grifos de agua, calcule la contracción esperada de la aleación de latón y ajuste las dimensiones del molde en consecuencia.
6. Utilice simulaciones para la optimización
El software de simulación avanzado puede predecir cómo el metal fundido llenará el molde y se solidificará. Por lo tanto, ejecutar estas simulaciones ayuda a optimizar la calidad y el rendimiento del molde.
Costo de la fundición a presión: ¿Qué tan caro es?

Producto de fundición a presión de aluminio.
El costo de fundición a presión Depende de varios factores, entre ellos la complejidad del diseño, el metal en bruto, el volumen de producción y la precisión requerida.
- Costos de herramientas: La creación de moldes de fundición a presión representa una parte importante del coste total. Estos moldes están fabricados con acero de alta calidad para soportar las presiones y temperaturas del proceso de fundición, lo que contribuye a su elevado precio.
- Los costos de materiales: La elección de la aleación metálica (por ejemplo, aluminio, zinc, magnesio) afecta el costo general, y los precios fluctúan según la demanda del mercado y las propiedades específicas de la aleación.
- Volumen de producción: Mayores volúmenes de producción pueden diluir el costo inicial de herramientas en más piezas, reduciendo el costo por unidad. Sin embargo, las tiradas más grandes requieren más material y posiblemente tiempos de producción más largos.
- Mecanizado y Acabado: Los procesos adicionales, como el mecanizado CNC, el tratamiento de superficies y la pintura, aumentan el costo. Sin embargo, puede ser necesario para la calidad y funcionalidad deseadas de la pieza.
Más información:
Servicios de fundición a presión en Prolean
Lograr la precisión y calidad deseadas en piezas de fundición a presión requiere experiencia e instalaciones de fabricación. Además, una comprensión profunda de los requisitos es fundamental para obtener piezas con especificaciones exactas. En Prolean, aprovechamos tecnologías avanzadas y una amplia experiencia para ofrecer piezas de alta calidad y precisión. servicio de fundición a presión y dos unidades especializadas de fundición a presión: Fundición a presión de aluminio y Servicios de fundición a presión de zinc.
Nuestro equipo de expertos colabora estrechamente con los clientes para comprender sus requisitos específicos. Le guiarán en la selección de materiales, optimización del diseño y estrategias de producción rentables. Asóciese con nosotros si busca confiabilidad y excelencia para la electrónica automotriz, aeroespacial y de consumo.
¡Pruebe Prolean ahora!
Recapitulación
En conclusión, la fundición a presión es una técnica de fabricación fundamental, fundamental para producir componentes complejos y de alta precisión en diversas industrias. Este proceso abarca varios métodos, como la fundición a presión a alta presión, la fundición a presión por gravedad y la fundición a presión a baja presión. Es más, entender ¿Qué es la fundición a presión?—desde los conceptos básicos del proceso de fundición a presión hasta sus diversos aspectos—revela su importancia en la fabricación moderna.
Preguntas Frecuentes
¿Por qué se prefiere la fundición a presión a la impresión 3D?
Se prefiere la fundición a presión para la producción en masa debido a su velocidad, rentabilidad para grandes cantidades y resistencia y acabado superficial de las piezas superiores a la impresión 3D.
¿Cuáles son las diferentes variaciones de la fundición a presión?
Las variaciones son fundición a presión de alta presión, fundición a presión de baja presión, fundición a presión al vacío, fundición por compresión y fundición de metales semisólidos.
¿Qué son los metales de fundición a presión?
Los metales comunes de fundición a presión incluyen aleaciones de aluminio, zinc, magnesio y cobre. Sin embargo, considere propiedades únicas como ligereza, durabilidad y resistencia a la corrosión.
¿Son duraderos los productos de fundición a presión?
Sí, los productos de fundición a presión son muy duraderos. Poseen excelentes propiedades mecánicas, como solidez y resistencia al desgaste y a la temperatura, lo que los hace adecuados para aplicaciones exigentes.
¿Cuándo utilizar la fundición a presión?
La fundición a presión es ideal cuando se requiere una producción de gran volumen de piezas metálicas con geometrías complejas, tolerancias estrictas y excelentes acabados superficiales, especialmente en las industrias automotriz, aeroespacial y electrónica.
0 Comentarios