
Normas de mecanizado y control de calidad
Cada pedido de Prolean se mecaniza e inspecciona según un estándar documentado. En esta página se detallan las tolerancias que aplicamos por defecto, los límites más estrictos que podemos alcanzar para una característica específica, qué se verifica en cada lote y qué informes se incluyen con las piezas.
Cuatro normas publicadas cubren casi todos los órdenes.
Si su dibujo indica algo diferente, seguiremos su dibujo. Si no se especifica nada, aplicaremos estos valores predeterminados.
ISO 9001:2015 — Sistema de gestión de la calidad
Certificado por SGS United Kingdom Ltd y auditado de forma independiente, por lo que el proceso detrás de sus piezas está documentado y verificable externamente, no solo afirmado.
Consulte el certificado y cómo verificarlo.ISO 2768 — tolerancias generales
Las letras de clase conllevan dos cosas diferentes. f y m son las clases lineal y angular de ISO-2768 1: 1989 — f está bien, m está bien. H y K son las clases geométricas de ISO-2768 2: 1989, que fue retirado en febrero de 2021 y reemplazado por nuevos dibujos por ISO 22081:2021.
fH para metales y mK para plásticos es El propio acuerdo predeterminado de ProleanNo es algo que la ISO corrija por material. Los dibujos que aún están marcados con mK siguen siendo vinculantes y los interpretamos de la misma manera; pero no presentamos la parte retirada como una regla general vigente, ni reasignamos silenciosamente H y K a la norma ISO 22081. Si su dibujo nombra su propia clase, el dibujo prevalece.
Cómo funcionan las clases ISO 2768 ISO 22081:2021 en iso.orgISO 965-1 — tolerancia de rosca métrica
Clase de tolerancia de rosca para roscas métricas. Cuando su dibujo no especifica una, aplicamos la clase mediay especificamos qué clase se utilizó en el registro de inspección.
Valores predeterminados de rosca y moleteadoISO 2859-1 — muestreo de aceptación
ISO 2859-1:1999, Inspección general Nivel II, muestreo único, inspección normal, aplicada a lotes de producción. La gravedad se clasifica como crítica, mayor o menor según un libro de defectos documentado, y la letra del código del plan, el tamaño de la muestra y el número de aceptación se indican en el registro de inspección.
Niveles AQL y clases de defectosNuestro límite máximo alcanzable —para una característica específica, tras una revisión de ingeniería— es un límite de capacidad, no un valor predeterminado para su plano.
El límite alcanzable no es un valor único para todas las características; depende del material, el tamaño y la geometría de la característica, el proceso de mecanizado y el estado del acabado superficial. Envíenos el plano con el requisito especificado y nuestros ingenieros confirmarán la viabilidad antes de cotizar: la tolerancia que nos comprometemos a cumplir es la que figura en su cotización. Consulte la lista completa de capacidades de mecanizado CNC..
Las indicaciones de rosca son lo que más suele faltar en un dibujo.
Si el suyo incluye una configuración predeterminada, la seguiremos. Si no la incluye, aplicaremos las opciones predeterminadas que se indican a continuación, y le informaremos cuál utilizamos en el informe de inspección.
Para los hilos de métricas, por defecto usamos Clase media ISO 965-1. Para UNC y UNF sin una llamada aplicamos ASME B1.1-2003 — 2A externo y 2B Interno. No aceptamos hilos de ACME ni de Thor-labs.
| Tamaño de hilo | Interno | Externo |
|---|---|---|
| Roscas de hasta M1.4 | 5H | 6h |
| Roscas M1.6 y superiores | 6H | 6g |
El acabado está garantizado por un examen en condiciones fijas, no por suposición.
Se utiliza la misma configuración de visualización en cada lote; eso es lo que hace que el lote 1 y el lote 10 tengan el mismo aspecto cuando llegan a la línea de producción.
Cosmética — una superficie uniforme sin defectos visibles en la cara principal. No cosmético — Se permiten pequeñas imperfecciones visuales, ya que la apariencia no es funcional. Indíquenos cuál necesita su pieza. Ver todas las opciones de acabado de superficie.
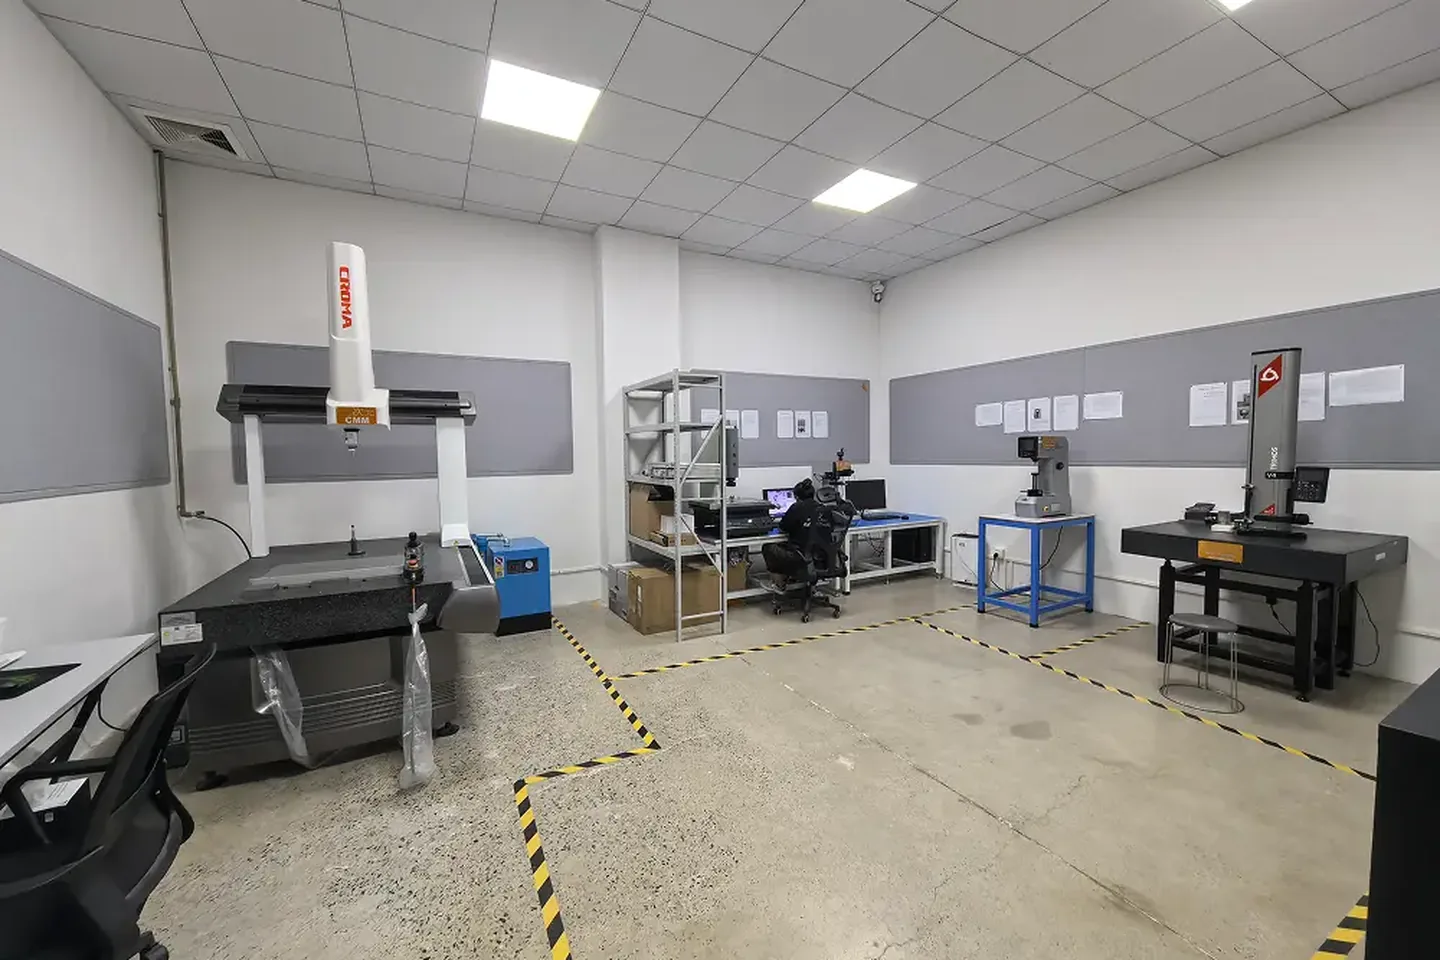
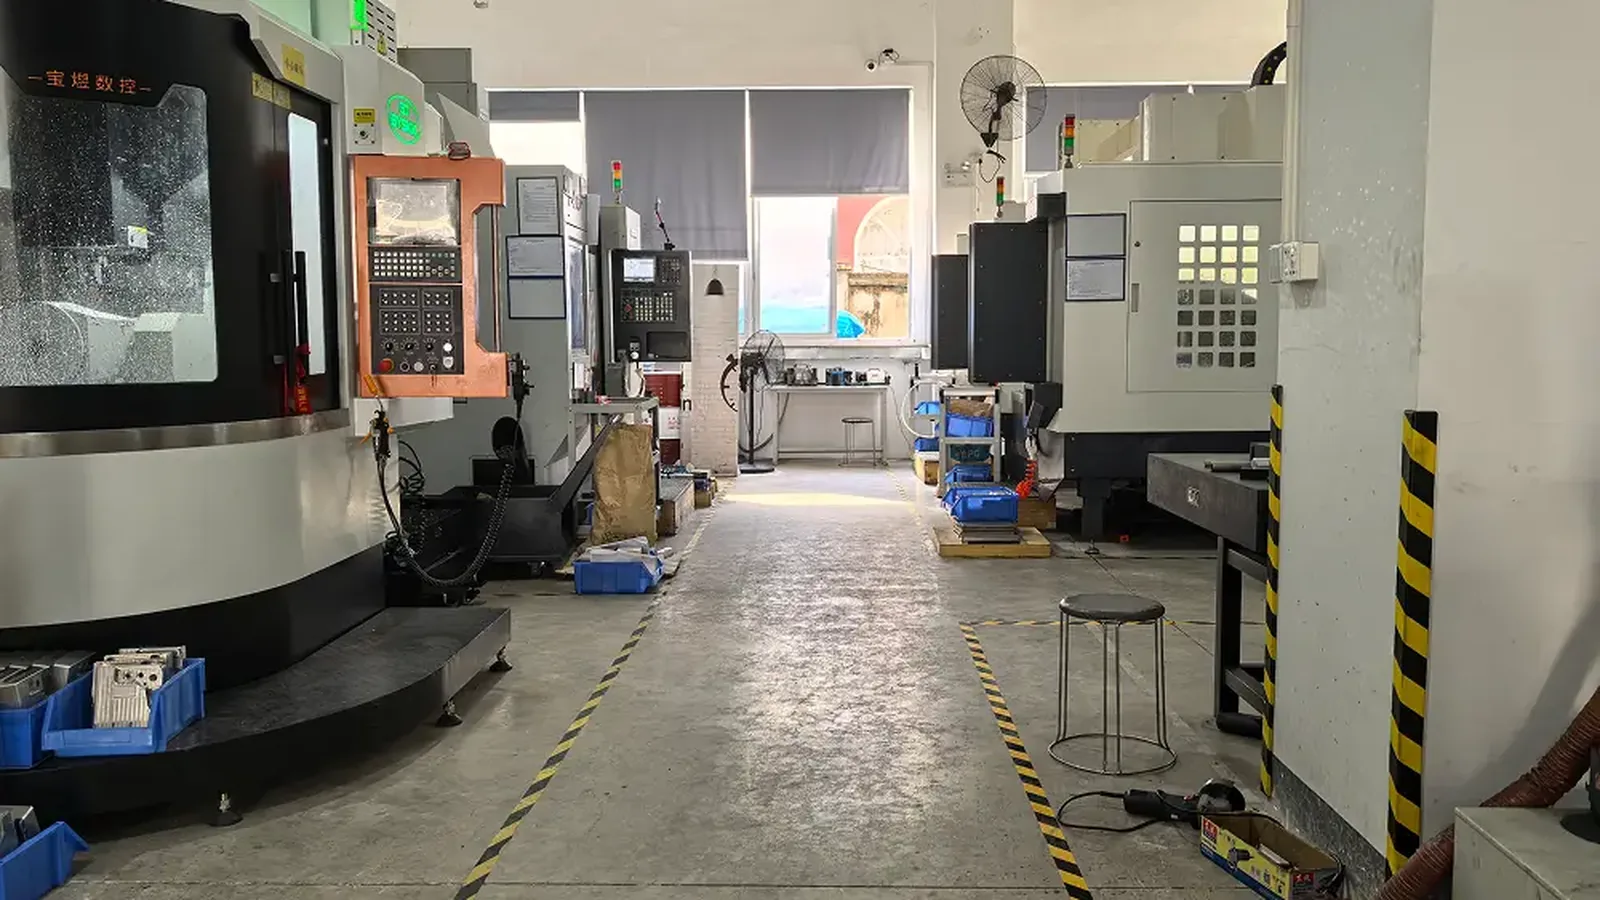
Cada verificación dimensional se realiza en nuestra propia sala de control de calidad.
La inspección dimensional se realiza en nuestra propia sala de control de calidad, en la misma planta que las máquinas que cortan sus piezas. Cuando una especificación requiere pruebas externas —por ejemplo, de composición química del material— utilizamos un laboratorio externo acreditado y lo indicamos en el informe.
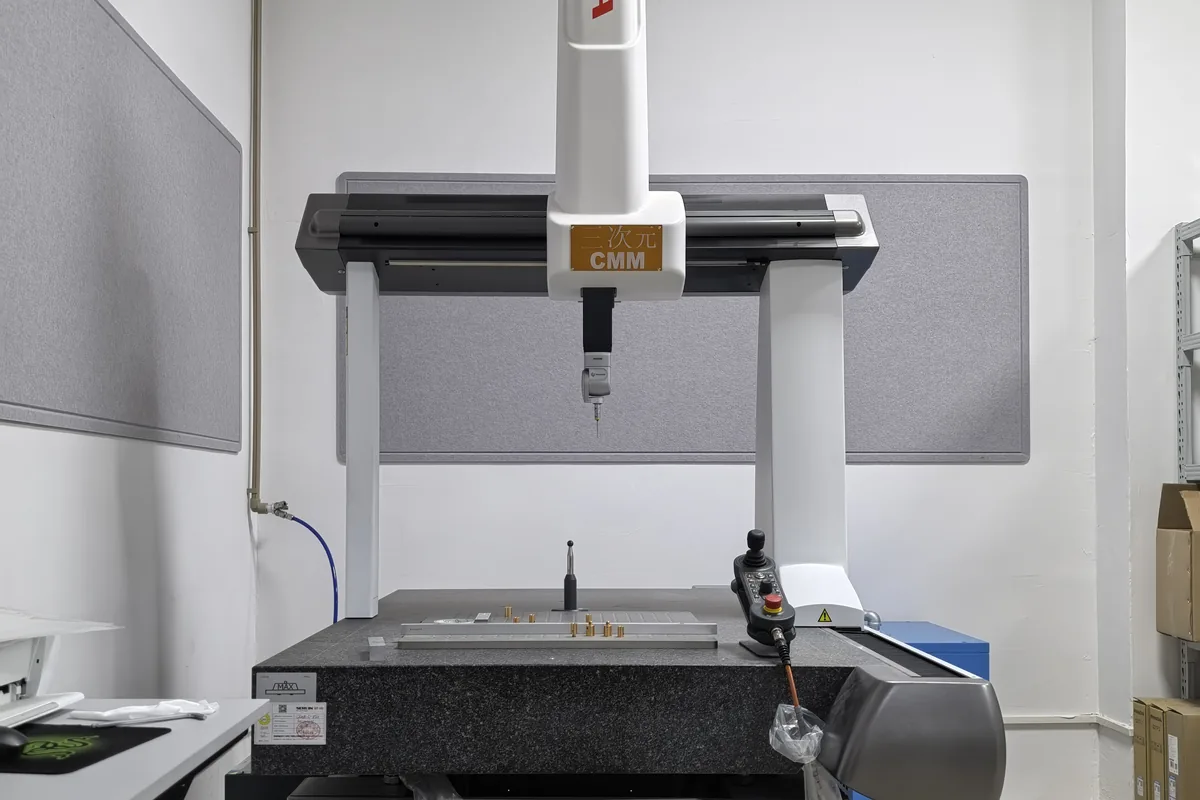
Máquina de medir coordinada
Medición 3D programada de dimensiones, posición y perfil críticos. Los informes se generan automáticamente desde el programa de medición, en lugar de introducirse manualmente, por lo que los datos del informe dimensional son repetibles en cada medición.
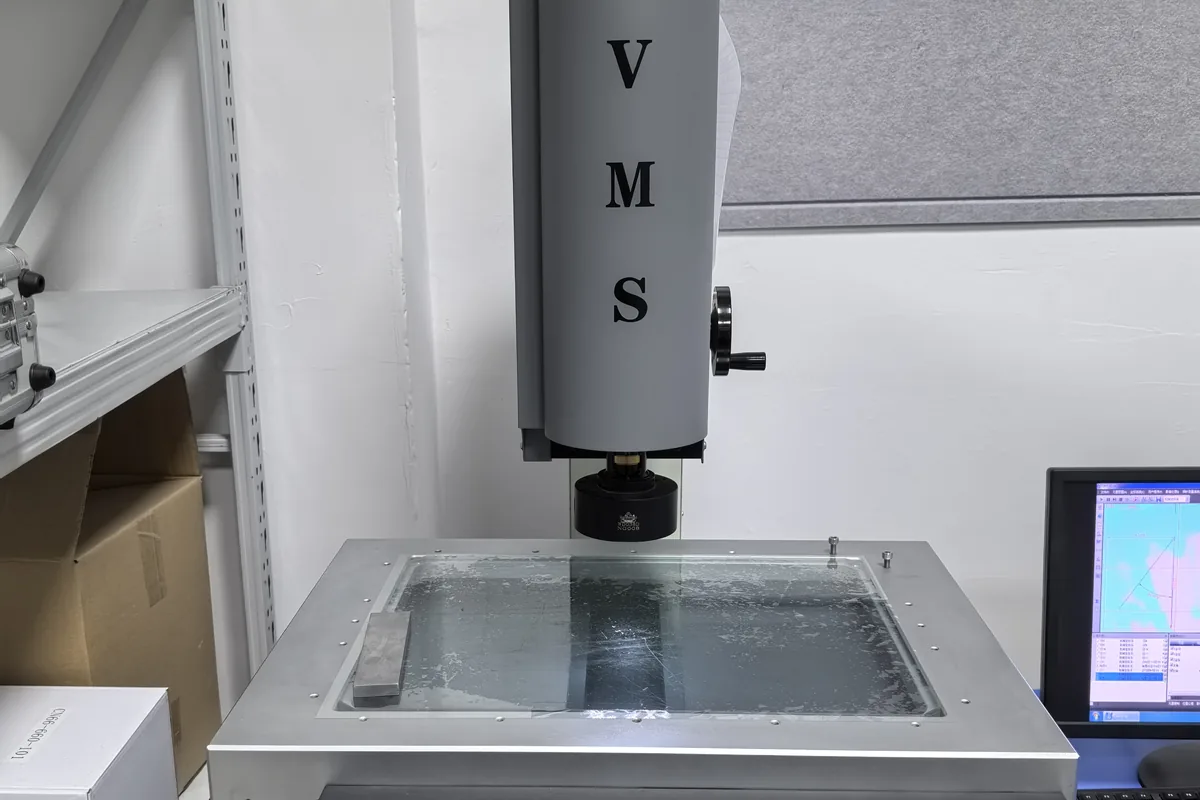
Sistema de medición óptica
Visión 2D y medición de perfiles para bordes, ranuras y microcaracterísticas a las que no puede llegar una sonda táctil.
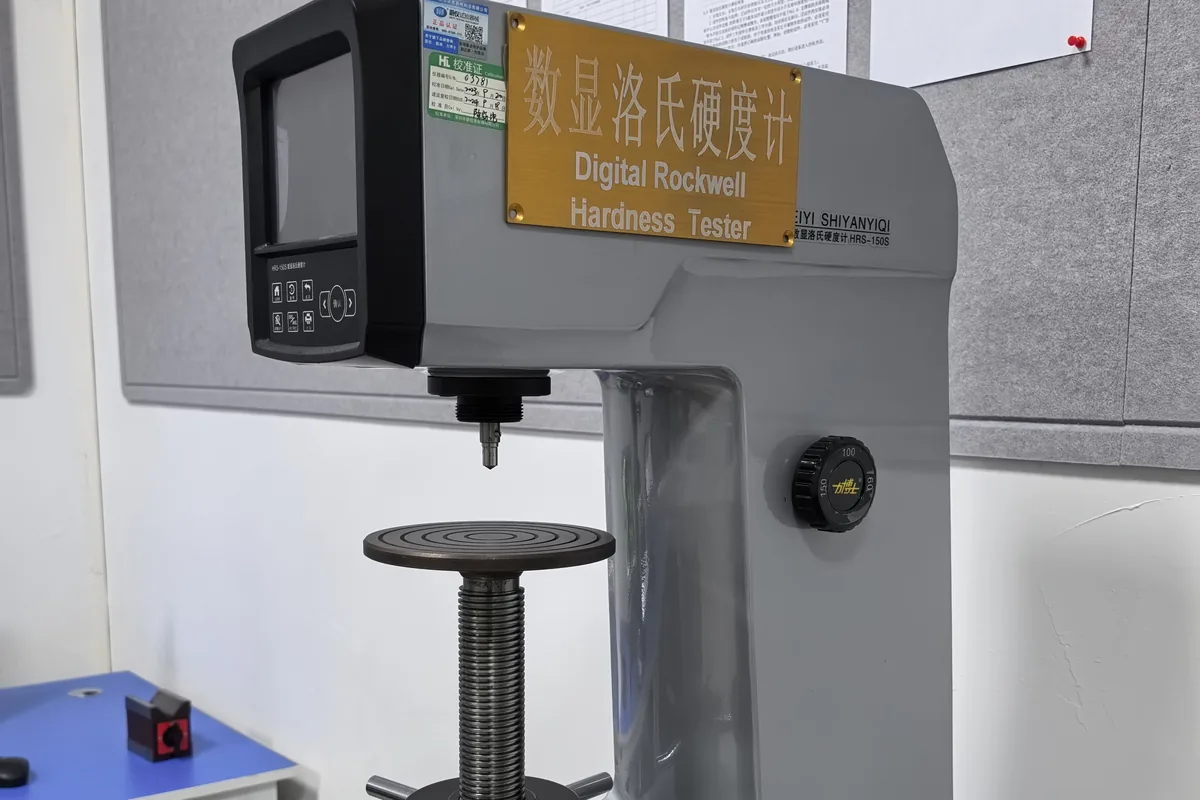
Prueba de dureza
Se realizan mediciones de dureza Rockwell y Vickers para verificar el tratamiento térmico y el estado del material según las especificaciones.
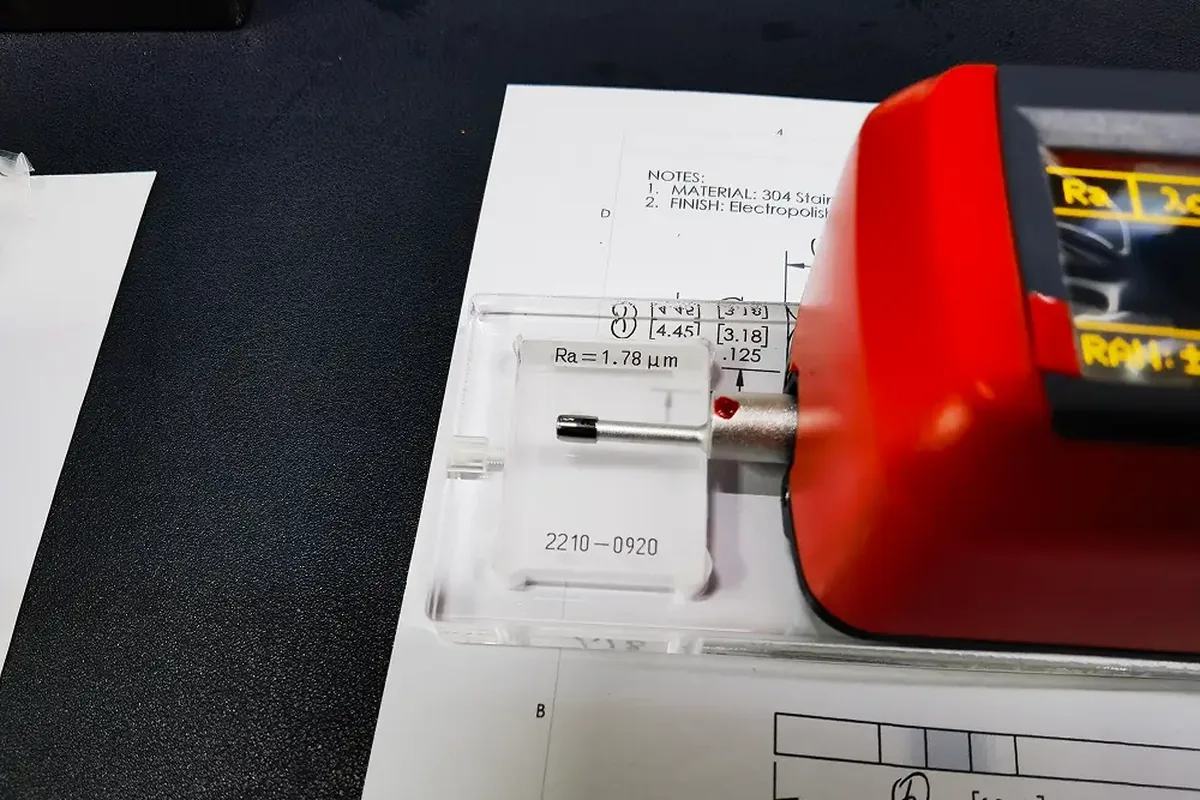
Probador de rugosidad de superficies
Se verificaron los valores de Ra y Rz en la pieza, durante el proceso, comparándolos con las especificaciones del plano.
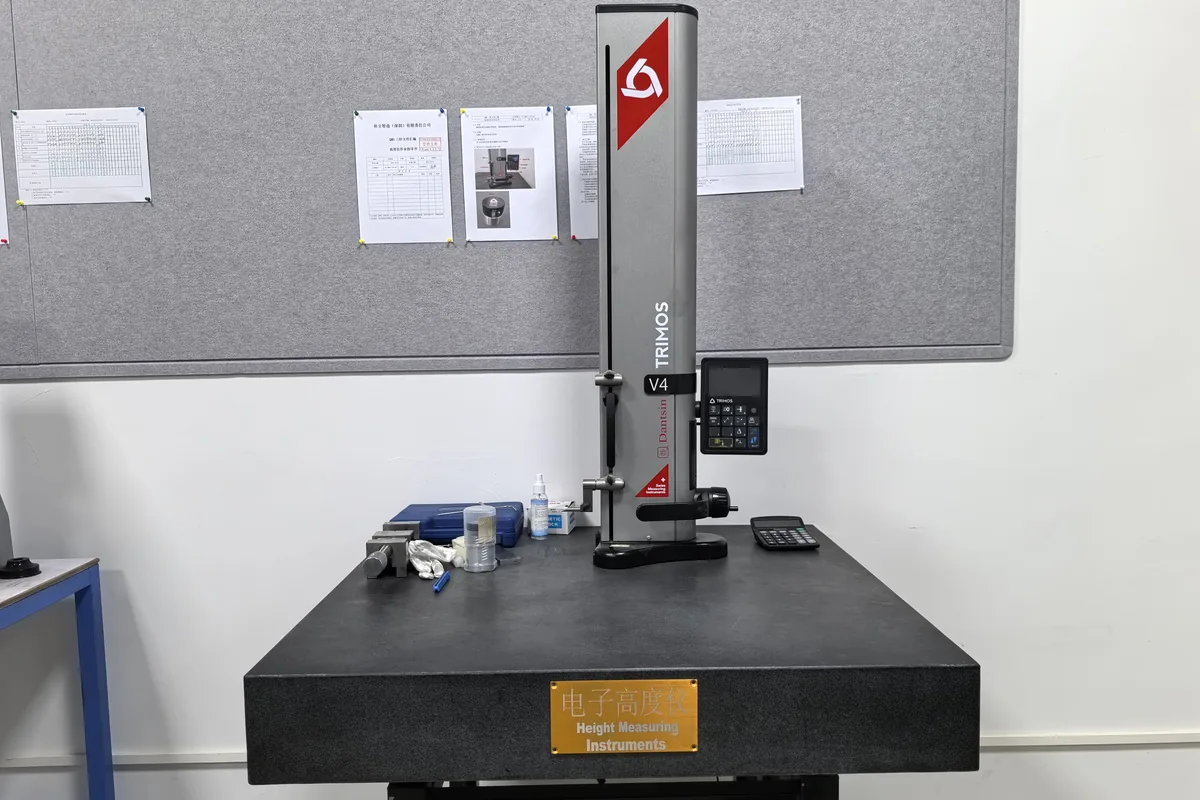
medidor de altura electrónico
Verificación rápida, tanto inicial como durante el proceso, de la altura, el escalón y la perpendicularidad.
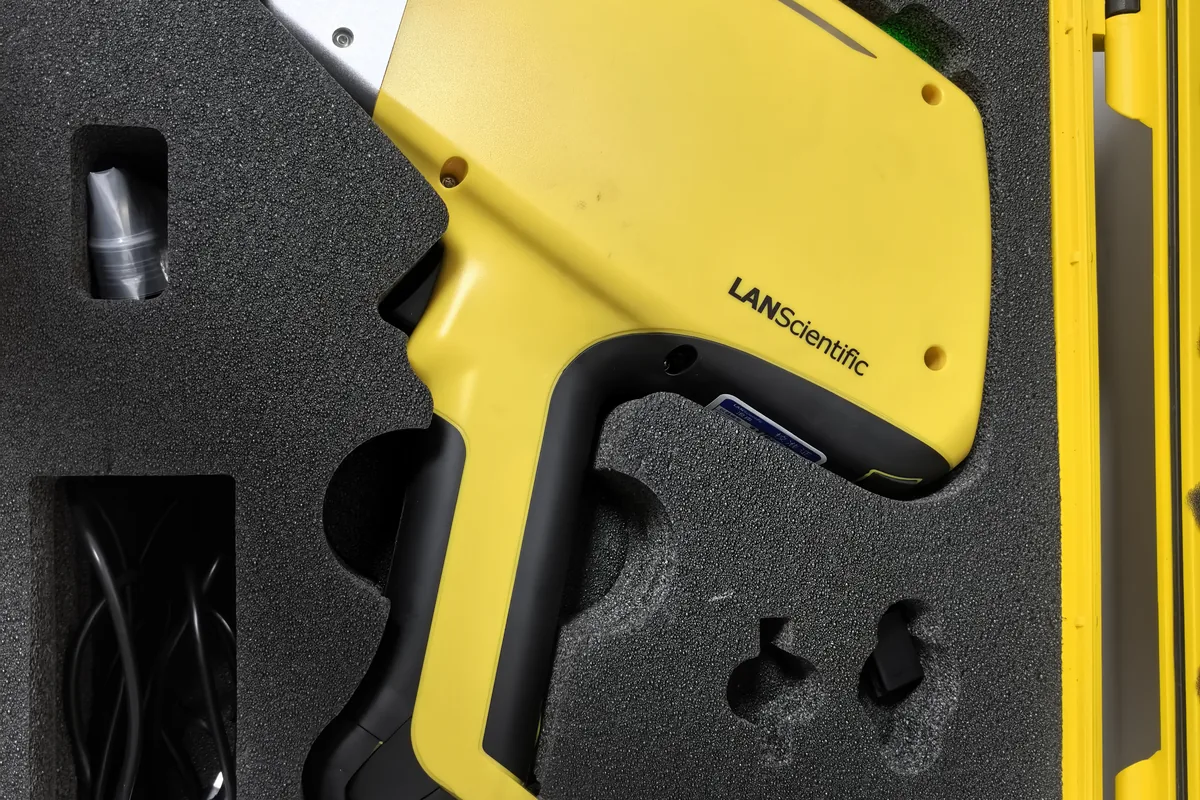
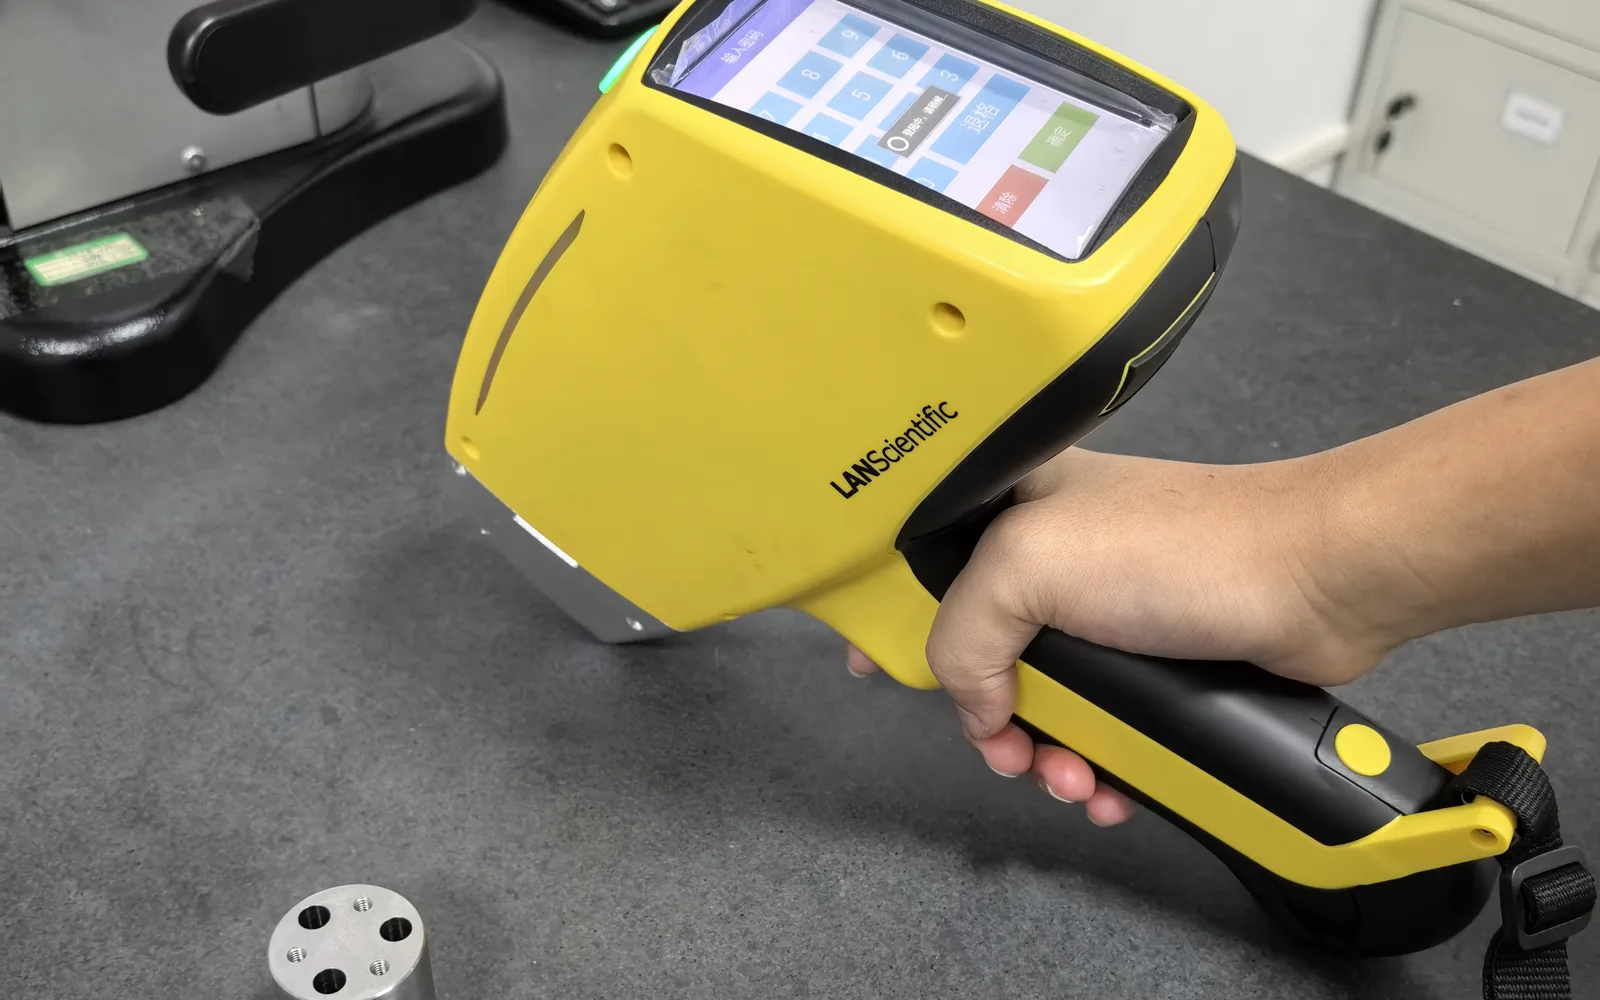
Espectrómetro
Identificación de la aleación en las barras entrantes y en las piezas terminadas para confirmar el grado del material.
Sistema de gestión de calidad certificado
No tiene por qué creernos sin más: el certificado es verificable públicamente en cualquier momento.
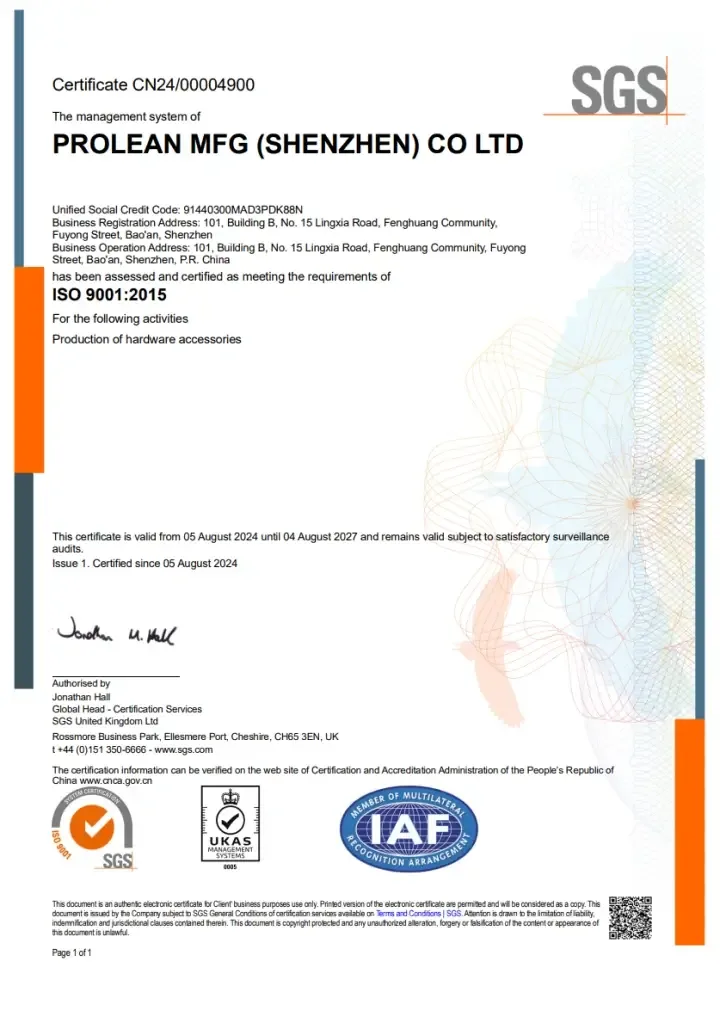
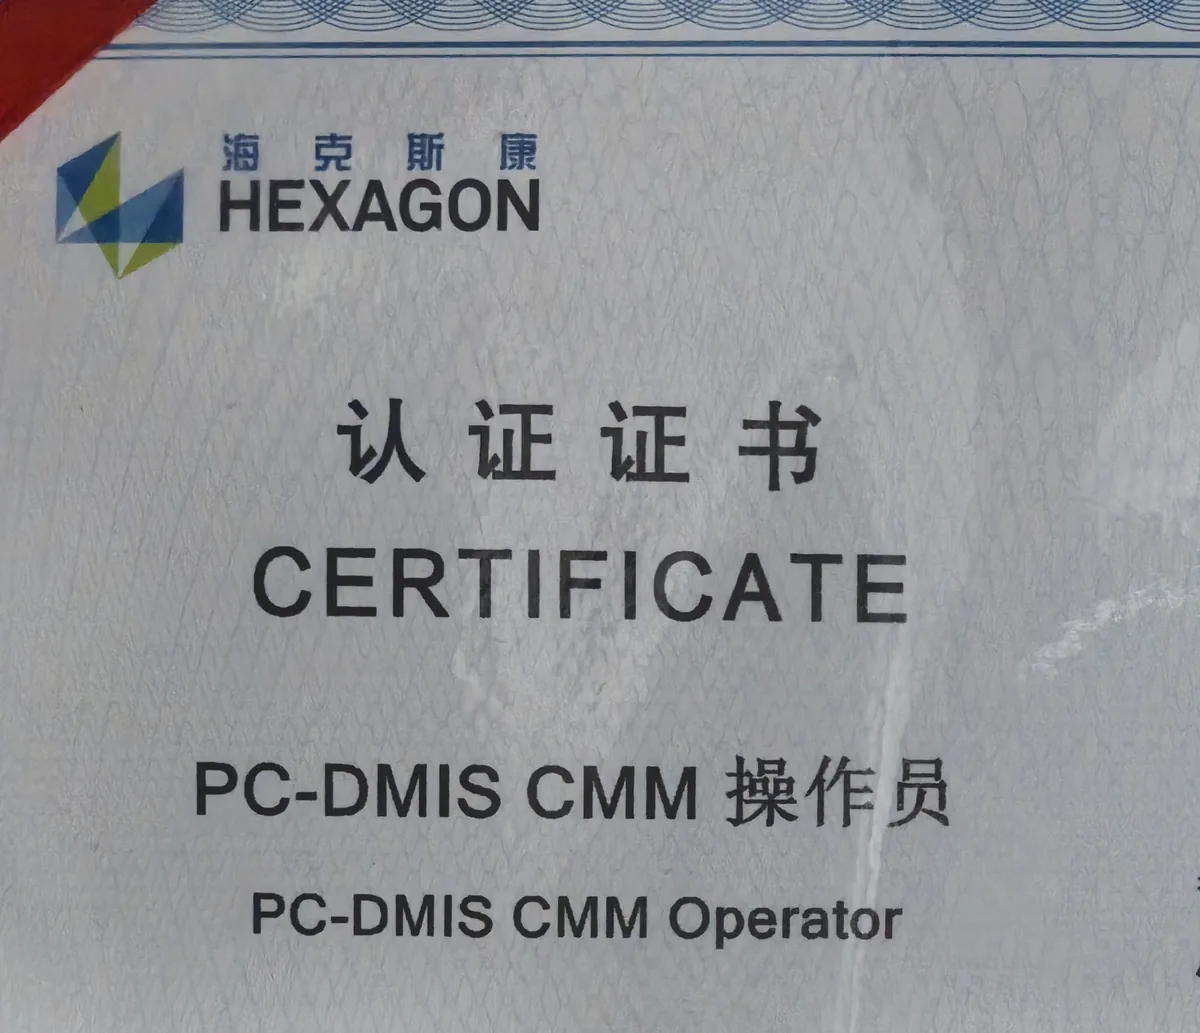 Nuestro equipo de metrología también está certificado. Los operadores de máquinas de medición por coordenadas (CMM) cuentan con la certificación PC-DMIS, por lo que los programas de medición y los informes de inspección siguen un método documentado y auditable, en lugar de basarse en el criterio individual. Solicite un ejemplo de informe dimensional junto con su presupuesto y le enviaremos uno de una pieza similar.
Mantener la tolerancia es solo la mitad del trabajo.
Las piezas que llegan rayadas, corroídas o mezcladas entre diferentes lotes fallan con la misma facilidad que las piezas a las que les falta alguna dimensión.
Desbarbado y control de bordes
Los bordes afilados se biselan a 0.25 ± 0.125 mm, y las roscas internas, los orificios y los agujeros ciegos se desbarban con herramientas específicas. Si su plano especifica un borde afilado, una superficie de sellado u otra característica funcional, prevalecerá el plano; indíquenoslo y lo mantendremos.
limpieza primaria
Se eliminan el polvo, el aceite, las virutas y las rebabas de cada pieza. Si se encuentran virutas o marcas de fluido de corte después de la limpieza, la pieza debe volver al proceso de acabado.
Protección contra la corrosión
El agente de limpieza se aplica según el material y el recubrimiento: alcohol para muchos plásticos y piezas no ferrosas, y soluciones acuosas o alcalinas cuando el recubrimiento o la contaminación lo requieren. Los materiales que se corroen durante el almacenamiento se sumergen en un producto anticorrosivo y se secan antes de embalarlos.
Separación y envasado por lotes
Una vez limpiadas, las piezas nunca entran en contacto entre sí. Los operarios usan guantes y las piezas terminadas se empaquetan individualmente para proteger la superficie.
Díganos qué necesita y se lo enviaremos con las piezas.
La lista de empaque es estándar en cada pedido. Todo lo que aparece a continuación es opcional y su precio se incluye en el presupuesto. Marque lo que necesite y transfiera la lista al formulario de presupuesto. Allí se confirman el costo y el plazo de entrega de los documentos.
Muestreo y clasificación de defectos
Nada se envía antes de haber sido inspeccionado según nuestro libro de defectos documentado. Se toman muestras de los lotes de producción para ISO 2859-1:1999, Inspección general Nivel II, muestreo único, inspección normalEl tamaño de la muestra se deriva de la letra del código del tamaño del lote; la letra del código, el tamaño de la muestra y el número de aceptación utilizados se imprimen en el registro de inspección.
| Gravedad | AQL | Qué significa |
|---|---|---|
| Critical | 0 | Afecta al funcionamiento o crea un riesgo para la seguridad. Número de aceptación cero. |
| Sistemas fluviales | 2.5 | Podría interferir con el montaje o la aplicación final. |
| Clasificacion "Minor" | 4.0 | Solo con fines estéticos; no afecta a la funcionalidad. |
Cada lote se comprueba según cinco criterios.
Si alguna pieza no cumple con sus especificaciones o con las nuestras, detendremos el envío y nos pondremos en contacto con usted; la decisión sobre su eliminación es suya.
Preguntas que recibimos en la etapa de cotización
¿Aún no está seguro de qué norma se aplica a su pieza? Envíanos el dibujo y pregunta; te responderemos antes de que te comprometas.
¿El informe de la máquina de medición por coordenadas (CMM) abarca todas las dimensiones del dibujo?
¿Qué ocurre si mi dibujo no tiene ninguna tolerancia?
¿Cuánto tiempo tengo para aprobar un informe de la FAI?
¿Puedo obtener un certificado de materiales para una pieza de plástico?
¿La declaración RoHS cubre también el recubrimiento y el chapado?
¿Qué significa realmente la cifra del 0.1 % de REACH?
¿Qué documentos se envían por defecto y cuáles debo solicitar?
¿Realiza la inspección antes o después del acabado de la superficie?
Consigue tus piezas hoy mismo.
Envíenos su dibujo y confirmaremos las tolerancias, el acabado superficial y la documentación necesaria antes de enviarle un presupuesto, para que no haya sorpresas en el informe de inspección.