
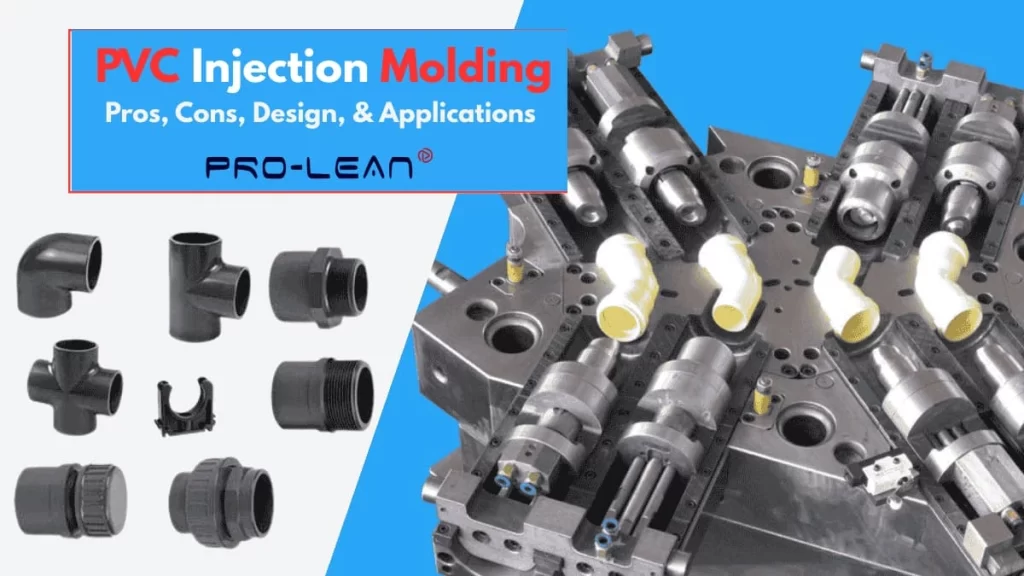
Moldeo por inyección de PVC
El moldeo por inyección Es uno de los métodos clave en la fabricación de piezas de plástico, ya que permite producir las piezas deseadas en grandes volúmenes manteniendo una precisión, un acabado y una calidad uniformes. Mediante el moldeo se puede dar forma a una amplia gama de termoplásticos, incluido el cloruro de polivinilo (PVC).
Tanto los gránulos de PVC flexibles como los rígidos pueden utilizarse en el moldeo por inyección para producir piezas resistentes, duraderas, resistentes a los impactos e ignífugas.
Las próximas secciones tratarán sobre los materiales de PVC, sus características de procesamiento, ventajas e inconvenientes, aplicaciones preferidas y los desafíos de moldeo asociados.
Empecemos.
¿Qué es el plástico PVC?
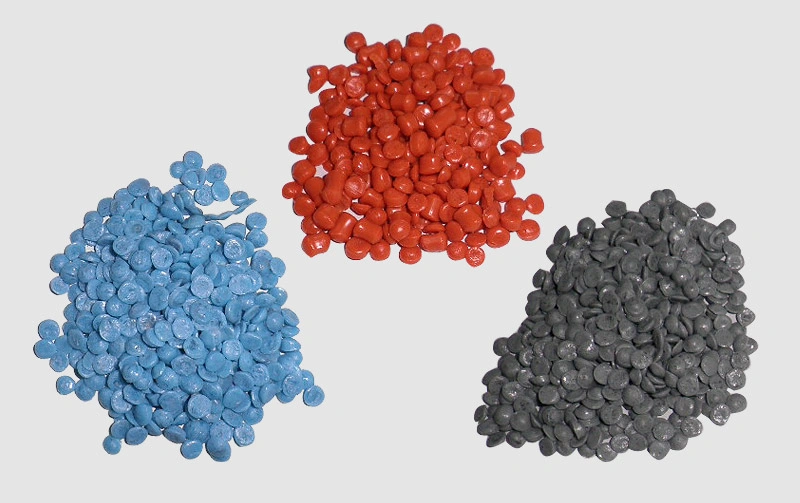
gránulos de plástico de PVC
El cloruro de polivinilo, o PVC, es un polímero termoplástico desarrollado por BF Goodrich en la década de 1920Este material es conocido por su excelente resistencia química, resistencia mecánica, durabilidad y aislamiento eléctrico.
Los plásticos de PVC se utilizan en los sectores de la automoción, la medicina, los bienes de consumo, las tuberías y accesorios, la electrónica y otras industrias.
A continuación, existen dos tipos comunes de gránulos de PVC: PVC flexible y rígido.
- PVC flexible: PVC que contiene un plastificante, conocido por su flexibilidad, resistencia al impacto y facilidad de moldeo.
- PVC rígido (uPVC): Se refiere a la forma no plastificada y ofrece mayor rigidez, resistencia a la tracción, resistencia química, maquinabilidad y rigidez estructural.
Además, el PVC puede ser coloreado y opaco, según los aditivos que contenga su composición.
Propiedades y características del PVC
La durabilidad, la resistencia química, la buena resistencia mecánica, el aislamiento eléctrico y la autoextinción son las características clave del PVC. Además, el PVC es versátil y está disponible en grados rígidos y flexibles.
A continuación, veamos la tabla que aparece a continuación para conocer las propiedades del PVC.
|
Propiedad |
~ Valor |
|
Densidad (g / cm³) |
1.1-1.6 |
|
Resistencia a la tracción (MPa) |
40-80 |
|
Alargamiento a la rotura (%) |
Hasta 330 |
|
Módulo de flexión (GPa) |
0.22-6.43 |
|
Límite elástico a la flexión (MPa) |
50.7-104 |
|
Temperatura de fusión (°C) |
100-260 |
|
Constante dieléctrica |
3-8.00 |
|
Absorción de agua (%) |
0.04-0.4 |
¿Se puede moldear el PVC por inyección?
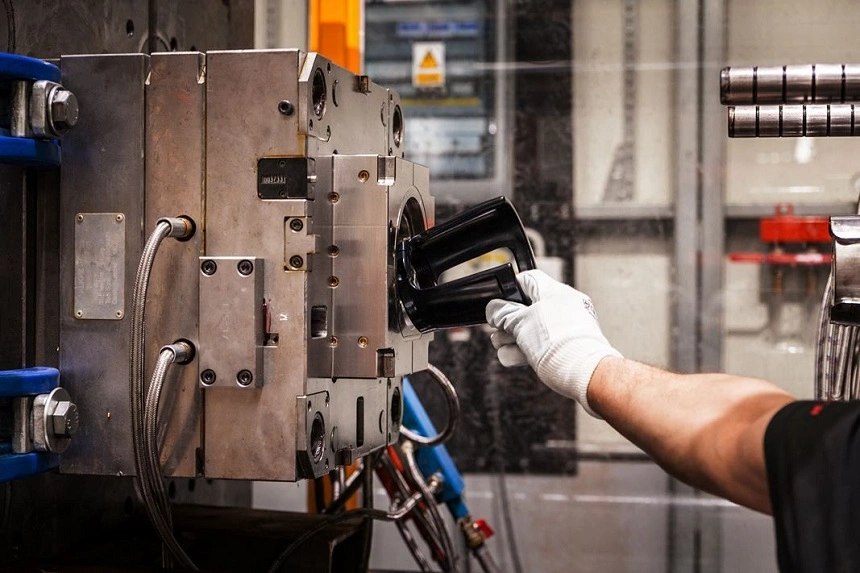
Proceso de moldeo de PVC
¡Sí! Puedes usar PVC como materia prima de moldeo por inyección para producir diversas piezas y productos. Al ser un polímero termoplástico, se puede fundir y remodelar en la forma deseada solidificándolo en un molde.
La dificultad del procesamiento del PVC depende de si se utilizan gránulos de PVC rígido o flexible. Los PVC flexibles se consideran más aptos para el moldeo por inyección que el uPVC. Es posible dar forma a piezas complejas de PVC con espesores de pared de 0.85 a 1.25 mm, con tolerancias estrictas, repetibilidad y un acabado texturizado o de alto brillo. Además, mantienen su estabilidad dimensional durante mucho tiempo.
¿Cuáles son las aplicaciones del moldeo por inyección de PVC?
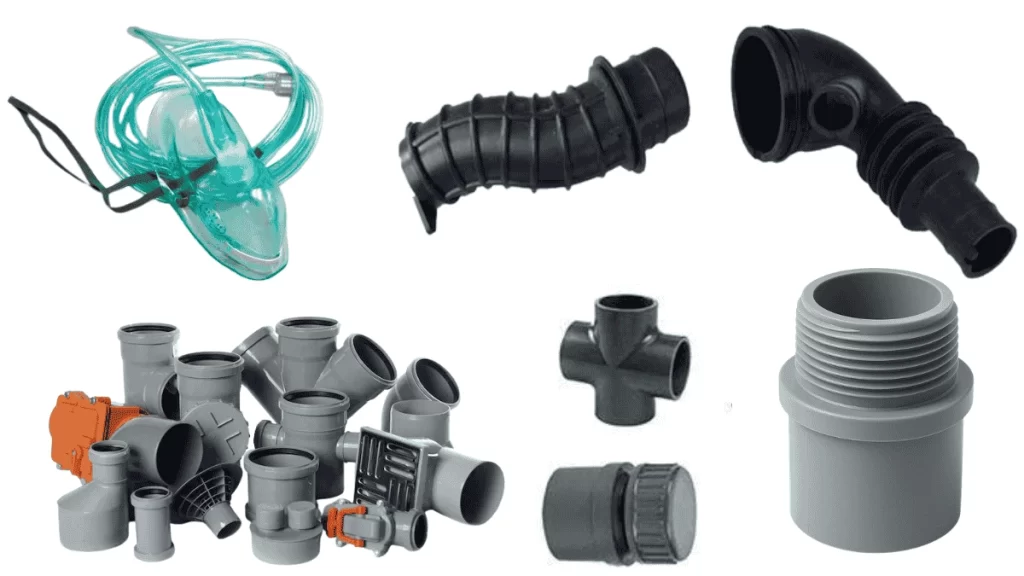
Artículos para el procesamiento de PVC
Las piezas y productos moldeados por inyección de PVC se utilizan en múltiples industrias, incluyendo la construcción, la medicina, la automoción, la electrónica, las tuberías y accesorios, y los bienes de consumo.
Analicemos las aplicaciones del moldeo por inyección de PVC con ejemplos.
Construcción
Su rigidez, resistencia a los impactos y a la intemperie hacen del PVC una excelente opción de material para aplicaciones en la construcción. Por ejemplo, perfiles de ventanas, pisos, sifones, componentes de piscinas y accesorios para conductos.
Motorium
La flexibilidad, la amortiguación de vibraciones, la resistencia a la corrosión y la ligereza del PVC son características beneficiosas para las piezas de automóviles. Mediante el moldeo por inyección de PVC se pueden fabricar piezas para el interior del coche, salpicaderos, molduras, paneles de puertas, arandelas, tapas de baterías y muchos otros componentes.
Médical Scientific
Se utilizan diversos tipos de PVC de grado médico para moldear tubos médicos, catéteres, mascarillas de oxígeno, bolsas de suero intravenoso, adaptadores de fluidos y componentes de equipos de diagnóstico.
Electrónica
En la industria electrónica, los aislantes, las carcasas de conectores, las tapas de enchufes, las cubiertas de tomas de corriente, las carcasas de instrumentos, las carcasas de paneles solares y muchos otros componentes pueden fabricarse con polímeros de PVC.
Bienes de consumo
Entre los productos de consumo comunes fabricados mediante moldeo por inyección de PVC se incluyen botellas, tapones de botellas, recipientes de almacenamiento, accesorios de ducha, pomos de electrodomésticos, pantallas de lámparas y mangueras de jardín.
Tubería y accesorios
La resistencia al agua, la resistencia al impacto, la durabilidad y la resistencia química del PVC son beneficiosas para aplicaciones en tuberías y accesorios. Entre las aplicaciones comunes se incluyen líneas de suministro de agua, tuberías de alcantarillado, canaletas pluviales y accesorios de ventilación.
¿Cuáles son las ventajas del PVC?
La resistencia a la llama, la resistencia química, la durabilidad, la versatilidad de uso, el mínimo impacto ambiental, el aislamiento eléctrico y la rentabilidad son las principales ventajas del PVC.
Analicemos brevemente cada una de estas ventajas del PVC.:
- Retardancia de llama: El PVC es resistente a las llamas, lo que proporciona una mayor seguridad en aplicaciones de aislamiento eléctrico y construcción.
- Resistencia química: El PVC no reacciona con muchos ácidos, álcalis, combustibles, aceites, alcoholes y muchos otros productos químicos.
- Durabilidad: Los componentes de PVC moldeados por inyección pueden durar entre 5 y más de 20 años, dependiendo del tipo de PVC y del entorno de aplicación.
- Versatilidad: Dado que el PVC está disponible en formas flexibles y rígidas, ofrece flexibilidad de diseño y versatilidad de uso.
- Reciclabilidad: El PVC es 100% reciclable y tiene un impacto ambiental mínimo.
- Coste-beneficio: El moldeo por inyección de PVC permite producir grandes volúmenes de piezas diseñadas a precios competitivos.
- Aislamiento electricoDebido a su alta rigidez dieléctrica, el PVC puede soportar descargas de alto voltaje y aislar la corriente eléctrica.
¿Cuáles son las desventajas del PVC?
La sensibilidad al calor, un límite de baja temperatura para la deformación del material, la pérdida de resistencia con el tiempo y la fragilidad en ambientes fríos son las cuatro principales desventajas del PVC.
- El PVC tiene una estabilidad térmica relativamente baja, normalmente inferior a 60 °C.
- El material de PVC comienza a deformarse por encima de los ~80°C.
- Con el tiempo, las piezas moldeadas por inyección comienzan a perder resistencia mecánica.
- El PVC se vuelve quebradizo en ambientes fríos, lo que supone un riesgo de agrietamiento.
¡Pruebe Prolean ahora!
Directrices de diseño para piezas moldeadas por inyección de PVC
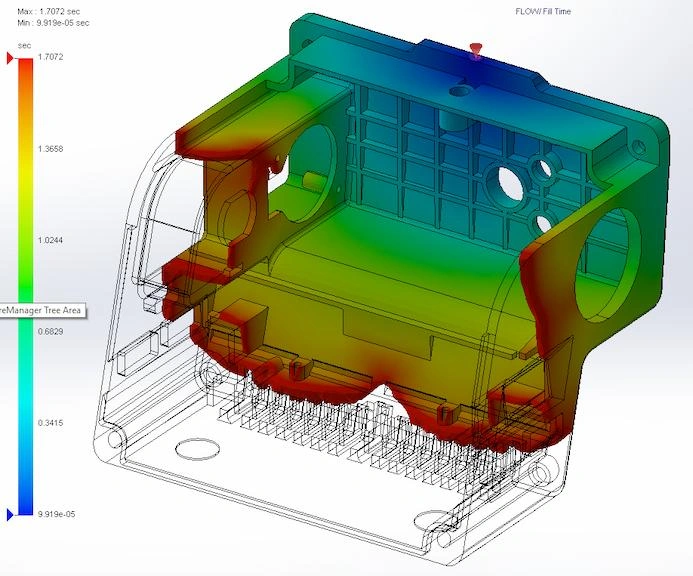
Diseño de moldeo por inyección
El diseño de la pieza de PVC moldeada por inyección influye directamente en la facilidad de fabricación, el riesgo de defectos y el tiempo de ciclo. Por lo tanto, es fundamental seguir las normas de diseño, que incluyen un espesor mínimo de pared, transiciones de espesor, tasa de contracción, radios de esquinas exteriores e interiores, ángulo de desmoldeo y tolerancias.
1. Mantener un espesor mínimo de pared.
Es fundamental mantener un espesor mínimo de pared para evitar deformaciones y hendiduras en la superficie. El espesor de la pared debe ser superior a 0.85 mm para PVC flexible y a 1.25 mm para PVC rígido, pero no puede exceder los 6 mm.
2. Utilice transiciones de espesor adecuadas.
En las secciones donde cambia el espesor, la transición no debe exceder el 15% del espesor nominal.
3. Considere la contracción
Aunque el PVC tiene una tasa de contracción relativamente baja, de entre 0.2 y 0.6 %, conviene tenerlo en cuenta al elegir el grosor de la pared y el tamaño de la compuerta. Es fundamental evitar deformaciones, imprecisiones dimensionales y otros defectos.
4. Aplicar radios de esquina interiores y exteriores
Para distribuir las concentraciones de tensión y reforzar la resistencia en las esquinas afiladas de las piezas moldeadas por inyección de PVC, los radios de las esquinas interiores y exteriores deben ser del 25 al 75 % del espesor.
5. Establezca un ángulo de desmoldeo adecuado.
Considere un ángulo de desmoldeo de 0.5 a 1° en la pared vertical de la pieza diseñada. De esta manera, será más fácil extraerla del molde y también ayudará a prevenir arañazos y marcas de arrastre.
6. Utilice las tolerancias correctas.
Al establecer tolerancias dimensionales, posicionales y de otro tipo, tenga en cuenta las capacidades del molde y del equipo de moldeo por inyección que utilice. Procure que sean uniformes y no establezca tolerancias más estrictas de las necesarias. De lo contrario, aumentarán tanto el costo como el tiempo de producción.
Consideraciones de diseño para moldes de inyección de PVC
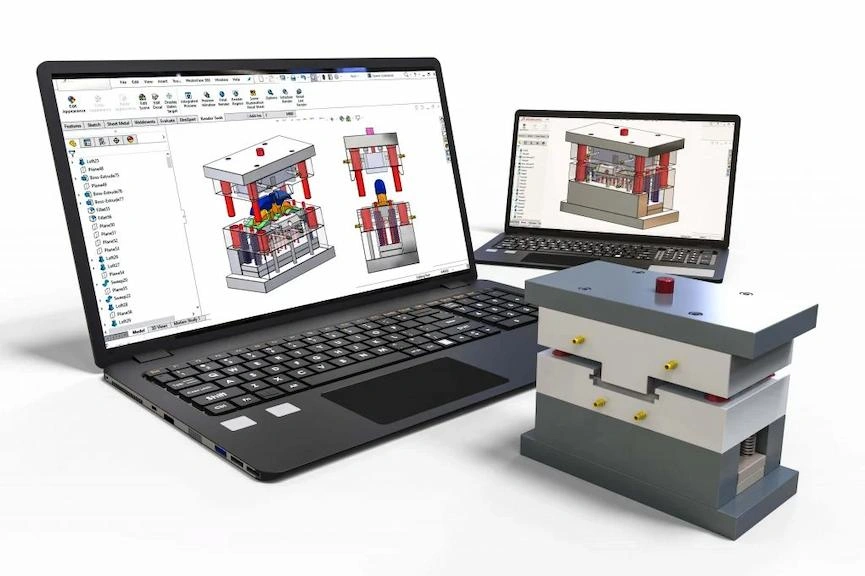
Diseño de moldes de inyección
Un molde de PVC debe diseñarse para capturar los detalles de la cavidad y dar forma a las piezas sin defectos. Por consiguiente, un diseño correcto del molde es fundamental para la precisión y la velocidad del proceso de moldeo.
Estas son las reglas clave de diseño de moldes de inyección para piezas de PVC:
- Seleccione el material de molde adecuado en función del número de ciclos de producción deseados, como por ejemplo aluminio y acero para herramientas H13.
- Seleccione el tipo de compuerta de moldeo por inyección adecuado.
- Incluya un sistema de refrigeración adecuado para lograr una refrigeración uniforme del molde.
- Utilice rejillas de ventilación para evitar que el gas y el aire queden atrapados dentro del molde.
- Pulir o texturizar la cámara de aire del muro, según los requisitos de acabado superficial.
Guía paso a paso para el proceso de moldeo por inyección de PVC
El moldeo por inyección de PVC consta de varias etapas, entre las que se incluyen el diseño de la pieza, la fabricación de las herramientas, la preparación del material, la inyección, el embalaje y la sujeción, la expulsión de la pieza y el postprocesamiento.
Analicemos los pasos.
- Diseño de parte: Cree un diseño de ingeniería detallado de la pieza de PVC que desea moldear, especificando las dimensiones, la posición, la orientación, las tolerancias, etc.
- Herramientas y configuración: Cree el molde e instálelo en la máquina de moldeo por inyección alineándolo correctamente con el inyector.
- Preparación del material: Seca los gránulos de PVC y colócalos en la tolva.
- Alimentación e inyección: Introduzca los gránulos en el inyector de tornillo, donde se funden, y el tornillo los empuja a través de la boquilla del inyector y, finalmente, dentro de la cavidad del molde.
- Embalaje y almacenamiento: Rellene el molde y déjelo reposar durante un tiempo predeterminado para que se enfríe, de modo que el PVC fundido pueda llenar la cavidad y capturar sus detalles.
- Expulsión de piezas: Abra el molde después de la solidificación utilizando el pasador de expulsión u otro mecanismo que tenga el molde.
- Postprocesamiento: Procesar las piezas de PVC moldeadas con recorte, pulido u otras técnicas para eliminar imperfecciones de la superficie y mejorar el acabado.
Factores a considerar para el procesamiento de PVC
El control preciso del procesamiento del PVC en cada etapa del moldeo es esencial para la eficiencia de la producción, la calidad y la precisión de las piezas. Al procesar PVC mediante moldeo por inyección, hay varios factores a tener en cuenta, como el contenido de humedad, la contrapresión, la velocidad del husillo, el tipo de PVC y la temperatura de fusión de los gránulos.
XNUMX- Cuantos trabajos generarias si utilizaras y vendieras la capacidad maxima de tu produccion?
Asegúrese de que el pellet esté completamente seco antes de introducirlo en el inyector desde la tolva.
Contrapresión
Mantenga una contrapresión mínima de 0.35–0.86 MPa (50-125 psi) para lograr un mejor flujo del metal fundido. Una contrapresión adecuada en relación con la velocidad del husillo ayuda a mejorar el tiempo de ciclo sin comprometer la calidad de la pieza.
Velocidad del tornillo
Seleccione la velocidad de husillo adecuada para empujar los gránulos. Si la velocidad es demasiado alta, los gránulos se sobrecalientan. Por otro lado, una velocidad demasiado baja puede provocar un llenado incompleto del molde.
Grado de PVC
Al configurar las variables de procesamiento de PVC en la máquina de moldeo por inyección, tenga en cuenta qué grados de PVC se utilizan y cómo responden al proceso.
Temperatura de fusión
La temperatura de fusión de los gránulos y la temperatura del molde deben elegirse cuidadosamente. Para la fusión, < 195 °C, y de 20 a 60 °C para el molde de inyección.
¡Pruebe Prolean ahora!
¿Cuál es el punto de fusión del PVC y por qué es importante?
Según el tipo de PVC (rígido o flexible), la presencia de aditivos y plastificantes, y otros factores, la temperatura de fusión del PVC oscila entre 100 y 260 °C. Esto significa que el PVC tiene un punto de fusión variable, por lo que es necesario determinar la temperatura de fusión precisa durante el moldeo por inyección.
Por lo tanto, el punto de fusión es importante en el moldeo por inyección de PVC debido a las siguientes razones.
- Si los gránulos de PVC se calientan por debajo de su punto de fusión, se produce un flujo deficiente del material fundido dentro del molde.
- El sobrecalentamiento de los pellets puede provocar que el alimento se queme.
- El punto de fusión también influye en el control de la temperatura durante el proceso de moldeo.
- Establecer puntos de fusión incorrectos provoca imperfecciones y defectos en la superficie.
Problemas e imperfecciones comunes causados por un punto de fusión incorrecto del PVC.
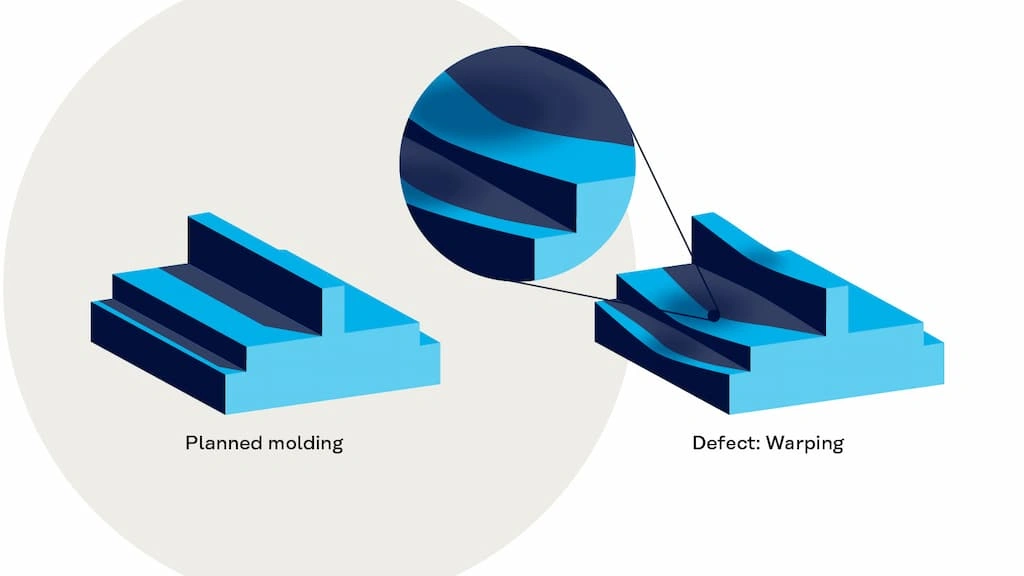
Defecto de moldeo por inyección
Un punto de fusión incorrecto (temperatura del cilindro) en la inyección de PVC provoca problemas como fallos en la inyección, imprecisiones dimensionales, deformaciones y sobrecalentamiento del alimentador. En consecuencia, las piezas moldeadas presentan diversos defectos e imperfecciones superficiales, como marcas de quemaduras, líneas de flujo, marcas de hundimiento y un acabado deficiente.
| Problema/defecto | Mareas Ideales para Lecciones |
| tiros cortos | La baja temperatura de fusión reduce la viscosidad y provoca inyecciones incompletas. |
| Imprecisiones dimensionales | Una fusión inadecuada provoca contracción e imprecisiones dimensionales. |
| Pandeo | Afecta a la uniformidad del enfriamiento y provoca deformaciones. |
| Quemaduras | Una temperatura de fusión elevada provoca que el material de alimentación se queme, lo que causa marcas de quemadura en la pieza. |
| Líneas de flujo | El material se enfría o fluye de forma irregular, y aparecen vetas o marcas onduladas visibles en la pieza. |
| Marcas de fregadero | Contracción localizada y depresiones superficiales |
¿Existen alternativas al PVC?
Polietileno de alta densidad (HDPE), polipropileno (PP) y elastómeros termoplásticos (TPE) Puede proporcionar características similares al PVC, como resistencia al impacto, resistencia química y capacidad de moldeo.
Al elegir una alternativa, primero decida por qué el PVC no es la mejor opción y qué propiedades necesita para las aplicaciones previstas.
¿Por qué ProleanTech destaca en servicios de moldeo por inyección a medida?
El procesamiento de PVC para piezas moldeadas por inyección a medida requiere un plan de ejecución estratégico, la optimización del diseño del molde y de la pieza, la selección de variables de proceso y el monitoreo continuo del proceso. En ProleanTech, contamos con una planta de moldeo de vanguardia y un equipo de ingenieros experimentados para satisfacer estas necesidades.
Nuestros servicio de moldeo por inyección Podemos producir geometrías de piezas complejas con detalles finos, incorporando insertos, bisagras y soportes. Trabajamos con moldes multicavidad y sistemas de moldeo modulares para una máxima personalización.
Recapitulación
En general, el polímero de PVC se puede moldear por inyección con alta precisión, repetibilidad y ciclos de producción rápidos. Además, el PVC conserva sus propiedades originales, independientemente de la forma que adopte durante el proceso de moldeo.
Teniendo en cuenta las propiedades específicas del material, el diseño de la pieza y del molde, las variables del proceso y la capacidad del equipo, se pueden obtener resultados de alta calidad.
Preguntas Frecuentes
¿Qué es el PVC?
El PVC es un polímero termoplástico disponible en formas flexibles y rígidas.
¿Cuál es el plástico más barato para moldear por inyección?
El polietileno de baja densidad (LDPE) y el polipropileno (PP) se consideran los plásticos más económicos para el moldeo por inyección, ya que las materias primas son rentables y fáciles de procesar.
¿Se puede fundir PVC para hacer un molde?
Sí, se puede fundir PVC en un molde, pero requiere un control estricto de la temperatura.
0 Comentarios