
hoja estampado de metal produce piezas complejas en grandes volúmenes a precios competitivos. Sin embargo, este proceso no está exento de riesgos de defectos. Cualquier error en los parámetros de estampación, baja calidad del material, herramientas de troquelado incorrectas y otros factores pueden provocar defectos en las piezas metálicas estampadas.
Comprender los posibles defectos, las consecuencias y las causas detrás de ellos ayuda a comprender su naturaleza y elaborar estrategias de prevención eficaces.
Analicemos en detalle los defectos comunes, sus causas y cómo prevenirlos.
¿Cuáles son los defectos comunes en el proceso de estampación de metales?
Los defectos de estampación están relacionados con errores dimensionales, defectos de material, calidad de deformación, etc. Cualquiera de estos defectos en las piezas metálicas estampadas conduce a una mayor tasa de rechazo y a un mayor coste de producción.
Entendamos brevemente todos los posibles defectos en el estampado de metal;
Defecto de rebaba
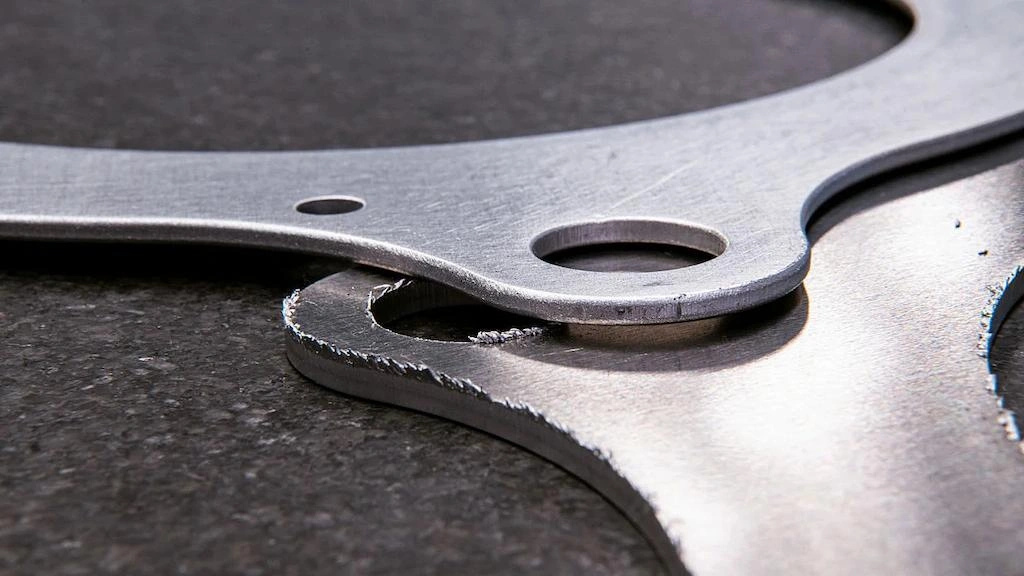
Defecto de rebaba
Las rebabas son pequeñas acumulaciones de material sobrante en los bordes asociadas con el espacio libre entre la matriz y el punzón. A veces, un espacio libre reducido impide el corte completo de la chapa y deja bordes elevados y rebabas. La consecuencia del defecto de rebaba es la necesidad de un procesamiento posterior (por ejemplo, desbarbado, rectificado, etc.). De lo contrario, la rebaba influye en la funcionalidad del componente.
Grietas y arrugas en el material
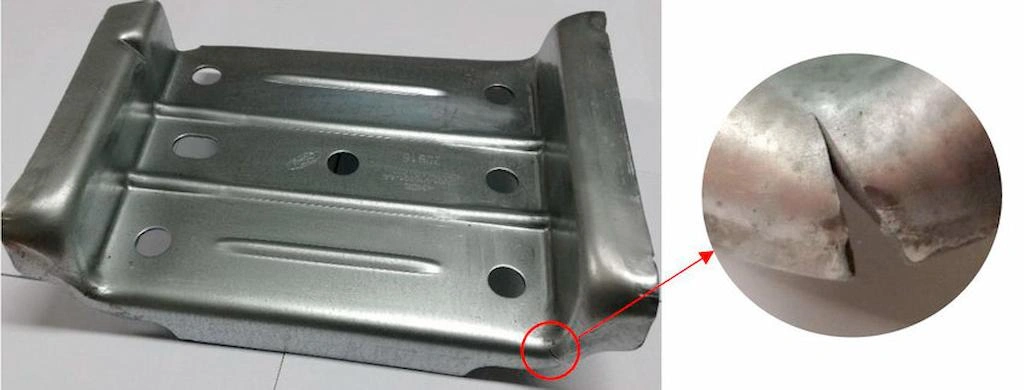
Grieta en la pieza estampada
El material en láminas que se introduce en la matriz de estampación puede agrietarse en las esquinas, los bordes y cualquier sección deformada localizada. Por lo general, la mayor fuerza de presión provoca grietas en áreas concentradas. Además, la baja calidad del material también puede provocar grietas.
Los defectos de arrugas son superficies irregulares, arrugadas o dobladas en las piezas estampadas. Las principales causas son el flujo inadecuado del material durante el conformado. Además, las arrugas son más propensas a las secciones curvas de las piezas estampadas.
Agujeros deformados
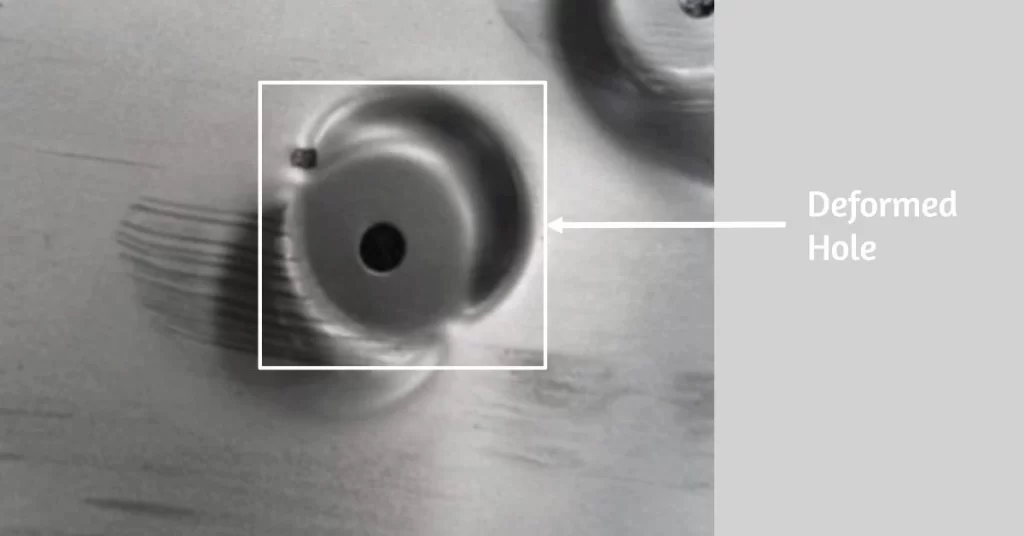
Agujero deformado en la pieza de estampación
Los orificios de las piezas estampadas pueden perder su forma, tamaño o alineación previstos, generalmente debido a una tensión o fricción excesiva entre la matriz y la pieza de trabajo. Los defectos de los orificios deformados comprometen la funcionalidad, la precisión y el ensamblaje de la pieza.
También puede ser resultado de un diseño inadecuado de herramientas, una aplicación incorrecta de presión o una recuperación elástica del material.
Desgaste en la matriz y el punzón
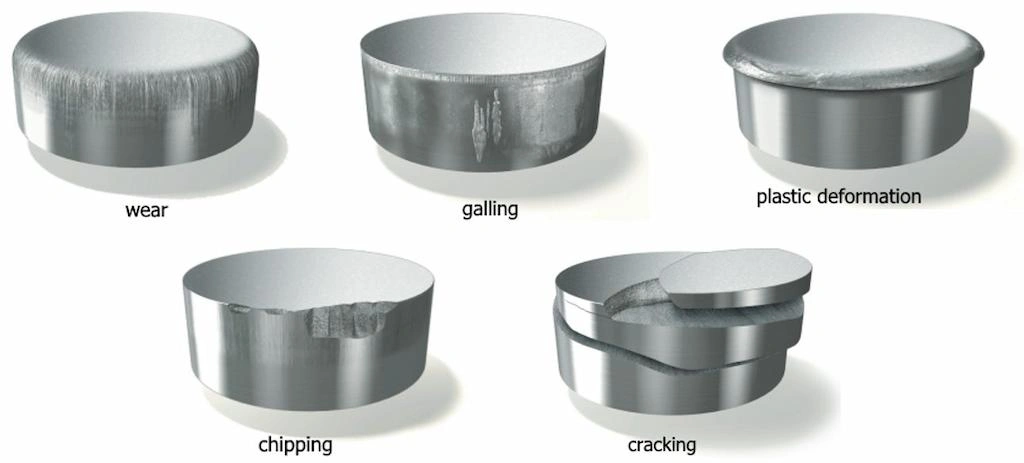
Punzones de estampación desgastados
Después de un tiempo determinado de estampación, la superficie de la matriz, las cavidades y los bordes afilados pueden desgastarse debido a la tensión continua del punzón. A veces, este desgaste es visible a simple vista, o a veces, puede ser difícil de notar. Este desgaste afecta directamente la precisión dimensional de las piezas.
¡Pruebe Prolean ahora!
Marcas de hundimiento y otras hendiduras
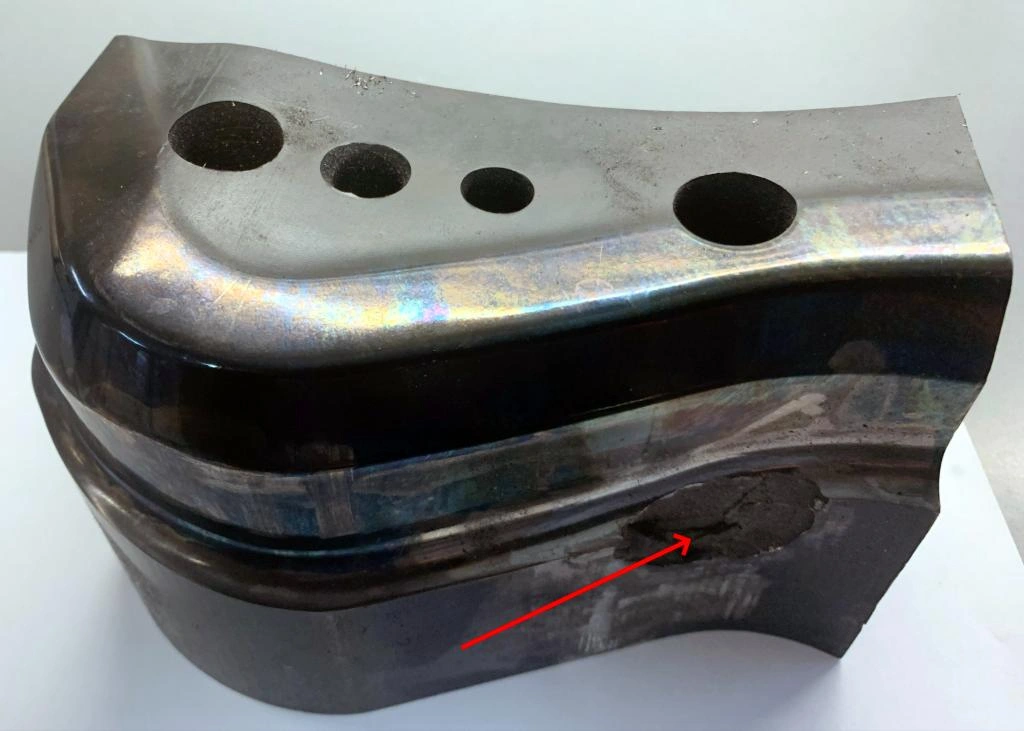
sangría de superficie
Las marcas de hundimiento son depresiones poco profundas en la superficie debido al enfriamiento desigual después de la deformación. Las marcas menores afectan la estética de las piezas estampadas, mientras que las marcas más profundas influyen en el rendimiento previsto. Especialmente los diseños con secciones de espesor variado son más propensos a las marcas de hundimiento.
Es posible que se observen otras hendiduras superficiales en las piezas estampadas si se presionan impurezas y polvo junto con el material.
Defecto de recuperación elástica
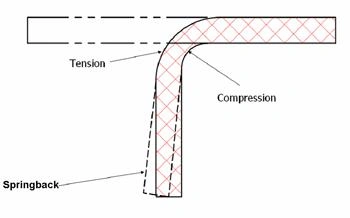
Recuperación elástica en estampación
La recuperación elástica es un defecto común en la estampación, en el que el material recupera parcialmente su forma original después del conformado debido a la recuperación elástica. Esto provoca imprecisiones tanto dimensionales como geométricas.
Este fenómeno ocurre cuando el material de trabajo sufre una deformación tanto elástica como plástica durante la flexión, y la parte elástica hace que la pieza “primavera de nuevo" una vez que se retira la fuerza.
Cepillo para bordes y agujeros
Agujero estallado
Los bordes y los orificios pueden romperse durante el estampado, lo que reduce la integridad estructural y la resistencia mecánica de las piezas. Si se concentra mucha tensión en esas características, el material puede reventar en las áreas más débiles.
¡Pruebe Prolean ahora!
Causas de defectos en la estampación de chapa metálica
A continuación, se enumeran las principales causas de defectos en el estampado de piezas metálicas;
Alta tensión
La deformación se refiere a la longitud de la dimensión de deformación causada por la presión de estampado aplicada. La alta deformación, cuando se aplica fuerza, supera la resistencia máxima a la tracción de la lámina de material, doblando líneas o bordes hasta romperlos y agrietarlos.
Baja calidad del material o defectos en las láminas
Otra causa de defectos en la estampación es la mala calidad del material o su selección inadecuada. Si la calidad no es la adecuada, es posible que no resistan la fuerza de deformación aplicada, lo que provoca grietas. Por lo tanto, si ya existen defectos en las chapas en blanco, estos permanecerán en las piezas de estampación.
Problemas con matrices y herramientas
Las matrices, punzones y accesorios relacionados pueden tener problemas de diseño o instalación si los elementos estampados presentan algún defecto. Esto incluye falta de brillo en el punzón, material desgastado, desalineaciones o un diseño de matriz defectuoso con distribución desigual de la tensión.
Velocidad y fuerza de perforación incorrectas
La velocidad de punzonado incorrecta, la fuerza de presión y otros parámetros de estampado provocan varios defectos, desde inconsistencia dimensional hasta formación incompleta.
- Alta velocidad de perforación → Riesgo de agrietamiento y desgarro.
- Baja velocidad de punzonado → Formación incompleta y arrugas.
- Alta fuerza de presión → Agrietamiento del material, desgaste de la herramienta y distorsión de la pieza.
- Fuerza de presión baja → Conformación inadecuada y defecto de recuperación elástica.
Contaminación y falta de lubricación
El polvo, la grasa, los residuos u otros contaminantes en las superficies de las láminas metálicas o en la cavidad de la matriz provocan imperfecciones visuales en las piezas estampadas. En consecuencia, la falta de lubricación provoca una alta fricción, lo que puede provocar que el material se agriete y se doble en los bordes.
Espacio inconsistente entre el lado cóncavo y el convexo del molde
La falta de uniformidad o la desalineación entre las superficies superior (convexa) e inferior (cóncava) del troquel interrumpen la distribución de la fuerza y el flujo de material. Esto provoca defectos en el estampado de metal, como bridas irregulares y arrugas.
Cómo afectan los defectos de material al proceso de estampación de metales
Si la chapa que se utiliza como materia prima para la estampación tiene defectos, estos se transmitirán a las piezas metálicas estampadas. Los problemas con el material también pueden causar otros defectos en la proceso de estampación, como agrietamiento o falla total del material.
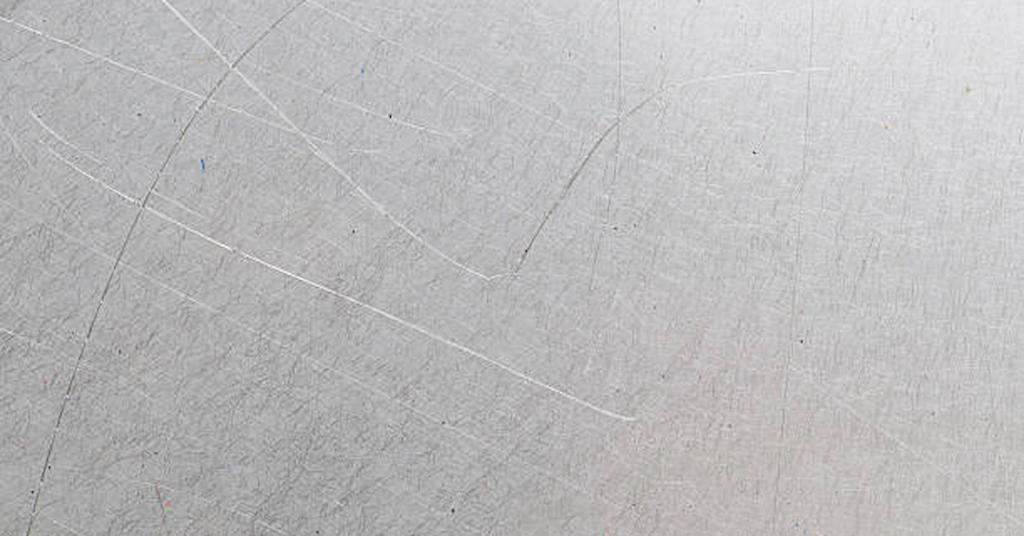
Arañazos en chapa metálica en blanco
Por lo tanto, busque los siguientes defectos de material en el estampado de metal. Luego, asegúrese de que las láminas en blanco para estampar estén libres de cualquier tipo de defectos de este tipo antes de estampar:
- Defectos superficiales como óxido, rayones, picaduras o residuos.
- Presencia de impurezas no metálicas, como óxidos o escorias.
- Pequeños huecos que provocan porosidad.
- Espesor variado a lo largo de la sección transversal de la chapa.
- Estructuras de grano gruesas o desiguales debido a un tratamiento térmico o laminado inadecuado.
Cualquiera de los defectos de material mencionados anteriormente en el estampado altera el proceso y provoca una distribución desigual de la tensión. También afecta a las herramientas de troquelado y punzón: es esencial realizar una inspección y prueba detalladas de la hoja de material, junto con otros pasos durante la selección del material.
¿Cómo prevenir defectos en la estampación de metal personalizada?
La prevención de posibles defectos en el estampado de metal personalizado requiere varias consideraciones desde el inicio del proceso: verificación de la instalación, control de calidad durante el proceso e inspecciones posteriores a la producción.
- Diseño de herramientas de troquelado
El diseño de su matriz de estampación debe ser compatible con su técnica de producción, por lo que debe optimizar el diseño de su herramienta de estampación para DMF. En consecuencia, debe incluir todas las características necesarias y el material de la matriz debe elegirse en función de la geometría y el material de las piezas de estampación.
- Instalación correcta de la matriz y parámetros de estampación correctos
Instale la matriz en la prensa punzadora con la alineación correcta. Puede utilizar el instrumento de calibración después de la configuración para garantizar esto. Luego, ingrese los parámetros como velocidad, tonelaje, altura de cierre, espacio libre de la matriz y contrapresión en la máquina de estampado CNC según el grosor, el tamaño y la complejidad de la pieza diseñada.
- Precalentamiento y lubricación
Precalentar la chapa y la matriz para evitar grietas, ya que mejora la plasticidad del metal. A continuación, se debe aplicar lubricación a la matriz y a la chapa para reducir la fricción debido al prensado repetitivo.
- Mantenimiento periódico de equipos y herramientas
Mantener los equipos de estampación CNC, herramientas de estampación de metal, y los sistemas auxiliares con regularidad. Puede seguir las instrucciones del fabricante o desarrollar un nuevo plan de mantenimiento periódico que incorpore dichas instrucciones.
- Utilice materiales que alivien el estrés
Elija láminas de material tratadas térmicamente (recocidas); aumentan la formabilidad y evitan el riesgo de deformación y recuperación elástica del material. Además, puede tener en cuenta el factor de recuperación elástica durante el diseño de la pieza.
¿Cómo puedo evitar deformaciones y distorsiones en las piezas estampadas?
La selección correcta del material es uno de los métodos para evitar deformaciones y distorsiones en las piezas estampadas. Elija el tipo correcto de chapa metálica con un espesor uniforme. Además, puede aplicar tratamientos de recocido o de alivio de tensiones antes de la estampación. De este modo, se reducen las tensiones internas y se aumenta la ductilidad.
Ajuste la velocidad y la presión y mantenga una aplicación de presión uniforme sobre una pieza para evitar una deformación desigual. Además, estampado progresivo, o estampado de múltiples etapas, distribuye la tensión de manera más uniforme y reduce el riesgo de deformación y distorsión.
Control de calidad en la estampación de metales: cómo identificar y solucionar defectos
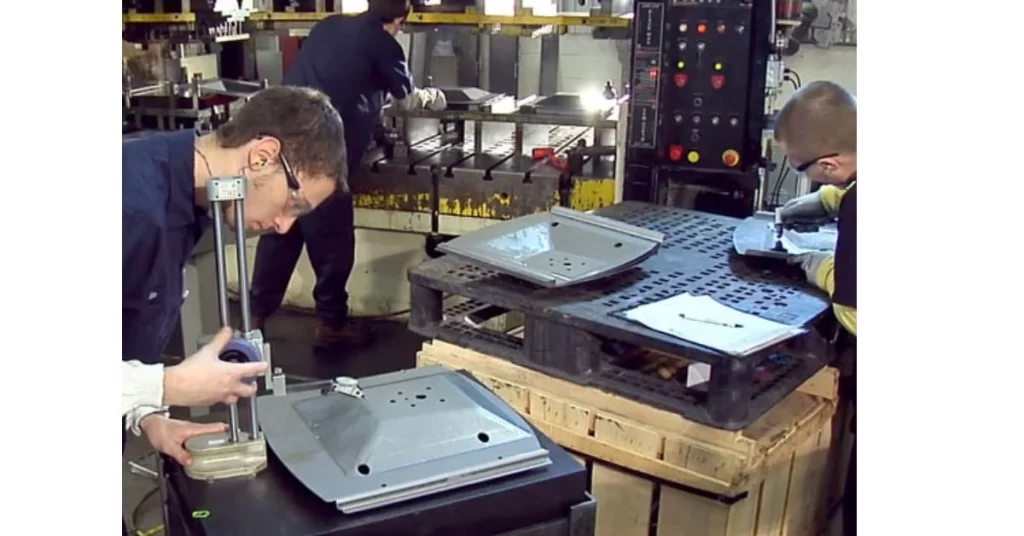
Control de calidad en estampación
El control de calidad es un enfoque sistemático de inspección, medición y análisis en la fabricación de piezas estampadas. Estos controles se realizan antes, después y durante el proceso de estampación con diferentes metodologías e instrumentos. En cada etapa, se identifican los defectos y se abordan de inmediato.
Inspección de materiales
En primer lugar, se inspeccionan los metales en bruto para comprobar que tengan un espesor uniforme y que no presenten grietas, impurezas ni marcas en la superficie. Para ello, se pueden utilizar calibradores, micrómetros, pruebas ultrasónicas y otros instrumentos diversos. El objetivo principal de esta etapa es garantizar que el material para estampación esté libre de defectos.
Control de calidad en proceso
Los instrumentos automatizados supervisan de cerca el proceso de estampación para identificar los defectos en el proceso de estampación de chapa metálica y actuar sobre ellos rápidamente. Por lo general, se utilizan sistemas de monitoreo en tiempo real para esto, que brindan datos relacionados con la presión, la alineación, la velocidad y el desgaste de la herramienta. El proceso se puede ajustar para garantizar la calidad si se encuentra algún error.
Control de calidad posterior a la estampación
Las inspecciones y análisis finales garantizan que las piezas terminadas cumplan con los estándares de calidad. Para ello, se utilizan técnicas avanzadas como máquinas de medición por coordenadas (CMM) y medidores de rugosidad superficial. Si se identifican piezas defectuosas, se analizan los casos y se adaptan las acciones de prevención en el siguiente ciclo para mejorar la producción.
Obtenga piezas estampadas de metal sin defectos de ProleanTech
¿Necesita piezas estampadas libres de defectos inspeccionadas por CMM? En ProleanTech, utilizamos máquinas de estampado CNC avanzadas y herramientas personalizadas para producir piezas estampadas complejas, que pasan por medidas de control de calidad detalladas antes del empaquetado.
Nuestros ingenieros y operadores tienen más de una década de experiencia en este campo. Pueden identificar rápidamente posibles defectos y hacer planes efectivos para evitarlos. Por lo tanto, cargue su diseño para obtener una cotización de metal servicio de estampado !
Recapitulación
El proceso de estampación puede producir piezas con defectos como hendiduras estéticas, arrugas, bordes agrietados, esquinas desviadas, etc. Es necesario comprender las causas fundamentales de esos defectos para elaborar estrategias preventivas; las razones pueden ser una configuración incorrecta, desgaste de la matriz, velocidad de punzonado incorrecta, hoja de trabajo contaminada, etc. Luego, se pueden tomar las medidas de prevención adecuadas.
Preguntas Frecuentes
- ¿Cuáles son los defectos más comunes en la estampación de metales?
Desgarros y grietas en el material, rebabas, arrugas y hendiduras en la superficie son algunos defectos típicos en el proceso de estampado de chapa metálica.
- ¿Cómo afectan los defectos del material al estampado de metal?
Supongamos que una lámina de material contiene defectos, como un espesor desigual, impurezas de óxido o una formabilidad deficiente. En ese caso, esto provoca defectos como grietas en las piezas estampadas y también conduce a herramienta rápida vestir.
- ¿Cómo puedo prevenir defectos en la estampación de metal personalizada?
Para evitar defectos en la estampación de metales;
- Utilice materiales de calidad
- Realizar mantenimiento periódico de los equipos y de la configuración de los troqueles.
- Celebre la configuración para la alineación antes de estampar
- Adoptar monitoreo en tiempo real y estrictas medidas de control de calidad.
- ¿Qué causa defectos superficiales en el estampado de metal?
Las principales causas de los defectos superficiales en el estampado de metales son la instalación incorrecta de la matriz y los parámetros de estampado, las contaminaciones externas, la lubricación inadecuada y la falta de mantenimiento frecuente.
- ¿Cómo puede el mantenimiento de herramientas y matrices reducir los defectos de estampación?
El mantenimiento de las herramientas y matrices es fundamental para reducir y prevenir posibles defectos en el estampado de metales. La limpieza, la lubricación y las inspecciones periódicas del desgaste ayudan a evitar problemas como astillado, bordes desafilados y desgarros del material.
0 Comentarios