
El moldeo por inyección es un proceso preciso, pero a veces pueden observarse pequeñas desviaciones. Las tolerancias son límites de variación de un producto dentro del límite especificado de tamaño o medidas. Ayudan a que las piezas funcionen como se espera, especialmente cuando se ejecuta un proyecto que implica el uso múltiple de componentes. La falta de tolerancia crítica significa que las piezas no encajarán y no podrán funcionar como se espera. Por lo general, existen dos tolerancias clave en el moldeo por inyección: mecanizado y resina. El límite de precisión para el mecanizado es de +/- 0.003 pulgadas (0.076 mm) y generalmente está relacionado con la herramienta de moldeo. La tolerancia de resina se aplica a la pieza terminada. Normalmente, no es inferior a +/- 0.002 pulgadas por pulgada (0.051 mm por mm).
Ahora, hablemos de las características de diseño, material y proceso que se deben considerar para lograr las tolerancias de moldeo por inyección de plástico requeridas y hacer que las piezas funcionen perfectamente.
¿Qué factores afectan las tolerancias del moldeo por inyección?
Tolerancias de moldeo por inyección
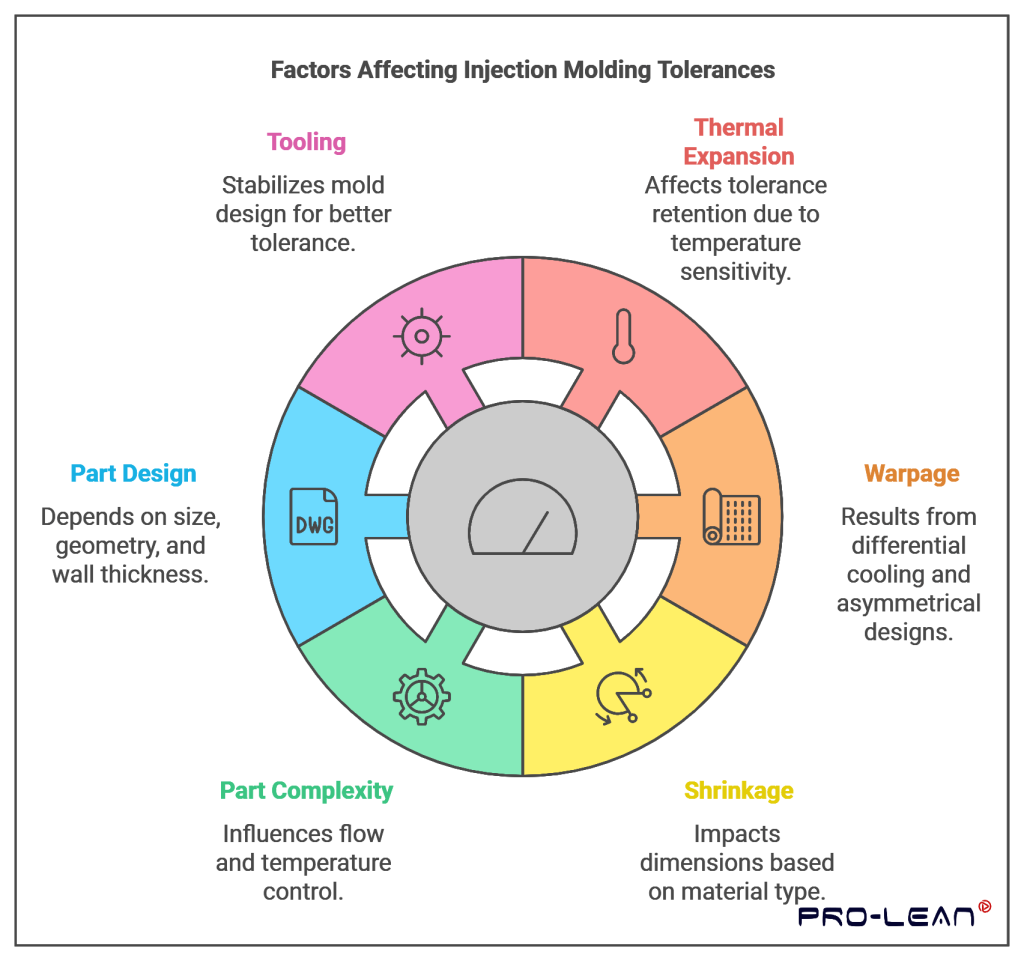
Muchos factores afectan la moldeo por inyección tolerancias en mayor medida. Percibir estos factores ayuda a ajustar las tolerancias a las condiciones del proyecto.
Expansión Térmica:
El coeficiente de expansión térmica tiene una importancia significativa en los plásticos. La sensibilidad a la temperatura es otra característica importante de los plásticos porque se expanden y se encogen con los cambios de temperatura. No se observa que la expansión térmica afecte directamente a las características de sujeción. Por lo tanto, la retención de la tolerancia puede ser bastante problemática si se producen grandes fluctuaciones de temperatura.
Deformación:
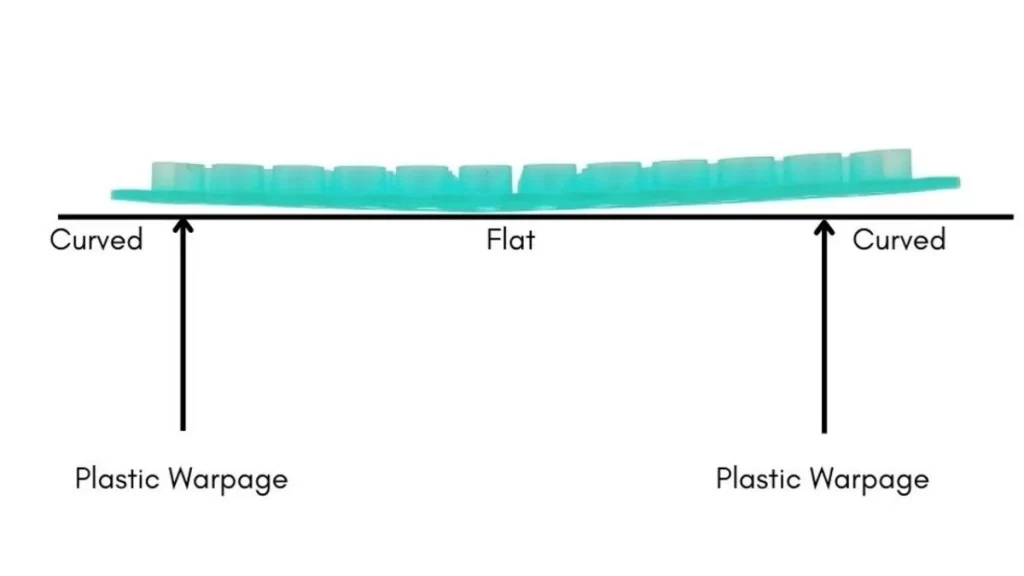
Deformación: defecto de moldeo por inyección
La deformación se define como la desviación de la planitud original de un material como resultado de un enfriamiento diferencial. Cuando los diseños de las palas de la turbina tienen paredes gruesas de forma asimétrica, el tiempo de enfriamiento es bastante largo y existe la posibilidad de que se produzcan deformaciones. Además, el enfriamiento no uniforme genera problemas como la incapacidad de mantener una tolerancia estricta. Es esencial minimizar los problemas de deformación. Esto se puede lograr maximizando el moldeo por inyección, pero no a un nivel extremo.
Contracción:
Todos los materiales plásticos probados se encogieron en cierta medida al enfriarse. El impacto se puede ver en las dimensiones generales de la pieza para el usuario final. El fenómeno de la contracción afecta a todos los materiales plásticos a diferentes velocidades. Se sabe que los materiales amorfos se encogen más que los materiales cristalinos, en general, porque el cambio de fase se produce por fusión. La mayoría de las industrias utilizan piezas de plástico debido a la flexibilidad del producto. Dado que son económicamente sostenibles, muchas empresas de fabricación las prefieren.
Complejidad de la Pieza:
Existen aspectos desafiantes en el diseño y las herramientas de flujo de material, que pueden reducir la velocidad de llenado que puede tener lugar durante el proceso de moldeo. Por lo tanto, el nivel de control de temperatura es de gran importancia. El sistema de enfriamiento facilita la consecución de los niveles de tolerancia requeridos.
Diseño de la Pieza
Las tolerancias dependen en gran medida del tamaño de la pieza, la geometría y el espesor de la pared. Las piezas más grandes y más gruesas se encogen a diferentes velocidades. La capacidad de gestionar dichas variaciones es de gran importancia para obtener resultados de alta calidad. La geometría de la pieza proporciona control, lo que permite lograr una mejor tolerancia.
Herramental:
Las tolerancias solo se pueden determinar con la ayuda del diseño del molde de inyección. La estabilidad del molde desempeña un papel en el control de la velocidad de enfriamiento y la reducción del proceso de contracción. Por lo tanto, el diseño del molde mejora la confiabilidad de la tolerancia y la calidad del producto.
¡Pruebe Prolean ahora!
¿Cómo afecta el material a las tolerancias de moldeo?
Es importante identificar la resina adecuada para que el trabajo tenga éxito. En el procesamiento, todos los materiales tienen propiedades diferentes y requieren que se sigan técnicas diferentes. Se fusionan, cristalizan y solidifican a diferentes temperaturas. Seleccionar el material adecuado ayuda a obtener las especificaciones deseadas.
Contracción:
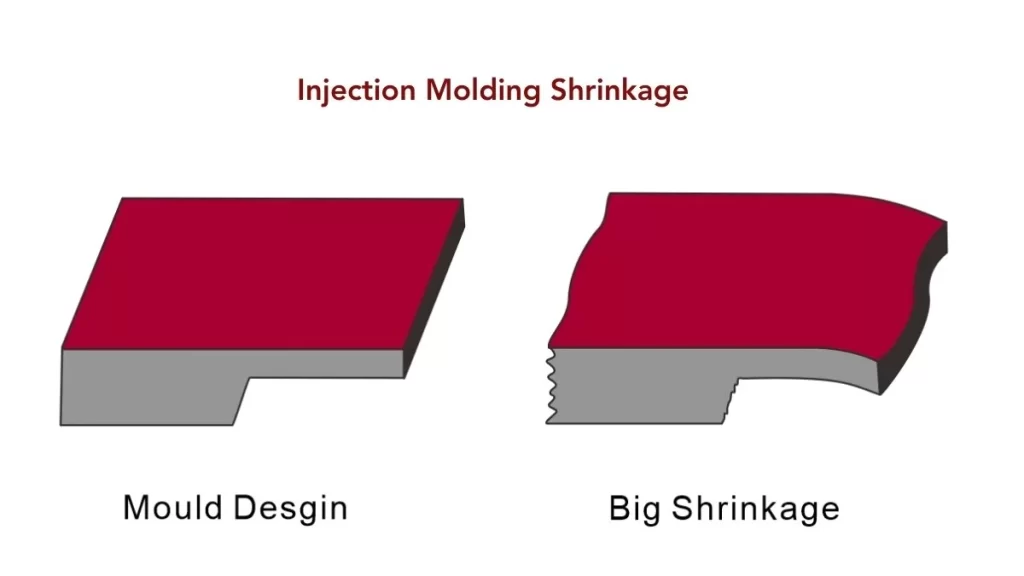
Contracción en el moldeo
Al enfriar los moldes, todos los materiales se encogen. La tasa de contracción es una característica importante que debe tenerse en cuenta. Es fundamental conocer la forma en que el molde se enfrenta a la contracción. Por ejemplo, si se utiliza un molde para producir plástico ABS, la tasa de contracción es de 0.003 in./in (0.076 mm/mm). Sería recomendable diseñar el molde teniendo en cuenta esta contracción. Este enfoque ayuda a garantizar que la pieza final alcance las tolerancias requeridas.
Sin embargo, si cambia de polipropileno a polipropileno, la tasa de contracción es diferente. El polipropileno tiene una tasa de contracción de 0.018 pulgadas por pulgada (0.457 mm por mm). Esto genera una variación de 0.015 pulgadas/pulgada (0.381 mm/mm) entre los dos casos. Puede llegar a ser tan pequeña como 0.015 pulgadas, lo que puede producir graves problemas en la pieza.Obtenga más información sobre Moldeo por compresión vs. moldeo por inyección).
Estimación de tolerancias y contracción de piezas
Se sabe que las piezas moldeadas por inyección se encogen a medida que el material se enfría. El factor de encogimiento afecta directamente la tolerancia de las piezas. Mejorar estos cambios es crucial y afecta a una buena parte del diseño. Para estimar el encogimiento, hay que medir la tasa de encogimiento lineal de un material. Normas como la ASTM D955 ayudan en este proceso de prueba. Primero, utilice una muestra de inyección y déjela enfriar. Calcule el encogimiento utilizando la siguiente ecuación:
Tasa de contracción = 100 % (Lc – Lp) / Lp
Lugar:
- Lc: Longitud de la cavidad
- Lp: Longitud de la pieza después del enfriamiento
La ecuación anterior determina la contracción lineal para los materiales cuyas propiedades no son simétricas. Es importante señalar que las resinas con fibras largas tienen una contracción baja durante el flujo de fusión. Esto puede llevar a una sobreestimación de la contracción en la dirección transversal.Obtenga más información sobre Mecanizado CNC vs. Moldeo por inyección)
Análisis de flujo de molde
La tasa de expansión se determina de manera eficaz cuando se realiza un análisis de flujo de molde. Esta simulación demuestra el proceso mediante el cual se coloca resina plástica en un molde. También muestra áreas en el molde que pueden ser difíciles de llenar. Generalmente, la simulación utiliza Autodesk Moldflow, una de las herramientas CAE más utilizadas.
Valores típicos de contracción de los plásticos
La siguiente tabla muestra el rango de contracción de la mayoría de las resinas de moldeo por inyección disponibles en el mercado. En general, consulte la hoja de datos del material para obtener los mejores resultados.
| Material | Rango de contracción |
| ABS | 0.7-1.6 |
| PC / ABS | 0.5-0.7 |
| Acetal/POM (Delrin®) | 1.8-2.5 |
| ASA | 0.4-0.7 |
| HDPE | 1.5-4 |
| HIPS | 0.2-0.8 |
| LDPE | 2-4 |
| Nilón 6/6 | 0.7-3 |
| Nailon 6/6 reforzado con fibra de vidrio (30 %) | 0.5-0.5 |
| PBT | 0.5-2.2 |
| PBT reforzado con fibra de vidrio (30 %) | 0.2-1 |
| OJEADA | 1.2-1.5 |
| PEEK relleno de vidrio (30%) | 0.4-0.8 |
| PEI (Ultem®) | 0.7-0.8 |
| PET | 0.2-3 |
| PMMA (acrílico) | 0.2-0.8 |
| PC | 0.7-1 |
| PC reforzado con fibra de vidrio (20-40 %) | 0.1-0.5 |
| Polietileno reforzado con fibra de vidrio (30%) | 0.2-0.6 |
| Homopolímero de polipropileno | 1-3 |
| Copolímero de polipropileno | 2-3 |
| PPA | 1.5-2.2 |
| PPO | 0.5-0.7 |
| PPS | 0.6-1.4 |
| PPSU | 0.7-0.7 |
| PVC rígido | 0.1-0.6 |
| SAN (AS) | 0.3-0.7 |
| ARRIBA | 0.5-2.5 |
| TPU | 0.4-1.4 |
Cómo optimizar las tolerancias de moldeo por inyección
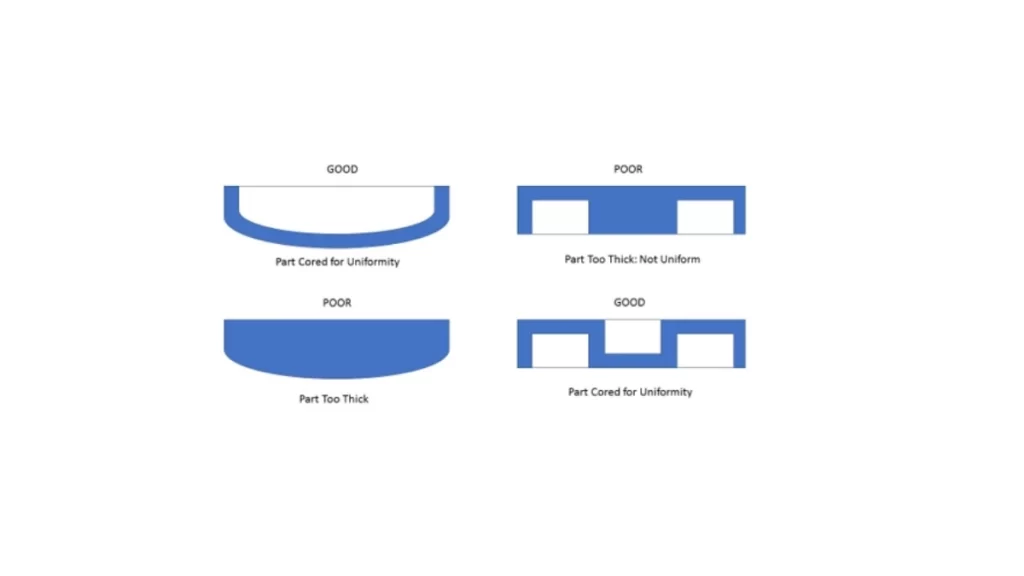
Criterios de optimización de tolerancias
En concreto, es importante predecir con antelación las tolerancias típicas del moldeo por inyección, que incluyen el diseño del producto, la selección del material, las herramientas y el control del proceso.
Fase de diseño
Siga siempre las pautas de diseño para fabricación (DFM). Este enfoque reduce en gran medida la posibilidad de deformaciones, encogimientos y desalineaciones. Las estrategias de DFM deben mejorar el proceso de fabricación y la calidad de las tolerancias del producto.
Tamaño del soporte
Las tolerancias dependen en gran medida del tamaño total del producto. La deformación es uno de los mayores riesgos de distorsión en artículos de gran tamaño. Las consideraciones de tamaño durante el diseño son delicadas.
Espesor de la pared
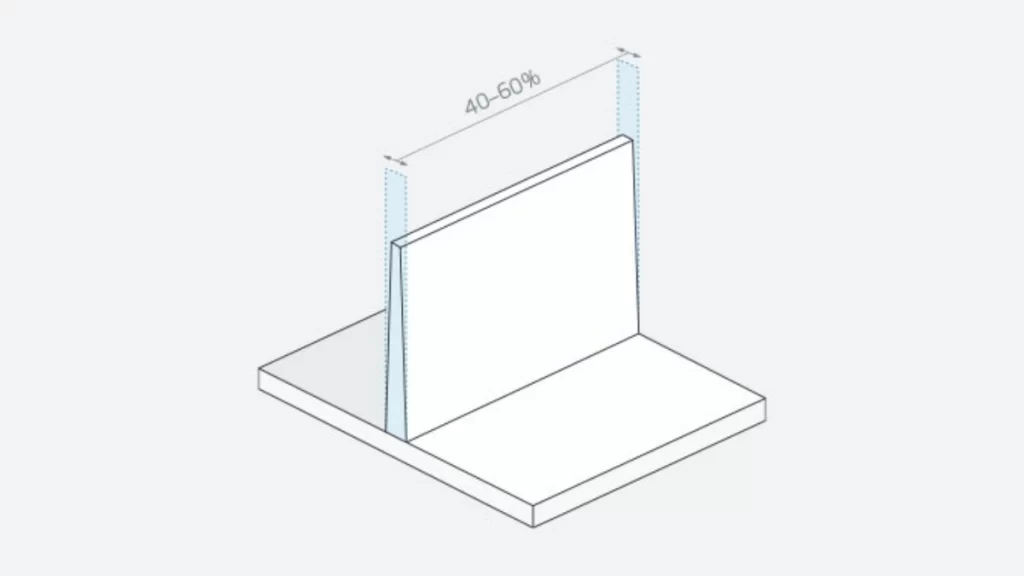
El espesor de pared uniforme es ideal para estabilizar la tasa de contracción, ya que minimiza problemas como deformaciones y hundimientos. Los diseños deben evitar paredes muy gruesas y las esquinas internas deben ser lo más redondeadas posible.
Ángulos de calado
Es posible reducir la extracción de piezas de los moldes incorporando ángulos de desmoldeo. Esta práctica minimiza la probabilidad de contracción y adherencia. Normalmente, el ángulo de desmoldeo debe oscilar entre 10 y 20 grados.
Bolsas
Los diseñadores no deben hacer que el espesor de las paredes de los salientes sea demasiado grande. Las paredes gruesas pueden provocar la formación de huecos y también pueden provocar un aumento en el tiempo del ciclo.
Seleccione el material adecuado
La selección del material adecuado influye considerablemente en las tolerancias de moldeo por inyección. Los materiales también deben tener valores de contracción similares. Decidir qué resinas son las adecuadas para el tamaño y el diseño también es crucial.
Tenga en cuenta las herramientas de molde
La estructura del molde tiene un gran impacto en la precisión y suele verse afectada por la estructura de la herramienta del molde. El sobredimensionamiento es una buena práctica para minimizar el problema de la contracción del material. En este caso, la temperatura debe ser uniforme durante todo el proceso de moldeo. Para reducir los defectos es necesario colocar correctamente los pasadores y las compuertas de expulsión.
Realizar RPC
La principal razón por la que las variables de calibración afectan la calidad de las piezas es que tienen un efecto persistente y constante. La temperatura, la presión y el tiempo de espera son los factores principales que deben regularse. El uso de sensores permite tener retroalimentación mientras se realiza el proceso.
¡Pruebe Prolean ahora!
Tolerancias estándar de moldeo por inyección
La siguiente tabla tiene como objetivo dar un resumen sistemático de las tolerancias estándar de moldeo por inyección según GB / T 14486-2008Tiene como objetivo ayudar empresas de moldeo por inyección en la comprensión de los límites de tolerancia en las dimensiones de las piezas para producir un producto final de calidad.
- Nivel de tolerancia (MT1 – MT7): Estos niveles muestran el grado de precisión necesario para una pieza. MT1 es el más preciso, mientras que MT7 tiene mayor tolerancia.
- Rango de dimensiones (mm): Cada fila se refiere a una categoría de tamaño particular de piezas moldeadas, desde miniaturas (0-3 mm) hasta medidas más grandes (120-140 mm).
- Columnas “a” y “b”: Cada nivel de tolerancia se subdivide en columnas “a” y “b”, lo que da dos valores de tolerancia para cada nivel. De esta forma, dependiendo de la aplicación, se puede seleccionar el valor de tolerancia adecuado para la misma.
|
Nivel de tolerancia |
Rango de dimensiones (mm) |
0 – 3 |
3 – 6 |
6 – 10 |
10 – 18 |
18 – 30 |
30 – 50 |
50-80 |
80-120 |
120-140 |
|
MT1 |
a |
± 0.050 |
± 0.050 |
± 0.050 |
± 0.060 |
± 0.075 |
± 0.100 |
± 0.120 |
± 0.150 |
± 0.180 |
|
b |
± 0.025 |
± 0.025 |
± 0.030 |
± 0.035 |
± 0.040 |
± 0.050 |
± 0.060 |
± 0.070 |
± 0.080 |
|
|
MT2 |
a |
± 0.070 |
± 0.070 |
± 0.080 |
± 0.100 |
± 0.120 |
± 0.150 |
± 0.180 |
± 0.200 |
± 0.230 |
|
b |
± 0.035 |
± 0.040 |
± 0.050 |
± 0.060 |
± 0.075 |
± 0.090 |
± 0.110 |
± 0.130 |
± 0.150 |
|
|
MT3 |
a |
± 0.090 |
± 0.100 |
± 0.120 |
± 0.150 |
± 0.180 |
± 0.200 |
± 0.230 |
± 0.270 |
± 0.300 |
|
b |
± 0.050 |
± 0.060 |
± 0.075 |
± 0.090 |
± 0.110 |
± 0.130 |
± 0.150 |
± 0.180 |
± 0.200 |
|
|
MT4 |
a |
± 0.120 |
± 0.140 |
± 0.160 |
± 0.200 |
± 0.240 |
± 0.270 |
± 0.300 |
± 0.350 |
± 0.400 |
|
b |
± 0.060 |
± 0.080 |
± 0.100 |
± 0.120 |
± 0.150 |
± 0.180 |
± 0.200 |
± 0.240 |
± 0.270 |
|
|
MT5 |
a |
± 0.160 |
± 0.190 |
± 0.220 |
± 0.270 |
± 0.320 |
± 0.350 |
± 0.400 |
± 0.460 |
± 0.500 |
|
b |
± 0.080 |
± 0.100 |
± 0.130 |
± 0.160 |
± 0.200 |
± 0.230 |
± 0.270 |
± 0.300 |
± 0.350 |
|
|
MT6 |
a |
± 0.220 |
± 0.240 |
± 0.270 |
± 0.350 |
± 0.400 |
± 0.460 |
± 0.500 |
± 0.600 |
± 0.700 |
|
b |
± 0.100 |
± 0.130 |
± 0.160 |
± 0.200 |
± 0.240 |
± 0.270 |
± 0.350 |
± 0.400 |
± 0.460 |
|
|
MT7 |
a |
± 0.270 |
± 0.300 |
± 0.350 |
± 0.460 |
± 0.500 |
± 0.600 |
± 0.700 |
± 0.800 |
± 0.900 |
|
b |
± 0.130 |
± 0.160 |
± 0.200 |
± 0.240 |
± 0.300 |
± 0.350 |
± 0.400 |
± 0.460 |
± 0.500 |
Técnicas de medición e inspección de tolerancias en moldeo por inyección
Para verificar las tolerancias de moldeo por inyección se utilizan herramientas de control y medición reales con los siguientes métodos; los métodos clave incluyen:
- Inspección visual: Una inspección básica implica la identificación de irregularidades en las piezas, como deformaciones, hundimientos y grietas.
- Medición Manual: Medición directa de piezas mediante instrumentos de medición como calibradores y micrómetros. Este método es adecuado para piezas sencillas con un número reducido de dimensiones críticas.
- Medición automatizada: Para piezas con muchas dimensiones críticas. El uso de CMM y sistemas de visión en la producción de estas piezas complejas.
- Inspección del Primer Artículo (FAI): El procedimiento de inspección final evalúa la primera pieza que sale de la línea de producción en una tanda de producción. Ofrece todos los parámetros dimensionales y realiza una comparación de cada parámetro con los valores de diseño, en relación con la tolerancia de los productos.Lea más sobre Control de calidad de moldeo por inyección)
Conclusión
Las tolerancias en el moldeo por inyección son fundamentales para garantizar la calidad y la eficacia de las piezas moldeadas, así como su idoneidad para el uso. Estas tolerancias se ven afectadas por cuestiones como la contracción, la deformación, la expansión térmica, el diseño de la pieza, la complejidad y el diseño de las herramientas. A través del trabajo, el diseño y el material, así como del control de las condiciones de procesamiento del moldeo por inyección, es posible lograr las tolerancias requeridas para cualquier proyecto.
¡Comienza tu proyecto con Prolean Tech!
Muchas piezas moldeadas por inyección requieren dimensiones específicas para cumplir con la función para la que están diseñadas. Las tolerancias significan que los componentes encajarán, funcionarán como se requiere y cumplirán con las especificaciones requeridas.
Trabajar con Prolean Tech es un gran paso hacia la fabricación de piezas de alta calidad para diferentes aplicaciones. Con más de una década de experiencia en la industria, Prolean ha adquirido experiencia en la fabricación de moldes de precisión y moldeo por inyección. Nos centramos en el desarrollo de productos de tipo médico que cumplan con los requisitos de alta calidad y normativos para dichos productos utilizando una gran experiencia y conocimientos. Póngase en contacto con nosotros ahora para obtener información sobre calidad servicio de moldeo por inyección ¡y obtenga una cotización sin compromiso de nuestros expertos!
0 Comentarios