
La tolerancia de extrusión de aluminio es el rango de desviación permisible cuando Diseño de perfiles de extrusión personalizadosEstas tolerancias influyen en la funcionalidad y la calidad final de la pieza. Estas tolerancias ayudan a garantizar que se puedan fabricar piezas similares con pequeñas desviaciones y que cumplan con las especificaciones de diseño. Antes de profundizar en los detalles de las tolerancias de extrusión, analicemos lo siguiente: ¿Qué es la extrusión de aluminio?En la extrusión, varios factores afectan la tolerancia. Estos incluyen el espesor de la pared del perfil, la dimensión general y el tipo de aleación que se utiliza. Además, la forma de la extrusión (sólida o hueca) afecta la precisión requerida.
Si no especifica sus tolerancias, es más probable que su extrusora produzca piezas que encajen demasiado flojas o demasiado ajustadas. Esto también complica el proceso de ensamblaje. Además, a menudo provoca fallas en las piezas, lo que genera costos más altos y demoras inusuales. La fase de diseño inicial en sí debe centrarse en las tolerancias correctas definidas para que el proceso de fabricación funcione de manera eficaz. En este artículo, nos centraremos en los factores que afectan la tolerancia y los estándares de la industria.
¿Qué son las tolerancias de extrusión de aluminio?
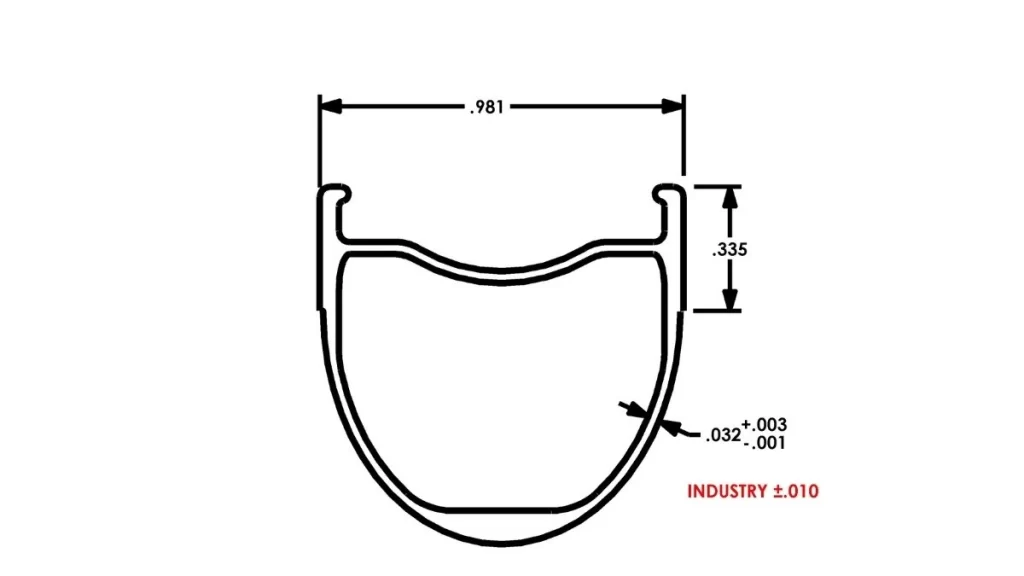
Tolerancia de extrusión de aluminio
Las tolerancias de extrusión de aluminio se definen como la desviación admisible en las dimensiones de una pieza específica. En cualquier proyecto, estos rangos se acuerdan entre el fabricante y el cliente antes de que comience la producción real. La tolerancia es un control que limita cuánto puede desviarse una pieza de su diseño previsto y, al mismo tiempo, permitirle funcionar según lo previsto.
Las tolerancias de extrusión de aluminio se definen por dimensiones específicas y, a menudo, se expresan en fracciones decimales de milímetro y en un porcentaje del tamaño total. Definen límites y, aunque la pieza esté ligeramente fuera de las especificaciones, seguirá funcionando dentro del marco del diseño.
Tolerancias de extrusión de aluminio en las etapas generales de diseño de ingeniería. Los planos de diseño especifican las dimensiones exactas, incluidas las áreas con tolerancias. Estas tolerancias se indican en el plano como valores (+) o (-), generalmente en (mm) y (%).
Un perfil cuidadoso permitirá una desviación de ±0.2 mm; un perfil más grande puede tener una tolerancia de 1 a 2 mm. Definir estos límites lo antes posible en el proceso de diseño le ayudará a validar que toda la pieza extruida pueda utilizarse según lo previsto y determinará las desviaciones de las especificaciones que no afectarán la funcionalidad real de la pieza.
Tolerancias estándar de extrusión de aluminio
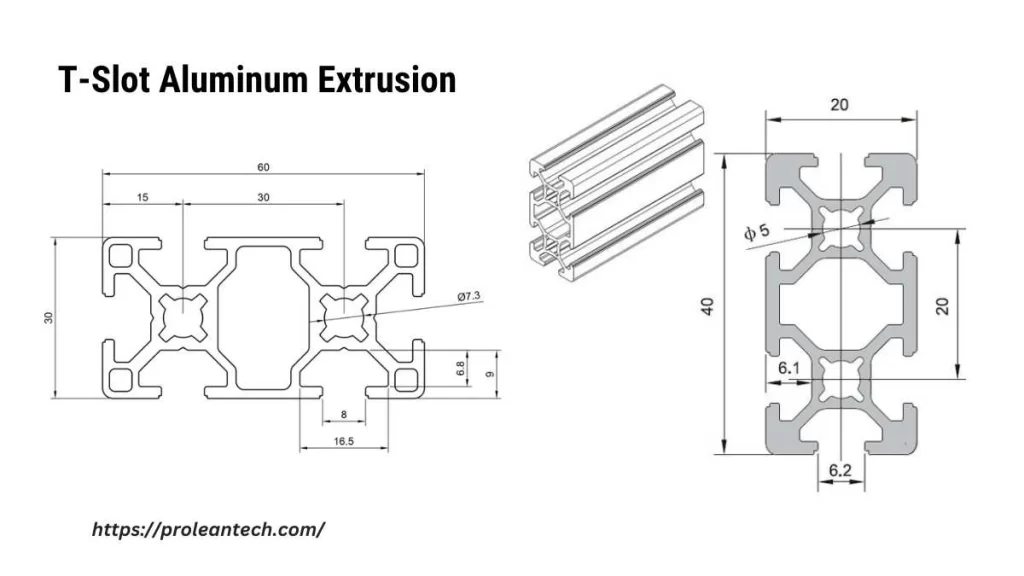
Perfiles de extrusión de aluminio con ranuras en T
La Asociación del Aluminio y el Instituto Nacional Estadounidense de Normas han formulado tolerancias estándar de la industria para extrusiones de aluminio. Recursos.
Se desarrollan teniendo en cuenta las necesidades de los clientes y la maquinaria de la industria de extrusión actual. Las tolerancias reales variarán en función de la complejidad y el tamaño general del perfil. Las tolerancias más flexibles suelen funcionar con perfiles más pequeños o más simples, mientras que los perfiles más complicados son más elaborados y tienen muchas secciones. Estos deben controlarse con mayor precisión para mantener la precisión dimensional.
Aplicaciones de alta precisión preespecificadas
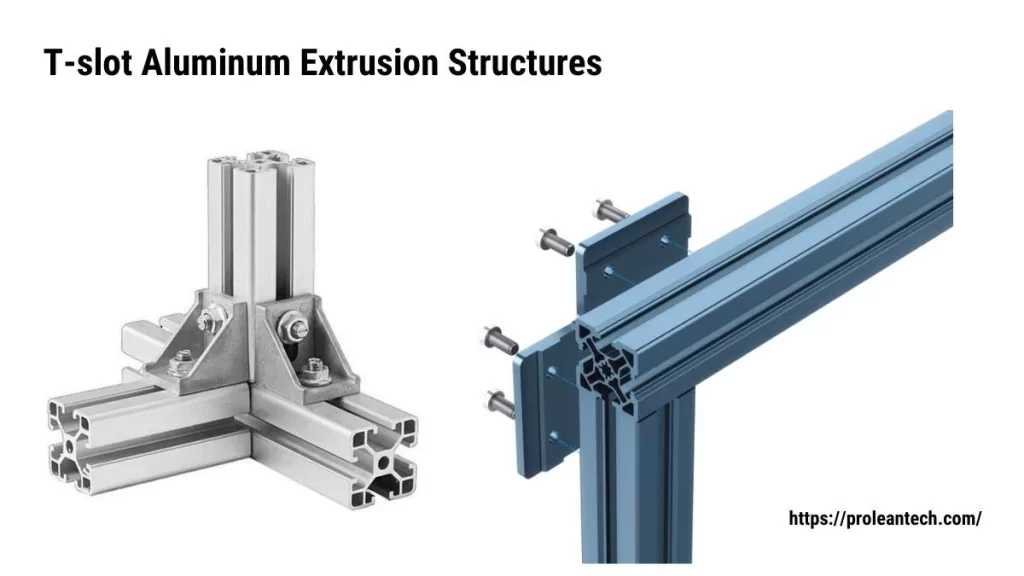
Estructuras de extrusión de aluminio con ranuras en T
En ocasiones, un proyecto debe tener tolerancias más estrictas que los límites típicos de la industria. Para obtener estas tolerancias especializadas, se requieren procesos adicionales durante el proceso de extrusión. Esto puede implicar correcciones de matriz más precisas, velocidades de extrusión más bajas y más inspecciones dimensionales.
Las tolerancias más estrictas implican una mayor precisión, pero eso tiene un precio y conlleva una pérdida de tiempo. Se requiere un esfuerzo especial para lograr una tolerancia de ±0.1 mm en lugar de los ±0.5 mm habituales. Cuando se requieren tolerancias más estrictas para su proyecto, es importante especificar con anticipación los requisitos de tolerancia.
Comunicar sus necesidades de tolerancia durante la fase de cotización puede ayudar a evitar demoras y costos adicionales si es necesario realizar ajustes a mitad de la fabricación. Además, es fundamental colaborar con el fabricante para garantizar que el producto final cumpla con las especificaciones requeridas (y sea fabricable) desde el principio.
¡Pruebe Prolean ahora!
Normas de la industria para extrusiones de aluminio comunes
En las industrias, las tolerancias de extrusión de precisión son importantes para obtener la calidad y el rendimiento garantizados del producto final. Estas tolerancias permiten que cada pieza cumpla con los requisitos dimensionales especificados y al mismo tiempo se adapten a pequeñas variaciones en el proceso de fabricación. Para verificar la uniformidad y la consistencia en diversas aplicaciones, se han establecido estándares industriales para las tolerancias de extrusión de aluminio. Estas tolerancias y estándares comunes son fundamentales para evitar costosas repeticiones de trabajos, demoras y fallas del producto final.
Echemos un vistazo más de cerca a los estándares generales de la industria en cuanto a tolerancias de extrusión de aluminio:
Tolerancias de extracción de aluminio ANSI/A0001-1:
La Asociación del Aluminio y ANSI definen estándares de tolerancia específicos para extrusiones de aluminio, como ANSI H35.1 Estos estándares ayudan a describir los diferentes niveles de precisión necesarios para cada variedad de extrusión de aluminio en función de lo que el equipo de fabricación puede lograr y lo que necesitan los clientes.
Los requisitos varían según la complejidad del perfil. Para formas más simples, las tolerancias pueden ser menos estrictas, mientras que para perfiles más complejos, las tolerancias pueden ser menos estrictas. disipador de calor de extrusión de aluminio, y las formas de sección transversal necesitan tolerancias más estrictas. Estos criterios brindan a los fabricantes una guía sobre cómo producir de manera consistente piezas que cumplan con las especificaciones de sus clientes y tengan el rendimiento esperado en sus productos finales.
Tolerancias de extrusión de aluminio en perfiles comunes
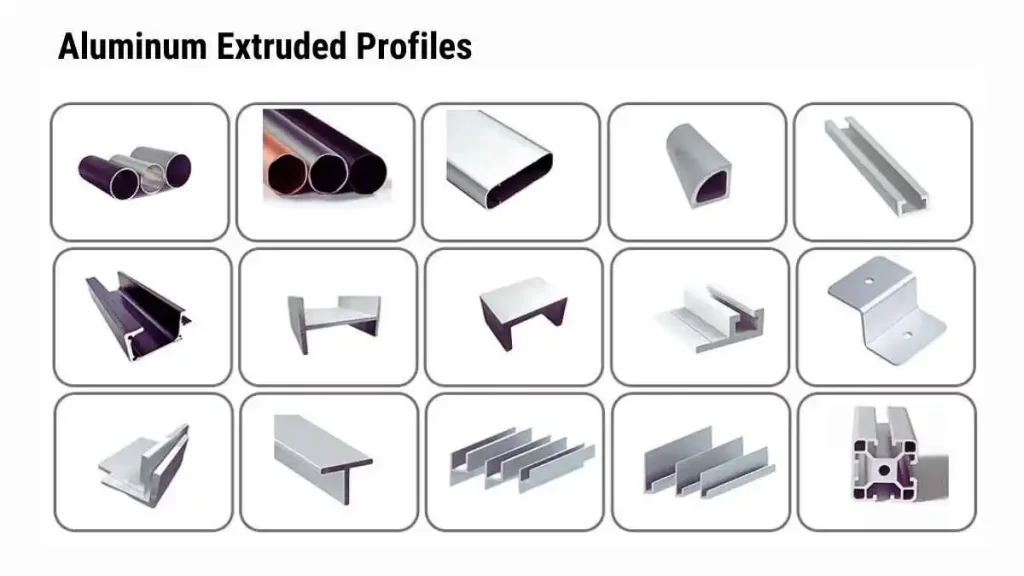
Perfiles extruidos de aluminio
A continuación se detallan algunos de los rangos de tolerancia generales utilizados en la extrusión de aluminio según el tipo de perfil:
Espesor de la pared: un perfil de espesor de pared estándar tendrá una tolerancia de entre ±0.2 mm y ±0.5 mm. Las paredes más gruesas tienden a tener una tolerancia más amplia, pero los perfiles más delgados pueden necesitar un mayor control para mantener la resistencia y la integridad.
Dimensión general: La tolerancia para las dimensiones generales (largo, ancho, etc.) en general puede variar de ±0.5 mm a ±1.0 mm. El valor de tolerancia generalmente depende de cuán compleja y grande sea la extrusión.
Área de sección transversal: Para perfiles estándar: Tolerancia generalmente en ±0.5 mm para secciones transversales más pequeñas y ±1.0 mm mínimo para secciones más grandes.
Estos rangos de tolerancia son comunes, pero dependen del diseño del perfil, la aleación utilizada y los requisitos del cliente. (Lea más sobre Mecanizado CNC vs extrusión de aluminio)
Cómo la aleación y el temple alteran los estándares de tolerancia
Las composiciones también se tratan térmicamente y se templan para producir una tolerancia muy ajustada para el producto extruido. Otras aleaciones como la 6061 ofrecen mejores propiedades mecánicas en comparación y pueden mantener tolerancias más pequeñas que una aleación como la 6063, que es más blanda y da lugar a variaciones dimensionales.
Además, la temperatura del aluminio afectará las tolerancias. Por ejemplo, las extrusiones con temple T6 se tratan térmicamente, lo que aumenta la resistencia del material y permite un control preciso de las dimensiones. Al mismo tiempo, las aleaciones con temple T5 pueden mostrar mayores variaciones dimensionales.
¡Pruebe Prolean ahora!
Normas de la industria con tolerancias especiales
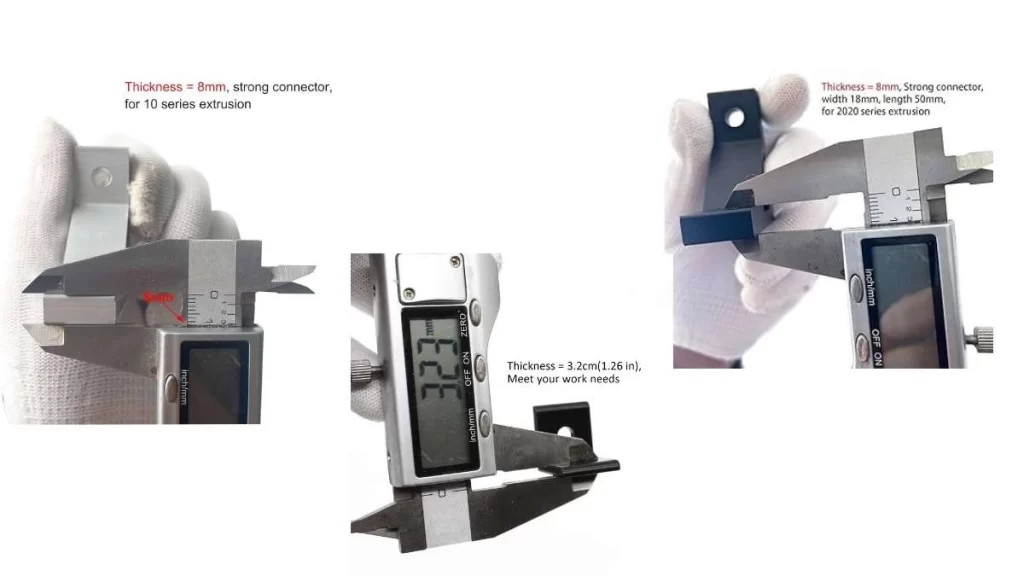
Normas de medición de tolerancias de extrusión de aluminio
Aunque las tolerancias estándar son adecuadas para la mayoría de los proyectos en general, hay algunas aplicaciones específicas que exigen tolerancias más estrictas de lo que normalmente es posible. Para alcanzar estas tolerancias únicas, se deben tomar más medidas, incluida la modificación del diseño de la matriz, el uso de velocidades de extrusión más lentas y la inspección más frecuente durante el proceso de producción.
Por ejemplo, las aplicaciones aeroespaciales, automotrices y de ingeniería de precisión requieren dimensiones de hasta tolerancia más estricta de ±0.001 pulgadas (0.025 milímetros) o incluso menor. Es posible que sea necesario ampliar los límites de la pared de flujo de resina y de la línea de separación para cumplir con estas especificaciones, ya que las pequeñas diferencias dimensionales pueden plantear problemas funcionales y de seguridad para la aplicación final. Obtener tolerancias más estrictas implica un gasto adicional y aumenta los plazos de entrega.
Es importante hablar con el fabricante de antemano si su proyecto es más tolerante. De esa manera, sabrá que las extrusiones cumplirán con sus especificaciones de calidad y podrá evitar que la producción se detenga mientras intenta reparar los defectos.
Tabla de tolerancias de extrusión de aluminio: una guía para proyectos personalizados
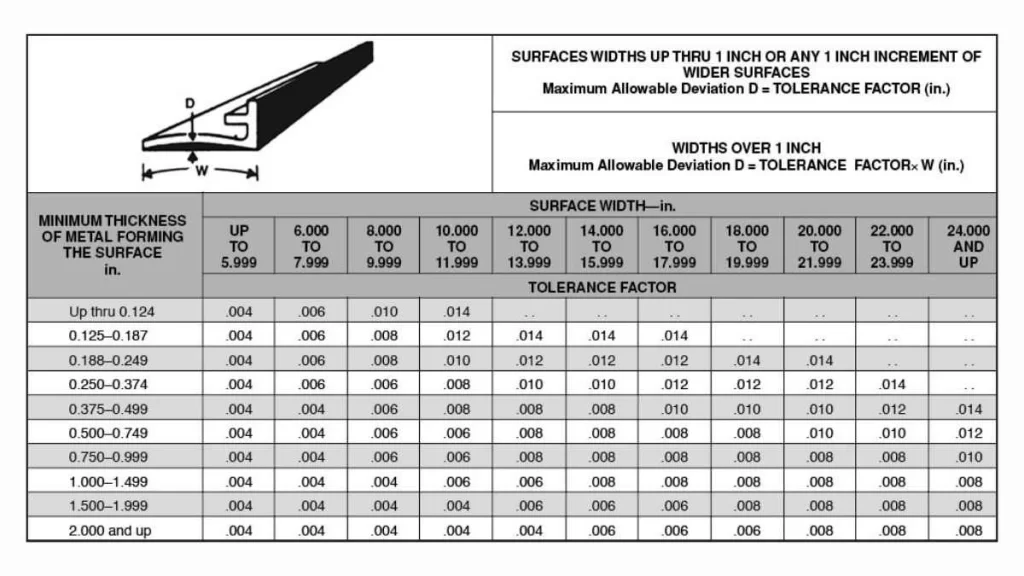
Tabla de tolerancias de extrusión de aluminio
Las extrusiones de aluminio se fabrican con tolerancias específicas para verificar que encajen, funcionen correctamente y cumplan con los estándares de calidad. Comprender estas tolerancias de planitud, cuadratura, torsión y rectitud tiende a garantizar el éxito de sus perfiles personalizados. Aquí tiene una guía simplificada para ayudarlo a comprender estas tolerancias críticas y sus límites.
Tolerancias de planitud para perfiles de aluminio
La planitud determina si la superficie del perfil es lisa o no. Mide la desviación permitida a lo largo de la longitud del perfil. Esta tolerancia normalmente varía en función del ancho del perfil.
|
Tipo de perfil |
Hasta 6.00 " |
6.00 ″ -7.99 ″ |
8.000 ″ -9.99 ″ |
|
Macizo y semihueco |
± 0.004 ″ |
± 0.006 ″ |
± 0.010 ″ |
|
Perfiles huecos |
± 0.006 ″ |
± 0.008 ″ |
± 0.012 ″ |
Utilice una regla y un calibre de espesores para comprobar la planitud. Esto confirma que el perfil se mantiene dentro de estos límites.
Tolerancias de cuadratura para extrusiones de aluminio
La perpendicularidad permite verificar si los ángulos de su perfil son precisos o no. La tolerancia de perpendicularidad suele ser de ±1° con respecto al ángulo especificado. Por ejemplo, un ángulo de 45° puede variar entre 44° y 46°.
|
Desviación del ángulo |
Tolerancia |
|
1° sobre 1 pulgada |
0.017 " |
|
½° sobre 1 pulgada |
0.0085 " |
Puedes medir la cuadratura usando un transportador y una escuadra.
Tolerancias de torsión en extrusiones de aluminio
La torsión define cuánto puede rotar el perfil a lo largo de su longitud. Es importante asegurarse de que el perfil se mantenga alineado en su aplicación. La tolerancia de torsión depende del ancho del perfil.
|
Ancho del perfil |
Tolerancia de torsión |
Giro máximo |
|
Hasta 1.499 ″ |
1° por pie |
7° |
|
1.500 ″ - 2.999 ″ |
½° por pie |
5° |
|
3.000 ″ y más |
½° por pie |
3° |
Mida la torsión colocando el perfil sobre una superficie plana y verificando si hay elevaciones con galgas de espesores.
Tolerancias de rectitud para perfiles de aluminio
La rectitud verifica que el perfil se mantenga recto a lo largo de su longitud. La tolerancia de rectitud permite cierta desviación, que se puede comprobar utilizando una regla o un bloque de granito.
|
Longitud del perfil |
Tolerancia de rectitud |
|
Hasta pies 6 |
±0.012″ por pie |
|
Más de 6 pies |
Arco máximo de 0.072″ (6 pies) |
Factores que afectan las tolerancias de extrusión del aluminio
Existen distintos factores que influyen en las tolerancias de la extrusión de aluminio. La comprensión de estos parámetros es fundamental para lograr el nivel de precisión que necesita para sus extrusiones. Estos parámetros influyen en la precisión dimensional, la resistencia y la funcionalidad de los productos finales. Echemos un vistazo a los principales factores que influyen en las tolerancias de la extrusión de aluminio.
Complejidad y forma del perfil
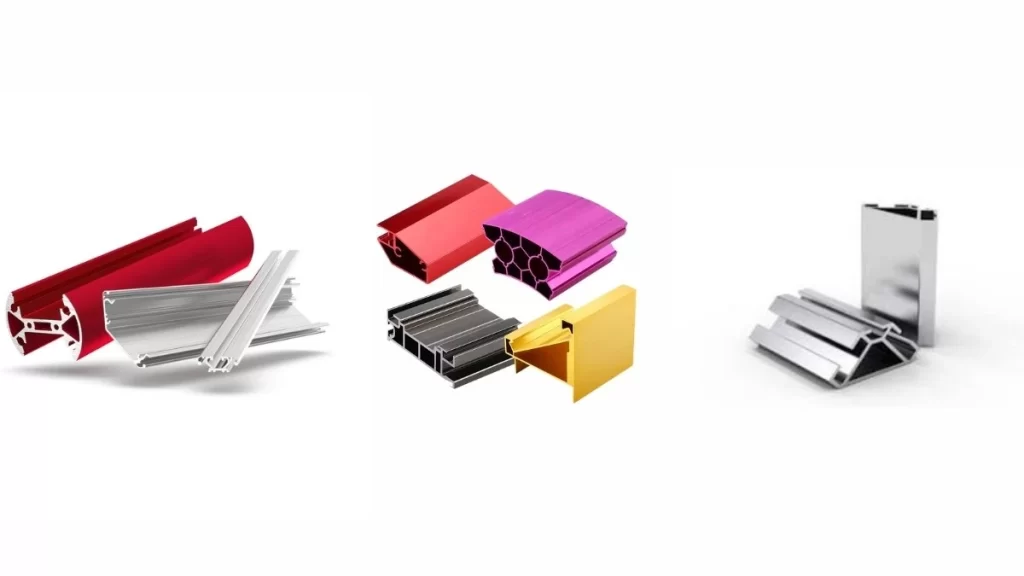
Productos extruidos de aluminio terminados
La complejidad del perfil afecta en gran medida el nivel de tolerancia. Las tolerancias más laxas ayudan a realizar perfiles más simples y planos, como barras y ángulos. Por otro lado, las piezas geométricas más complicadas, en particular con paredes delgadas o secciones transversales, requieren tolerancias precisas. Cuanto más complejo sea el perfil, más difícil será controlar con precisión su tamaño.
Aleación Tipo
El tipo de aleación que define las tolerancias alcanzables es la aleación de aluminio, que tiene un gran impacto en el proceso de extrusión. Las aleaciones tratadas térmicamente, como la 6061, suelen tener tolerancias más estrictas que las aleaciones más blandas, como la 6063. La aleación elegida afectará el comportamiento mecánico y la precisión de la operación de extrusión.
Espesor de la pared
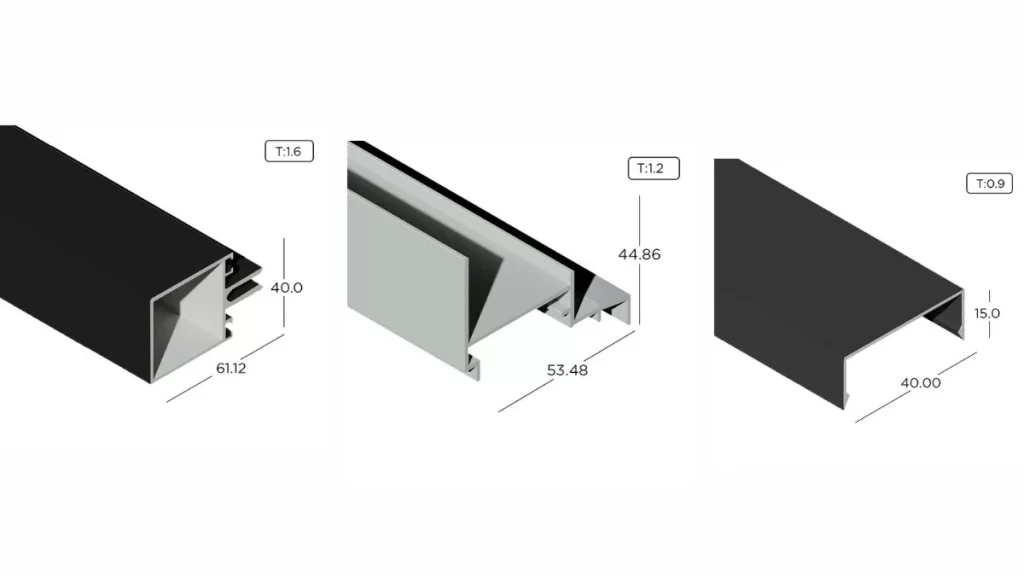
Perfiles de aluminio extruido con diferentes espesores de pared
Quizás el factor más crítico en cuanto a tolerancias es el espesor de la pared. Las paredes más gruesas son generalmente más fáciles de controlar y suelen admitir una gama más amplia de dimensiones. Los perfiles de paredes delgadas tienden a necesitar más control durante la extrusión para evitar la inestabilidad dimensional.
Proceso y Equipos para Extrusión
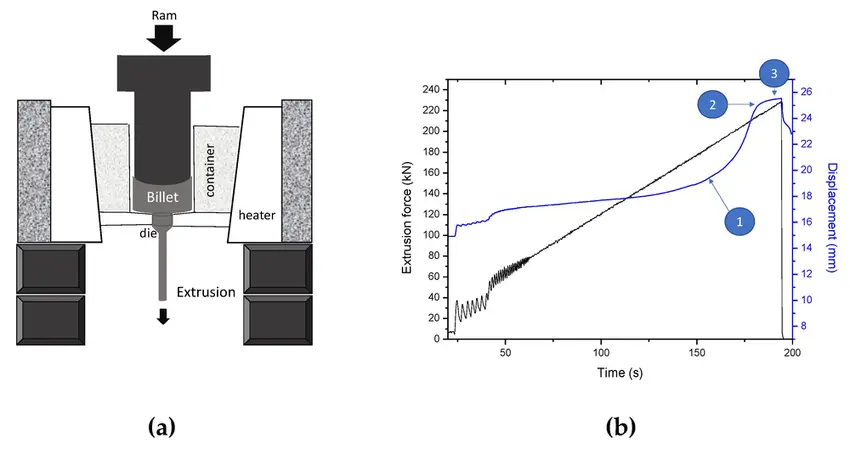
Lustración del proceso de extrusión de aluminio
El proceso de extrusión y el tipo de equipo utilizado influyen en las tolerancias que se pueden lograr. Las extrusoras más avanzadas y de mayor calidad permiten obtener tolerancias más estrictas en las piezas. Además, la precisión dimensional final de la pieza se ve afectada por parámetros como la boquilla de extrusión, la velocidad y la tasa de enfriamiento.
Tratamiento térmico y templado
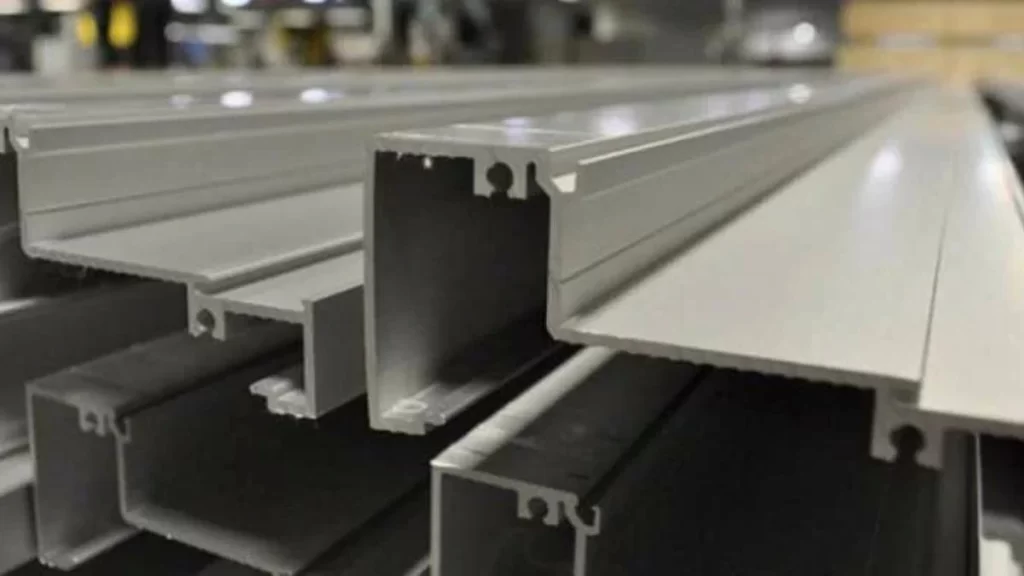
Perfil extruido de aluminio tratado térmicamente
El temple del aluminio (T5, T6 u otro estado tratado térmicamente) afectará la estabilidad dimensional del material durante la extrusión. El material se vuelve más fuerte y tiene una expansión térmica baja. Normalmente, esto da como resultado mejores tolerancias en aleaciones tratadas térmicamente. Las aleaciones que se tratan térmicamente son relativamente inestables. Esto a menudo conduce a una mayor variabilidad dimensional.
Formas de lograr tolerancias de extrusión de aluminio estrictas en la fabricación personalizada
Sin embargo, lograr tolerancias estrictas en extrusiones de aluminio personalizadas puede ser una tarea compleja, ya que implica una planificación cuidadosa, tecnología avanzada y un control preciso del proceso de fabricación. A continuación, se indican algunos pasos para lograr tolerancias estrictas para sus extrusiones personalizadas.
Seleccione la aleación adecuada
Aleaciones de aluminio para extrusión
La selección de la aleación adecuada es fundamental para lograr tolerancias precisas y cercanas. Para tolerancias más estrictas, las aleaciones como la 6061 brindan mayor resistencia y mejor estabilidad. Al seleccionar la aleación, tenga en cuenta aspectos como la resistencia, la formabilidad y el rendimiento de uso final.
Utilice tecnología de extrusión avanzada
La eficiencia del proceso se puede mejorar significativamente utilizando equipos de extrusión de alta calidad. Las prensas de extrusión con tecnología avanzada pueden controlar meticulosamente la temperatura y la velocidad para ofrecer una alta precisión dimensional. Además, la medición e inspección en tiempo real de las piezas con sistemas automatizados puede ayudar a detectar discrepancias antes. Además, evita complicaciones en el futuro.
Diseño de matrices y control de velocidad de enfriamiento
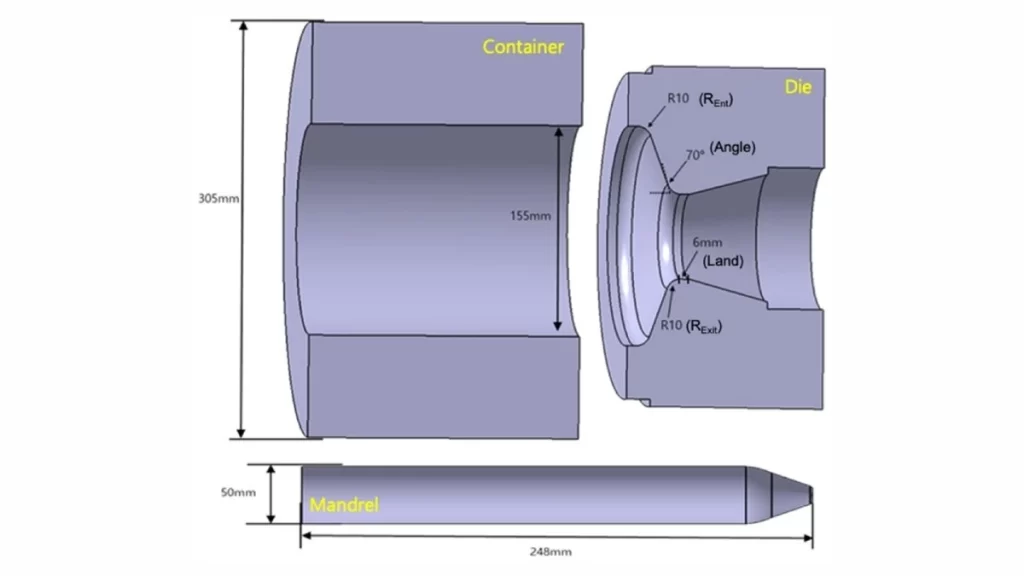
Configuración de diseño para extrusión de aluminio
Texto alternativo: Ilustración 3D detallada de la configuración del diseño para la extrusión de aluminio. Destaca la disposición estratégica de los contenedores, las matrices y los mandriles para optimizar el proceso de extrusión.
La precisión dimensional también puede verse afectada por troquel de extrusión de aluminio Diseño y velocidad de enfriamiento. Se pueden diseñar matrices personalizadas para ayudar a mantener tolerancias más estrictas para ciertos perfiles. Las velocidades de enfriamiento controladas evitan la distorsión térmica a medida que el perfil se enfría y se solidifica hasta alcanzar su forma y tamaño.
Realizar un control de calidad continuo
Un sistema de control de calidad eficaz es fundamental para obtener los resultados de extrusión deseados. El control de las desviaciones dimensionales mediante mediciones e inspecciones durante los avances de la producción permitirá identificar las variantes mucho antes de que se conviertan en un problema. Por ejemplo, los métodos de pruebas no destructivas, como las pruebas ultrasónicas, pueden ayudarle a conseguir la pieza que cumpla sus requisitos.
Optimizar la velocidad de extrusión
Las dimensiones finales pueden variar con la velocidad a la que se extruye el aluminio. Si se producen perfiles complejos, las velocidades de extrusión más lentas facilitan esta tarea. Aunque este paso añade tiempo de producción, mejora la precisión y ayuda a mantener tolerancias más estrictas.
Cómo elegir un proveedor de extrusiones de aluminio de precisión
Proveedor de extrusión de aluminio
El proveedor o la elección empresas de extrusión de aluminio Tendrá un impacto significativo en la fabricación de perfiles de aluminio de precisión según sus requisitos específicos. Un proveedor familiarizado con la producción de piezas de alta tolerancia tendrá un mejor desempeño y puede facilitar el proceso de producción en lo que respecta a su producto final. A continuación, se indican algunos aspectos que debe tener en cuenta al seleccionar un proveedor.
Experiencia y Conocimiento
Seleccione un fabricante con una larga trayectoria en la fabricación de extrusiones de aluminio de precisión. Busque uno que realice trabajos con tolerancias estrictas y que tenga un historial comprobado de suministro de piezas de calidad. Los proveedores que llevan más tiempo en el negocio tienen más probabilidades de contar con las herramientas, los materiales y los procesos adecuados para cumplir con sus especificaciones.
Sistemas de control de calidad
Para un control de calidad eficaz de las extrusiones de aluminio, solicite pruebas de que el proveedor cuenta con estrictos sistemas de control de calidad. El personal de control de calidad realiza inspecciones periódicas de la producción en relación con la precisión dimensional. Un proveedor de control de calidad (QA) de buena reputación se asegurará de que sus extrusiones cumplan con las tolerancias requeridas.
Tecnología y equipamiento
Los equipos y la tecnología de extrusión modernos para fabricar piezas precisas deberían ser una inversión que valga la pena para el proveedor. La maquinaria avanzada, como las prensas de extrusión computarizadas, los sistemas de inspección automatizados y el enfriamiento eficaz, evitan la deformación y mantienen tolerancias estrictas. Implementan tecnología de vanguardia para adaptarse a la complejidad de su diseño.
Capacidades personalizadas
Elija un proveedor que ofrezca opciones a medida para proyectos complicados. Sin embargo, los diseños de matrices, los tratamientos térmicos y los métodos de enfriamiento se pueden personalizar para que la pieza final se ajuste a sus tolerancias exactas. Si se trata de un proyecto de fabricación personalizado, será más valioso contar con un proveedor que sea flexible y pueda adaptar el proceso a sus requisitos.
Plazos de entrega y comunicación
Cuando contrata a un proveedor para realizar extrusiones de precisión, la comunicación clara es fundamental. Asegúrese de que ofrezcan plazos de entrega realistas para su proyecto y sean sinceros sobre posibles retrasos y desafíos. Asegúrese de que el proveedor proporcione plazos de entrega realistas en función de los requisitos de su proyecto y comunique cualquier posible retraso o desafío de manera proactiva. El proveedor debe estar abierto a la comunicación y colaborar con usted durante la producción, haciendo ajustes para abordar sus inquietudes.
Pensamientos finales
Las tolerancias de extrusión de aluminio son difíciles de comprender y requieren un conocimiento profundo, ya que las distintas variables del proceso de extrusión afectan las propiedades dimensionales. Sin embargo, contratar al proveedor adecuado para su proyecto le ayudará a cumplir con las especificaciones requeridas.
En Prolean Tech, una vez acordadas las tolerancias finales, le acompañamos en nuestro avanzado proceso de extrusión para obtener perfiles cortados a medida. No dude en solicitarnos tolerancias especiales si cree que su perfil las requiere. Le recomendaremos pequeños cambios de diseño para evitar tolerancias especiales al extruir.
Además, nuestros diseñadores le proporcionarán una revisión inicial del diseño y lo modificarán según sea necesario para permitir un proceso de producción óptimo. También podemos proporcionarle prototipos antes de realizar el mecanizado y la fabricación a escala real. Por lo tanto, puede ahorrarle tiempo y ser rentable, de modo que el resultado sea preciso según sus especificaciones. Contáctenos ahora mismo para obtener información de calidad. servicios de extrusión personalizados!
Preguntas Frecuentes
P1. ¿Qué son las tolerancias de extrusión de aluminio y por qué son importantes?
Las tolerancias de extrusión de aluminio son variaciones dimensionales permisibles. Permiten que las piezas se ajusten correctamente, funcionen como se desea y tengan garantía de calidad.
P2. ¿Cómo se miden las tolerancias de extrusión de aluminio?
Las tolerancias se pueden medir mediante calibradores y máquinas de medición de coordenadas (CMM) hasta los valores especificados. Las tolerancias de extrusión de aluminio se pueden medir utilizando varias herramientas, incluidos calibradores, micrómetros y máquinas de medición de coordenadas (CMM), para garantizar que cumplan con los valores especificados.
P3. ¿Cuáles son los límites de tolerancia habituales en la extrusión de aluminio?
Los límites de tolerancia típicos suelen variar entre ±0.2 mm y ±1.0 mm. Depende de la complejidad del perfil, el tipo de aleación y los métodos de producción.
P4. ¿Es posible fabricar extrusiones de aluminio con tolerancias estrictas?
Sí, es posible lograr tolerancias estrictas con un control de extrusión exacto mediante un mejor equipo y el uso correcto del material.
P5. ¿Cómo afectan las tolerancias de extrusión de aluminio a los proyectos personalizados?
Al igual que con otras piezas, las tolerancias afectan el ajuste, la función y la calidad de las piezas personalizadas. Por ello, es fundamental especificar las tolerancias de forma adecuada para confirmar que la pieza funciona correctamente y minimizar las costosas repeticiones.
P6. ¿Cuáles son los estándares de la industria para las tolerancias de extrusión de aluminio?
Las pautas generales para los rangos de tolerancia aceptables, basados en la complejidad del perfil, la aleación y el temple, están disponibles en organizaciones que establecen estándares industriales como The Aluminum Association y ANSI.

0 Comentarios