
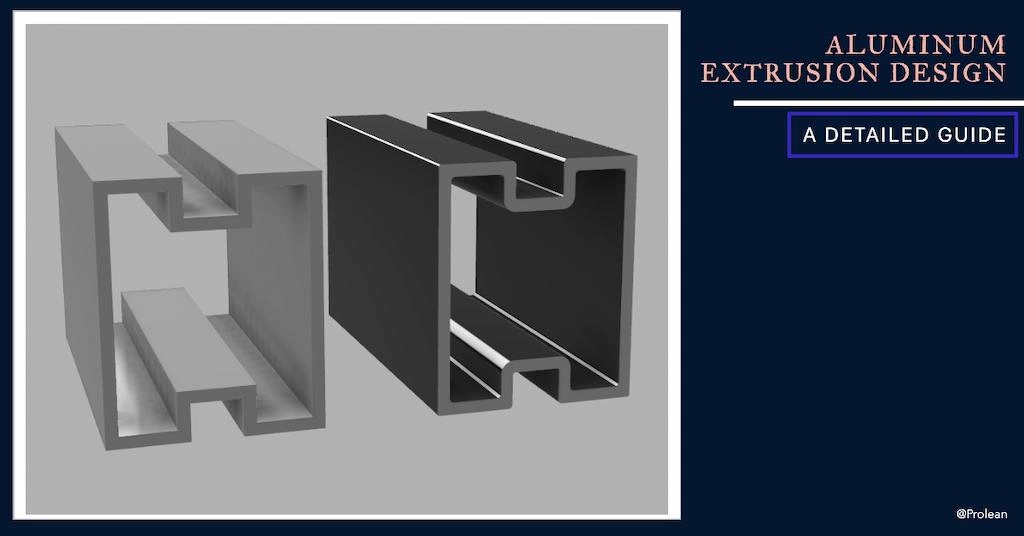
Extrusión de aluminio El proceso consiste en moldear la materia prima en distintas formas y perfiles mediante la introducción en el molde. El material fluye a través de la cavidad del molde y se deforma al salir por el otro lado. Sin embargo, existen limitaciones en las formas que puede crear, que deben tenerse en cuenta en Diseño de extrusión de aluminio. Estas consideraciones están relacionadas con las características de su diseño de extrusión, el dimensionamiento, la compatibilidad de la matriz, el límite práctico de la sección transversal de extrusión, etc.
Un diseño de extrusión perfecto garantiza la fabricación, mejora la precisión, reduce el costo y el tiempo del ciclo y minimiza el desperdicio de material.
Comience con el diámetro del círculo de extrusión
El diámetro circular de extrusión se refiere al diámetro de un círculo en el que encajará la pieza más grande de la extrusión. La elección de este diámetro depende del tamaño de la matriz y de la maquinaria que pueda acomodarla.
Por lo tanto, elija el diámetro que circunscribe el diseño de su pieza antes de crear el perfil y otras características. Si es posible, optimice su dibujo para valores de diámetro más pequeños a fin de reducir el costo y acelerar los ciclos de extrusión.
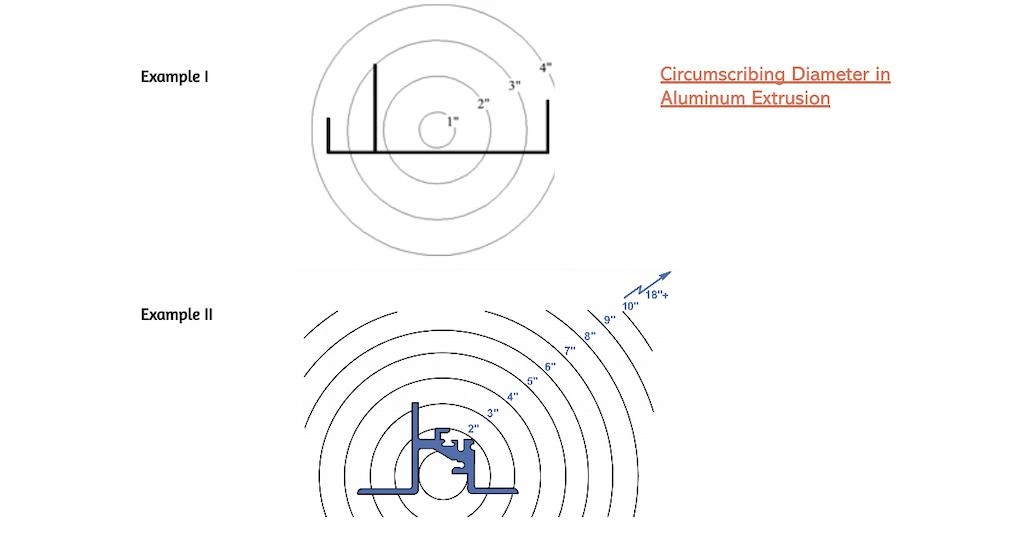
Diámetro circunscrito en extrusión de aluminio
Además, puedes solicitar la tabla de disponibilidad a empresas de extrusión de aluminio o su fabricante para conocer su capacidad.
¡Pruebe Prolean ahora!
Espesor uniforme o baja variación
Aunque no sea posible mantener el mismo espesor para cada elemento en toda la sección transversal, intente mantenerlos lo más parecidos posible. Mientras tanto, priorice la uniformidad si es posible. La gran variación en el espesor da como resultado una deformación excesiva y el desgarro del material.
La relación de espesores entre dos paredes adyacentes extruidas debe ser inferior a 2:1. Por lo tanto, se debe añadir una curva en las zonas de tránsito donde el espesor aumenta o disminuye.
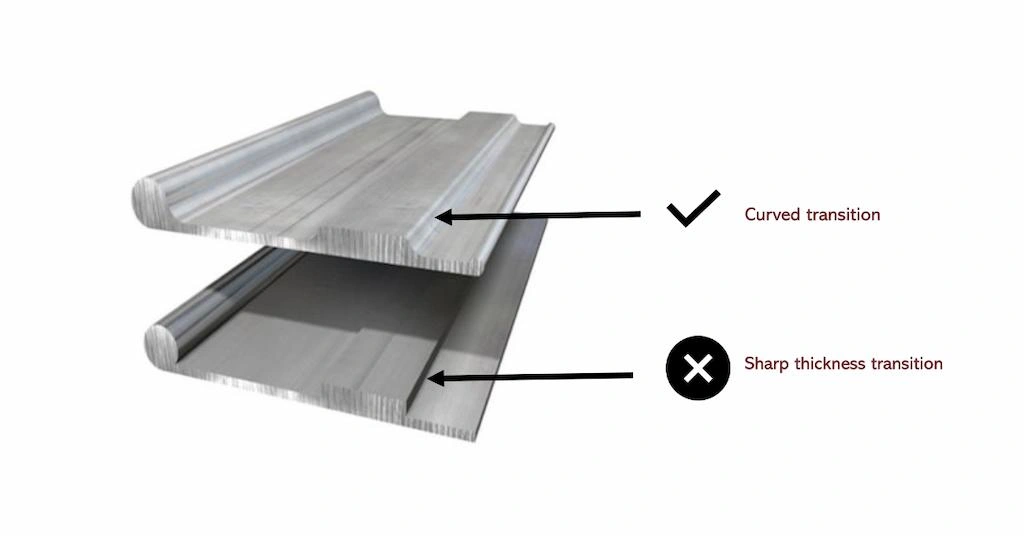
Espesor en el diseño de extrusión de aluminio
El espesor uniforme de la pared también permite que las piezas se endurezcan de manera uniforme después de ser extruidas desde el molde calentado. Mientras tanto, existe un límite para el espesor mínimo de la pared que depende de la forma y el tamaño de la extrusión de aluminio.
Utilice las características de las costillas para evitar torsiones
La característica de las nervaduras ayuda a reducir las torsiones del material durante la deformación, por lo que se incluyen nervaduras en las áreas delgadas. En consecuencia, las ranuras y las mallas en el diseño de extrusiones de aluminio estabilizan el proceso de deformación.
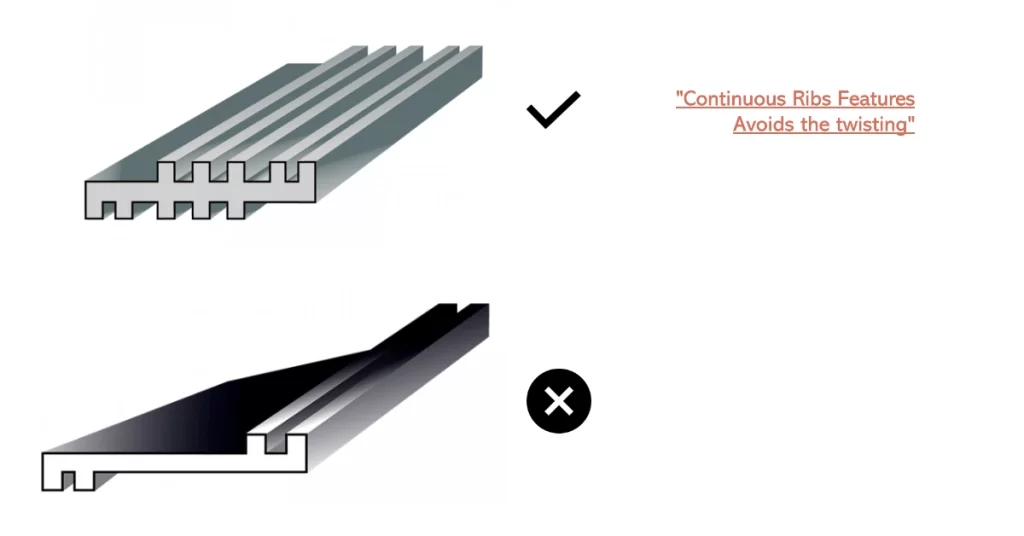
Diseño de nervaduras de extrusión de aluminio
Uniones en el diseño de extrusiones de aluminio
La creación de un producto único a partir de múltiples piezas de aluminio extruido es un método clave para formar piezas complejas. Si está diseñando este tipo de piezas, evite las uniones por fricción, ya que la fricción puede influir en la fuerza de extrusión. En su lugar, puede optar por uniones atornilladas, atornilladas, con clips, etc. Este tipo de uniones proporcionan suficiente resistencia y no afectan al proceso de extrusión.
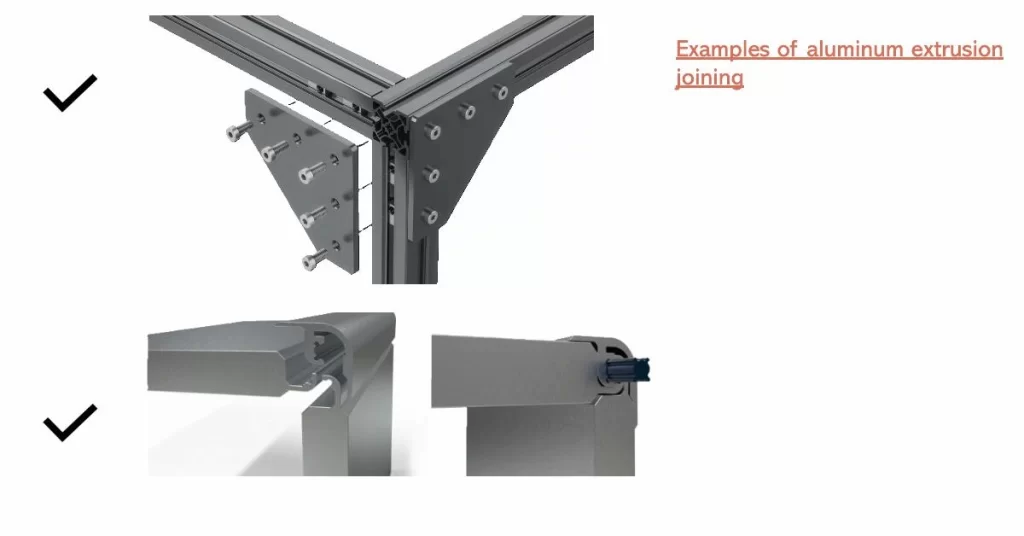
Ejemplos de unión de extrusiones de aluminio
Otros tipos de articulaciones
- Junta de solape
- Junta a tope
- Junta de esquina
- Junta de cola de milano
- Unión machihembrada
- Articulación de bufanda, etc.
Evite las esquinas afiladas y agregue esquinas redondeadas
Si su diseño tiene esquinas agudas en la interfaz con otra pieza, en el extremo de los bordes o en la característica especial, reemplácelas con una esquina simple y redondeada. De esta manera, la lengüeta de la matriz puede capturar fácilmente el área durante el proceso de extrusión.
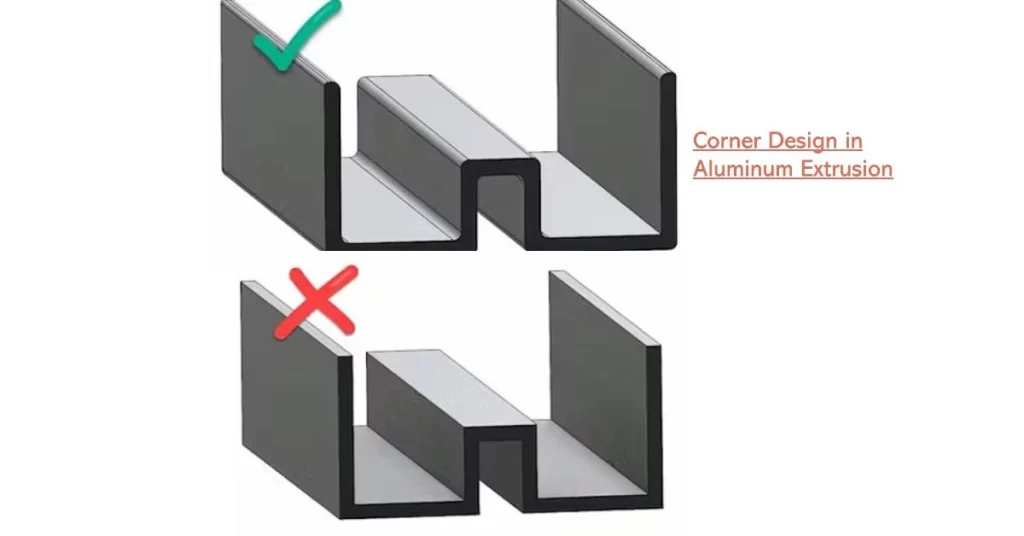
Esquinas en diseño de extrusión de aluminio
En las prácticas de diseño de ingeniería habituales, una esquina redondeada con un radio de entre 0.5 y 1 mm es fácil de extruir. Además, las esquinas en forma de hueso de perro también se utilizan para reemplazar las esquinas agudas.
Relación entre el ancho y la altura de un canal
La relación entre el ancho y la altura de los canales en la extrusión de aluminio debe ser de aproximadamente 1:3, aunque es aceptable hasta 1:2 si la base tiene una abertura grande. Sus relaciones más altas (altura mayor en comparación con el ancho de la base) dificultan la extrusión, ya sea porque no son aptos para el proceso o porque requieren troqueles personalizados.
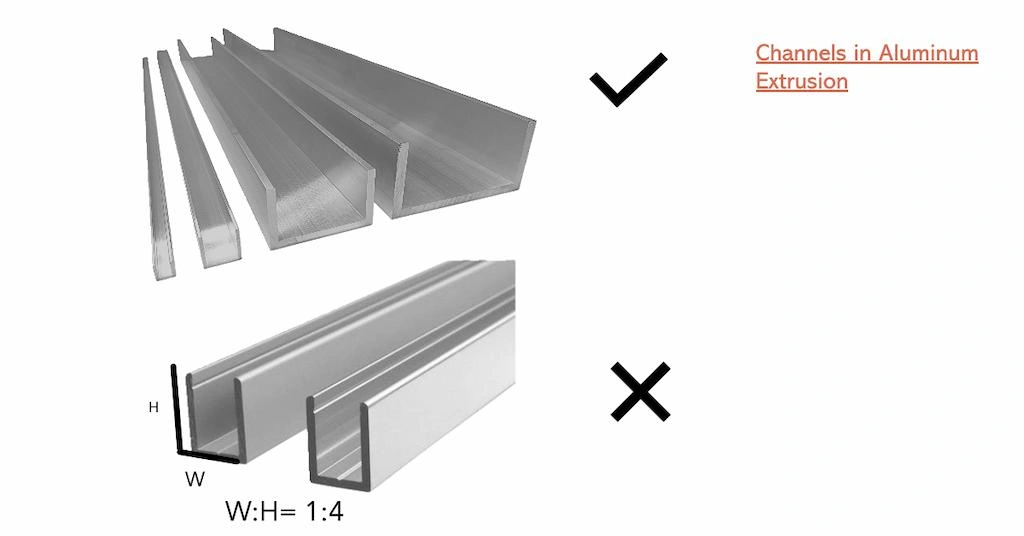
Canales en extrusión de aluminio
Además, tenga en cuenta el espacio entre las bridas de las alturas del canal si necesita fijar los pernos en la base.
Cálculos relacionados con el diseño de extrusiones de aluminio
Un diseño perfecto de extrusión de aluminio implica varios cálculos matemáticos y garantizar la resistencia y el rendimiento requeridos. Por ejemplo, factores de seguridad, tensión de flexión, peso por pie, etc.
- Peso/Pie
Se refiere a cuánto peso hay en un pie de sección transversal de extrusión; a menudo se utilizan unidades de libras o kilogramos para expresar el peso. En consecuencia, una relación más alta hace que la velocidad de extrusión sea más lenta.
- Factor de seguridad
Es la relación entre la fuerza máxima que puede soportar una pieza extruida y la fuerza real durante la aplicación (fuerza necesaria para obtener el rendimiento deseado). Normalmente, se recomienda un factor de seguridad de 2 o más para la extrusión de aluminio personalizada.
- Limitación de la tensión de flexión
En primer lugar, se debe identificar la carga que el perfil extruido debe soportar sin fallar. Luego, se debe calcular la tensión de flexión necesaria para alcanzar ese límite.
- Desviación:
¿Se producirán defectos en columnas, vigas u otros elementos debido a la carga insuficiente? ¿Cuál es la deserción admisible? Calcule esto y optimice su diseño de extrusión de aluminio en consecuencia.
- Carga de pandeo
Es una carga de compresión en la cual la columna, las vigas u otras estructuras dentro del perfil de extrusión se vuelven inestables y fallan debido a la deformación lateral.
Además, la siguiente tabla resume la expresión matemática general para calcular los factores anteriores;
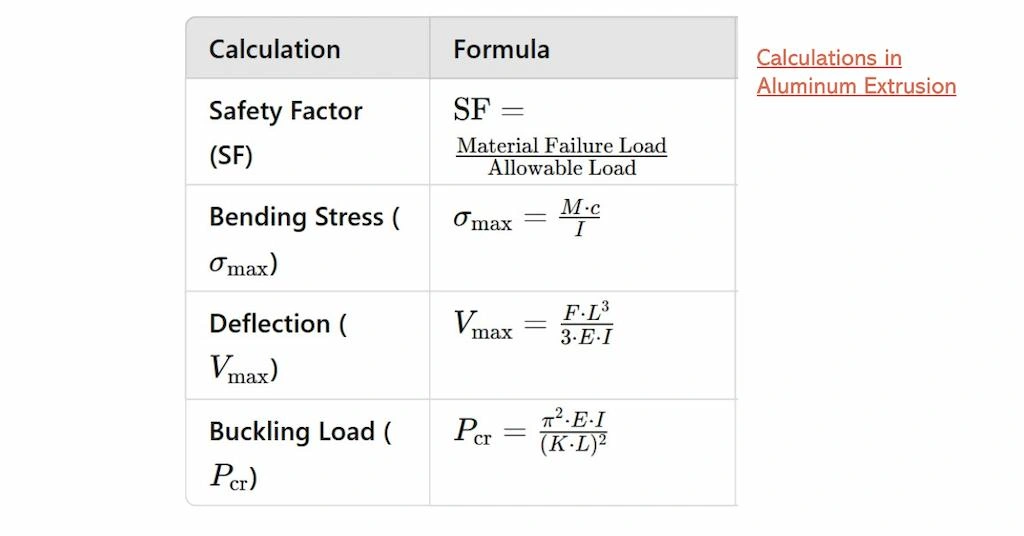
Fórmulas de cálculo
¡Pruebe Prolean ahora!
Consejos y prácticas para el diseño de matrices de extrusión
El objetivo principal de un diseño de troquel eficaz es crear un modelo que se pueda fabricar y que permita que todas las piezas fluyan a un ritmo similar. Por lo tanto, también se trata de garantizar la precisión y la eficiencia de la producción.
Las siguientes son algunas consideraciones clave para el diseño de matrices de extrusión;
Considere los tipos de matrices de extrusión de aluminio
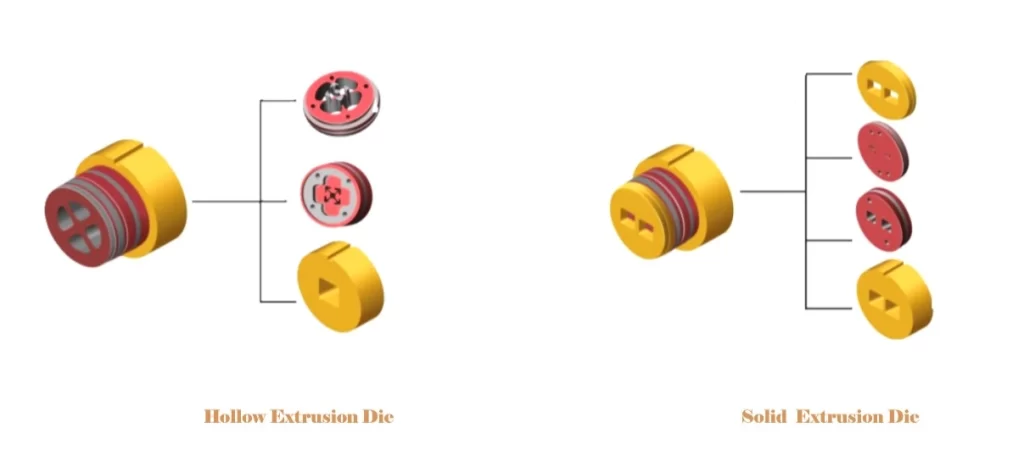
Tipos de matrices de extrusión
Tres tipos diferentes de troquel de extrusión de aluminio Son populares en la fabricación de matrices huecas, semihuecas y sólidas.
- Troqueles huecos: Estos Tipos de matrices Producir cavidades internas utilizando una tapa de matriz y un mandril. Las matrices huecas son adecuadas para perfiles tubulares y complejos.
- Troqueles sólidos: Son para secciones transversales sólidas (sin cavidades ni canales), como varillas, barras, etc. En la extrusión de matrices sólidas se utiliza un alimentador de material externo.
- Matrices semihuecas: Incluyen una mezcla de secciones huecas y sólidas, lo que resulta ideal para piezas con cavidades y características sólidas. Para ello se necesita un soporte, material y tapa de matriz.
Rigidez y resistencia de la matriz
Puede crear un diseño de matriz que se pueda fabricar con un mandril, un soporte, una placa de matriz y otra configuración precisos, pero también debe verificar si su matriz puede soportar la presión durante la extrusión o no. Varios factores, como el material de la matriz, el espacio entre los orificios y el espesor del material, afectan la resistencia de la matriz. Además, el acero para herramientas, el acero de alta velocidad, el acero liso (H13) y el carburo de tungsteno son las opciones de material más comunes para las matrices de extrusión.
Acabado de la superficie
La calidad del acabado de la cavidad de la matriz, el mandril y otros componentes que entran en contacto directo con el flujo de material determinan el acabado de la superficie de las piezas extruidas. Por lo tanto, considere la suavidad deseada y realice el acabado de la matriz en consecuencia.
Considere los posibles defectos
Existen muchos defectos potenciales asociados con el diseño del molde, como envoltura de material, rayas, grietas, etc. Por lo tanto, considere la causa de estos defectos para optimizar su diseño para evitarlos.
| Defecto | Causa | Prevención |
| Deformación de materiales | Refrigeración desigual y diseños asimétricos | Utilice diseños simétricos con espesor de pared uniforme. |
| Rayar | Flujo deficiente de metal y problemas con las herramientas | Añadir superficies acanaladas/estampadas |
| Agrietamiento | Alta velocidad, fricción, zonas delgadas. | Evite secciones delgadas en el diseño. |
| Las ampollas | Aire atrapado y contaminantes | Utilice materiales limpios, mantenga las herramientas |
(Lee mas: Aplicaciones de extrusión de aluminio)
¿Estás buscando piezas de aluminio extruido?
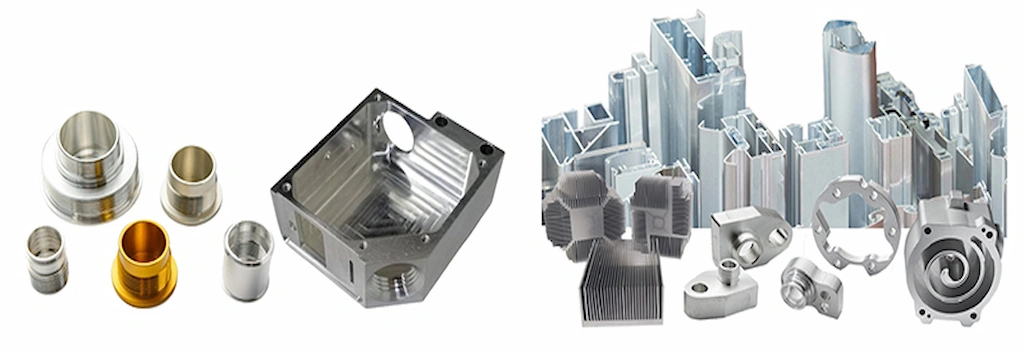
Ejemplos de componentes de aluminio extruido
Hemos analizado muchas pautas y consideraciones sobre el diseño de extrusiones de aluminio para garantizar la viabilidad de fabricación. Además, la adopción de esas pautas también ayuda a lograr el rendimiento deseado y a reducir el costo de producción. Si aún tiene dificultades para optimizar el diseño, consulte con nuestros expertos de ProleanTech.
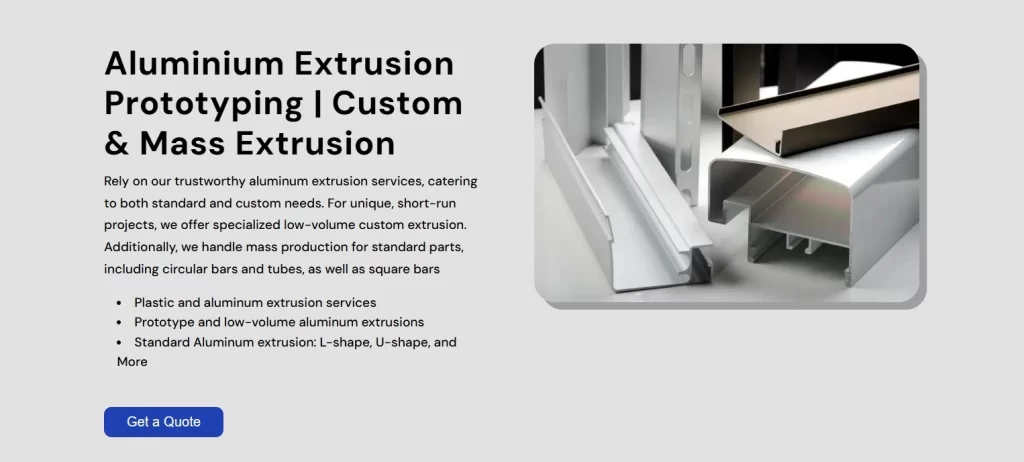
Servicio de extrusión de aluminio
Nuestros ingenieros pueden brindarle asesoramiento sobre cómo optimizar la extrusión para facilitarla, reducir los costos y lograr una mayor precisión. Además, nuestra planta de fabricación de matrices interna puede producir matrices duraderas para extruir las piezas diseñadas. Nuestra fábrica de fabricación de extrusiones automatizada y nuestros profesionales experimentados garantizan resultados de alta calidad para cumplir con sus expectativas. Además, hemos estado en el extrusión de aluminio china sector durante más de una década, brindando soluciones personalizadas para industrias globales.
Entonces, sube tu diseño y aprovecha nuestra servicios de extrusión para su proyecto.
¡Pruebe Prolean ahora!
Conclusión
El diámetro de la extrusión, el espesor de pared uniforme o la poca variación en la transición de espesor, las esquinas afiladas mínimas, las características de soporte y otras diversas consideraciones son esenciales para un diseño de extrusión de aluminio perfecto. Esto no solo garantiza la fabricación de la pieza diseñada, sino que también reduce el costo de producción y el tiempo del ciclo sin comprometer su rendimiento.
Checklist
✔ Variación y transición del espesor de la pared
✔ Espaciado entre elementos geométricos
✔Relación entre la base y la altura del canal
✔ Dimensionamiento y tolerancias de todas las características
✔ Montaje, juntas y ensamblajes
✔ Peces de superficie (Valor Ra y Código Estético)
✔ Tipo y grado de aleación de aluminio
✔ Notaciones y estándares de la industria
Preguntas Frecuentes
¿Cuál es el espesor mínimo de pared para el diseño de extrusión de aluminio?
Para la extrusión de aluminio se debe mantener un espesor de 0.5 mm, aunque puede llegar a tener 2 mm. Sin embargo, los valores exactos varían según el tipo de aleación y la forma del perfil.
¿El diseño del molde es similar al diseño de la pieza extruida?
¡No! Están relacionados, pero no son idénticos entre sí. El diseño de la matriz implica la creación de una herramienta de matriz de un perfil particular para un flujo de material óptimo, mientras que los diseños de piezas se centran en la capacidad de fabricación, la funcionalidad y los aspectos estéticos.
¿Qué tipos de perfiles de extrusión de aluminio son fáciles de fabricar?
Las formas uniformes y simétricas como barras planas, tubos, ángulos y canales son fáciles de extruir debido a un mejor flujo de material.
0 Comentarios