
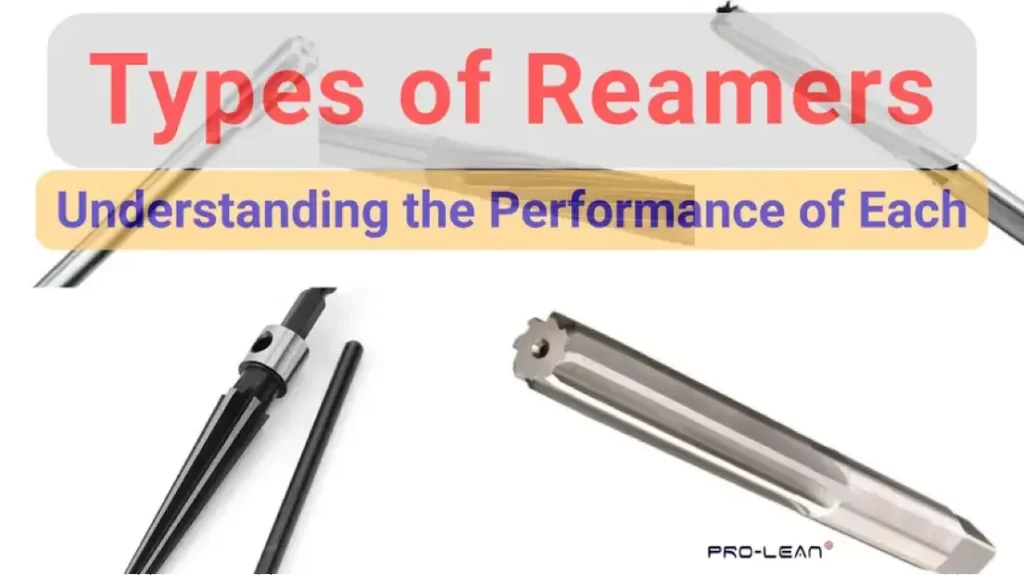
 Arten von Reibahlen
Zu den Reibahlentypen gehören Handreibahlen, Maschinenreibahlen und Spannreibahlen für den operativen Einsatz; Reibahlen mit geraden Nuten und Spiralreibahlen für die Nutgeometrie; Kegel-, Mantel- und Schwimmreibahlen für die Bohrungsgeometrie; verstellbare und Expansionsreibahlen für die Größenflexibilität; sowie Hartmetall-, HSS- und Wendeschneidplattenreibahlen für das Werkzeugmaterial und die Konstruktion.
Mangelhafte Oberflächengüte und ungleichmäßige Bohrungstoleranzen können selbst bei makelloser Bearbeitung des restlichen Bauteils zu Montagefehlern führen. Für Präzisionsindustrien wie Luft- und Raumfahrt, Hydraulik, Automobilindustrie und Werkzeugbau können solche Probleme extrem kostspielig sein. Das Gleiche gilt für Unternehmen, die auf die Herstellung von Reibahlen angewiesen sind, um die Toleranzen IT6–IT7 zu erreichen – sie müssen die Werkzeuge fehlerfrei auswählen.
Verschiedene Arten von Reibahlen – eine der wichtigsten CNC Schneidewerkzeuge im Bereich der Präzisionsfertigung – Herstellern in solchen Branchen dabei helfen, engere Toleranzen und stabilere Baugruppen zu erreichen. Wichtige Überlegungen für die Art der Reibwerkzeuge Die anzuwendenden Faktoren sind Bearbeitungsmethode, Produktionsvolumen und Werkstückmaterial, Bohrungsgeometrie und Art der Bearbeitung. Diese sind entscheidend, wenn CNC-Bearbeitung in Präzisionsindustrien eingesetzt wird.
Dieser Artikel behandelt die verschiedenen Reibahlentypen detaillierter und erklärt, wie die unterschiedlichen Ausführungen bei der Dimensionierung und Endbearbeitung von Löchern in der maschinellen Bearbeitung zum Einsatz kommen.
Was ist eine Reibahle und wie funktioniert sie?
A Reibahle Es handelt sich um ein rotierendes Schneidwerkzeug mit mehreren Schneiden, das zum leichten Aufweiten von Löchern (Guss-, Bohr- oder Ausdrehlöcher) auf präzise Durchmesser und makellose Oberflächen verwendet wird. Es ist ein Schlichtbearbeitungsverfahren, bei dem etwa 0.1 mm bis 0.5 mm Material abgetragen werden.
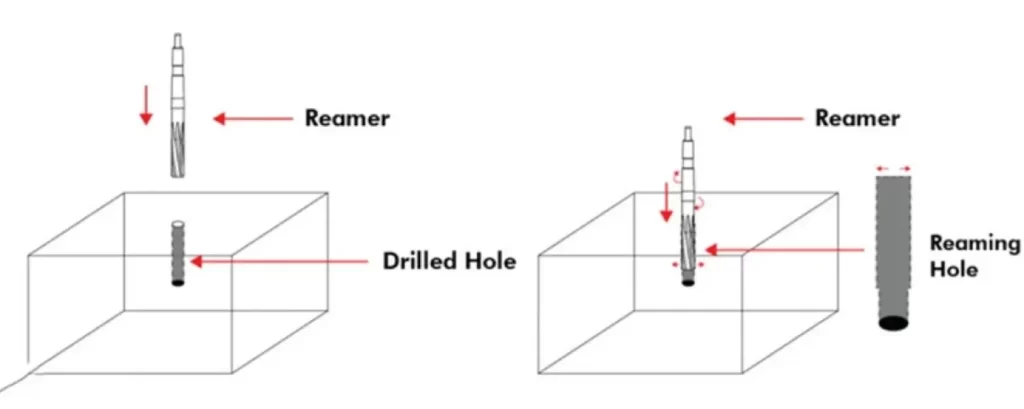
Reiben
Eine Reibahle ist mit gerillten Schneidkanten ausgestattet, die die Wand während der Bearbeitung gleichmäßig bearbeiten. Reiben ist ein kontrollierter Bearbeitungsprozess, mit dem Oberflächengüten von bis zu Ra 0.4-1.6 µm erzielt werden können.1]
Für Unternehmen, die enge Toleranzen für Lagerbohrungen, Presspassungen und ähnliche Baugruppen fordern, können diese Anforderungen auch bei der Fertigung durch Reiben erfüllt werden.
Wozu dient ein Reibahlenwerkzeug?
Wozu dient eine Reibahle? Mit einer Reibahle wird eine vorhandene Bohrung so bearbeitet, dass sie für Passung, Funktion oder Montage geeignet ist. Je nach Reibahlentyp finden sich Anwendungsbereiche wie Getriebeteile für Kraftfahrzeuge, Stiftbohrungen in der Luft- und Raumfahrt, Lagergehäusebohrungen, Passstiftpositionen für Vorrichtungen und Anschlüsse in Hydraulikventilgehäusen.
Kfz-Getriebeteile
Lagersitze, Zahnradbohrungen und Wellenlöcher für Autos erfordern enge Toleranzen. Ein Reibahlenwerkzeug kann dies gewährleisten und gleichzeitig für glatte Oberflächen sorgen.
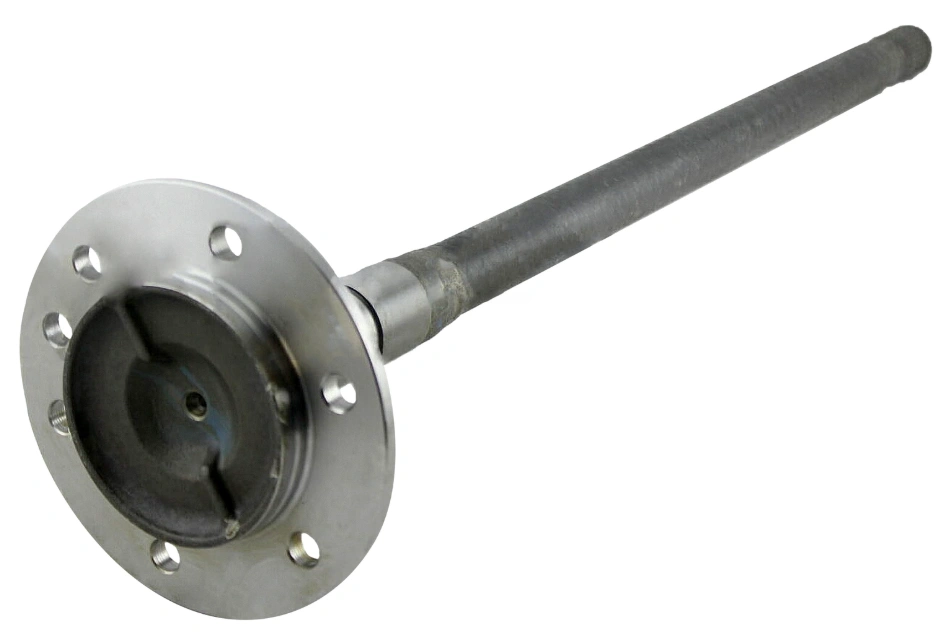
Achswelle für Kraftfahrzeuge
Eine Hartmetall-Spannreibahle würde die erforderlichen Toleranzen IT6–IT7 gewährleisten.2] für Tausende von Pkw-Getrieben. Aufgrund des schnellen Verschleißes ist der HSS-Reibahle für eine solche Anwendung ungeeignet.
Luft- und Raumfahrt Nadellöcher
Das Werkzeug hilft dabei, präzise Rundheit und Durchmesser für Flügelbefestigungspunkte und strukturelle Befestigungslöcher sicherzustellen. Für diese Art von Bohrungen ist eine TiAlN-beschichtete Spiralnut-Maschinenreibahle die beste Wahl. Sie ist für enge Toleranzen und effektive Spanabfuhr aus tiefen Bohrungen ausgelegt. Eine Spindelreibahle wird aufgrund von Fressverschleiß und Problemen mit der Spanabfuhr vermieden.
Luft- und Raumfahrt-Lochkreise
Lagergehäusebohrungen
Reibahlen können zuverlässig dazu beitragen, glatte Oberflächen und präzise Durchmesser für Gehäusebohrungen und Lagersitze zu erzielen. Für Lagergehäusebohrungen ist eine Hülsenreibahle die praktischste Wahl, da sie die geforderte Oberflächengüte bei vergleichsweise geringen Werkzeugkosten pro Bohrung liefert. Eine Vollhartmetallreibahle kann zwar auch verwendet werden, ihre höheren Kosten sind jedoch oft ein Hindernis.
Dübelpositionen der Vorrichtung
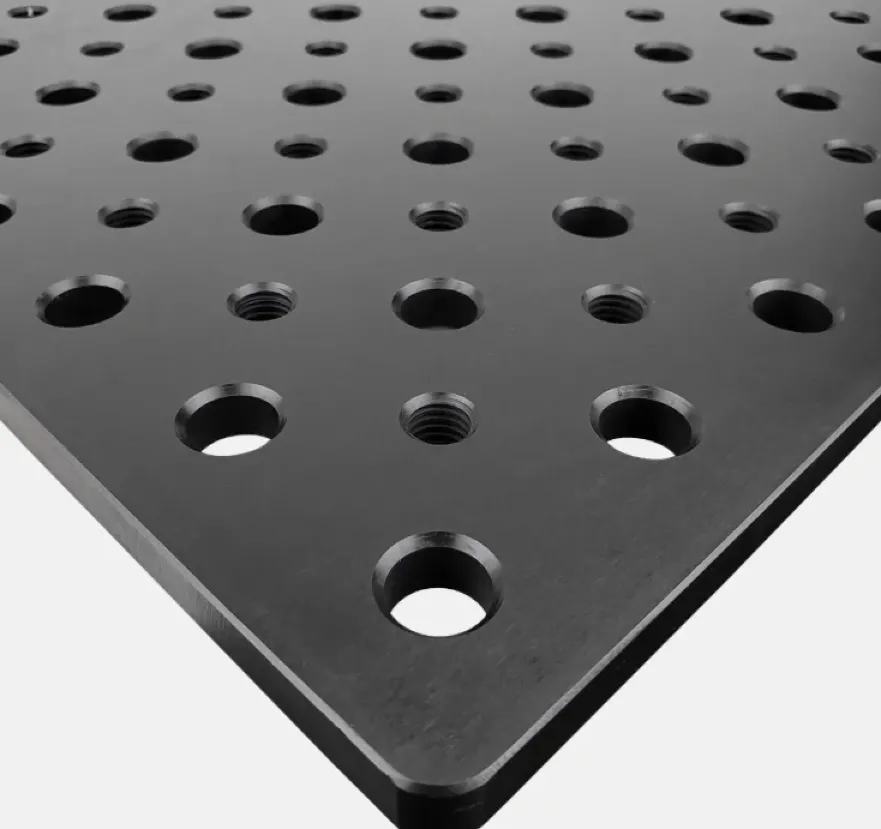
Durch Reiben wird die für Bohrungen in Vorrichtungsplatten, Buchsen und Dübelstiftlöchern erforderliche Wiederholgenauigkeit erreicht.
Befestigungsplattenlöcher
Mit einer Vollhartmetall-Spannfutterreibahle wird das Risiko von Abweichungen in den Dübellöchern eliminiert. Gleichbleibende Ergebnisse werden für jede Charge erzielt.
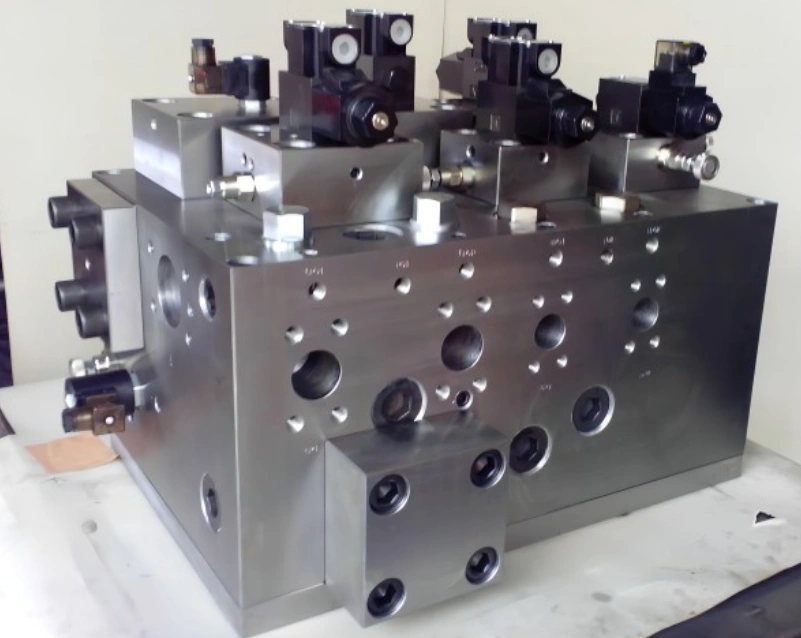
Anschlüsse des Hydraulikventilgehäuses
Hydraulikventilblock
Eine exzellente Oberflächengüte und präzise Bohrungsgeometrie sind bei Ventilsitzen und Spulenbohrungen entscheidend. Durch Reibtechnologie wird dies für eine überragende Dichtungsleistung erreicht. Für diese Anforderungen sind CrN-beschichtete Reibahlen mit geraden Nuten optimal. Die geraden Nuten verbessern die Bohrungsgeometrie, während die Beschichtung das Anhaften an Ventilkörpern aus Messing und Edelstahl verhindert.
Ohne die CrN-Beschichtung ist das Risiko der Materialanhaftung hoch, und die Ventilkörper können vorzeitigen Verschleiß erleiden.
Verschiedene Arten von Reibahlen
Die verschiedenen Arten von Reibahlen lassen sich nach Betriebsmethode, Lochgeometrie, Werkzeugmaterial, Nutenform und Einstellbarkeit klassifizieren.
Reibahlen nach Betriebsmethode klassifiziert
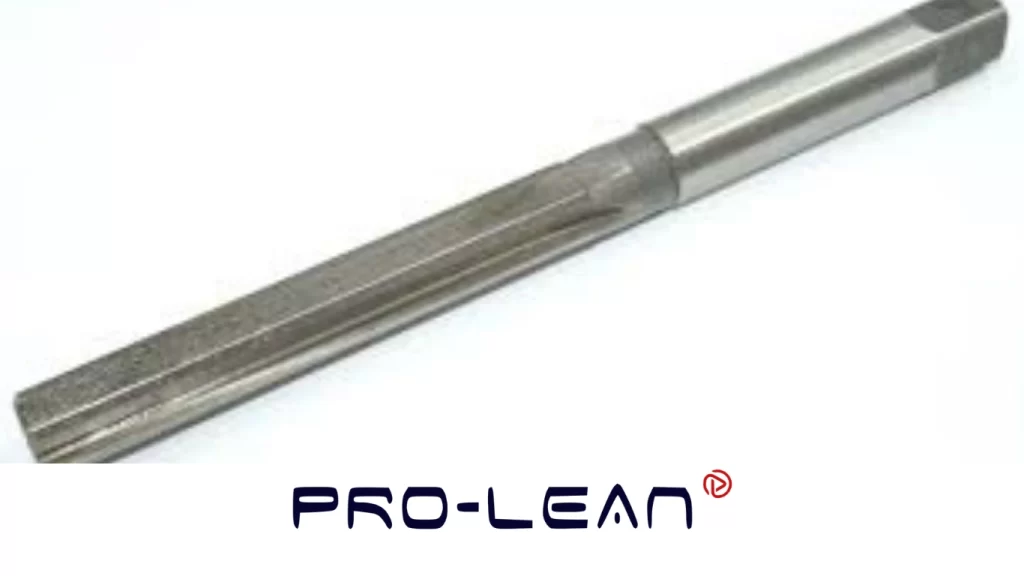
- Handreibahlen Diese werden manuell bedient, üblicherweise mit einem Gewindebohrer. Diese Ausführung ist für die Serienfertigung nicht geeignet.
Handreibahle
- Maschinenreibahlen – Maschinenreibahlen werden von Drehmaschinen oder CNC-Maschinen angetrieben. Daher eignen sie sich für die Serienfertigung, wo Genauigkeit und Konsistenz von größter Bedeutung sind.
- Chucking Reibahlen – Diese Reibahle für die Serienfertigung ist in CNC-Maschinen üblich. Sie zeichnet sich durch ein gerades Spannfutterdesign für den Eingriff in Spannzangen oder Spannfutter aus.
Reibahlen nach Bohrungsgeometrie klassifiziert
- Kegelreibahlen Eine Kegelreibahle ist ein langes, konisches Werkzeug mit einer sich vom Schaft bis zur Spitze verjüngenden Form. Kegelreibahlen eignen sich ideal zur Herstellung von Kegelbohrungen für Stiftverbindungen und Spindelanschlüsse.
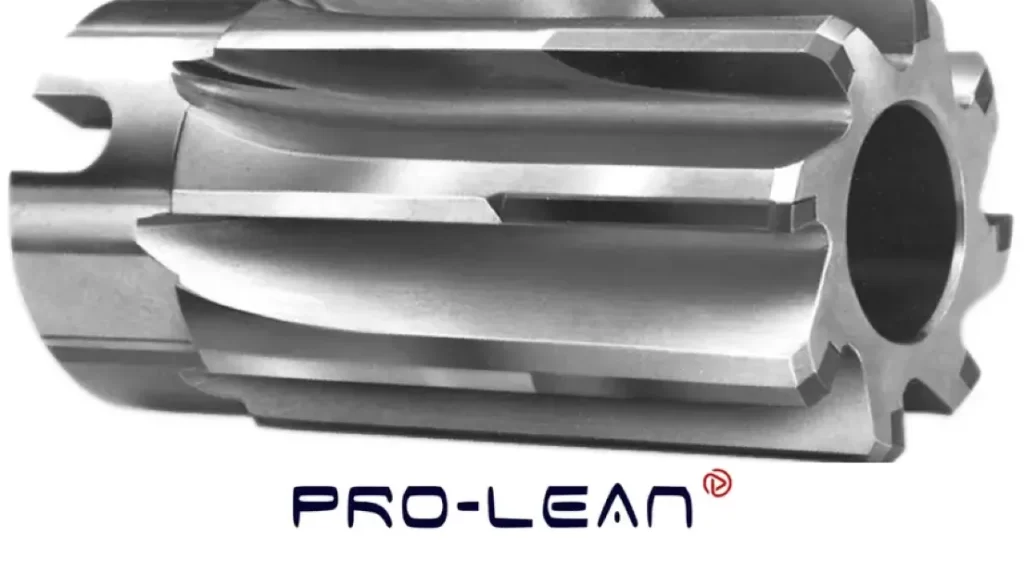
- Schalenreibahlen Dieser zylindrische Schneidkopf ist kurz und dick. Er verfügt über eine hohle Mittelbohrung zur Verbindung mit einer Spindel. Dank des austauschbaren Gehäuses ist diese Reibahle eine kostengünstige Lösung zum Fertigen von Bohrungen mit großem Durchmesser.
Muschelreibahle
- Schwimmender Reibahle Das Hauptmerkmal dieses Typs ist ein verschiebbarer oder federbelasteter Werkzeughalter. Die Konstruktion ermöglicht geringfügige seitliche Bewegungen, wodurch geringfügige Fehlausrichtungen zwischen Bohrung und Spindel ausgeglichen werden.
Beachten Sie, dass bei guter Ausrichtung von Bohrung und Spindel eine feste Reibahle das einfachere und kostengünstigere Werkzeug ist.
Reibahlen nach Werkzeugmaterial und Konstruktion klassifiziert
- Hartmetall-Reibahlen Hartmetallreibahlen ähneln HSS-Reibahlen zwar optisch, ihre Schneiden sind jedoch spröder. Sie sind zwar vergleichsweise teurer, haben aber eine längere Lebensdauer.
- HSS-Reibahlen – Die klassische silberne Oberfläche ist ein wichtiges Merkmal von HSS-Reibahle. Sie ist gängig bei der Bearbeitung von Werkstoffen wie Baustahl und Aluminium. Sie lässt sich leicht schärfen.
- Wendeschneidplatten-Reibahle – In den Werkzeugkopf eingelassene Einsätze nehmen austauschbare Hartmetall-Schneideinsätze auf. Dadurch entfallen die Kosten für den Werkzeugwechsel.
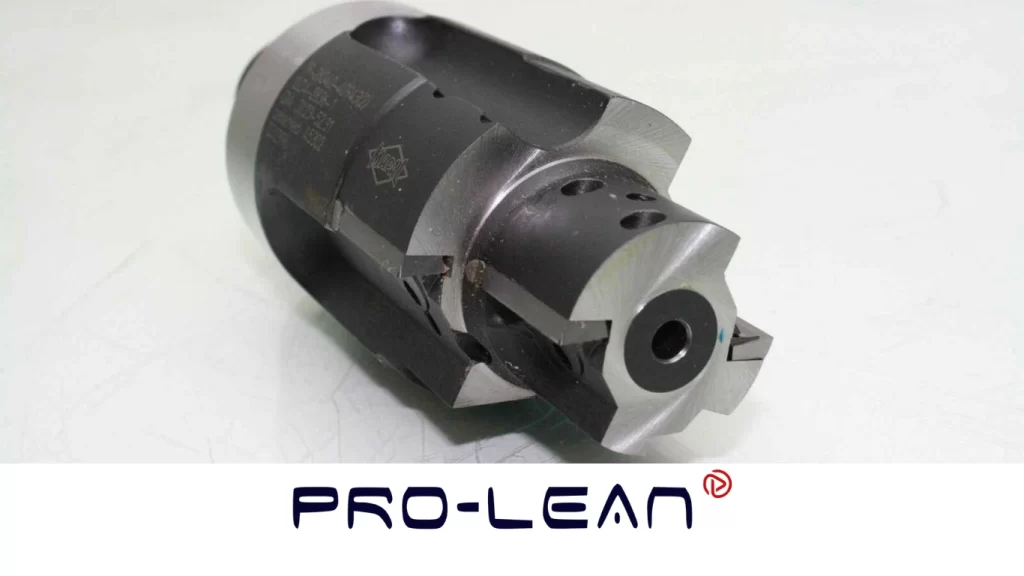
Wendeschneidplatten-Reibahle
Reibahlen nach Nutdesign klassifiziert
Die Wahl zwischen Spiral- und Geradennutreibahle hängt primär von der Schnitttiefe und den Anforderungen an die Spanabfuhr ab. Weitere Informationen zu den Optionen finden Sie weiter unten.
- Gerade Nutenreibahle Die Schneiden des Werkzeugs sind perfekt entlang der Achse ausgerichtet. Das Werkzeug ist an seiner symmetrischen Form erkennbar. Die Konstruktion ist einfach und weit verbreitet. Hersteller verwenden Reibahlen mit geraden Schneiden für die meisten Materialien zur Herstellung von Standard-Durchgangslöchern.
- Spiralnut-Reibahle – Diese Reibahle verfügt über spiralförmig gedrehte Nuten, was zu einem spiralbohrerähnlichen Aussehen führt.
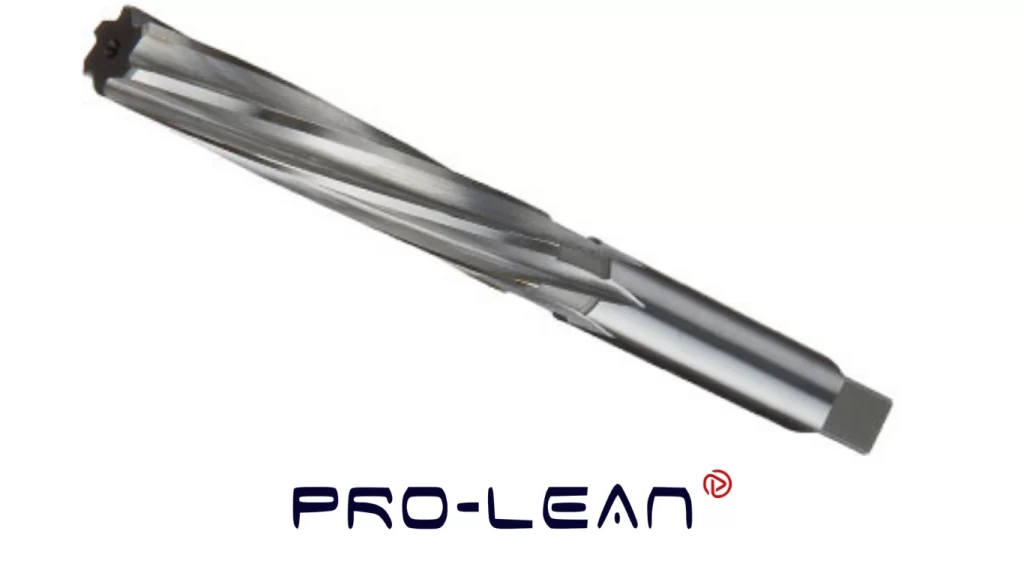
Spiralnut-Reibahle
Reibahlen nach Einstellbarkeit klassifiziert
- Einstellbare Reibahlen Verstellbare Reibahlen verfügen über austauschbare Schneidkanten am Gehäuse. Dadurch lässt sich die Reibahlengröße einfach anpassen, ohne dass ein Werkzeugwechsel erforderlich ist. Die segmentierte Anordnung unterscheidet diese Bauart von Reibahlen mit festem Schneidkantendurchmesser. Sie eignet sich am besten für Arbeiten mit geringem Durchsatz.
- Expansionsreibahlen Die Spitze dieser Reibahle besitzt eine Schraube, die beim Vorschub des Werkzeugs die Schneidkanten nach außen drückt. Dieses Werkzeug wird hauptsächlich für die Prototypenfertigung und Wartungsarbeiten eingesetzt.
Welche Art von Reibahle hat einen Vierkantschaft?
Vierkantschäfte werden bei Handreibahlen verwendet. Das Werkzeug ist so geformt, um das Eingreifen mit dem Bohrer oder Gewindebohrerschlüssel zu erleichtern. Da dies die beste Möglichkeit ist, Handreibahlen von Maschinenreibahlen zu unterscheiden, ist ein Werkzeug mit Vierkantschaft für den maschinellen Einsatz weder zuverlässig noch sicher. Die Verwendung an einer Maschine wird höchstwahrscheinlich das Werkzeug oder das Werkstück beschädigen.
Probieren Sie Prolean jetzt aus!
Teile einer Reibahle
Die Anatomie einer Reibahle umfasst Körper/Schaft, Nutgeometrie, Schneidkanten (Nuten), Fasenansatz und Ränder.
Hier finden Sie weitere Details zu den einzelnen Teilen.
- Körper/Schaft Dieses Teil wird mit der Spannzange oder dem Futter der Maschine verbunden bzw. daran befestigt. Es muss formstabil sein, um Rundlauffehler zu vermeiden.
- Flötengeometrie Die spiralförmigen und geraden Kanäle steuern die Werkzeugsteifigkeit, den Spanabfluss und den allgemeinen Schneidvorgang. Faktoren, die bei der Bestimmung des Spiralwinkels und der Anzahl der Schneiden berücksichtigt werden, sind unter anderem die Bohrungsgröße und die Materialart.
- Schneide (Spirale) – Dies ist ein ebenso wichtiges Bauteil einer Reibahle, deren Funktion darin besteht, Material von der Bohrungswand abzutragen. Ihre Schärfe bestimmt, ob eine Oberflächenrauheit (Ra 3.2 oder Ra 0.4) erreicht wird.
- Fasenblei Dies ist die abgewinkelte Spitze des Werkzeugs, die zuerst mit dem Loch in Kontakt kommt. Die Anfasung führt außerdem den Eintritt der Reibahle und verteilt die Schnittkraft gleichmäßig.
- Die Margen – Dabei handelt es sich um schmale Stege oder Materialstreifen entlang der Längsseiten der Rillen. Sie schneiden die Oberfläche nicht ab, sondern polieren und reiben sie.
Zu berücksichtigende Reibahlengeometrien
Die Fasenkonfiguration, der Spiralwinkel und die Nutform sind die wichtigsten Geometrieparameter für die Bearbeitungsleistung. Eine falsche Kombination dieser Variablen kann zu schlechter Oberflächengüte und ungenauen Toleranzen führen und die Werkzeugstandzeit verkürzen.
- Fase Dies ist die abgeschrägte Spitze des Werkzeugs. Eine 45°-Fase eignet sich für die meisten gängigen Fertigungsarbeiten. Um die Werkzeugstandzeit zu verlängern, ist eine längere Fase erforderlich, da dadurch mehr Schneidkanten entstehen. Eine zu kurze Fase ist unerwünscht, da sie den Werkzeugverschleiß erhöht, insbesondere bei Serienfertigung.
- Helixwinkel Dies ist der Winkel der Spiralnut um den Werkzeugkörper. Größere Spiralwinkel werden empfohlen, um die Oberflächengüte zu verbessern und Vibrationen zu minimieren.
- Flötentyp – Gerade Nuten sind aufgrund ihrer Kosteneffizienz und weiten Verfügbarkeit bei der Herstellung von Durchgangslöchern beliebt.
Bei tiefen Bohrungen und Sacklöchern sind Spiralnuten die unverzichtbare Option. Im Wesentlichen dreht sich die Entscheidung zwischen Spiral- und Geradenutreibahlen um die Herstellung von Durchgangslöchern bzw. Sackbohrungen.
Gängige Reibahlenmaterialien
Die wichtigsten Reibahlenmaterialien sind HSS (Hochleistungsschnellstahl), Hartmetall und Kobalt. Die Wahl der Reibahle für die Metallbearbeitung hängt von Volumen und Materialhärte ab.
HSS-Reibahle (Hochgeschwindigkeitsstahl)
HSS-Reibahle ist die beliebteste Wahl für allgemeine Reibarbeiten. Sie ist ein zuverlässiges Werkzeug für die Bearbeitung von Metallen wie Aluminium und Edelstahl. Vorteile wie geringe Anschaffungskosten, zuverlässige Leistung und einfaches Nachschärfen sind einfach zu überzeugend. Im Gegensatz zu Hartmetall brechen HSS-Reibahle beim Bearbeiten von Aluminium, Edelstahl oder Baustahl nur selten.
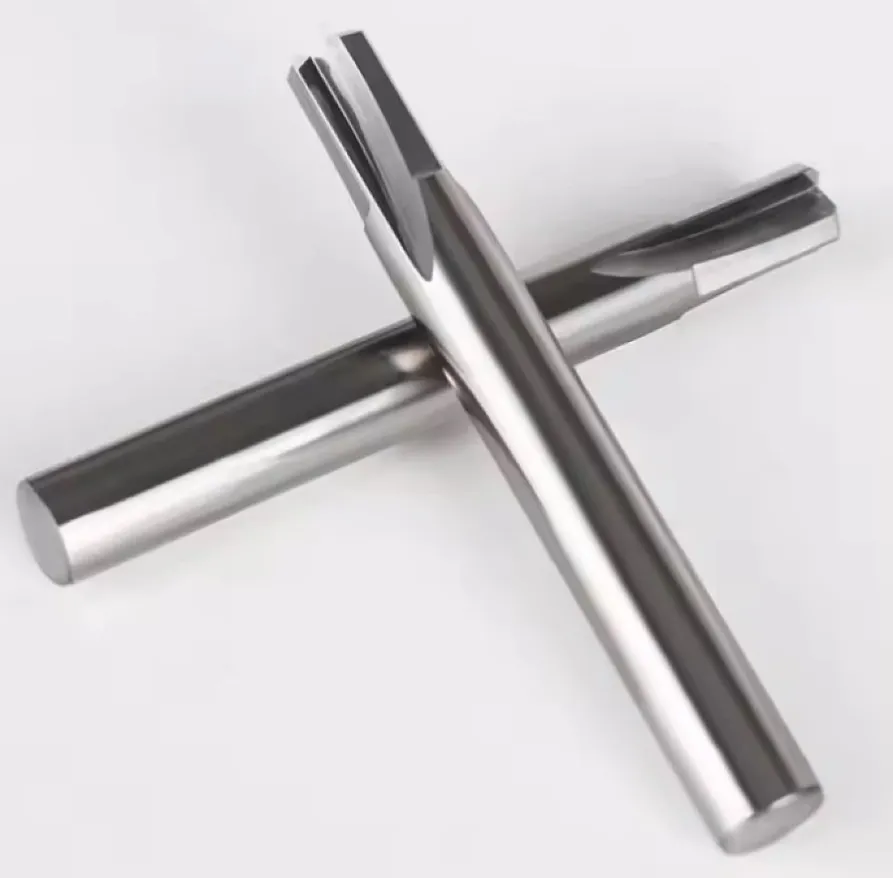
HSS-Reibahlen
Hartmetall-Reibahlen
Hartmetallreibahlen sind die erste Wahl, wenn es um die schnelle und verschleißfeste Bearbeitung gehärteter Werkstoffe geht. Wo HSS-Reibahlen schnell verschleißen und unbefriedigende Ergebnisse liefern würden, erweisen sich Hartmetallreibahlen oft als besonders effektiv.
Kobalt-Reibahle
Diese Reibahlen enthalten 8 % Kobalt, üblicherweise legiert mit HSS. Dadurch vereint die Reibahle die Härte von Kobalt mit der Zähigkeit von HSS. HSS-Reibahle ist kostengünstiger, daher sollte man sie nur dann durch Kobalt-Reibahle ersetzen, wenn die Härte des Materials dies erfordert.
Arten von Oberflächenbeschichtungen für Reibahlen
Beachten Sie, dass Reibahlen zur Leistungssteigerung häufig beschichtet sind. Gängige Oberflächenbeschichtungen für Reibahlen sind TiAlN (auch AlTiN genannt), TiCN (Titancarbonitrid), TiN (Titannitrid) und CrN (Chromnitrid).
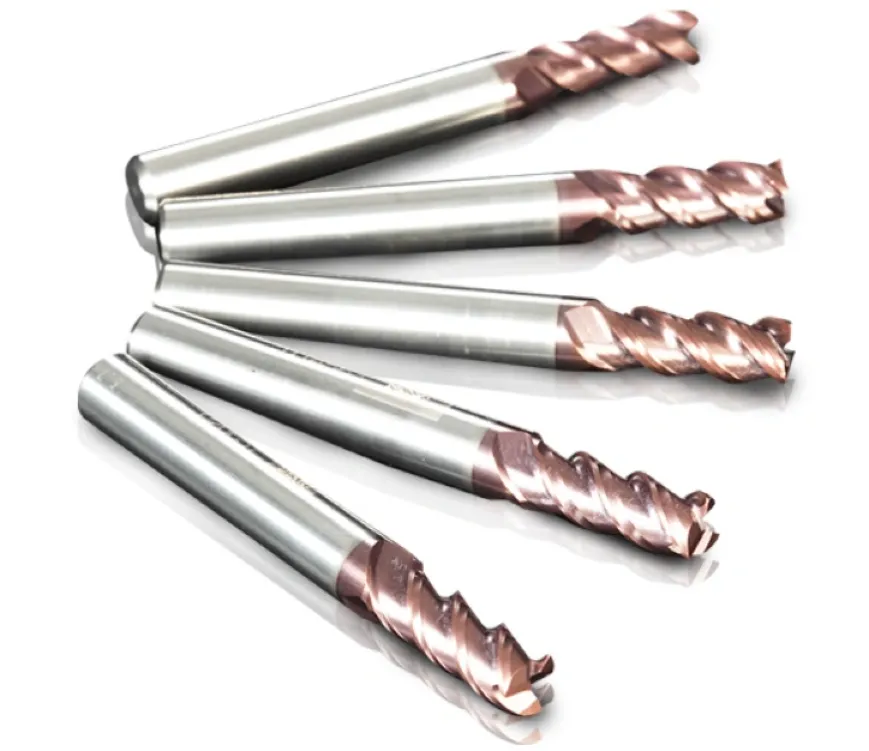
TiAlN-Beschichtung
- TiAlN (AlTiN) – Ideal für Hochtemperaturumgebungen
- TiCN (Titancarbonitrid) – Am besten geeignet für Abriebfestigkeit
- TiN (Titannitrid) – Goldfarben und bekannt für seine vielseitigen Einsatzmöglichkeiten.
- CrN (Chromnitrid) – Eignet sich am besten für Nichteisenmetalle. Erhöht die Korrosionsbeständigkeit. Es ist eine ideale Beschichtung für Aluminium, Messing, Kupfer und Edelstahl.
Beschichtungen müssen auf das Material abgestimmt sein. Andernfalls, beispielsweise bei einer TiN-Beschichtung auf Edelstahl, kann das Werkzeug schneller verschleißen und eine verminderte Leistung erbringen.
Probieren Sie Prolean jetzt aus!
So verwenden Sie eine Reibahle
Der Einsatz von Reibahlen erfordert Vorbohren, kontrollierten Vorschub und Drehzahl, korrekten Rückzug und Rundlaufprüfungen.
Schritt 1: Vorbohren
Zuerst wird das Loch gebohrt, um die Reibahlengröße zu erhalten. Dabei bleiben bei größeren Bohrungen etwa 0.5 mm Material übrig, bei kleineren bis zu 0.3 mm.
Schritt 2: Kontrollierter Vorschub und kontrollierte Geschwindigkeit
Es wird ein gleichmäßiger Vorschub in Kombination mit etwa 50 % der entsprechenden Bohrgeschwindigkeit angewendet. Während des Prozesses wird Schneidöl oder Kühlschmierstoff verwendet.
Schritt 3: Korrekte Abhebung
Eine Reibahle darf unter Last niemals umgekehrt werden, da die Schneidkanten ausbrechen können. Sie sollte beim Herausziehen in normaler (Vorwärts-)Drehrichtung rotieren.
Schritt 4: Rundlaufprüfungen
Vor Produktionsläufen sollte der Spindelrundlauf geprüft werden. Eine Messuhr ist hierfür ideal. Um Probleme mit den Bohrungstoleranzen zu vermeiden, empfiehlt es sich, den Rundlauf innerhalb von 0.005 mm zu halten.
Die richtige Reibahle für die Bearbeitung auswählen
Vier Faktoren bestimmen die Auswahl der Reibahle: die Bearbeitungsmethode, das Produktionsvolumen und das Werkstückmaterial, die Lochgeometrie und die Art der Bearbeitung.
Betriebs-Methode
Eine Handreibahle eignet sich nur für Wartungs- oder Anpassungsarbeiten. Eine schwimmende Reibahle ist eine zuverlässige Wahl bei Spindelfluchtungsfehlern. Kurz gesagt: Die Art der Bearbeitung bestimmt die am besten geeignete Reibahle.
Produktionsvolumen und Werkstückmaterial
HSS-Reibahle verschleißt schneller als Hartmetallreibahlen und sollte daher nur für Arbeiten mit geringem Volumen und gemischten Materialien eingesetzt werden. Bei der Bearbeitung von harten Werkstoffen wie Gusseisen oder gehärtetem Stahl in großen Stückzahlen ist der Einsatz von Hartmetallreibahlen besser geeignet.
Lochgeometrie
Eine Reibahle mit gerader Nut eignet sich hervorragend zur Herstellung von Durchgangslöchern, einer der gängigsten Lochgeometrien. Da Sacklöcher jedoch eine einwandfreie Spanabfuhr erfordern, ist eine Reibahle mit Spiralnut die ideale Wahl. Bei größeren Bohrungen, beispielsweise 20 mm, erzielt eine Hohlreibahle die besten Ergebnisse.
Art der Arbeit
Schließlich stellt sich die Frage nach der Art der Arbeit, insbesondere nach Standard- versus Sonderanfertigungen. Für Sonderbohrungen oder allgemeine Wartungsarbeiten ist eine verstellbare Reibahle eine gute Option. In der Serienproduktion sind höhere Wiederholgenauigkeit und Qualität erforderlich, daher werden Reibahlen wie HSS mit festem Durchmesser bevorzugt.
Unterschiede zwischen Reibahlen, Bohrwerkzeugen und Bohrern
Es herrscht eine weitverbreitete Verwirrung unter ReibwerkzeugeEs gibt Ausdrehwerkzeuge und Bohrer. Die drei Werkzeugtypen unterscheiden sich jedoch in Funktion, Abtragsmenge, Oberflächengüte, Toleranzen und idealen Anwendungsbereichen. Der Unterschied zwischen Bohrer und Reibahle rührt beispielsweise daher, dass bei dem einen Verfahren das Loch entsteht, während beim anderen das Loch fertiggestellt wird.
Diese Unterschiede werden in der folgenden Vergleichstabelle dargestellt.
|
Element |
Reibahle |
Langweiliges Werkzeug |
Bohrer |
|
Primärfunktion |
Fertigen Sie ein Loch mit präzisem Durchmesser und Oberflächengüte. |
Korrigieren und vergrößern Sie ein vorhandenes Loch |
Ein neues Loch erzeugen |
|
Entferntes Material |
Ungefähr 0.1–0.5 mm |
Variiert, aber üblicherweise bis zu einigen Millimetern. |
Voller Bohrungsdurchmesser |
|
Erreichte Toleranz |
IT6–IT7 [2] |
IT7–IT9 [2] |
IT11–IT13 [2] |
|
Oberflächenfinish |
Ra 0.4–1.6µm [1] |
Ra 1.6–3.2 µm [1] |
Ra 6.3–12.5 µm [1] |
|
Ideal für |
Passstiftlöcher, Presspassungen, Präzisionsmontagen |
Justierung der Lochposition, Einpunktbearbeitung |
Lochentstehung, Materialabtrag |
Fazit
So einfach sie auch aussehen mögen, die meisten Reibahlen sind komplexe Werkzeuge und in der Präzisionstechnik hoch geschätzt. Von Handreibahlen bis hin zu kundenspezifischen HSS-Reibahlen ist die Vielfalt beeindruckend. Reibwerkzeuge steht außer Frage. Die Wahl der Reibahle hängt vom Material, der erwarteten Oberflächengüte, der gewünschten Lochtoleranz, der Anwendung und der Bearbeitungskapazität ab.
Bei ProleanTech definiert sich die Fertigung von Präzisionsreibahlen durch die perfekte Abstimmung von Werkzeug und Toleranz. Wir wissen, dass die Wahl des richtigen Reibahlentyps den Unterschied zwischen kostspieliger Nacharbeit und präziser Passung ausmachen kann.
Haben Sie sich bereits für den passenden Reibahlentyp entschieden? Oder berücksichtigen Sie noch die Bohrungsgeometrie und Toleranzen? Wir unterstützen Sie gern. Kontaktieren Sie unser Ingenieurteam, um die optimale Reibstrategie zu entwickeln oder ein kostenloses Angebot für Ihr Bearbeitungsprojekt anzufordern.
Referenzen
[1]. https://geomiq.com/blog/cnc-machining-surface-roughness-guide/
[2]. https://en.wikipedia.org/wiki/IT_Grade
[3]. https://www.asme.org/codes-standards/find-codes-standards/b94-2-reamers
[4]. https://www.nature.com/articles/s41598-025-16424-4
[5]. https://www.customtool.com/blog/tool-coating-differences/
[6]. https://monaghantooling.com/high-performance-reaming-for-low-surface-finish/
0 Kommentare