
TPE-Spritzguss
TPE-Spritzgießen ist ein zuverlässiges Verfahren zur Herstellung flexibler und elastischer Teile. Es wird mit thermoplastischen Elastomeren (TPEs) durchgeführt. Hersteller verwenden diese Art von Spritzgießen für langlebige, flexible und komplex geformte Teile.
Das TPE-Spritzgießverfahren eignet sich für Soft-Touch-Teile in der Medizintechnik, der Automobilindustrie und bei Konsumgütern. Es ist außerdem nützlich für die Herstellung von Dichtungen, Stoßdämpfern, O-Ringen und Kabelisolierungen. Dieses kosteneffiziente, präzise und schnelle Verfahren beginnt mit der Materialvorbereitung, die auch das Trocknen auf einen niedrigen Feuchtigkeitsgehalt umfasst. Weitere Schritte sind Schmelzen, Einspritzen, Abkühlen, Auswerfen und Nachbearbeitung.
Bei den Materialoptionen kommen häufig Untertypen wie TPU (thermoplastisches Polyurethan), TPS/SBC (Styrol-Blockcopolymere) und TPV (thermoplastisches Vulkanisat) zum Einsatz. Je nach verwendetem Material sind Eigenschaften wie Chemikalienbeständigkeit, Ermüdungsbeständigkeit, Hitzebeständigkeit und geringes Gewicht zu erwarten. Dieser Artikel bietet weitere Informationen zum Spritzgießverfahren für TPE, von den Vorteilen und Grenzen über die Anwendungsgebiete bis hin zum Vergleich mit alternativen Materialien.
Was ist TPE-Spritzgießen?
Beim TPE-Spritzgießen wird thermoplastisches Elastomer (TPE) mithilfe von Standard-Spritzgießmaschinen in ein flexibles, gummiartiges Produkt umgewandelt. Das geschmolzene Elastomer wird in einen Formhohlraum gefüllt, erstarrt und kühlt dort ab und wird anschließend als fertiges Produkt aus der Form entnommen. Das resultierende Produkt weist thermoplastische und elastische Eigenschaften auf.
Was ist TPE?
Thermoplastisches Elastomer (TPE) ist ein Polymerwerkstoff, der die Verarbeitbarkeit von Thermoplasten und die Elastizität von Gummi vereint. Aufgrund dieser Eigenschaften wird es häufig als thermoplastisches Elastomergummi bezeichnet. Es unterscheidet sich von herkömmlichem Gummi, da es beim Erreichen des Schmelzpunktes von TPE geschmolzen und umgeformt werden kann. Es lässt sich, genau wie reine Thermoplaste, spritzgießen.
TPE-Kunststoff
TPE ermöglicht es Herstellern, Flexibilität und Ermüdungsbeständigkeit mit Fertigungsautomatisierung zu kombinieren. Sie können die längeren Aushärtungszeiten von herkömmlichem Gummi vermeiden und zuverlässige Elastomerbauteile herstellen.
Was sind die Vorteile von TPE?
Für unsere Spritzgussverfahren empfehlen wir TPE aus folgenden Gründen:
- Flexible Verarbeitung – wird weich, sobald der Schmelzpunkt des TPE erreicht ist.
- Sicherheit – Hochwertige TPE-Materialien enthalten keine Schwermetalle oder Weichmacher.
- Leicht zu recyceln – einschmelzen und wiederverwerten
- Hohe Anpassungsfähigkeit an verschiedene Anwendungen
Was sind die Nachteile von TPE?
Allerdings ist uns bewusst, dass TPE-Materialien folgende Einschränkungen aufweisen:
- Begrenzte Hitzebeständigkeit bei den gebräuchlichsten TPEs
- TPE-Formteile sind oft zu teuer, insbesondere für billigere oder Einwegartikel.
- Gewöhnliche TPEs weisen eine begrenzte chemische Beständigkeit auf.
- Manche TPEs verformen sich sehr leicht.
Arten von thermoplastischen Elastomeren (TPE)
Die gebräuchlichsten Arten von TPE-Materialien, die beim Spritzgießen verwendet werden, sind TPS / SBC (Styrol-Blockcopolymere), TPU (Thermoplastisches Polyurethan), TPO (Thermoplastisches Olefin), TPV (Thermoplastisches Vulkanisat), TPEE / COPE (Thermoplastisches Polyester-Elastomer) und PEBA (Polyether-Blockamid).
TPS / SBC (Styrol-Blockcopolymere) Dies ist der am häufigsten verwendete TPE-Materialtyp im Spritzgussverfahren. Er lässt sich gut verarbeiten und fügt sich beim Umspritzen nahtlos ein. Allerdings sind die Beständigkeit des Materials gegenüber hohen Temperaturen und Lösungsmitteln begrenzt.
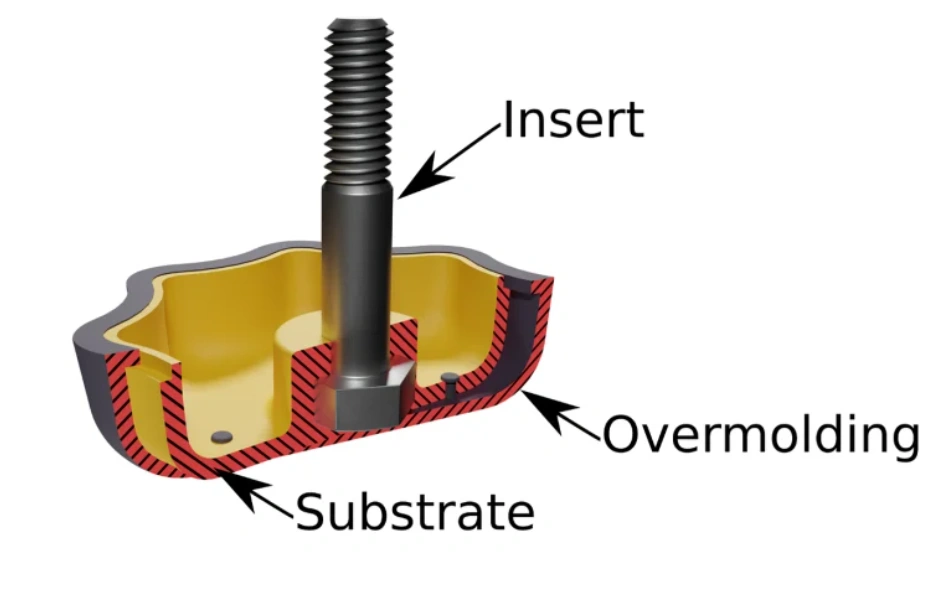
TPE-Umspritzung
Alternativtext: Diagramm zur Darstellung der TPE-Umspritzschichten – Substrat, Umspritzung und Gewindeeinsatz aus Metall – mit beschrifteten Anmerkungen
TPU (Thermoplastisches Polyurethan) TPU ist mechanisch robust und abriebfest. Es ist zudem flexibel und transparent und eignet sich daher für Schutzkomponenten.
TPO (Thermoplastisches Olefin) TPO ist kostengünstig, leicht und mäßig flexibel. Allerdings weist es eine begrenzte Elastizität und Hitzebeständigkeit auf.
TPV (Thermoplastisches Vulkanisat) – Dieses TPE weist eine ebenso hervorragende Leistung wie vulkanisierter Gummi auf.
TPEE / COPE (Thermoplastisches Polyester-Elastomer) – Dieses Material ist fest und ermüdungsbeständig. Die Kombination dieser Eigenschaften mit guter Dimensionsstabilität bedeutet, dass es sich für anspruchsvolle Anwendungen, beispielsweise im Automobilbereich, eignet.
COPE
PEBA (Polyetherblockamid) – Den Abschluss dieser Liste bildet PEBA, ein leichtes Elastomer, das sich bei niedrigen Temperaturen hervorragend bewährt.
Übersichtstabelle für die verschiedenen TPE-Typen für das Spritzgießen
Nachfolgend finden Sie eine Übersichtstabelle zum Vergleich der Eigenschaften verschiedener TPE-Typen, einschließlich Dichte, chemische Beständigkeit, Temperaturbeständigkeit, Dimensionsstabilität, Elastizität und Verschleißfestigkeit.
|
TPE-Typ |
Dichte (g / cm³) |
Chemische Resistenz |
Temp. Widerstand |
Elastizität |
Dimensionsstabilität |
Abriebfestigkeit |
|
TPS / SBC |
0.89-1.10 |
Durchschnittlich |
Niedrig bis durchschnittlich |
Hoch |
Durchschnittlich |
Durchschnittlich |
|
TPU |
1.10-1.25 |
Gut |
Durchschnittlich bis hoch |
Hoch |
Gut |
Ausgezeichnet |
|
TPO |
0.88-1.05 |
Gut |
Durchschnittlich |
Durchschnittlich |
Gut |
Durchschnittlich |
|
TPV |
0.95-1.10 |
Ausgezeichnet |
Hoch |
Hoch |
Gut |
Gut |
|
TPEE / COPE |
1.10-1.30 |
Ausgezeichnet |
Hoch |
Durchschnittlich bis hoch |
Ausgezeichnet |
Ausgezeichnet |
|
PEBA |
1.00-1.02 |
Gut |
Niedrig |
Sehr hohe |
Gut |
Gut |
Vorteile des TPE-Spritzgusses
TPE-Spritzgießen wird aus Gründen wie kürzeren Zykluszeiten, Recyclingfähigkeit, Maßgenauigkeit und hervorragender Oberflächenbeschaffenheit bevorzugt.
- Schnellere Zykluszeiten – muss nicht wie herkömmlicher Gummi aushärten
- Recyclingfähigkeit – TPE-Abfälle können wiederaufbereitet und recycelt werden.
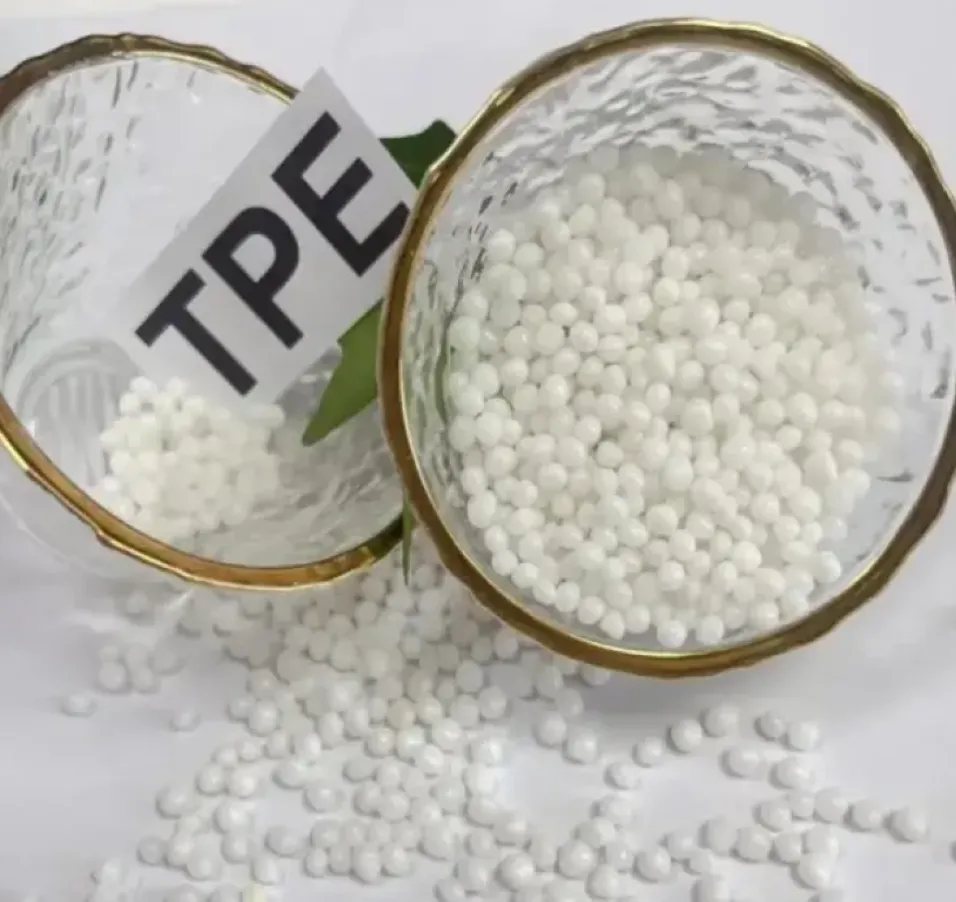
Recycelte TPE-Granulate
- Maßhaltigkeit – Der Schmelzfluss ist stabil und die Schrumpfung vorhersehbar, sodass die Bauteiltoleranzen vorhergesagt werden können.
- Hervorragende Oberflächenbeschaffenheit – TPEs ahmen die Textur der Form nach
Einschränkungen des TPE-Spritzgießens
Zu den Einschränkungen von TPE bei Spritzgussanwendungen gehören folgende:
- Einige thermoplastische Elastomerkautschuke weisen eine relativ geringe Temperaturbeständigkeit auf.
- Einige der Materialien weisen eine geringe chemische Beständigkeit auf.
- Die optimale Leistung von TPE-Spritzgussteilen hängt von einer Reihe von Anforderungen ab – Material, Konstruktion und Prozesssteuerung.
Der TPE-Spritzgussprozess
Die fünf Hauptphasen des TPE-Spritzgießprozesses sind Materialvorbereitung, Materialschmelzen, Einspritzen, Abkühlen und Auswerfen des Teils.
Schritt 1: Materialvorbereitung
TPE-Granulat wird mehrere Stunden lang bei 80 °C getrocknet. Dieser Schritt dient dazu, den Feuchtigkeitsgehalt auf unter 0.05 % zu reduzieren.
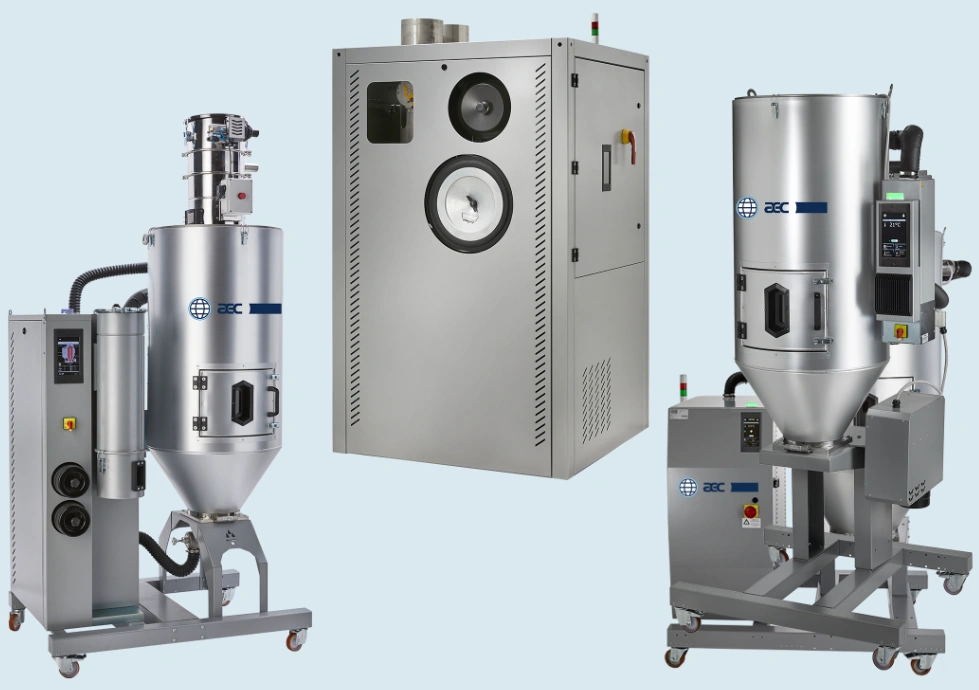
Trocknungsanlage für Kunststoffgranulat
Schritt 2: Materialschmelzen
Die TPE-Pellets werden in eine Spritzgießmaschine (Schneckenform) gegeben. Die Pellets werden auf einen geschmolzenen Zustand (ca. 170 °C–230 °C) erhitzt.
Schritt 3: Injektion
Bei korrekt eingestelltem und kontrolliertem Druck wird das geschmolzene Material eingespritzt. Es sammelt sich in der präzisen Formkavität. Ein mehrstufiges Verfahren wird empfohlen, bei dem die Einspritzung zunächst langsamer und nach dem Entlüften beschleunigt wird.
Schritt 3: Abkühlen
Nach dem Befüllen des Formhohlraums erhält das thermoplastische Elastomer ausreichend Zeit zum Abkühlen und Aushärten. Die Einhaltung einer Temperatur zwischen 30 und 70 °C gewährleistet eine gleichmäßige Aushärtung und verzugsfreie Bauteile.
Schritt 4: Teileauswurf
Nach dem Abkühlen und Erreichen der gewünschten Struktureigenschaften ist das Formteil bereit zum Auswerfen. Je nach Anforderung kann das Teil direkt in die Montage oder zunächst in die Nachbearbeitung gegeben werden.
Zu berücksichtigende Faktoren beim TPE-Spritzgießprozess
Die drei wichtigsten Faktoren, die beim TPE-Spritzgießverfahren zu berücksichtigen sind, sind die Werkzeugkonstruktion, das TPE-Material und die Inspektionen.
- Präzises Formendesign – Konstruktionspraktiken wie die korrekte Platzierung von Angüssen, Kühlkanälen und Entlüftungsöffnungen sind entscheidend. Sie fördern einen gleichmäßigen Formfluss und verhindern Formfehler.
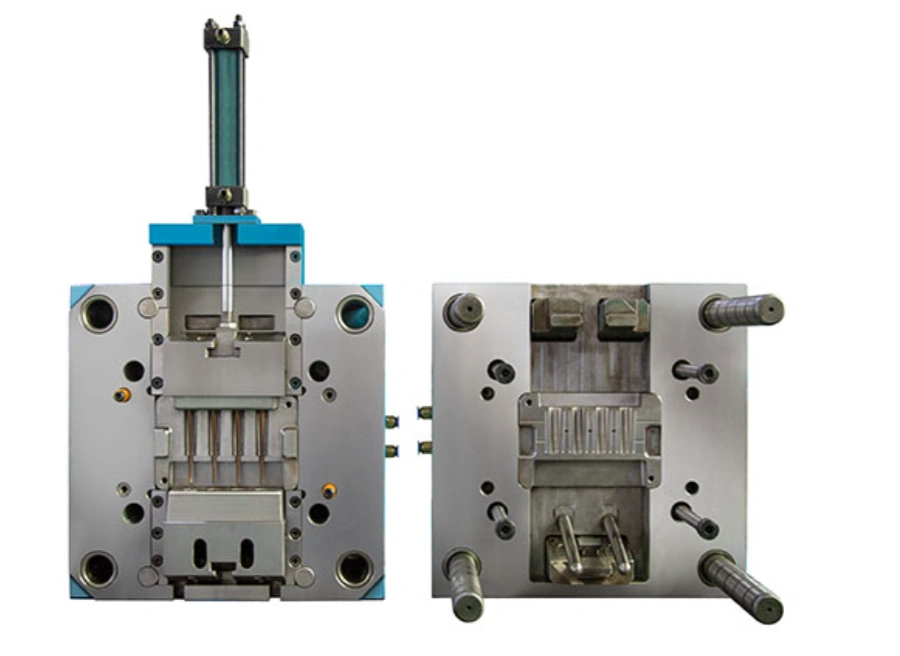
Eine TPE-Form
- Hochwertiges TPE-Material – Die Verwendung des richtigen TPE-Typs gewährleistet die Kompatibilität während des Formprozesses und die Haltbarkeit des Formteils.
- Regelmäßige Inspektionen – Regelmäßige Kontrollen des Produktionsprozesses gewährleisten, dass das Teil in der richtigen, gleichbleibenden Qualität und frei von Mängeln hergestellt wird.
Probieren Sie Prolean jetzt aus!
Konstruktionsrichtlinien für das Spritzgießen von thermoplastischen Elastomeren?
Für ein effektives Spritzgießen von thermoplastischen Elastomeren sind mehrere wichtige Konstruktionsrichtlinien erforderlich, darunter die richtige Platzierung des Angusses, die korrekten Entformungswinkel, die Platzierung der Trennlinie, die gleichmäßige Wandstärke und die abgerundeten Abrundungen/Radien.
Richtige Torplatzierung – Die Angüsse sollten strategisch positioniert werden, um einen gleichmäßigen Werkzeugfluss zu gewährleisten.
Korrekte Tiefgangwinkel – Durch die Verwendung der richtigen Entformungsschrägen wird ein reibungsloser Teileauswurf gewährleistet und Beschädigungen, selbst bei weicheren Elastomeren, vermieden.
Platzierung der Trennlinie – Korrekt gestaltete Trennlinien vereinfachen den Fertigungsprozess und minimieren den Grat.
Gleichmäßige Wandstärke – Eine gleichmäßige Wandstärke gewährleistet gleichmäßige Kühlung und Schrumpfung
Abgerundete Radien – Durch das Abrunden dieser Merkmale werden Spannungskonzentrationen reduziert und der Schmelzfluss verbessert.
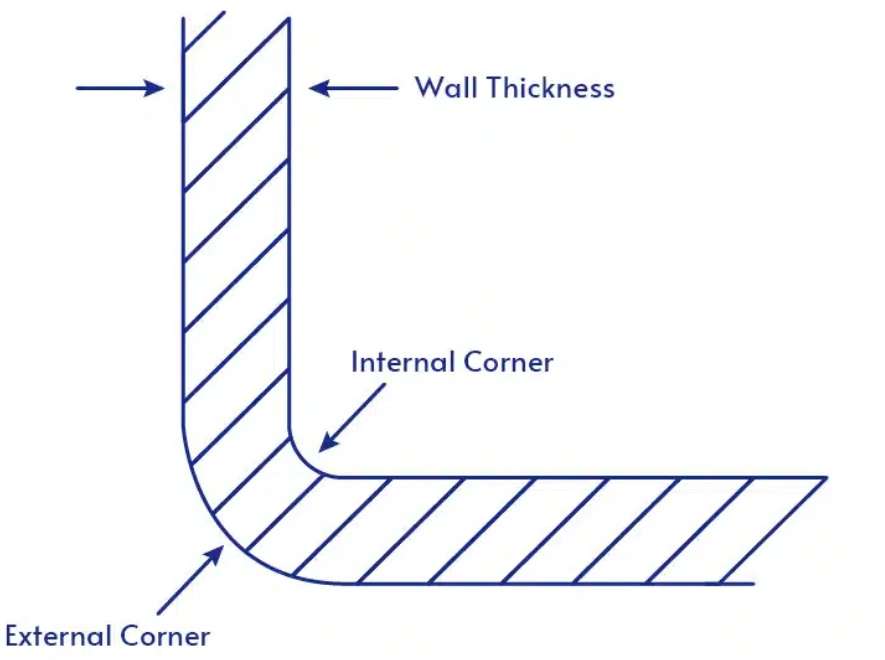
Abgerundete Innen- und Außenecken
Anwendungen des TPE-Spritzgusses
Teile aus TPE-Material werden in großem Umfang beim Spritzgussverfahren für die Automobilindustrie, die Medizintechnik, Konsumgüter, Elektrotechnik und Elektronik sowie für allgemeine industrielle Anwendungen eingesetzt.
Automobilindustrie – Aus TPE lassen sich langlebige und flexible Autoteile wie Dichtungen, Innenausstattungsteile und Dichtungsringe herstellen.
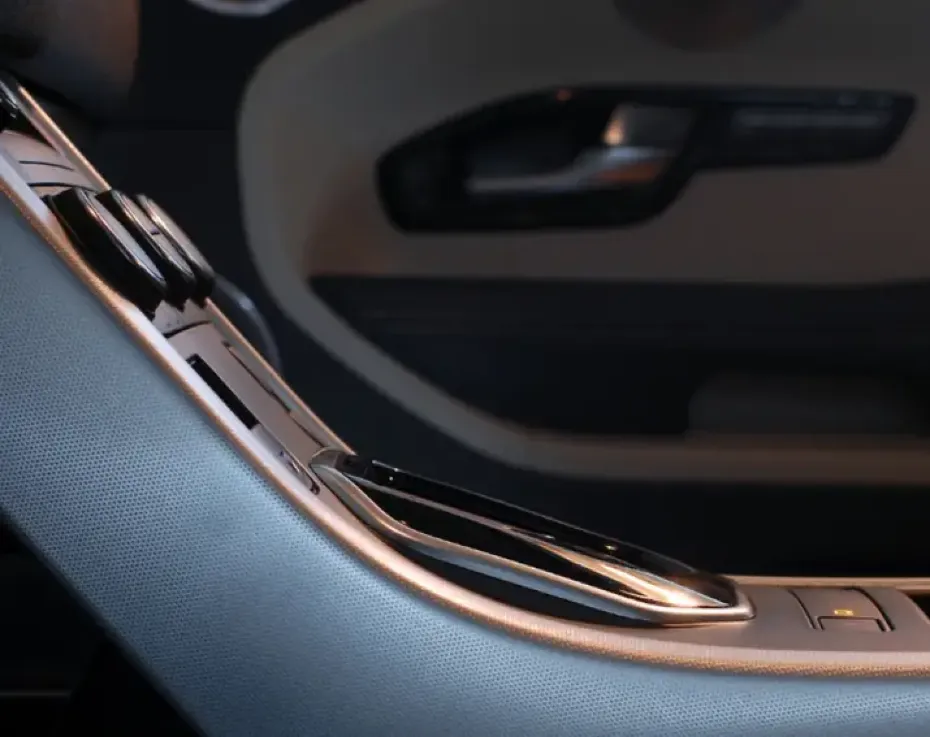
Komponenten der Fahrzeuginnenausstattung
Medizintechnik – Medizinische Bauteile, die Sauberkeit und Haltbarkeit erfordern, wie z. B. Dichtungen und Schläuche
Konsumgüter – Das TPE-Material eignet sich hervorragend für Griffe und Handläufe an Haushaltswaren und Werkzeugen.
Elektrik & Elektronik – Zu diesen Teilen gehören Steckerdichtungen und Kabelisolierungen.
Allgemeine industrielle Anwendungen – Beispiele für Anwendungen von TPE-Spritzguss in diesem weiten Bereich sind Kupplungen, Hülsen und Schwingungsdämpfer.
Probieren Sie Prolean jetzt aus!
Worin besteht der Unterschied zwischen TPU- und TPE-Spritzguss?
Thermoplastische Elastomere (TPE) und thermoplastische Polyurethane (TPU) unterscheiden sich beim Spritzgießen hinsichtlich ihrer mechanischen Eigenschaften, Verarbeitungseigenschaften und gängigen Anwendungsgebiete. TPU ist im Allgemeinen abriebfester und haltbarer als die meisten TPE-Kunststoffe. Es weist außerdem eine höhere Zugfestigkeit auf.
TPE-Umspritzanwendungen bieten eine höhere Flexibilität und Weichheit. Dies gilt insbesondere für Soft-Touch-Umspritzungen. Das Umspritzen von TPE und andere Verfahren sind aufgrund der geringeren Schmelzviskosität von TPE in der Regel einfacher durchzuführen. Bei TPU hingegen kann eine präzisere Steuerung der Verarbeitungsbedingungen erforderlich sein.
Was ist besser, TPE oder TPR?
Für optimalen Tragekomfort empfehlen wir TPE (thermoplastisches Elastomer), das sich weicher anfühlt. TPR (thermoplastischer Gummi) eignet sich besser für den Spritzguss, wenn Sie robustere Produkte wünschen.
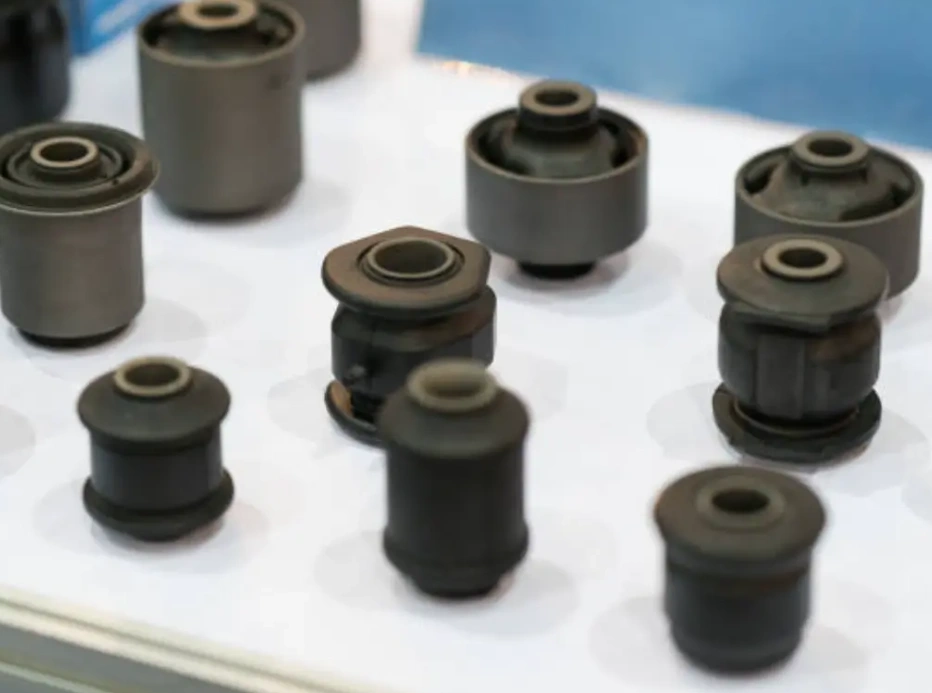
TPR-Komponenten
Im Allgemeinen hängt die Wahl zwischen TPE und TPR für das Spritzgießen von den Anwendungsanforderungen ab, unter anderem von Haltbarkeit, Weichheit und Umweltverträglichkeit.
Thermoplastisches Elastomer vs. Silikon-Spritzguss
Der Vergleich von thermoplastischen Elastomeren und Silikonen betrifft üblicherweise die Unterschiede in Bezug auf Umspritzen, Umspritzen, Kompatibilität, Lebensmittelsicherheit, Haltbarkeit und UV-Beständigkeit. Die Unterschiede sind in der folgenden Tabelle zusammengefasst.
|
Eigenschaft |
Thermoplastisches Elastomer |
Silikon |
|
Umspritzen |
Haftet hervorragend auf ABS, PP und anderen Kunststoffen. |
Typischerweise verbindet es sich mit anderem Silikon. |
|
Umformen |
Leicht wieder einzuschmelzen und wiederzuverarbeiten |
Kann nach dem Aushärten nicht wiederverarbeitet werden. |
|
Kompatibilität |
Weitgehende Kompatibilität mit Thermoplasten |
Eingeschränkte Kompatibilität |
|
Lebensmittelsicherheit |
Es sind TPE-Sorten in Lebensmittelqualität erhältlich. |
Häufig verwendet in medizinischen und FDA-Lebensmittelanwendungen |
|
Langlebigkeit |
Gut. Wird durch Chemikalien und extreme Hitze beeinträchtigt. |
Excellent. |
|
UV-Beständigkeit |
Mäßig – benötigt Zusatzstoffe |
Natürlicher UV-Schutz |
Zusammenfassung
Aufgrund ihrer Vorteile wie Langlebigkeit und Flexibilität finden Spritzgussteile aus thermoplastischen Elastomeren (TPE) in zahlreichen Branchen Anwendung. Hochwertige und dennoch kostengünstige TPE-Teile werden in der Automobilindustrie, der Medizintechnik, der Elektronik und anderen Bereichen eingesetzt. Für Ihr nächstes Projekt können Sie von diesem Herstellungsverfahren profitieren, das sich durch sorgfältige Materialauswahl, Schmelzen, Einspritzen und Abkühlen auszeichnet.
Kontaktieren Sie ProleanTech noch heute für Expertenrat Spritzgussservice.
0 Kommentare