
Biegeradius von Blechen
Der Biegeradius ist ein entscheidendes Konstruktionselement in der Blechbearbeitung. Er ist der Innenradius eines gebogenen Blechs und bestimmt, ob sich das Blech wie geplant verformt, die erwartete Maßgenauigkeit erreicht und unter Belastung nicht reißt.
Bei der Wahl des Biegeradius sind das Werkstückmaterial, der Biegewinkel und die Rückfederung wichtige Faktoren. Durch die korrekte Berücksichtigung unterschiedlicher Biegedynamiken, wie z. B. des Biegedurchmessers und der Biegezugabe bei Blechen, können Hersteller stets hochwertige Blechteile liefern.
Dieser Artikel enthält nützliche Richtlinien für Biegeradien bei Blechen, damit Ihre zukünftigen Projekte stets den Normen und Ihren Anforderungen entsprechen.
Was ist der Biegeradius für Bleche?
Der Biegeradius eines Blechs ist der Abstand zwischen der Innenfläche eines gebogenen Blechs und dem gedachten Mittelpunkt der Biegung.
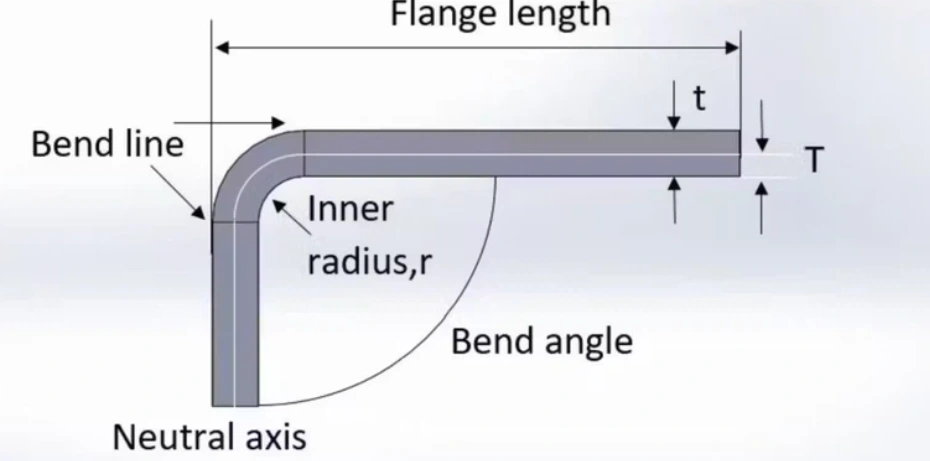
Biegeradius
Diese Messung ist von entscheidender Bedeutung, da sie die Spannung bestimmt, der ein Metall während des Biegevorgangs ausgesetzt ist. Ist der Biegeradius zu klein, besteht die Gefahr von Rissen oder sogar Bruch an der Biegestelle. Dies kann die Bauteilintegrität und die Fertigungseffizienz beeinträchtigen.
Die bewährten Verfahren zur Biegekonstruktion empfehlen einen Mindestbiegeradius für Bleche, der üblicherweise ein Vielfaches der Blechdicke beträgt. Verschiedene Materialien haben jeweils ihren eigenen Mindestbiegeradius.
Warum ist der (minimale) Biegeradius wichtig?
Der minimale Biegeradius ist entscheidend, da eine falsche Angabe zu schlechter Passgenauigkeit, Materialrissen und unnötigen Nacharbeiten führen kann. Branchenübliche Best Practices haben minimale Biegeradien definiert, die Fertigungsbetrieben diese Probleme ersparen und den Projekterfolg sicherstellen.
Weitere gebräuchliche Biegebegriffe und ihre Relevanz
Neben dem Biegeradius des Blechs gibt es wichtige verwandte Begriffe wie Biegerichtung, Biegehöhe, Eingriff des Biegewerkzeugs und Eingriff des gebogenen Flansches.
Diese Begriffe werden im Folgenden definiert:
Biegerichtung
Aufgrund des anisotropen Verhaltens von Metallen ist die Richtung der Biegung in Bezug auf die Körner von Bedeutung. Wenn Blechbiegeverfahren Da beim Hobeln die Maserung entlang der Faserrichtung erfolgt, können Risse, Brüche und andere Defekte auftreten.
Experten für Blechbearbeitung biegen Bleche senkrecht zur Faserrichtung, um nicht nur diese Defekte zu vermeiden, sondern auch eine optimale Biegefestigkeit zu gewährleisten.
Biegehöhe (H)
Die Biegehöhe ist die Länge des entstehenden Flansches nach dem Biegen eines Blechs. Diese Länge kann beliebig groß sein, es gibt jedoch einen Mindestwert. Als Faustregel gilt: Die Biegehöhe sollte mindestens der Summe aus Biegeradius und dem Doppelten der Blechdicke entsprechen.
H ≥ 2t + R
Interferenz des Biegewerkzeugs
Das Biegewerkzeug benötigt Platz zum Arbeiten, daher muss die mögliche Kollision mit anderen Bauteilen berücksichtigt werden. Wenn sich die Bauteile bis in den Biegebereich erstrecken, entsprechen der resultierende Biegeradius und andere Komponenten möglicherweise nicht den Vorgaben, da die Funktion des Werkzeugs beeinträchtigt wird.
Um die korrekte Anwendung von Werkzeugen mit individuellem Radius beim Metallbiegen zu gewährleisten, müssen die Merkmale einen gewissen Abstand zueinander haben. Die Faustregel ähnelt der für die Biegehöhe: Ein Merkmal oberhalb des Biegebereichs sollte mindestens einen Abstand von dem Biegeradius plus dem Zweifachen der Materialstärke aufweisen.
H ≥ 2t + R
Überschneidung von gebogenen Flanschen
Bei der Konstruktion eines Gehäuses oder Bauteils mit mehreren Wänden müssen die gemeinsamen Ecken berücksichtigt werden. Da die Flansche leicht in Konflikt geraten und die Konstruktion beeinträchtigen können, wird üblicherweise ein Spielraum (Versatz) eingeplant.
Es mag verlockend sein, einen großen Versatz zu wählen, um den Biegevorgang zu vereinfachen. Allerdings kann das Schweißen problematisch sein, wenn der Spalt zu groß ist. Ein Versatz von 0.2 mm ist in der Regel ausreichend.
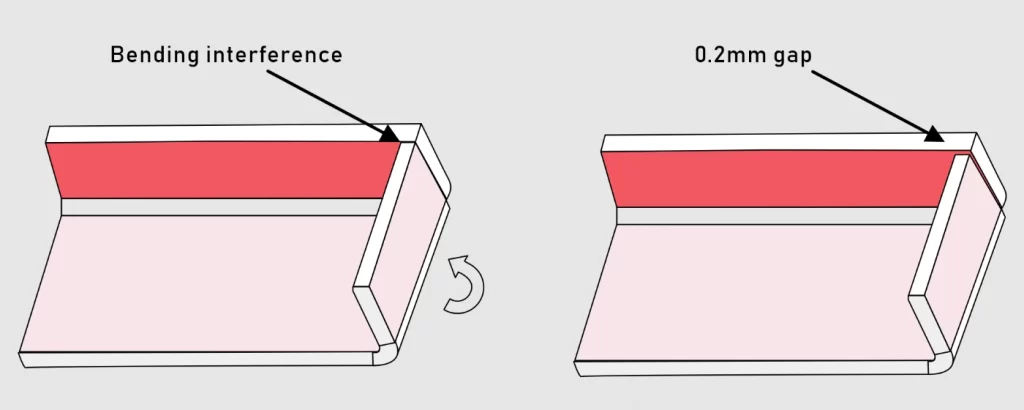
Überlappung des Biegeflansches
Was ist Blechfalzen?
Blechfalzen Das Biegen von Blechen gilt als eine Art des Blechbiegens, bei dem das Blech umgebogen wird. Die Biegung erfolgt üblicherweise um 180 Grad, wodurch eine saubere Kante entsteht. Das Bördeln ist ein gängiges Verfahren in der Automobilindustrie, wo es dazu beiträgt, eine verbesserte Ästhetik, Festigkeit und Sicherheit von Blechteilen zu erreichen.
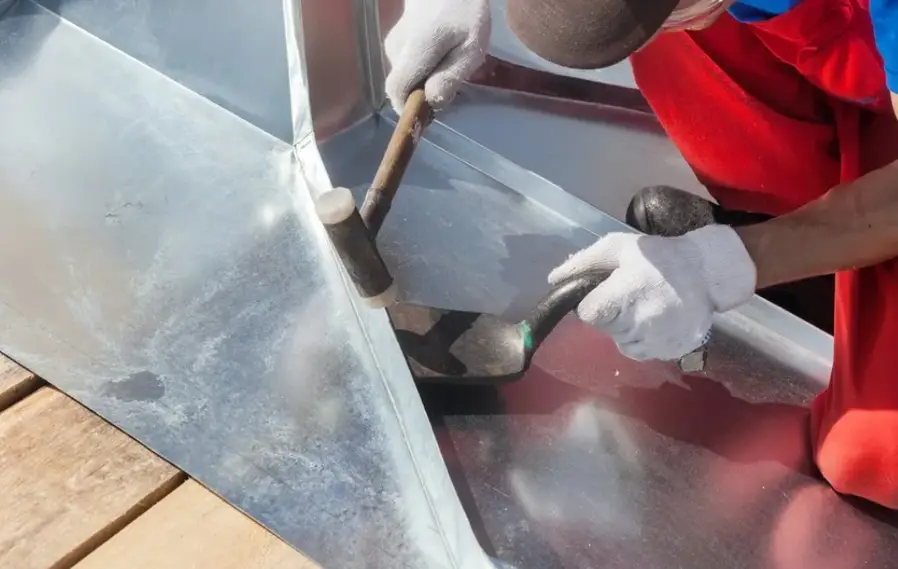
Blechfalzen
Zu berücksichtigende Faktoren bei der Bestimmung des Biegeradius
Die Bestimmung des korrekten Biegeradius erfordert das Abwägen mehrerer Variablen, darunter die Art und Dicke des Werkstückmaterials, der erforderliche Biegewinkel, die Blechbiegetechniken verwendet und das Verhalten des Materials beim Biegen.
Jeder dieser Faktoren beeinflusst die übrigen. ProleanTech nutzt auf diesen Faktoren basierende, effektive Strategien, um Fehler zu vermeiden, die Werkzeugeinrichtung zu optimieren und die Materialkosten zu minimieren.
Werkstückmaterialart und -dicke
Dies ist einer der wichtigsten Faktoren zur Bestimmung des Biegeradius von Blechen. Da Werkstoffe unterschiedliche Eigenschaften aufweisen, variiert auch ihre Biegbarkeit. Die Duktilität ist eine entscheidende Eigenschaft – sie bestimmt, wie weit sich ein Werkstoff biegen lässt, ohne zu reißen.
Betrachten wir einen Vergleich zwischen hochfestem Stahl und Aluminium. Hochfester Stahl kann kleine Biegeradien nicht ohne Rissbildung zulassen, Aluminium hingegen schon.
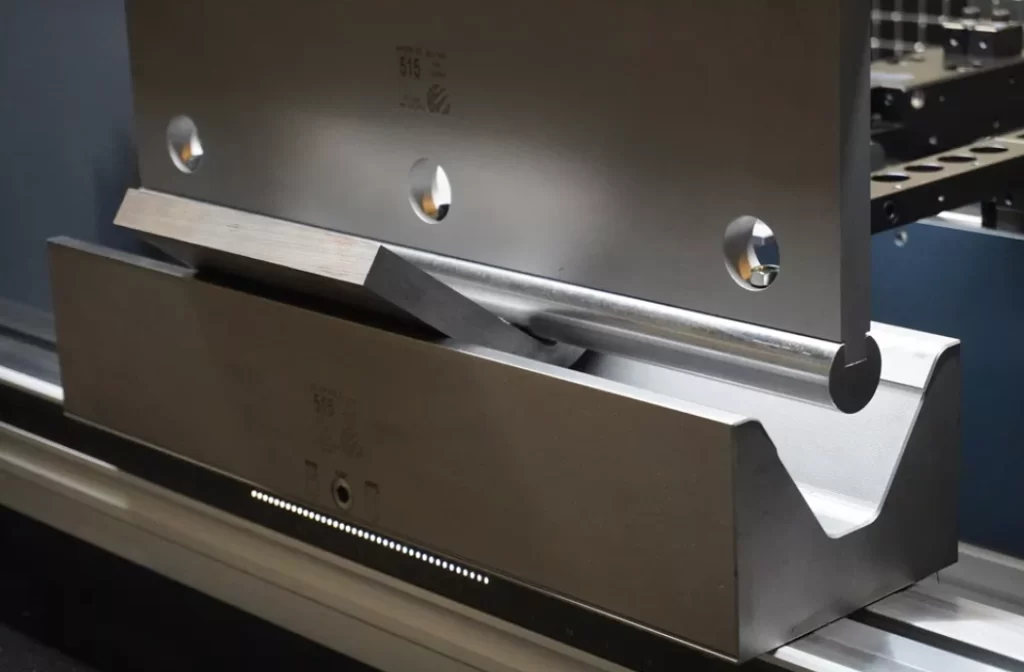
Biegen eines dicken HSS-Blechs
Gemäß den branchenüblichen Best Practices, die auf Materialart und -dicke basieren, ergeben sich folgende Empfehlungen für den minimalen Biegeradius:
- AluminiumK = 2.0 – Biegeradius ist das Doppelte der Dicke
- BaustahlK = 1.5 – Biegeradius ist das Doppelte der Dicke
- EdelstahlK = 2.0 – Biegeradius ist das Doppelte der Dicke
Hierbei ist K ein spezieller Multiplikator, der auch als Biegeradiusfaktor bezeichnet wird.
Biegewinkel
Der Biegewinkel beeinflusst auch den idealen Biegeradius. Ein größerer Biegewinkel bedeutet eine höhere Materialbeanspruchung und erfordert daher einen größeren Radius. Spitze Biegewinkel führen zu lokalen Spannungen, die zu Rissen im Material führen können, wenn kein ausreichend großer Biegeradius verwendet wird.
Erfahrungsgemäß erfordern Biegungen mit einem Winkel von über 90° größere Radien. Bei Biegewinkeln unter 30° empfiehlt es sich, weichere Materialien zu verwenden, aufwendige Umformtechniken anzuwenden oder einen solchen Winkel ganz zu vermeiden.
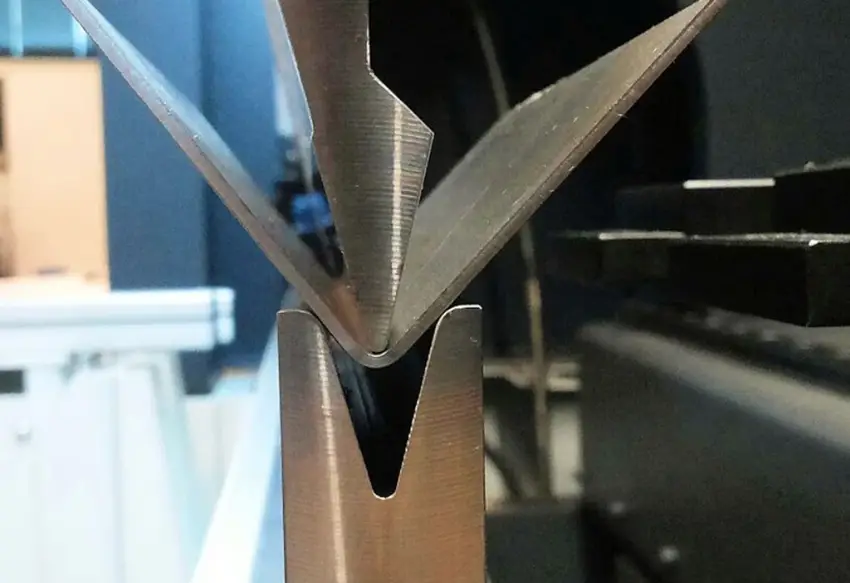
Spitzwinkel
Biegezugabe
Dies ist das Maß bzw. der Abstand auf dem flachen Blech, der den Biegeradius berücksichtigt.
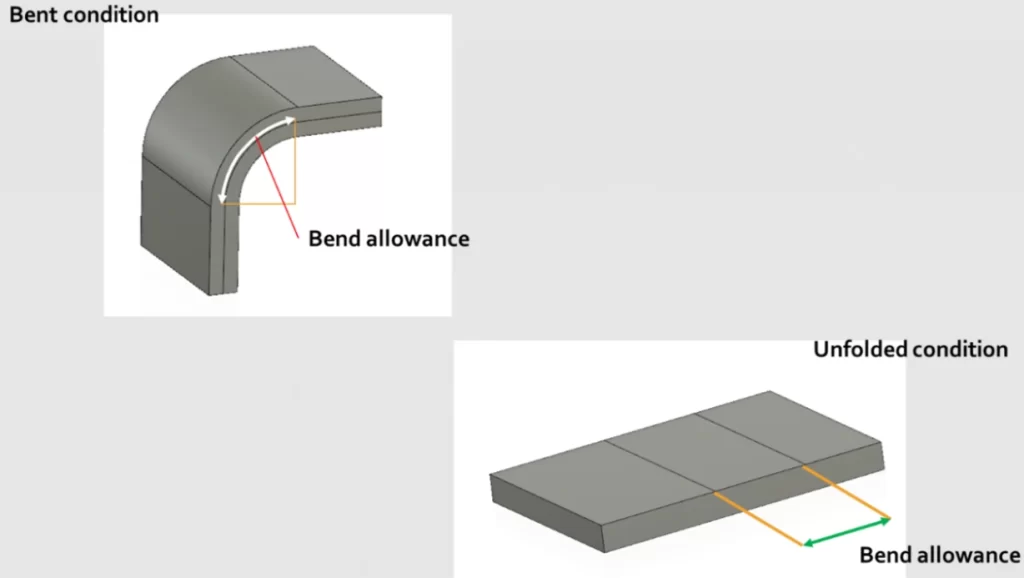
Biegezugabe
Den K-Faktor beim Blechbiegen verstehen
Der K-Faktor ist ein wichtiger Wert in Blechkonstruktion. Es handelt sich um das Verhältnis der Lage der neutralen Achse zur Materialdicke und hilft vorherzusagen, wie sich ein Blech beim Umformen biegt und dehnt. Der K-Faktor liegt üblicherweise im Bereich von 0.3 bis 0.5 Er dient zur Berechnung der Biegezugabe und des Biegeabzugs. Weichere Werkstoffe weisen im Allgemeinen einen höheren K-Faktor auf als härtere Werkstoffe.
Rückfederungseffekt
Die Rückfederung ist ein Phänomen, bei dem ein gebogenes Material dazu neigt, in seine ursprüngliche Form zurückzukehren, wenn die Biegekraft entfernt wird. Das Ausmaß dieses Effekts hängt von den elastischen Eigenschaften des Materials ab.
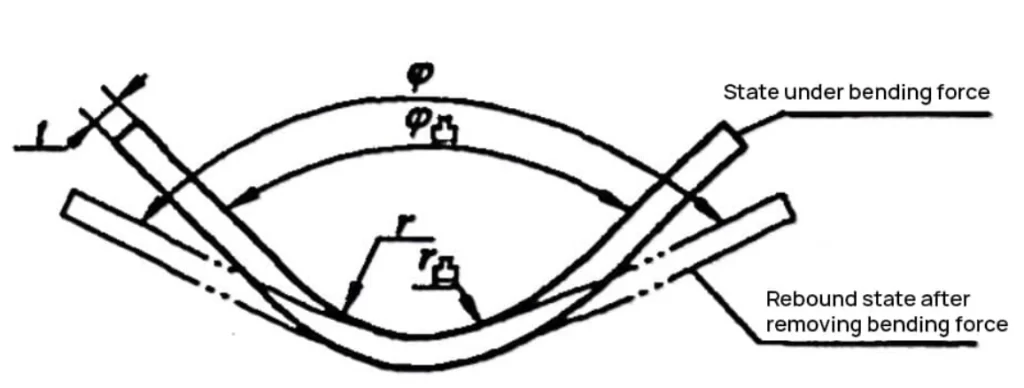
Zurückspringen
Dieser Effekt ist bei der Bestimmung des Biegeradius in der Blechbearbeitung gleichermaßen entscheidend. Zu den Einflussfaktoren zählen der Biegewinkel und die Materialhärte.
Probieren Sie Prolean jetzt aus!
Industriestandard-Biegeradius für Bleche
Bei der Konstruktion von Blechen mit minimalem Biegeradius empfiehlt sich die Verwendung des Industriestandards von 0.030 Zoll. Dieses Maß gewährleistet gleichbleibende und qualitativ hochwertige Teile.
Wann sollte man vom branchenüblichen Biegeradius von 0.030 abweichen?
Für Bauteildicken bis 0.125″ (⅛″) wird ein Biegeradius von 0.030″ empfohlen. Bei Bauteildicken über 0.125″ (⅛″) sollten Konstrukteure von diesem Standard abweichen und den Radius gegebenenfalls (verhältnismäßig) vergrößern.
Um Risse oder Materialversagen zu vermeiden, ist es notwendig, für größere Materialien größere Radien zu verwenden.
Eine Abweichung von diesem Standard kann auch in folgenden anderen Szenarien erforderlich sein:
- Biegegrenzen bestimmter Materialien
- Spezifische funktionale oder ästhetische Anforderungen
- Einschränkungen bei der Teilemontage
Welche Faustregel gilt für das Biegen von Blechen?
Eine gute Faustregel beim Biegen von Blechen ist, eine Innenspannung beizubehalten. Der Biegeradius sollte mindestens der Blechdicke entsprechen. um Verformungen oder Risse zu vermeiden.
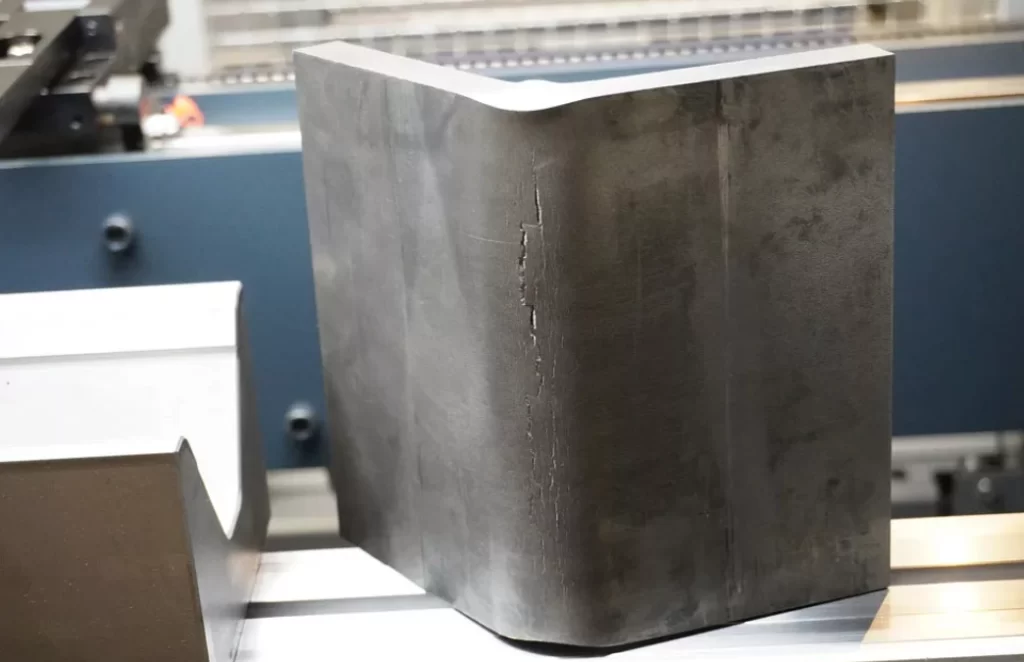
Risse in gebogenem Blech
Diese Grundlage bietet einen zuverlässigen Ausgangspunkt für die gängigsten Blechwerkstoffe und -anwendungen. Es ist jedoch zu beachten, dass die oben genannten Faktoren die Biegeanforderungen für bestimmte Legierungen und engere Toleranzen bestimmen können.
Weitere Faustregeln, die in anderen Abschnitten des Artikels erwähnt werden, sind:
- Regel zur Beugehöhe: H ≥ 2t + R
- Regel für die Kollision von Biegewerkzeugen: H ≥ 2t + R
- Regel für die Überdeckung gebogener Flansche: 0.2 mm Versatz für gemeinsame Ecken in Kastenkonstruktionen
Wie man den Biegeradius ermittelt
Zur Ermittlung des Biegeradius sind drei Schritte erforderlich: Bestimmung der Blechdicke, Auswahl der V-förmigen Matrizenöffnung und Berechnung des Biegeradius. Die Bestimmung des Biegeradius für ein bestimmtes Material ist daher ein systematischer Prozess, der Materialspezifikationen und Werkzeugeinstellungen berücksichtigt. Hersteller setzen üblicherweise auf Freibiege- und V-Biegeverfahren.
Zwischen Luftbiegen und V-Biegen besteht kein großer Unterschied. Während beim V-Biegen das Blechmaterial exakt in die Form der Matrize gezwungen wird, ermöglicht das Luftbiegen eine gewisse Flexibilität.
Herstellertabellen liefern zuverlässige Richtwerte für das Verhältnis von Materialstärke zu V-Matrizenöffnungsbreite. Diese Verhältnisse bestimmen die Radien, die mit einem bestimmten Material und der entsprechenden Biegemaschine erzielt werden können.
Angebotsanfrage und erfahren Sie, wie Experten mithilfe von Diagrammen und bewährten Verfahren den optimalen Biegeradius ermitteln.
Verwendung von Blechbiegeradiustabellen
Da manuelle Berechnungen zeitaufwändig sein können, verwenden Abkantpressenbediener und Ingenieure Tabellen für Blechbiegeradien. Man muss lediglich die Materialart und -dicke kennen. Der entsprechende Tabelleneintrag liefert den minimalen Biegeradius.
Hier ist eine Kurzfassung der Referenztabelle für den minimalen Biegeradius.
| Material | 1 – 6 mm | 6 – 12 mm | 12 – 25 mm |
| Aluminium | 1T | 1.5T | 2-3T |
| Stahl | 0.8T | 1.2T | 1.5-2.5T |
| Edelstahl | 2T | 2.5T | 3-4T |
Probieren Sie Prolean jetzt aus!
Beispiel zur Berechnung des Biegeradius von Blechen
Stellen Sie sich vor, ein 8 mm dickes Edelstahlblech wird gebogen. Berechnung der Blechbiegung Der Biegeradius muss angegeben werden. Gemäß der oben genannten Tabelle mit Biegeradien beträgt der minimale Biegeradius:
R = 2.5T
= 2.5*8 mm
= 20 mm
Häufige Fehler bei der Auslegung von Biegeradien
Die häufigsten Fehler bei der Auslegung des Biegeradius bestehen darin, den inneren Biegeradius mit der Materialstärke gleichzusetzen und 0.100″ als Standard-Biegeradius festzulegen, ohne die Anforderungen des Bauteils zu berücksichtigen.
Solche Fehler können die Herstellungskosten leicht in die Höhe treiben und die Lieferzeiten verlängern.
- Biegeradius gleich DickeDies kann insbesondere bei gängigen Werkstoffen zu Problemen führen, da dadurch die Notwendigkeit von Spezialwerkzeugen für das Biegen von Metallen mit unterschiedlichen Radien ausgelöst werden kann.
- 0.100″ als Standard-BiegeradiusStandardwerkzeuge können keinen Biegeradius von 0.100″ erzeugen. Sonderanfertigungen von Radiuswerkzeugen für das Metallbiegen sind teuer.
Fazit
Die sorgfältige Berücksichtigung des Biegeradius ist der Schlüssel zur Herstellung hochwertiger Blechbiegeteile. Durch die Einhaltung bewährter Verfahren beim Blechbiegen erhalten Sie stets Produkte, die den Konstruktionsanforderungen entsprechen.
Wenn Sie Hilfe bei der Konstruktion und Fertigung von Blechteilen benötigen, ProleanTech ist die Antwort. Kontakt aufnehmen heute für fachmännisch gestaltete und ausgeführte Blechbearbeitungsservice.
.
0 Kommentare