
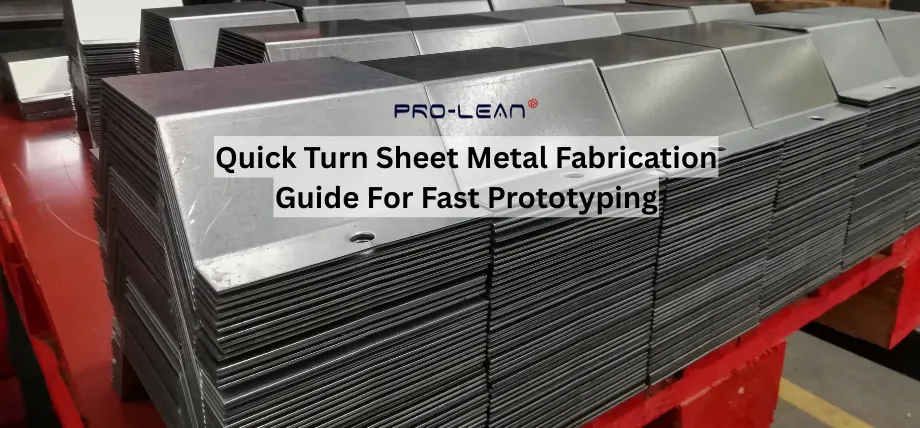
Gebogene Blechteile
Die schnelle Blechbearbeitung ermöglicht die Herstellung kundenspezifischer Metallteile, typischerweise innerhalb von Tagen oder Wochen, durch den Einsatz automatisierter Prozesse wie CNC-gesteuertes Schneiden und Umformen und ist daher ideal für die schnelle Blechbearbeitung. Blech-Prototyping Bedürfnisse.
Für Klein- bis Mittelserien und die schnelle Prototypenfertigung von Blechteilen ist dies eine hervorragende Methode zur Herstellung von Prototypen. Flache Bleche mit einer Dicke von typischerweise 0.5 bis 6 mm bilden den ersten Schritt. Anschließend werden diese Bleche geformt und zugeschnitten, um praktische Teile wie Gehäuse, Halterungen und Baugruppen für Blechprojekte herzustellen. präzise Blechbearbeitung.
Um die Präzision zu gewährleisten und sicherzustellen, dass sich die Teile reibungslos in größere Systeme integrieren lassen, werden je nach Material und Verfahren Toleranzen von ±0.1 mm bis ±0.5 mm verwendet.
Schlüsselprozesse in der Blechbearbeitung mit kurzen Durchlaufzeiten
Die Metallverarbeitung ist ein komplexer Prozess, der typischerweise von Fachleuten durchgeführt wird, die in Fertigungs- und Maschinenbaubetrieben arbeiten und sich auf Folgendes spezialisiert haben: BlechbearbeitungDas Endprodukt entsteht durch Schneiden, Biegen und Zusammenfügen des Metalls, das dem Verarbeiter als Rohmaterialblech mit einer Dicke von bis zu 0.25 Zoll geliefert wird.
Das Zuschneiden des Metalls auf die erforderliche Größe und Form ist ein entscheidender erster Schritt im Fertigungsprozess. Das Metall muss nach dem Zuschnitt maschinell in Form gebogen werden. Dabei wird das Metall durch Nieten, Schweißen und Schrauben in Form gebracht. Jedes Bauteil wird mit der bestmöglichen Technik zusammengehalten und montiert.
Nach dem Verbinden und Befestigen der Metallteile muss die Oberfläche gereinigt und poliert werden, um ein einheitliches, ästhetisch ansprechendes Erscheinungsbild sowie Schutz vor Rost und Beschädigungen zu gewährleisten. Für eine optimale Ausführung erfordert die Fertigung die Expertise verschiedener Fachleute.
Blechschneidverfahren für schnelle Teile
Die erforderliche Präzision, die Materialstärke und das Produktionsvolumen bestimmen die effektivsten Verfahren zum schnellen Schneiden von Blechen. Laser- und Wasserstrahlschneiden sind die gängigsten Verfahren in der Blechbearbeitung mit kurzen Durchlaufzeiten.
Laserschneiden
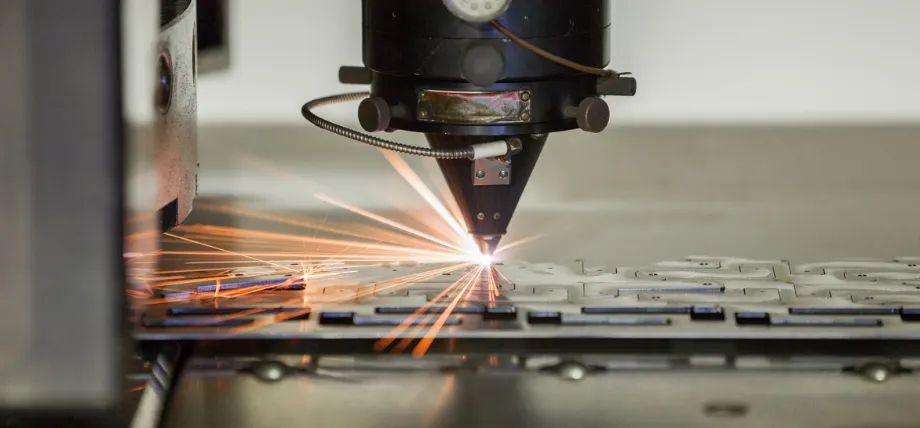 Laserschneiden von Blech
Laserschneiden ist eine Technologie, die … laser Materialien verdampfen. Laser Schneiden Es funktioniert, indem es die Leistung eines Hochleistungslasers bündelt, üblicherweise mithilfe von Optiken. Laseroptik und CNC (Computer Numerical Control) werden verwendet, um den Laserstrahl auf das Material zu lenken.
Ein kommerzieller Laser zum Schneiden von Materialien verwendet ein Bewegungssteuerungssystem, um einer CNC-Steuerung zu folgen. G-Code des Musters, das auf den Stoff ausgeschnitten werden soll.
Der fokussierte Laserstrahl wird auf das Material gerichtet, das dann entweder schmilzt, verbrennt, verdampft oder von einem Gasstrahl weggeblasen wird, wodurch eine Kante mit einer hochwertigen Oberflächenbeschaffenheit entsteht.
Wasserstrahlschneiden
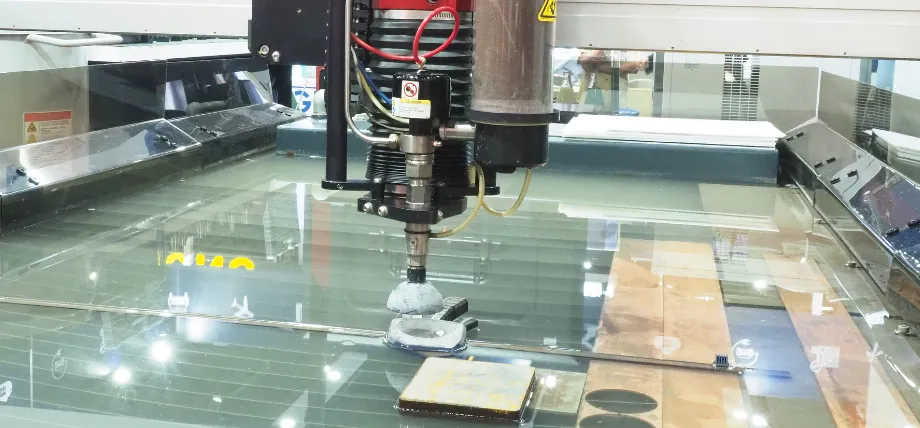 Wasserstrahlschneidverfahren
Ein Wasserstrahlschneider ist ein Industriewerkzeug, das mit einem extrem hochdruckbeaufschlagten Wasserstrahl oder einem Gemisch aus Wasser und einem Abrasivmittel eine Vielzahl von Materialien schneiden kann. Der Begriff Abrasivstrahlschneiden bezeichnet speziell die Verwendung eines Gemisches aus Wasser und einem Abrasivmittel zum Schneiden harter Materialien wie Metall, Stein oder Glas.
Wasserstrahlschneiden wird häufig bei der Fertigung von Maschinenteilen eingesetzt. Es ist das bevorzugte Verfahren, wenn die zu schneidenden Materialien empfindlich auf die hohen Temperaturen anderer Verfahren reagieren; Beispiele hierfür sind Kunststoffe und Aluminium. Wasserstrahlschneiden findet in verschiedenen Branchen, darunter Bergbau und Luft- und Raumfahrt, Anwendung zum Schneiden, Formen und Reiben.
Plasmaschneiden
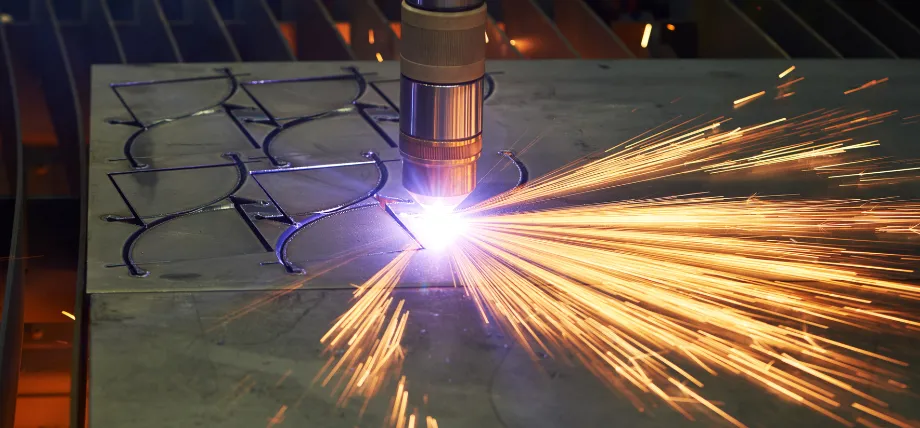
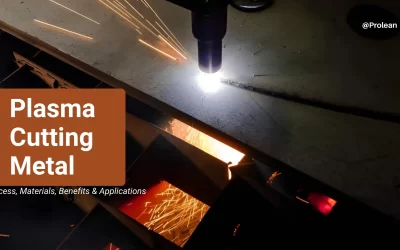
Plasmaschneiden im Gange
Durch Ionisierung von Gas in einen leitfähigen Lichtbogen mit Geschwindigkeiten von bis zu 10 m/min für 10 mm Stahl kann das Plasmaschneiden leitfähige Metalle schneiden. Für präzise Passungen ist aufgrund von Kantenfasen von 1–2 Grad und Toleranzen von ±0.5 mm eine Nachbearbeitung erforderlich. Das Verfahren eignet sich gut für dickere Materialien bis zu 50 mm, wobei die Lasereffizienz abnimmt. Lärm und Dämpfe erfordern jedoch eine Belüftung. Dadurch verlängert sich die Rüstzeit. Hochauflösende Plasmaversionen erhöhen die Genauigkeit auf ±0.3 mm für schnell bearbeitete Teile.
Revolverstanzen
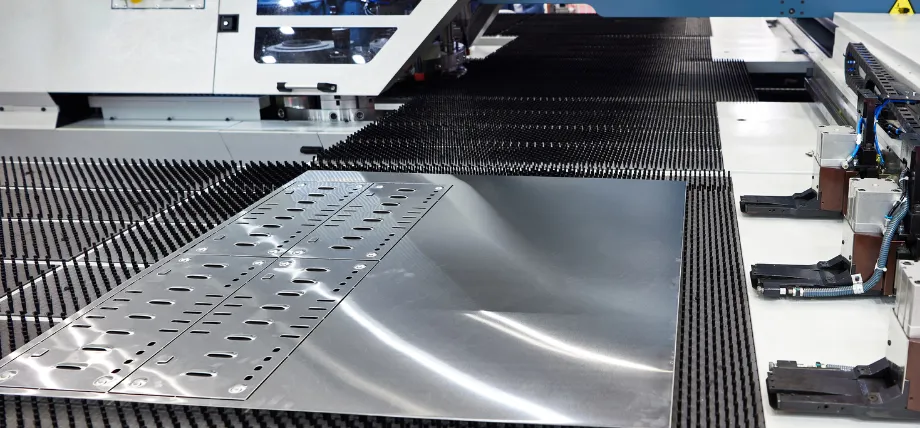
Revolverstanzpressenbetrieb
Die Revolverstanze stanzt Löcher und Lüftungsschlitze in ein Werkstück in einer einzigen Aufspannung mithilfe eines rotierenden Werkzeugkarussells. Mit Toleranzen von ±0.1 mm bearbeitet sie Bleche bis zu 6 mm Dicke bei 500 Hüben pro Minute. Durch die Bearbeitung mehrerer Arbeitsgänge pro Station wird der Aufwand deutlich reduziert, allerdings nur bei flachen oder leicht gekrümmten Teilen. Da Werkzeugwechsel nur 30 bis 60 Sekunden dauern, eignet sich das Verfahren für Konstruktionen mit hoher Lochdichte.
Blechbiegetechniken
Nach dem Schneiden wird das Biegen von Winkeln und Kurven durch Anwenden von Kräften erreicht, die größer als die Streckgrenze des Materials sind, ohne dass dieses bricht. Schnelle Bearbeitungszeiten hängen von der Wiederholgenauigkeit der CNC-Abkantpressen ab, und die Biegewinkel werden auf ±1 Grad genau eingehalten. K-Faktoren von 0.3–0.5 in den CAD-Modellen berücksichtigen unter anderem den Innenradius (mindestens die einfache Materialstärke) und die Rückfederung (0.5–2°). Mehrachsige Bremsen ermöglichen komplexe Abläufe in einer einzigen Aufspannung, was zu Zykluszeiten von nur 20 bis 40 Sekunden pro Biegung führt.
Biegen der Abkantpresse
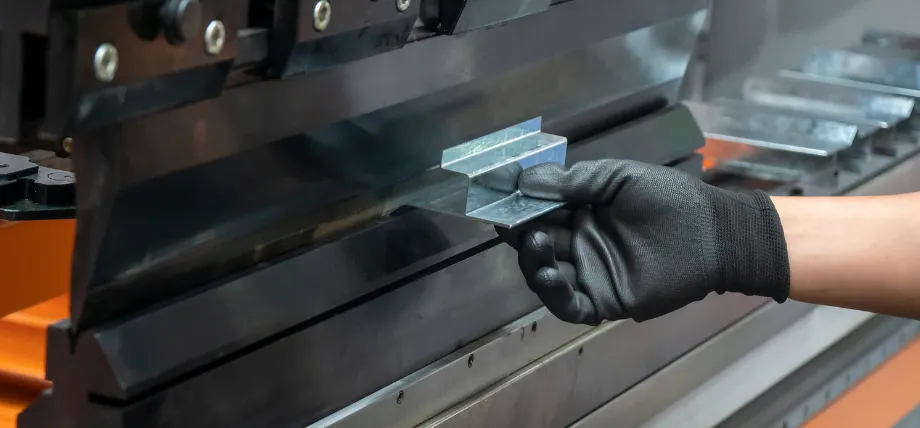
Abkantbiegevorgang
Beim Abkanten mit einer Presse werden Winkel von 0 bis 180 Grad erzeugt, indem das Blech mit einem Stempel gegen eine V-Matrize gepresst wird.
Die beliebteste Methode, das Luftbiegen, benötigt 10–20 % weniger Kraft als das Anschlagen, wodurch die Vielseitigkeit des Werkzeugs für Radien bis hinunter zu 0.5 mm gegeben ist.
Bei einer Vorschubgeschwindigkeit von 100 mm/s können die Kräfte bei 2 mm dickem Edelstahl bis zu 50 Tonnen/Meter erreichen. Die Maschine kann Längen bis zu 4 m und Dicken bis zu 12 mm verarbeiten, jedoch sind Entlastungsschnitte an den Kanten erforderlich, um Risse zu vermeiden.
Rollenbiegen
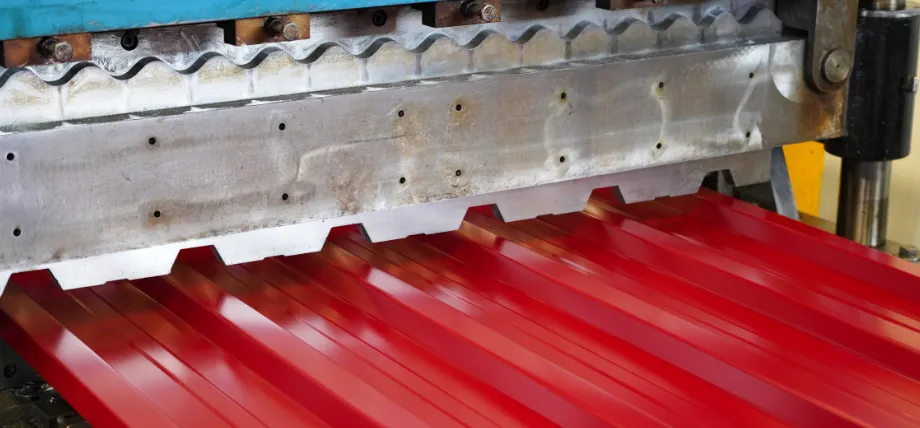
rotes Wellblech bildet
Das Walzenbiegen eignet sich perfekt für Zylinder mit einem Durchmesser von mehr als 100 mm, da es durch das Durchlaufen von drei verstellbaren Walzen sanfte Kurven erzeugt.
Sie kann Bleche bis zu 20 mm Dicke mit einer Geschwindigkeit von 1 m/min und einer Ovalität von unter 1 % verarbeiten. Durch Pyramidenkonfigurationen lassen sich konische Formen erzeugen, die anfängliche Einrichtung dauert jedoch 15 bis 30 Minuten.
Durch die Verringerung der ebenen Flächen in Kurven mit großem Radius wird die strukturelle Homogenität durch diese Technik verbessert.
Probieren Sie Prolean jetzt aus!
Beulenbildung
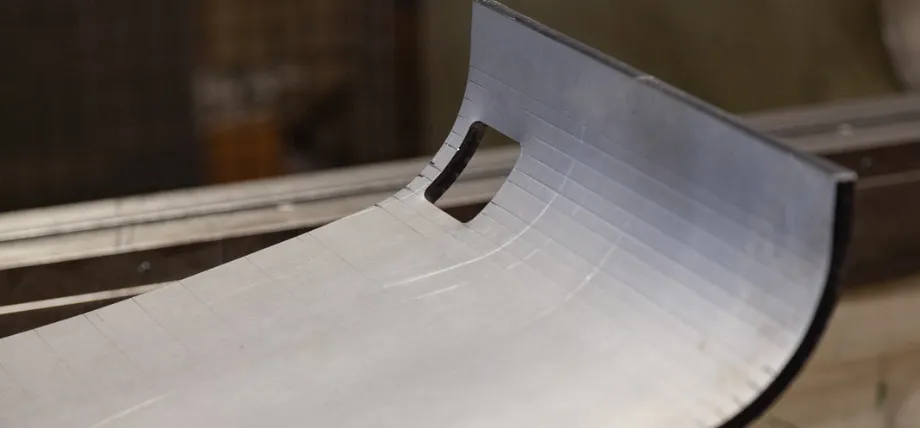
bauchgeformtes Blechteil
Das Bump-Forming ist ein Metallbearbeitungsverfahren, bei dem durch eine Reihe winziger, präziser Biegungen an einer Abkantpresse ein großer, glatter Radius oder eine Kurve in einem Metallstück erzeugt wird.
Mehr Präzision, die Möglichkeit, einzigartige Geometrien zu erzeugen, und die Fähigkeit, engere Radien als mit einer Blechwalze zu formen, insbesondere bei dicken Materialien, werden durch diesen Walzenersatz ermöglicht.
Architektur, Blechteile für die Luft- und Raumfahrtund die Herstellung von Sonderanlagen nutzt diese Technik häufig.
Schweißtechniken
Für die Verarbeitung von Bauteilen werden automatisierte Verfahren bevorzugt, da sie eine gleichmäßige und schnelle Bearbeitung ermöglichen. Ebenso werden gebogene Bauteile zu starren Strukturen verschweißt.
Durch die Fugenvorbereitung, wie z. B. das Abschrägen der Kanten um 30 bis 45 Grad, werden Eindringtiefen von 1.5-facher Dicke gewährleistet.
Um die Korrosionsbeständigkeit zu gewährleisten, müssen die Schweißzusatzwerkstoffe mit den Grundlegierungen übereinstimmen. Eine Wärmebehandlung nach dem Schweißen, die ein bis zwei zusätzliche Tage in Anspruch nehmen kann, reduziert Spannungen in hochfesten Stählen.
WIG-Schweißen
Das Wolfram-Inertgas-Schweißen (GTAW, auch bekannt als Wolfram-Inertgas-Schweißen oder TIG, Wolfram-Argon-Gas-Schweißen oder TAG und Heliarc-Schweißen, wenn Helium verwendet wird) ist ein Lichtbogenschweißverfahren, bei dem eine nicht abschmelzende Wolframelektrode zur Herstellung der Schweißnaht verwendet wird.
Schweißbereich und Elektrode werden durch ein inertes Schutzgas (Argon oder Helium) vor Oxidation und anderen atmosphärischen Verunreinigungen geschützt. Normalerweise wird ein Schweißzusatzwerkstoff verwendet, obwohl dieser bei manchen Schweißungen, sogenannten autogenen Schweißungen oder Schmelzschweißungen, nicht erforderlich ist.
Eine Schweißstromquelle mit konstantem Strom erzeugt elektrische Energie, die über den Lichtbogen durch eine Säule aus hochionisiertem Gas und Metalldämpfen, dem sogenannten Plasma, geleitet wird.
MIG-Schweißen
Das Metall-Schutzgasschweißen (MSG), auch als Metall-Inertgas-Schweißen (MIG) und Metall-Aktivgas-Schweißen (MAG) bekannt, ist ein Schweißverfahren, bei dem zwischen einer abschmelzenden MIG-Drahtelektrode und dem Werkstück ein Lichtbogen entsteht. Dieser erhitzt das Werkstück und führt zum Verschmelzen (Schmelzen und Verbinden). Zusammen mit der Drahtelektrode wird ein Schutzgas durch die Schweißpistole zugeführt, das den Schweißprozess vor Verunreinigungen aus der Luft schützt.
Punktschweißen
Beim Widerstandspunktschweißen werden Elektroden verwendet, um durch die Wärme des elektrischen Widerstands lokale Schweißpunkte zu erzeugen. Dadurch werden Bleche mit einer Dicke von 0.5 bis 3 mm in 0.1 bis 0.5 Sekunden pro Schweißpunkt verbunden.
Laserschweißen
Das Schmelzen und Verschmelzen von Werkstoffen mithilfe eines Laserstrahls wird als Laserschweißen bezeichnet. Dieses Verfahren ermöglicht die Herstellung schmaler, tiefer Schweißnähte mit geringem Verzug bei gleichzeitig hoher Präzision und Geschwindigkeit. Es findet Anwendung in Branchen wie der Automobil-, Luft- und Raumfahrt- sowie der Gesundheitsbranche.
Die 2-6 kW Ausgangsleistung von Faserlasern ermöglicht den Leitungsmodus für dünne Materialstärken; allerdings erfordern Spalttoleranzen von weniger als 0.2 mm eine Vorrichtung.
| Methodik | Typischer Dickenbereich | Schweißgeschwindigkeit | Verzerrungsgrad | Beste Schnellbearbeitungsanwendung |
| TIG | 0.5 - 8M | 100 – 400 mm/min | Sehr niedrig | Kosmetische Schweißnähte, Prototypen aus Edelstahl/Aluminium, Druckbehälter |
| MIG / MAG | 1 - 20 mm | Bis zu 1500 mm/min | Medium | Rahmen, Halterungen und Gehäuse aus Baustahl > 1.5 |
| Widerstandspunkt | 0.5 - 3 mm | 3 – 10 Spots/Sek. | niedrig | Blech und Batterieanschlüsse |
| Laserschweißen | 0.1 - 12 mm | 1 - 15 m / min | niedrig | Medizinische Geräte aus dünnwandigem Edelstahl, Wärmetauscherrohre |
Schweißtechniken für schnell durchführbare Blechbearbeitung
Materialien, die bei der Schnellfertigung verwendet werden
Bei der Materialauswahl werden Festigkeit, Umformbarkeit und Verfügbarkeit gegeneinander abgewogen; Legierungen mit Standarddicken (0.8-3 mm) werden aufgrund ihrer Schnelligkeit bevorzugt.
Aluminiumverarbeitung im Prototypenbau bietet eine niedrige Dichte (2.7 g/cm³) für gewichtssensible Anwendungen, während Edelstahl Streckgrenzen von bis zu 500 MPa für strukturelle Integrität bietet.
Aluminium
Die hervorragenden Bearbeitbarkeit und Vielseitigkeit von Aluminium machen es zu einem Top-Material für die Fertigung mit kurzen Durchlaufzeiten.
Aufgrund seiner einzigartigen Eigenschaften lässt es sich schneller verarbeiten als viele andere Metalle.
Edelstahl
Bestimmte Edelstahlsorten sind unter chloridhaltigen Bedingungen beständig gegen Lochfraß und Pitting.
Laser bieten ein Gleichgewicht zwischen Haltbarkeit und der doppelten Dichte von Aluminium (7.9 g/cm³), indem sie Materialdicken bis zu 4 mm mit einer Geschwindigkeit von 1-2 m/min bearbeiten.
Vorteile der schnellen Blechprototypenerstellung
Zu den Vorteilen gehören eine verbesserte Designvalidierung, geringere Kosten und eine schnellere Produktentwicklung.
Beschleunigt die Produktion funktionsfähiger Prototypen und ermöglicht so ein schnelleres Testen und Verbessern von Designs.
Vermeidet teure Werkzeuge und bietet kostengünstige Lösungen für kleine Serien.
Beschleunigte Design-Iteration
Prototypen ermöglichen die Prüfung von physikalischen Störungen und Toleranzen im Bereich von ±0.1 mm, sodass CAD-Anpassungen innerhalb von 24 bis 48 Stunden vorgenommen werden können.
Kosteneffizienz bei der Früherkennung
Rapid Sheet Metal senkt die Kosten, indem teure Modifikationen, Werkzeugwechsel und Materialverschwendung während der Serienproduktion vermieden werden.
Erweiterte Funktionstests
Die Teile überstehen Falltests (1 m) und Temperaturzyklen (-40 °C bis 150 °C), wodurch die Leistungsfähigkeit vor der Skalierung validiert wird.
Probieren Sie Prolean jetzt aus!
Worauf Sie bei einem Schnelllieferanten achten sollten
Zuschnitt und Biegen im eigenen Haus
Blechbearbeitungsunternehmen mit kurzen Durchlaufzeiten, die Laserschneiden, Biegen und Endbearbeitung an einem Ort durchführen, haben den Vorteil, Verzögerungen zu vermeiden, die häufig durch Outsourcing entstehen. Dies ist vorteilhaft und ermöglicht kürzere Lieferzeiten, da der Übergang von der Angebotserstellung zur Produktion einfacher ist.
Materialbestand für schnelle Bearbeitungszeiten
Ein gut sortiertes und vorbereitetes Metalllager ist entscheidend für schnelle Durchlaufzeiten und Produktionsbereitschaft. Blechverarbeiter mit kurzen Durchlaufzeiten, die gängige Stärken und Legierungen vorrätig haben, sind nicht auf Materiallieferungen angewiesen.
DFM-Feedbackqualität
Schnelle Bearbeitung und Blechverarbeitung gehen über eine schnelle Produktion hinaus. Zu den Schlüsselfaktoren für eine schnelle Fertigung gehören intelligente Konstruktionsunterstützung, die eine Skalierung der Produktion durch Optimierung der Konstruktionsgeometrie ermöglicht, Kosten senkt und Nachbesserungen bei der Serienproduktion vermeidet.
ISO-/Qualitätsprüfungen
Bei der schnellen Blechbearbeitung kann es häufig vorkommen, dass Lieferanten die Produktionsqualität nicht überprüfen. Lieferanten mit ISO-Zertifizierungen, Prüfgeräten und Materialrückverfolgbarkeitszertifikaten können jedoch für gleichbleibende Teile sorgen.
Beispiele für Anbieter von Blechbearbeitung mit kurzen Lieferzeiten
Proleantech
Wir bieten Dienstleistungen im Bereich Blechbearbeitung und -umformung – von Prototypen bis zur bedarfsgerechten Fertigung von Blechteilen. Unsere Dienstleistung findet breite Anwendung in verschiedenen Branchen, darunter Bauwesen, Automobilindustrie, Luft- und Raumfahrt sowie Elektrotechnik.
Xometrie
Für die Fertigung auf Abruf ist der Marktplatz von Xometry mit über 10,000 Lieferanten in den USA und der EU verbunden. Angebote für Mengen bis zu 1,000 Stück werden innerhalb weniger Sekunden erstellt.
MadeAria
MadeAria ist auf Präzisionsgehäuse spezialisiert und verwendet Wasserstrahl- und Plasmaschneiden für verzugsfreie Kanten (±0.03 mm). Für Sonderanfertigungen wird ein Aufpreis von 15 % berechnet, wobei Wert auf nachhaltige und umweltbewusste Projekte gelegt wird.
Konstruktionsrichtlinie zur Optimierung von Blechteilen
Der Fokus liegt auf der fertigungsgerechten Konstruktion, um die Blechteile zu maximieren. Dies geschieht durch Vermeidung detaillierter oder tiefgezogener Konstruktionen, Verwendung einheitlicher Biegeradien und Entlastungsschnitte, Einhaltung geeigneter Loch- und Biegeabstände sowie Verstärkungsmerkmale ohne zusätzliche Teile.
Neben der Senkung der Kosten und der Sicherstellung der strukturellen Integrität trägt eine geeignete Konstruktion dazu bei, Materialverformungen zu minimieren.
Gleichmäßige Materialstärke
Für eine gleichmäßige Werkzeugbelastung und minimale Rückfederung muss die Dicke konstant gehalten werden.
Minimaler Biegeradius
Um Mikrorisse zu vermeiden, sollten die Innenradien bei Stählen auf das Einfache der Blechdicke eingestellt werden – z. B. 2 mm bei einem 2 mm dicken Blech. Die Berechnung erfolgt nach der Formel r = t / (2 * tan(α/2)), wobei α der Biegewinkel ist.
Platzierung von Löchern und Schlitzen
Um Risse zu vermeiden, sollte der Lochdurchmesser mindestens so groß sein wie die Materialstärke.
Entlastungsschnitte und Kerben
Entlastungsschnitte und -kerben sind für die Optimierung von Blechteilen unerlässlich, da sie das Material beim Biegen fließen lassen und so ein Einreißen und Falten verhindern.
Um Spannungsspitzen zu vermeiden, werden in den Konstruktionsrichtlinien Mindestabstände zwischen Merkmalen wie Kerben, Laschen und Löchern festgelegt.
Lieferzeiten für Blechteile
Bei gängigen Verfahren wie Laserschneiden und Biegen liegen die Lieferzeiten für Blechteile üblicherweise zwischen zwei und zwölf Werktagen; komplexere Aufträge dauern länger. Die Lieferzeiten für Fertigungsverfahren wie die Blechbearbeitung betragen typischerweise fünf bis zwölf Werktage.
| Teilekomplexität | Schneiden und Biegen | Schweiß- | Oberflächenbehandlung (z. B. Pulverbeschichtung) | Gesamte Vorlaufzeit |
| Einfach (flach mit 1-2 Biegungen) | 2-4 Tage | 3-5 Tage | 4-7 Tage | 4-7 Tage |
| Mittel (Löcher, 3-5 Biegungen) | 3-5 Tage | 4-7 Tage | 5-10 Tage | 5-10 Tage |
| Komplex (Baugruppen, kundenspezifische Funktionen) | 5-8 Tage | 7-12 Tage | 10-15 Tage | 10-15 Tage |
Beispielhafte Lieferzeiten für schnellfertige Blechteile nach Komplexität
Hauptfaktoren, die die Lieferzeit beeinflussen
Teilekomplexität
Die Komplexität von Bauteilen umfasst Blechbearbeitungsmerkmale wie aufwendige Schnittmuster, enge Biegetoleranzen oder mehrteilige Baugruppen, die die Programmierung und Rüstzeiten verlängern. Einfache Abwicklungen lassen sich am selben Tag einrichten, komplexe und detaillierte Schnitzereien, Gravuren und geometrische Schnitte können jedoch zusätzliche Tage in Anspruch nehmen.
Materialverfügbarkeit und Oberflächenbehandlung
Handelt es sich bei dem benötigten Material um eine gängige Legierung, ist diese in der Regel leicht zu beschaffen, und Blechverarbeiter mit schnellen Lieferzeiten halten gängige Materialien vorrätig. Ungewöhnliche Blechdicken, Speziallegierungen, galvanische Oberflächenbehandlungen und andere Bearbeitungsschritte können die Lieferzeiten verlängern.
Schweiß- und Montageanforderungen
Geschweißte Bauteile, die Montage von Beschlägen mittels Nieten und Schrauben können nach dem Schneiden und Biegen zusätzliche Fertigungsschritte erfordern. Vorgänge, die qualifizierte manuelle Arbeit erfordern, wie beispielsweise das Punktschweißen von Teilen, können die Produktionszeiten erheblich verlängern.
Chargengröße
Kleinserien und Prototypen lassen sich schnell und einfach herstellen. Mit steigender Stückzahl verlängern sich jedoch auch die Lieferzeiten. Daher ist es wichtig, Angebote von effizienten Lieferanten einzuholen, die die Durchlaufzeiten optimieren können, egal ob Sie von der Prototypen- zur Klein- oder Großserienproduktion wechseln.
Kundenspezifische Blechbearbeitungsdienste
Proleantech Wir bieten hochwertige, kundenspezifische Blechteile mit kurzen Lieferzeiten. Schnelle Angebotserstellung, enge Toleranzen und ISO-Qualitätskontrollen in jeder Fertigungsphase sind für uns selbstverständlich.
Darüber hinaus können Sie optional DFM-Unterstützung erhalten. durch unser Blechservice und optimieren Sie Ihren Arbeitsablauf von Von der Prototypenentwicklung bis zur Serienfertigung.
Angebotsanfrage noch heute, um mit Ihrem Projekt zu beginnen.
Fazit
Die Blechbearbeitung in Eilverfahren ermöglicht die schnelle Fertigung präziser Sonderteile für Prototypen und Kleinserien. Dabei kommen Biege-, Schneid- und Schweißprozesse zum Einsatz, um Teile mit engen Toleranzen und kurzen Lieferzeiten herzustellen.
Die schnelle Blechbearbeitung eignet sich ideal für zügige Funktionstests und die Iteration von Designs zur Unterstützung der Produktentwicklung.
0 Kommentare