
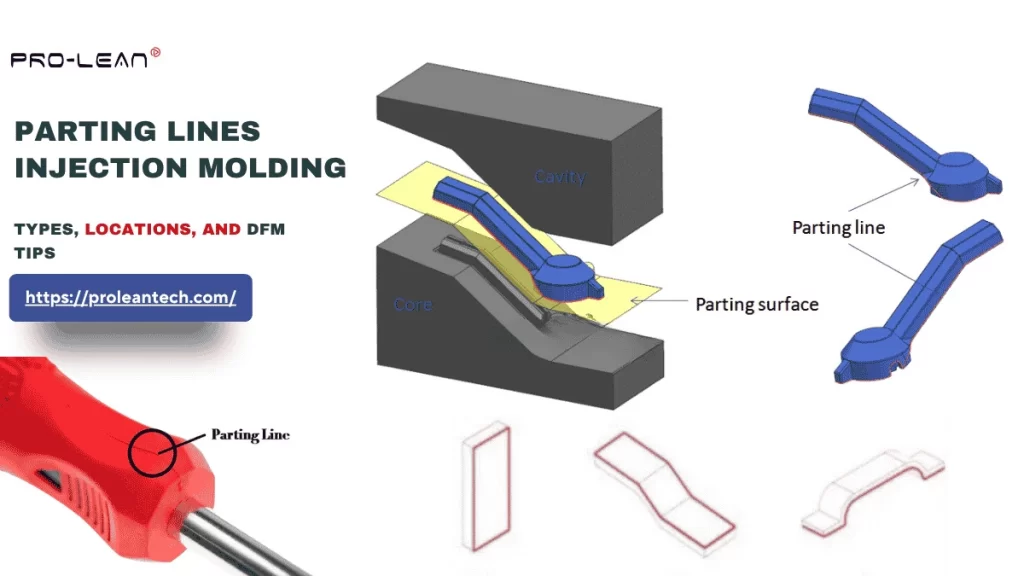
Trennlinien-Spritzguss
Eine Trennlinie ist die Linie in Spritzgießen Die Trennlinie ist die Stelle, an der zwei Formhälften aufeinandertreffen. Sie ist häufig auf der Oberfläche von Kunststoffformteilen sichtbar. Diese Linie beeinträchtigt die Ästhetik und sogar die Funktionalität des Teils. Das Spritzgießen mit Trennlinie zielt darauf ab, diese unvermeidliche Naht zu minimieren.
Wird die Trennlinie falsch positioniert, führt dies zu Kunststoffaustritt (Gratbildung) während des Prozesses und es entsteht ein sichtbarer Defekt.
Wenn Sie bei der Werkzeugkonstruktion vor Herausforderungen hinsichtlich der Position und Art der Fixierung der Trennlinie stehen, während Spritzgussdesign Dieser Artikel führt Sie von der grundlegenden Werkzeugkonstruktion bis hin zu Konstruktionsregeln und Best Practices und bietet Ihnen einen umfassenden Überblick über DFM-Strategien.
Fangen wir an.
Was ist die Trennlinie beim Spritzgießen?
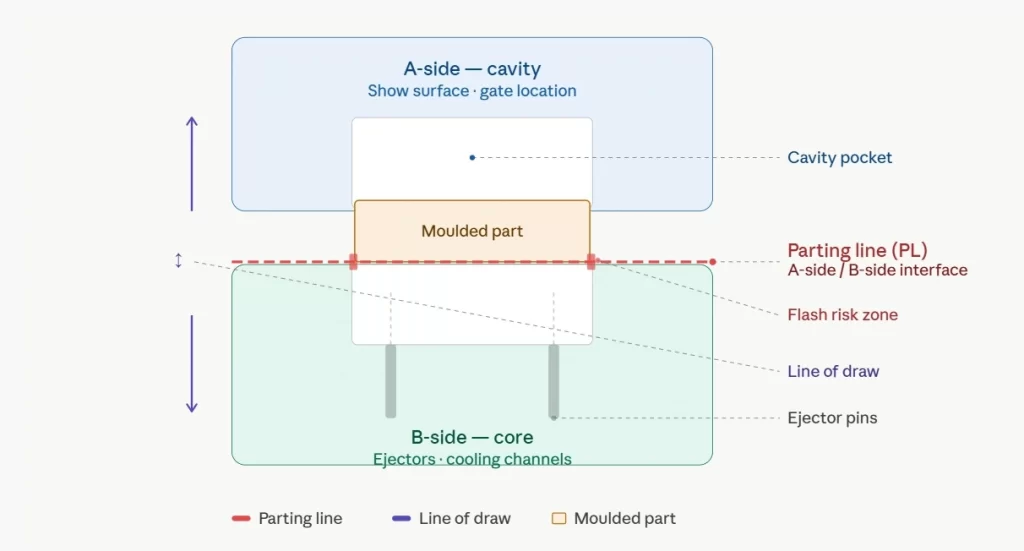
Trennlinienkonzept beim Formen
Eine Trennlinie ist ein geometrisches Merkmal, das beim Spritzgießen unvermeidbar ist. Sie kann durch visuelle Inspektion der Formteile identifiziert werden; man kann eine Naht erkennen, die außen an der Stelle zurückbleibt, wo die beiden Formhälften (Kern und Hohlraum) treffen sich während der Schließung und werden während der Öffnung getrennt.
Eine Trennlinie beschädigt das Bauteil nicht, kann aber einen Defekt darstellen, wenn die Spritzgussform nicht ordnungsgemäß konstruiert ist und der Formgebungsprozess mit technischen Fehlern durchgeführt wird.
Obwohl die Trennlinie ein einfaches Element zu sein scheint, muss sie unter Berücksichtigung der Position, des geeigneten Trennlinientyps, der Einbeziehung des Entformungsschrägenwinkels und anderer Faktoren konstruiert werden. ASME Y14.8 Die Norm definiert dies als eine Trennlinie (oder -fläche) zwischen zwei Abschnitten einer Form oder eines Werkzeugs.
Arten von Trennlinien beim Spritzgießen
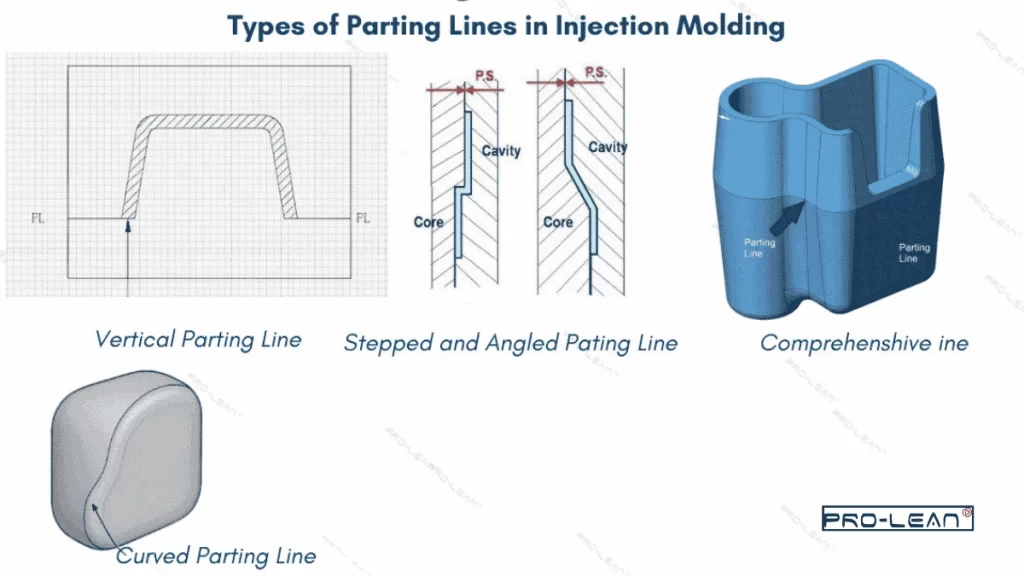
Arten von Trennlinien
Es gibt verschiedene Arten von Trennlinien, die anhand ihrer Geometrie und ihres Verlaufs klassifiziert werden. Dazu gehören vertikale, abgeschrägte, gekrümmte, gestufte und umfassende Trennlinien.
Vertikale Trennlinien
Vertikale Trennlinien zeichnen sich durch ihre Position relativ zur Formöffnungslinie aus; sie verlaufen stets rechtwinklig zur Formöffnungslinie. Sie sind die einfachsten Trennlinien und reduzieren die Kosten der Formbearbeitung.
Eignung: Einfache Bauteilgeometrien, wie z. B. LEGO-Steine, flache Deckel, Gehäuseabdeckungen usw.
Fasentrennlinien
Wie der Name schon sagt, weisen abgeschrägte Trennlinien geneigte Kanten auf, um Lufteinschlüsse zu minimieren. Anstelle eines einfachen senkrechten Abschlusses sind die Kanten in einem Winkel von ca. 3–15° abgeschrägt. Diese Art von Trennlinien eignet sich für komplexe Formen, beispielsweise wenn die Öffnung an Extrudern oder Rippen liegt.
Lassen Sie zwei Ebenen frei, damit die abgeschrägte Linie leicht bearbeitet werden kann.
Eignung: Teile mit sich verjüngenden Seitenwänden, Übergängen mit Entformungswinkel usw.
Gebogene Trennlinien
Die Trennlinie folgt einer Kurve anstatt einer Ebene. Sie eignet sich nicht für Teile mit einfacher Geometrie, da sie 5-Achs-CNC-Maschinen (oder höher) und ein fortschrittliches EDM-System für die Formenbearbeitung erfordert. Ein Freiform-Ortspunkt erfasst die Geometrie, und eine Trennlinie wird über eine nicht-kosmetische Oberfläche gelegt.
Eignung: Wenn die Außenseite der Teile eine gekrümmte Oberfläche aufweist oder um eine Linie quer durch die sichtbare kosmetische Zone zu vermeiden.
Abgestufte Scheitellinien
Durch die Anordnung gestufter Trennlinien auf verschiedenen Ebenen in unterschiedlichen Höhen kann eine Linie den komplexen äußeren Merkmalen in verschiedenen Höhen folgen.
Um das Risiko einer Fehlpassung der Form zu vermeiden, wird auf der Seite mit der höheren Belastung ein Fersenblock oder ein Keileinsatz platziert, da die Stufe höheren seitlichen Kräften ausgesetzt ist.
Eignung: Bauteile mit Merkmalen/Ebenen auf unterschiedlichen Höhen, wie z. B. gerippte Paneele und Gehäuse mit Verriegelungsmechanismen.
Umfassende Trennlinien
Umfassende Trennlinien unterscheiden sich nicht nur von anderen Arten, sondern kombinieren zwei oder mehr andere Trennlinienarten. Sie umfassen beliebige Kombinationen von vertikalen, abgeschrägten, gebogenen und gestuften Trennlinien, je nach Komplexität des gewünschten Bauteils.
Eignung: Hochkomplexe Bauteile mit verschiedenen geometrischen Merkmalen, bei denen ein einzelner PL-Typ nicht effizient ist, wie z. B. Gehäuse für medizinische Geräte.
Vergleichstabelle für Trennlinienarten beim Spritzgießen
| Eigenschaften | Vertikale Trennlinie | Fasentrennlinie | Gebogene Trennlinie | Abgestufte Trennlinie |
| Formenkomplexität | Flache und einfache Formstruktur | Mittlere Komplexität, Winkelabsperrflächen | Hohe Komplexität | Mittel bis hoch, und beinhaltet Versätze in mehreren Ebenen |
| Kosten für die Formenherstellung | Low Cost | Niedrig–Mittel | 20–40 % höher als vertikale Linien | Mittel bis hoch |
| Bearbeitungsmethode | 2/3-Achs-CNC-Fräsen | 3-Achs-CNC-Fräsen | 5-Achs-CNC- und EDM-Bearbeitung | 3/4-Achs-CNC-Maschinen |
| Flash-Risiko | Gleichmäßige Dichtungsfläche und geringstes Risiko von Funkenbildung | Niedrige Fase reduziert Lufteinschlüsse und sorgt für eine dichte Abdichtung. | Moderat | Hoch auf den Steigleitungen |
| Beispiele | Produkte im LEGO-Stil, Flaschenverschlüsse, Gehäuseplatten |
Konischer Stecker, Steckergehäuse und konischer Trichtermantel. |
Gehäuse für Elektrowerkzeuge, Griff und Autotürverkleidung | Elektronische Lünette, gestufter Objektivhalter und mehrstufige Gehäuse |
Lage der Trennlinie
Die Position der Trennlinie muss für die Fertigung festgelegt werden, da sie in direktem Zusammenhang mit dem Formkern und dem Formhohlraum steht. Die Trennlinie beeinflusst außerdem weitere Formmerkmale wie den Entformungsschrägenwinkel, die Angusslage und die Auswerferstifte.
- Setzen Sie die Trennlinie an der Stelle des größten Querschnitts des Konstruktionsteils, um Werkzeugkosten, Entformungsschräge und DFM zu optimieren.
- Durch Entformungsschrägen wird eine hohe Teilehaftung auf der Kernseite sichergestellt; das Formteil bleibt nach der Entformung auf der Kernseite der Form.
- Sofern die Teilegeometrie es zulässt, sollten für Spritzgießverfahren immer planare Trennlinien gewählt werden.
- Platzieren Sie die Trennlinie an einer nicht-kosmetischen äußeren Formgrenze, wie z. B. dem unteren Rand und dem Trennflansch.
Kann die Lage der Trennlinie die Produktionskosten beeinflussen?
Die Lage der Trennlinie beeinflusst sowohl die Kosten des Werkzeugbaus als auch die Kosten des Spritzgießens. Trennlinien an schwer zu bearbeitenden Stellen, beispielsweise am Schnittpunkt mehrerer Merkmale, erhöhen die Bearbeitungszeit und die Kosten des Werkzeugbaus.
Werden Trennlinien in Hochdruckbereichen der Form platziert, erhöht sich das Risiko der Gratbildung und der Bedarf an Nachbearbeitung, wodurch die Produktionskosten steigen. Durch die korrekte Positionierung der Trennlinie werden die Kosten für die Werkzeugbearbeitung gesenkt und die Spritzgussproduktion optimiert.
Probieren Sie Prolean jetzt aus!
Kann die Lage der Trennlinie die Produktionskosten beeinflussen?
Die Lage der Trennlinie beeinflusst sowohl die Kosten des Werkzeugbaus als auch die Kosten des Spritzgießens. Trennlinien an schwer zu bearbeitenden Stellen, beispielsweise am Schnittpunkt mehrerer Merkmale, erhöhen die Bearbeitungszeit und die Kosten des Werkzeugbaus.
Werden Trennlinien in Hochdruckbereichen der Form platziert, erhöht sich das Risiko der Gratbildung und der Bedarf an Nachbearbeitung, wodurch die Produktionskosten steigen. Durch die korrekte Positionierung der Trennlinie werden die Kosten für die Werkzeugbearbeitung gesenkt und die Spritzgussproduktion optimiert.
Trennlinien-Designregeln für DFM
Hinterschneidungen durch Neupositionierung der PL beseitigen.
Der erste Schritt bei der Bearbeitung eines Merkmals mit seitlicher Auswirkung im DFM-Verfahren besteht darin, zu prüfen, ob eine Verlegung der Trennlinie über das Merkmal hinweg die Hinterschneidung vollständig beseitigt. Oftmals lässt sich das Problem durch Verlegen der Trennlinie, sodass die Hinterschneidungsform auf beide Formhälften aufgeteilt wird, ohne zusätzliche Werkzeugkosten beheben oder zumindest abmildern.
Kann die Position des PL (Platelet Letter) aufgrund der Zugkraftrichtung oder aus ästhetischen Gründen nicht verändert werden, so sollte ein Nockenbolzen-Gleit-/Heber-/Klappkern verwendet werden.
Ausgenommen sind Oberflächen der Klasse A und funktionale Schnittstellen.
Die Passnaht ist ein integraler Bestandteil des Formteils und hinterlässt eine sichtbare Nahtstelle, die während des Formprozesses am Teil verbleibt. Gemäß DFM (Design for Manufacturing) muss die Passnaht an allen Oberflächen der Klasse A, die für die Oberflächenbeschaffenheit wichtig sind, wie z. B. Dichtungsflächen, Lagersitzflächen oder Präzisionspassflächen, vermieden werden.
Das Vorhandensein einer PL-Markierung auf einer Funktionsfläche kann Mikrostufen verursachen, die Dichtungen beeinträchtigen oder die Reibung in Laufspalten erhöhen können. Die Nahtlinie muss an neutralen Kanten, wie z. B. Flanschen, Sekundärflächen oder verdeckten Bereichen der Geometrie, verlaufen.
Die PL-Geometrie sollte möglichst planar sein.
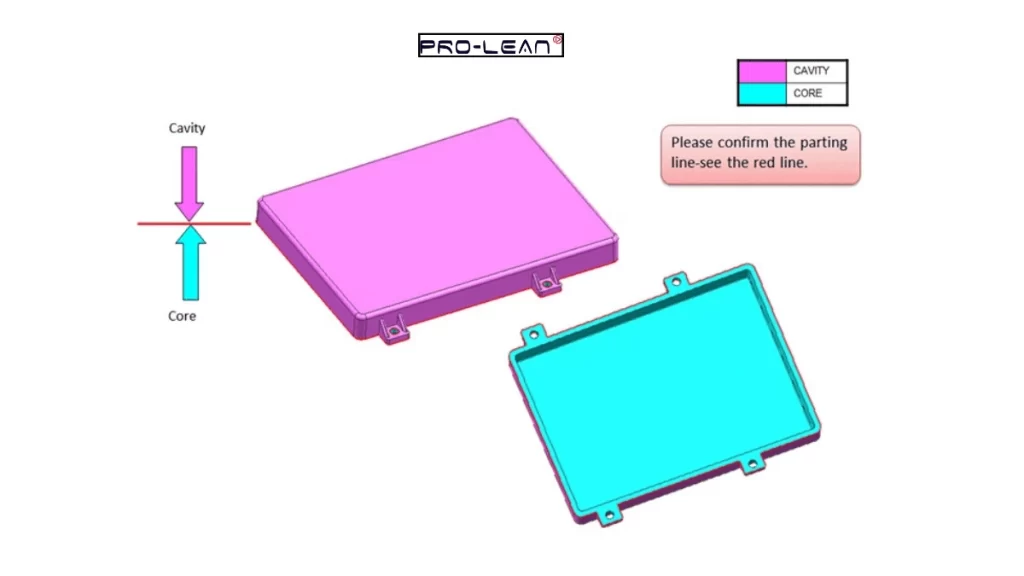
Hobel-Trennlinie
Die (PL)-Geometrie der Form muss so planar wie möglich gehalten werden, damit beim Einspritzen des Kunststoffs die durch den Eintritt des Kunststoffs in den Formhohlraum erzeugte Seitenkraft keine Formverschiebung von mehr als 0.05 mm verursacht. Durch die Verwendung einer flachen (vertikalen) Führungsstange wird die Schließkraft gleichmäßig über den gesamten Formgrundkörper übertragen, was eine 3-Achs-CNC-Bearbeitung anstelle einer 5-Achs-Bearbeitung plus EDM ermöglicht und den Verschleiß der Führungsstange deutlich reduziert.
Halten Sie an allen Wänden einen Mindestluftzugwinkel ein.
Der Entformungswinkel ist untrennbar mit der Position der Trennlinie verbunden; er muss anhand der Materialart, der Werkzeugkomplexität und der gewünschten Eigenschaften festgelegt werden. KunststoffstrukturFolglich müssen alle Hohlraumwände eine Verjüngung von der Trennlinie weg von der Ziehachse aufweisen.
- Auf allen polierten Oberflächen: 0.5 °
- Standardausführungen: 1-2°.
- Für strukturierte Oberflächen: zusätzliche 1.5 Grad Entformungswinkel pro 0.04 mm Fasertiefe
Moldflow-Simulation zur PL-Validierung durchführen
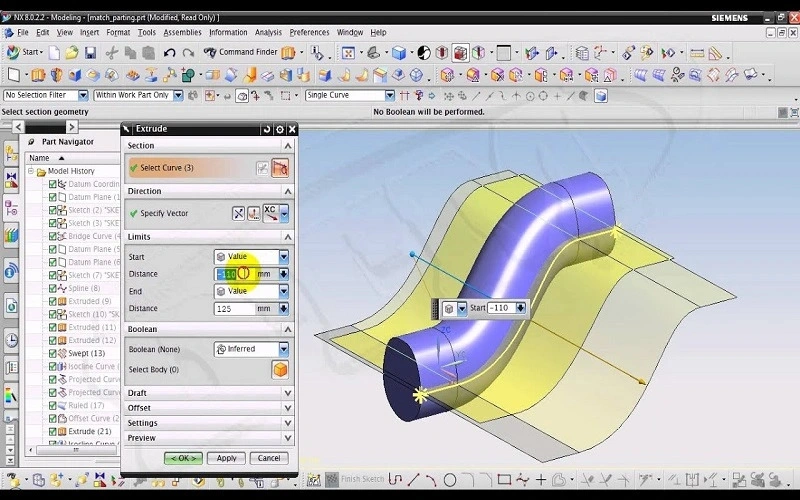
Trennliniensimulation
Mithilfe der Moldflow-Simulation (Moldflow, Sigmasoft) lässt sich zudem überprüfen, ob die gewählte Trennlinie keine Schweißnähte in tragenden oder optischen Bereichen verursacht. Sie hilft, Stellen zu identifizieren, an denen sich Lufteinschlüsse am Rand der Trennlinie bilden könnten.
Probieren Sie Prolean jetzt aus!
Wo sollte beim Entwurf einer Form für ein Elektronikgehäuse eine Trennlinie platziert werden?
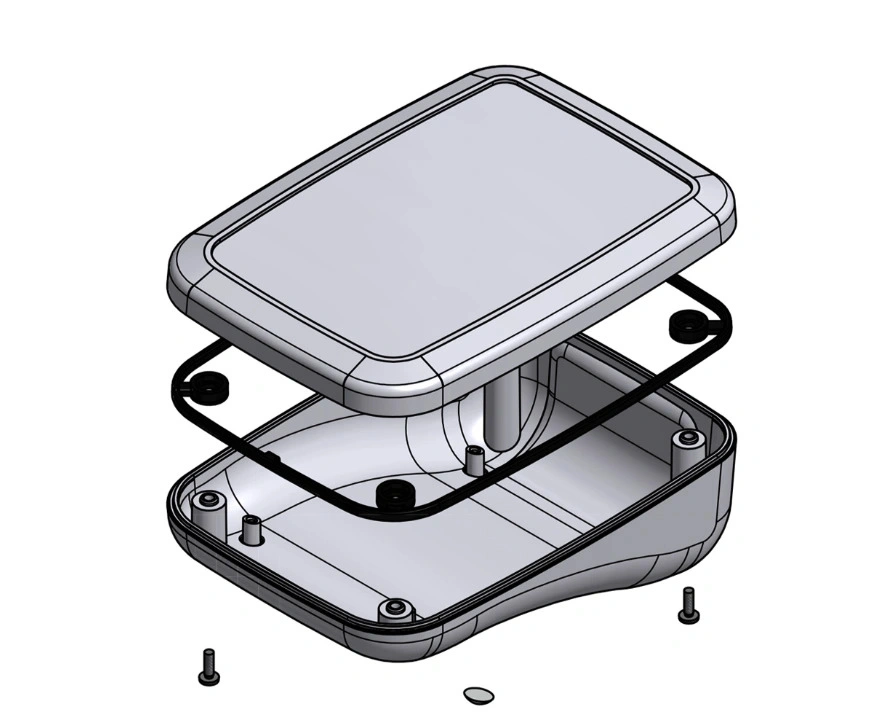
Gehäuse-Spritzgusskonstruktion
Nehmen wir an, Sie arbeiten an einem Konstruktion von spritzgegossenen Gehäusen für ein elektronisches Gerät. Die Geometrie ist ein einfaches Rechteck mit einer zweiteiligen Baugruppe (obere Abdeckung + untere Basis). Die Gehäuseabmessungen betragen 200 x 100 x 60 mm, die Dicke 3 mm, der Entformungswinkel 2° und die gewünschte Toleranz ±0.125 mm.
Fall I: Platzierung der Trennlinie in der Mittelebene
Wenn Sie die Trennlinie in der Mittelebene oder auf dem umlaufenden Flansch zwischen Ober- und Unterhälfte platzieren, vermeiden Sie komplexe Probleme. Hinterschnittspritzguss und die Produktionskosten zu senken.
Fall II: Platzierung entlang einer nicht-kosmetischen Grenze für ein komplexes Gehege
Falls das Gehäuse Rippen, Vorsprünge, Hinterschneidungen, Schlitze und unregelmäßige Konturen aufweisen muss, sollten die Trennlinien entlang nicht-kosmetischer Flächen wie der hinteren Seitenkante und um den Stufenflansch herum verlaufen. Die Bereiche mit Sichtfenster, die Bodenflächen und die Dichtflächen müssen ausgespart werden.
Fließlinien vs. Stricklinien vs. Fließlinien Spritzgießen
Wenn geschmolzener Kunststoff ungleichmäßig durch den Formhohlraum fließt und ungleichmäßig abkühlt, entstehen auf der Oberfläche des Bauteils Streifen oder Wellenlinien entlang der Fließrichtung. Bindenähte beim Spritzgießen sind dünne Linien oder Nähte, die durch das Verschmelzen und Abkühlen zweier Schmelzströme entstehen, bevor diese sich vollständig vermischen.
Die Trennlinien sind unvermeidbar und können je nach gewünschter Ästhetik angepasst werden. Fließ- und Bindelinien lassen sich durch die Anpassung der Formgebungsprozessparameter minimieren oder eliminieren.
- Beispiel für Fließleitungen: Wellenlinien auf dünnen Abschnitten des Armaturenbretts
- Stricklinien Beispiel: Wasserflecken auf der Abdeckplatte der Steckdose, zwischen den Schraubenlöchern und an den Außenkanten
- Beispiel für Trennlinien: Rund um den äußeren Rand des Plastikflaschenverschlusses
Summieren
Die Trennlinien beim Spritzgießen beeinflussen die Qualität und Effizienz der Spritzgussteile. Durch die Verwendung geeigneter Trennlinien mit korrekter Positionierung lassen sich Fehler wie Gratbildung, Formfehler und ästhetische Mängel vermeiden.
Bei ProleanTech bieten wir Ihnen detaillierte Richtlinien und technische Unterstützung, um die Werkzeugkonstruktion mithilfe von DFM (Design for Manufacturing) vor dem Werkzeugbau und dem eigentlichen Spritzgussverfahren zu optimieren. Wir verfügen über zehn Jahre Erfahrung in der Herstellung kundenspezifischer Spritzgussformen und der Verarbeitung von Kunststoffteilen für verschiedene Branchen.
Unsere Spritzgussservice Wir verwenden automatisierte Spritzgießmaschinen, die Teile nach komplexen Formdesigns fehlerfrei fertigen können. Darüber hinaus sind wir flexibel in der schnellen Werkzeugherstellung und fertigen auch komplexe Formen für Kunststoffteile. Für einen DFM-Bericht und ein Angebot laden Sie Ihre Datei noch heute auf unserer Online-Plattform hoch.
Häufig gestellte Fragen
Was ist der Unterschied zwischen Trennlinie und Grat?
Eine Trennlinie ist eine sichtbare Nahtstelle an der Außenseite eines Formteils, an der zwei Formhälften während des Formprozesses aufeinandertreffen und sich wieder trennen. Grat hingegen ist ein ästhetischer Mangel, der durch eine fehlerhafte Gestaltung der Trennlinie und unsachgemäße Verarbeitung entsteht. Es handelt sich dabei um eine dünne Schicht überschüssigen Materials, das durch die Spalten austritt.
Wie findet man die Trennlinie?
Um die Trennlinie zu finden, identifizieren Sie die Stelle, an der die beiden Formhälften aufeinandertreffen; sie erscheint als winzige, durchgehende Naht auf der Oberfläche des Bauteils. Trennlinien befinden sich typischerweise in der Mitte der Ebene, an natürlichen Kanten, in Ecken und in nicht-kosmetischen Bereichen.
Beeinflusst die Platzierung der Trennlinie die Zykluszeit?
Ja, die Position der Trennlinie beeinflusst die Zykluszeit, da sie eine wichtige Rolle beim Öffnen der Form, der Kavitätenfüllung und dem Auswerfen des Formteils spielt. Eine gut gestaltete Trennlinie verkürzt die Zykluszeit und verbessert die Effizienz.
0 Kommentare