
Kerben sind Einschnitte von der Kante eines Blechs mit einem abgemessenen Winkel, der für eine bestimmte Anwendung geeignet ist. Das Ausklinken erfolgt entweder mit einem einfachen Schneid- oder Stanzvorgang. Laschen sind kleine Metallmengen, die Teile mit dem übergeordneten Blech verbinden und die Handhabung und Inventarisierung erleichtern. Dadurch bleiben die Teile mit dem Blech verbunden und verhindern so, dass sie brechen oder andere physische Schäden erleiden.
Bei der Blechfertigung werden Kerben und Laschen verwendet, um weitere Bearbeitungsvorgänge zu vereinfachen und Platzkonflikte bei der Montage zu vermeiden.
In diesem Artikel werden verschiedene Arten von Kerben, Bemaßungs- und Toleranzprinzipien, die Notwendigkeit von Kerben und Laschen, Nachteile und Anwendungen erläutert.
Der Kerbvorgang
Wie bereits erwähnt, ist das Ausklinken ein wesentlicher Arbeitsschritt in der präzisen Blechbearbeitung. Es spielt eine wichtige Rolle bei der Formgebung von Blechen in die gewünschte Form und Größe. Typischerweise geschieht dies durch Abtragen von Material an bestimmten Stellen mit einer Stanzpresse.
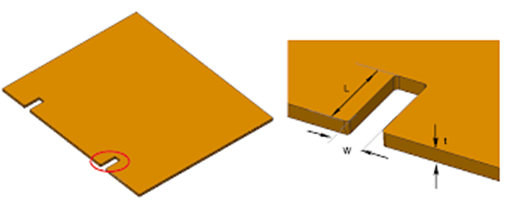
Kerben
Beim Kerben wird zunächst ein Metallblech in eine stabile Position gebracht und anschließend unerwünschtes Material von der Außenkante des Blechs entfernt. Der Bediener stellte die Geschwindigkeit der Stanzmaschine ein und führte das Blech in die Maschine ein.
Arten von Kerben
Es gibt verschiedene Arten der Ausklinkung, je nachdem, was bei weiteren Arbeitsgängen erreicht werden soll.
| Zu den Arten | Beschreibung |
| Gerade Kerbe | Durch einen geraden Schnitt vom Rand bis zur Biegestelle entsteht eine Faltlasche im Blech. |
| Quadratische Kerbe | Dabei handelt es sich um entfernbares Material aus den Ecken. Es eliminiert das Risiko von Überlappungen beim Erstellen eines rechteckigen oder quadratischen Kastens während des Verbindungsvorgangs. |
| Schräge Kerbe | Schneiden von Blech aus der Ecke im 45-Grad-Winkel, sodass die Seiten beim Biegevorgang im rechten Winkel aufeinander treffen. |
| V-Kerbe | Wie der Name schon sagt, handelt es sich dabei um einen V-förmigen Schnitt vom Rand des Blechs. Es ermöglicht eine senkrechte Biegung (90 Grad) mit einem Innenflansch. |
| Drahtkerbe | Es verhindert das Überlappen von Kanten an der Naht. Dies geschieht mit dem Arbeitsblatt, das die verdrahteten Kanten enthält. |
Kerbparameter
Die wichtigsten Parameter für die Kerbung sind Breite, Länge/Tiefe und Eckenradius. All dies wird durch die Dicke des Blechs bestimmt. Darüber hinaus gibt es eine Beschränkung der Blechdicke für die Kerbung, die mindestens 0.04 mm (1 Zoll) dick sein muss (A Definite Guide to Design for Manufacturing Success, 2015).
| Kenngrößen | Einschränkung |
| Kerbbreite | Kleiner als 1.5 x Dicke(t) |
| Kerblänge/-tiefe: | Bis zu 5 x Dicke(t) |
| Eckenradius: | Sollte 0.5 x Dicke (t) betragen |
Beispielsweise sollte bei einem Blechfertigungsprojekt mit einer Dicke von 10 mm die Kerbenbreite weniger als 15 mm, die Länge/Tiefe weniger als 50 mm und der Eckenradius 5 mm betragen.
- Kerbe zur Biegeposition
Bei der Bemessung der Kerben ist es wichtig, die Lage der Kerben sowie die Biegeposition zu berücksichtigen. Ein zu geringer Abstand zwischen ihnen kann dazu führen, dass sich das Blech an der Biegestelle verzieht. Der Spalt muss das Dreifache der Dicke plus Innenbiegeradius betragen, um mögliche Fehler zu vermeiden.
Der Mindestabstand zwischen der Kerbe und der Biegeposition = 3 x Dicke (t) + Innenbiegeradius (ri)
- Abstand zwischen zwei Kerben
Durch die Einhaltung des richtigen Abstands zwischen zwei Kerben wird verhindert, dass das Blech im Spaltbereich reißt. Der Abstand zwischen den Kerben kann je nach Anwendung variieren. Es wird jedoch empfohlen, dass der Abstand zwischen den beiden Kerben mindestens das Doppelte der Blechdicke beträgt.
Der Mindestabstand zwischen zwei Kerben = 2 x Dicke (t)
- Abstand zwischen einer Kerbe und einem Loch
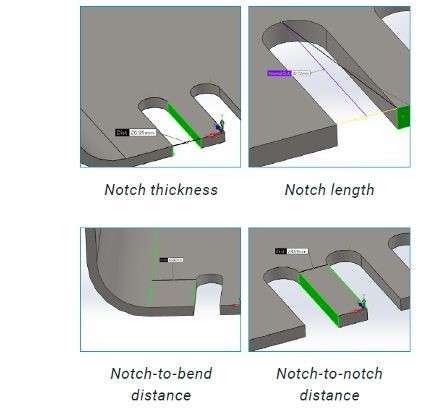
Verschiedene Kerbparameter
Wenn sich die Löcher in der Nähe der Kerbposition befinden, müssen Sie den geeigneten Abstand zwischen ihnen berücksichtigen. Andernfalls kann es zu einer Verformung des Lochs kommen oder das Material im Spalt kann aufgrund des hohen Drucks beim Kerbvorgang zerbrechen. Zusammenfassend lässt sich sagen, dass der Mindestabstand zwischen einem Loch und einer Kerbe das 1.2-fache der Materialstärke betragen sollte.
Mindestabstand zwischen Kerbe und Loch = 1.2 x Dicke (t)
Tabs
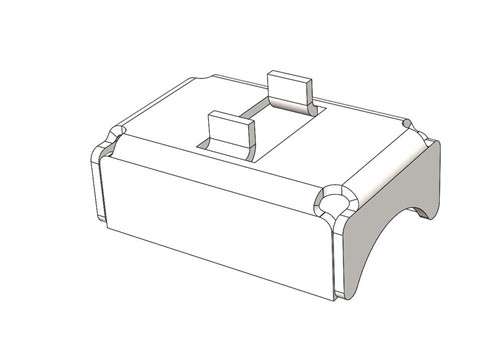
Tab-Funktion
Einer der wichtigsten Zwecke beim Erstellen von Laschen besteht darin, das Teil am Blech zu befestigen, damit es nicht zerbricht, wenn es aus der Maschine entfernt wird. Laschen werden auch in sekundären Fertigungsvorgängen verwendet.
Tabs-Parameter
Wie bei den Kerben sind Breite und Tiefe zwei kritische Parameter, die im Entwurf basierend auf der Dicke des Blechs angegeben werden müssen. Es wird empfohlen, dass die Breite nicht weniger als das Zweifache der Dicke und die Tiefe nicht weniger als das Fünffache der Gewindebohrerbreite beträgt (Mohammad Ali Farsi, 2009).
Laschenbreite (w) = >2 x Dicke (t)
Laschentiefe = ≤ 5 x Breite (B)
Abstand zwischen zwei Laschen
Für den Mindestabstand zwischen zwei Laschen gibt es eine einfache Regel: Halten Sie zwischen den Laschen einen Mindestabstand von der zweifachen Blechdicke ein. Andernfalls verliert das Teil an Festigkeit und es kann zu unerwünschten Verformungen kommen.
Der Mindestabstand zwischen Laschen = 2 x Blechdicke (t)
Bedeutung von Kerben und Laschen
Kerben und Laschen sind entscheidende Merkmale, die die Montage erleichtern. Beispielsweise kann eine Lasche in Aussparungen gleiten, um eine exakte Positionierung vor dem Fügevorgang zu erleichtern.
- Kerben sind kleinere Schnitte in der Kante eines Teils, während Laschen sich erweiternde Merkmale darstellen. Kerben und Laschen können auch zum Anbringen von Befestigungselementen zum Zusammenfügen mehrerer Teile verwendet werden. Darüber hinaus kann bei der Montage eine Lasche eines Teils in eine Kerbe eines anderen Teils eingeführt werden.
- Durch die Ausrichtung an den Schlitzen können die Laschen dazu beitragen, beim Zusammenbau des Gehäuses eine stabile Schweißnaht zu gewährleisten.
- Kerben und Laschen sind die besten Optionen, um beim Zusammenbau eine präzise Verbindung herzustellen.
- Diese können bei präzisen Fügeprozessen wie Nieten und Schweißen hilfreich sein.
- Mithilfe von Kerben und Laschen können Hersteller komplizierte Geometrien erzeugen. Basierend auf den Spezifikationen der spezifischen Anwendung kann die geeignete Form des Stanzwerkzeugs zum Ausklinken entworfen werden.
- Die Kerbung gilt für viele Materialoptionen wie Stahl, Aluminium, Titan usw.
Nachteil
- Der größte Nachteil sind die anfänglichen Kosten für die Einrichtung des Kerbschnitts. Es erfordert eine Stanzpresse und Matrizen gemäß den Spezifikationen der Kerben. Daher kann es für kleine und neu gegründete Unternehmen kostspielig sein, die Stanzmaschinen einzurichten.
- Die Erstellung der Kerben und Laschen ist für den erfahrenen Bediener erforderlich und das Design berücksichtigt alle Parameter wie Mindestabstand zwischen Kerben, Loch-zu-Kerbe-Abstand, Länge, Breite und viele mehr.
Anwendungen
Eine wichtige Anwendung des Kerbens besteht darin, eine robuste Schweißverbindung zu erzielen. Beim Verbinden von Blechteilen aus ähnlichem Material ermöglicht ein Einschnitt an der Fügestelle eine rechtwinklige Verbindung und somit eine möglichst feste Schweißverbindung.
Laschen und Aussparungen spielen auch beim Nieten eine wichtige Rolle. Die Laschen eines Teils können so gestaltet werden, dass sie in die Aussparung eines anderen Teils passen, was das Nieten erleichtert. Durch Kerben und Biegen entstehende Laschen dienen als Kontaktpunkte, erleichtern die Montage, und die Kontaktpunkte können miteinander verbunden werden. Punktschweißen oder Nieten.
Eine weitere Anwendung von Tabs & Notching betrifft die Heiz- und Kühlbereiche. Durch die senkrechten Winkelschnitte entstehen mehrere rechteckige und quadratische Kästen, die für thermische Anwendungen erforderlich sind.
Zusammenfassung der Designbemaßungen und -toleranzen
| Kenngrößen | Beschreibung |
| Notch Breite | < 1.5 xt |
| Kerblänge/-tiefe: | < 5 xt |
| Eckenradius (Kerbe): | 0.5 xt |
| Ein Mindestabstand der Kerbe zur Biegeposition | 3 xt + Innenbiegeradius (ri). |
| Abstand zwischen zwei Kerben | 2 xt |
| Abstand zwischen Kerben und Loch | 1.2 xt |
| Laschenbreite (w) | >2 xt |
| Tab-Tiefe | ≤ 5 xw |
| Abstand zwischen zwei Laschen | 2 X t |
Bezüglich: Blechkonstruktion
Fazit
Beim Ausklinken werden kleine Schnitte in die Blechkanten mit Klingen bestimmter Formen oder Stanzmaschinen erzeugt. Beim Entwerfen der Laschen und Kerben in Ihrer Blechfertigung wird empfohlen, die Spezifikationen und mehrere Bemaßungen noch einmal zu überprüfen Toleranzparameter. Eine entsprechende Entwurfsüberlegung könnte zu einer Verformung des Blechs und damit zu Fehlern im Ergebnis führen. Der geringe Designaufwand für die Erstellung von Laschen und Kerben kann Ihren Produktionsprozess einfacher und kostengünstiger machen.
Kerben und Laschen sind wesentliche Elemente für die Herstellung idealer Kanten zum Stanzen. Beugungund andere Fertigungsprozesse. Prolean bietet Blechservice Neben anderen Blechbearbeitungen bieten wir auch Kerbschnitte in verschiedenen Stärken für über 20 unterschiedliche Materialien an. Sprechen Sie uns gerne an. Kontakt aufnehmen für alle weiteren Bedürfnisse.
Häufig gestellte Fragen
Was sind die Kerben und Laschen?
Kerben sind Einschnitte von der Kante eines Blechs mit einem abgemessenen Winkel, der für eine bestimmte Anwendung geeignet ist. Im Gegensatz dazu beziehen sich Laschen auf die kleinen Metallmengen, die Teile mit dem übergeordneten Blech verbinden.
Welche Parameter sind bei der Gestaltung von Kerben und Laschen am wichtigsten?
Es sind mehrere Merkmale zu berücksichtigen, darunter Länge, Breite, Tiefe, der Mindestabstand zwischen Loch und Kerbe, der Mindestabstand zwischen Kerben und Laschen, der Abstand zwischen Kerbe und Biegeposition und vieles mehr. In diesem Artikel haben wir alle Parameter besprochen.
Warum sind Laschen und Kerben im Blechfertigungsprozess so wichtig?
Laschen- und Kerbfunktionen sind hilfreich, um Blattgerichte in die gewünschte Form und Größe zu bringen. Es erleichtert die Montage, Handhabung und Inventarisierung.
Welche Anwendungen gibt es für Kerben und Laschen?
Kerben und Laschen spielen beim Fügeprozess eine wichtige Rolle, da sie die Herstellung fester Schweiß- und Nietverbindungen ermöglichen. Sie finden Anwendung im Gehäusebau, in der Heizungs- und Klimatechnik sowie in vielen weiteren Bereichen.
Unser Unternehmen stellt industrielle Heizgeräte her und wir liefern verschiedene Teile davon, einschließlich Kerben und Laschen, aus! Aufgrund der Genauigkeit der Kerben und Laschen hatten wir mehrere Probleme mit der thermischen Effizienz der gesamten Ausrüstung! Irgendein konkreter Vorschlag dazu.
Das dürfte an der Qualität der Oberflächenbeschaffenheit liegen
Funktioniert diese Beziehung „Mindestabstand zwischen Kerbe und Biegeposition = 3 x Dicke (t) + Innenbiegeradius (ri)“ unter allen Bedingungen?
Ja ! Es ist die maßgebliche Formel und deckt alle Szenarien ab.
Unglaublicher Artikel zu den Laschen und Kerben! Ich habe viel gelernt. Es könnte überzeugender sein, wenn man die verschiedenen Aspekte der Montage von Kerben und Laschen mit einbezieht.
Danke schön! Auch unsere weiteren Artikel werden diese Bereiche abdecken. Schauen Sie sich bitte weiterhin unseren regelmäßigen Blog-Beitrag an.
Umfassende Einblicke in Laschen und Kerben. Könnten Sie die Überlegungen bei der Auswahl der richtigen Kerbe direkt spezifizieren?
Danke für deinen Kommentar! Die drei Hauptüberlegungen sind
1. Angemessenheit der Größe: Wählen Sie eine Kerbengröße, die dem Maßstab Ihres Projekts entspricht.
2. Materialkompatibilität: Stellen Sie sicher, dass das Kerbmaterial gut mit dem Material Ihres Objekts harmoniert.
3. Funktionale Anforderungen: Wählen Sie einen Kerbentyp, der den spezifischen Anforderungen Ihrer Aufgabe entspricht.