
„Der Kraft- und Gesenkaufbau beim Blechbiegen verwandelt flache Bleche in funktionale und ästhetische Komponenten, die in allen Bereichen von der Luft- und Raumfahrt bis hin zu Konsumgütern unverzichtbar sind.“
Die Manipulation von Metallblechen in die gewünschte Form hat viele Vorteile in der Fertigung. Daher verwenden Hersteller unterschiedliche Herstellungsmethoden, um eine große Auswahl an Artikeln herzustellen. Hier, Blechbiegen ist eine der grundlegenden Methoden. Bei dieser Methode kommen viele Techniken zum Einsatz, um die Bleche in einen bestimmten Biegeradius zu verformen. Manchmal kann allein durch Biegen die endgültige Geometrie erzeugt werden, in einigen Fällen wird es jedoch mit anderen Fertigungsmethoden kombiniert, um das endgültige Teil oder Produkt herzustellen.
Darüber hinaus werden wir kurz auf die verschiedenen Aspekte des Biegens eingehen, einschließlich seiner Arbeitsweise, Methoden und kompatiblen Materialplatten.
Die Grundlagen des Blechbiegens
Beim Biegen von Metall wird in einem bestimmten Biegewinkel eine Kraft angewendet, die über die Streckgrenze hinausgeht. Das Blech wird also in diesem Winkel verformt. Der verformte Abschnitt des Blechs wird als Rückschlag bezeichnet. Darüber hinaus erzeugt die Biegemethode je nach angewandter Form auch spezifische Krümmungen, wie z. B. eine U- oder V-Form Blechbiegetechniken.
Wenn wir uns den Werkzeug- oder Geräteaufbau für das Blechbiegen ansehen, umfasst er drei Hauptkomponenten;
- Biegen sterben
- Bremsen drücken
- Punch
Die Biegematrize bezieht sich auf eine bestimmte Form, in der das Arbeitsblatt platziert wird. Ein Stempel übt die Kräfte auf das Blech aus und verformt es entsprechend der Geometrie der Matrize. Währenddessen steuert die Abkantpresse die Stanz- und Biegekraft.
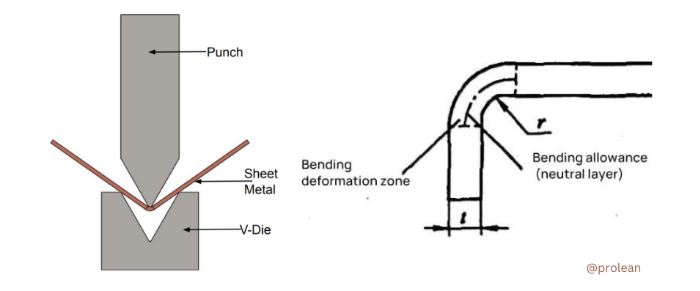
Blechbiegemechanismus
Dabei handelt es sich um den Grundmechanismus des Luftbiegens, bei dem der Stempel das Blech in die Matrize drückt, um die Biegung zu erreichen. Als nächstes finden Sie hier die grundlegenden Terminologien im Zusammenhang mit der Blechbiegebearbeitung.
Biegezugabe
Dabei handelt es sich um die zusätzliche Blechlänge, die hinzugefügt wird, um eine Biegung aufzunehmen.
L= a ( r + kt )
a= Biegewinkel (Bogenmaß)
r= Ben-Radius
t=Dicke
k= konstant ( 1/2 bis 1/3)
Biegeradius
Der Radius des Innenbogens einer Biegung veranschaulicht den Bereich der Materialverformung.
Mindestbiegeradius
Die Untergrenze des erreichbaren Biegeradius hängt von der Materialart und -dicke ab. Grundsätzlich gilt: Wenn Sie den Biegeradius auf einen niedrigeren Wert als diese Fähigkeit festlegen, beginnt es zu reißen.
6 t für Al-Legierungen, 4-6 t für Stahllegierungen usw.
Biegekraft
Die Kraft, die erforderlich ist, um das Blech in die gewünschte Form zu verformen, oder die vom Stempel ausgeübte Kraft.
F = kYLt2 / D
Verwandt: Die Grundlagen der Blechbearbeitung
Probieren Sie Prolean jetzt aus!
Der Prozess des Blechbiegens
Das Erreichen der endgültigen Form aus Rohblechen erfordert verschiedene Schritte. Zuerst muss es entsprechend dem Design in eine kleine Größe geschnitten werden. Typischerweise, Laserschneiden von Blechen dient zum Zuschneiden großer Platten in die gewünschten Maße. Der Laser kann präzise schneiden, ohne dass Grate entstehen oder eine weitere Nachbearbeitung erforderlich ist. Anschließend wird die Matrize aufgebaut, gestanzt und im Pressbacken gebacken.
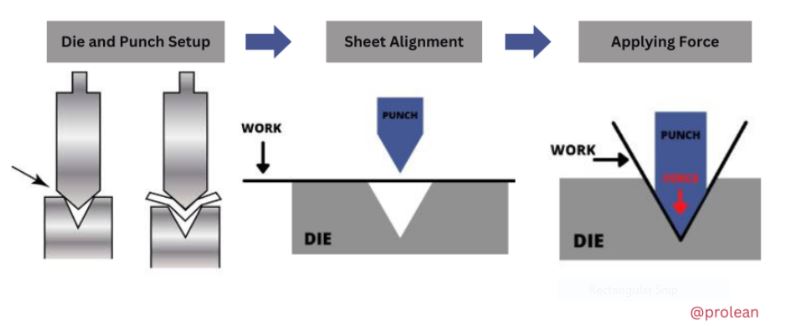
Blechbiegeverfahren
Hier finden Sie die Schritt-für-Schritt-Anleitung für den Prozess des Blechbiegens.
1. Festlegung der Biegeparameter
Zuerst komplett Biegeberechnung für wichtige Parameter wie erforderliche Kraft, Biegezugabe und Biegeradius. Einige dieser Werte sind auch in der 2D-Zeichnung des Projekts angegeben.
2. Matrizen- und Stempel-Setup
Die Einrichtung von Matrize und Stempel umfasst die Auswahl der geeigneten Matrize und des entsprechenden Stempels an der Abkantpresse. Die Matrizenform muss zum gewünschten Biegeprofil passen und der Stempel sollte in Form und Größe kompatibel sein. Daher müssen Sie Stempel und Matrize individuell anpassen Kundenspezifisches Metallbiegen. Das heißt, wenn die Biegung komplex ist (dh nicht standardmäßig wie V, L, U oder Kanal), muss die Matrize zuerst angepasst werden.
3. Arbeitsblattausrichtung
Achten Sie als Nächstes vor dem Biegen auf eine korrekte Ausrichtung des Blechs auf der Abkantpresse. Es ist unbedingt darauf zu achten, dass die Biegung im richtigen Winkel relativ zur neutralen Achse erfolgt. Bediener markieren häufig auf dem Metall oder an der Maschine Anschläge, die das Werkstück genau positionieren.
4. Die Kraft mit Schlag anwenden
Schließlich ist Zeit für die Durchführung des Biegevorgangs. In diesem Schritt treibt der Stößel der Maschine den Stempel in das Metall und drückt es so in die Matrize. Wie bereits erwähnt, muss die Kraft basierend auf den Eigenschaften des Metalls und den Biegeparametern genau berechnet werden. Andernfalls kommt es zu einer Unter- oder Überbiegung.
Was sind die verschiedenen Blechbiegemethoden?
Je nach Spezifikation der erforderlichen Biegung oder Form können unterschiedliche Blechbiegeverfahren eingesetzt werden. Durch das V-Biegen entsteht beispielsweise eine V-Form mit Winkeln wie 30°˚, 45˚, 60.˚, 80 usw. Andererseits ist das Rollbiegen ideal für gekrümmte Oberflächen. Der Punkt hier ist, dass jede Methode unterschiedliche Biegeauswirkungen hat.
Lassen Sie uns nun alle Gemeinsamkeiten besprechen Blechbiegemethoden Einer nach dem anderen;
1. V-Biegung
Dies gehört zu den häufigsten Dienstleistungen zum Biegen von Metall das verschiedene Biegeanforderungen erfüllen kann. Wie der Name schon sagt, umfasst das V-Biegen eine V-förmige Matrize, einen Stempel und Pressbrüche. Diese Methode erzeugt Biegungen in verschiedenen Winkeln an dünnen und mitteldicken Blechen. Der Pressenbruch kann hydraulisch, mechanisch oder CNC erfolgen.
Die CNC-Biegemaschinen oder Pressenbrüche können das Arbeitsblech (über die V-Matrize) präzise belasten.
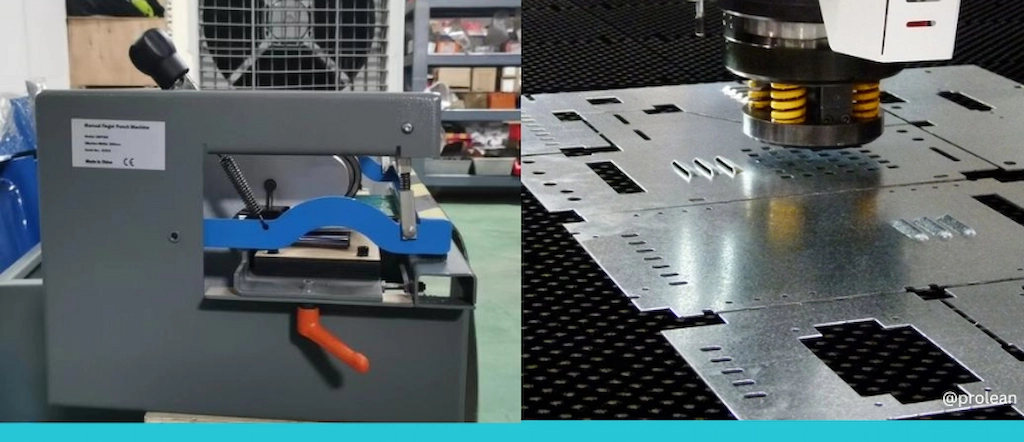
Manuelles vs. automatisches Stanzen
Bei dieser Biegemethode gibt es zwei spezifische Techniken.
- Luftbiegen
In LuftbiegenDer Stempel drückt das Werkstück auf die beiden Auflagepunkte der Matrize. Dabei senkt sich der Stempel jedoch weniger tief als die Matrizentiefe. Dieser Mechanismus ermöglicht flexible Biegewinkel und erlaubt die Anpassung des Hubs der Abkantpresse ohne Werkzeugwechsel.
Ein Nachteil des Luftbiegens ist das „Rückfedern“. Das Blech kann zurückfedern, was Auswirkungen auf die Winkelgenauigkeit hat.
- Bodenbiegung
Diese Technik ähnelt dem Luftbiegen, außer dass nach Abschluss des Biegens kleine Kräfte ausgeübt werden, um der Rückfederung entgegenzuwirken. Es ist also genauer als die Luftbiegung. Darüber hinaus erfordert das Biegen des Bodens relativ mehr Biegekraft. Es ist mit dickeren Blechen kompatibel.
Neben dem Luftbiegen und dem Bodenbiegen gehören auch Kantenbearbeitungsverfahren wie Blechsäumen werden häufig verwendet, um Kanten zu verstärken und scharfe Ecken an gefertigten Teilen zu eliminieren.
2. Rollbiegen oder Rollen
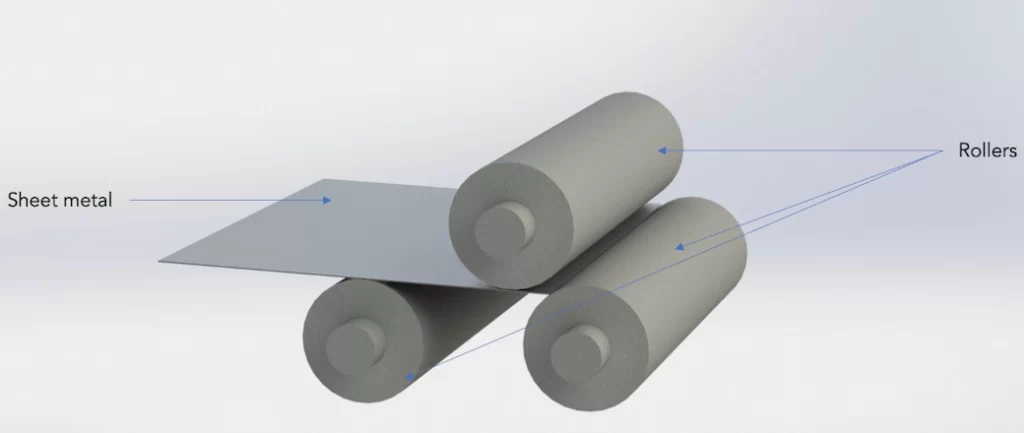
Rollbiegeverfahren
Diese Methode wandelt Arbeitsblätter in Kurvenformen um. Rohr- und Leitungsbiegen, es verwendet Mehrere Walzen biegen das Blech beim Durchlauf. Dabei lassen sie sich je nach gewünschter Krümmung einstellen.
Es ist ideal für;
- Cones
- Röhren
- Cones
Mit der Walzmethode können auch härtere und dickere Bleche verarbeitet werden, da die Walzen eine höhere Belastung ausüben können.
3. Rotatorisches Biegen
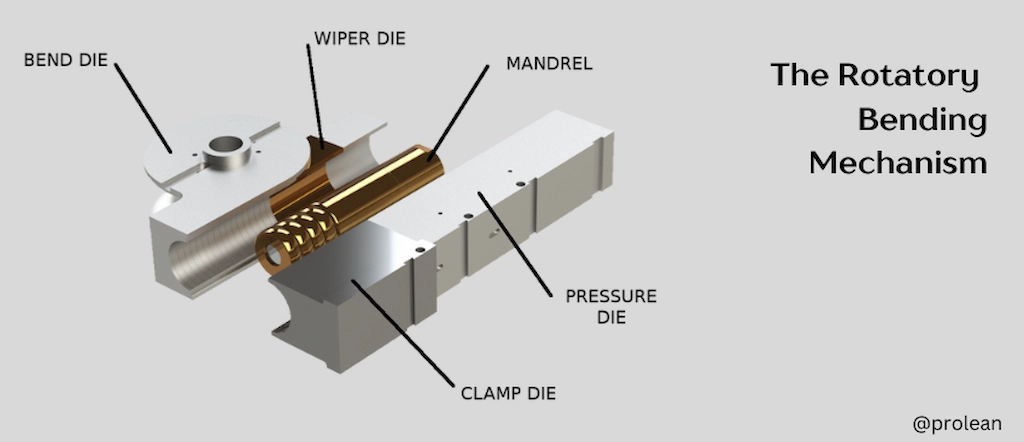
Rotatorisches Biegen
Der Hauptunterschied beim rotatorischen Biegen ist sein Mechanismus. Bei dieser Methode rotiert der Biegestempel um das Blech und erzeugt so die gewünschte Biegung. Im Gegensatz zu anderen Verfahren wird dabei kein Blech gepresst, sondern der Stempel dreht sich um den festen Punkt auf dem Blech, um eine kontinuierliche Kraft um den Biegepunkt herum auszuüben.
- Behandeln Sie große Blätter und schwere Materialien
- Wird im Schiffbau, in der Luft- und Raumfahrt sowie in der Automobilindustrie verwendet.
- Die Anzahl der Rollen ist einstellbar.
4. Stufenbiegen
Es bezieht sich auf mehrere kleine Biegungen in unterschiedlichen Abständen entlang des Arbeitsblatts. Schauen wir uns das Beispiel des Stufenbiegeteils, eines konischen Trichters, an. Hier sind die sich wiederholenden V-Bögen erforderlich, um die Stufen zwischen den Biegungen zu bilden.
Folglich verringert die schrittweise Beschaffenheit der Biegungen den Rückfederungseffekt und sorgt so für genaue Ergebnisse. Es ist auch geeignet für Kundenspezifisches Metallbiegen da mit der Stufenbiegetechnik vielfältige komplexe und einzigartige Biegungen möglich sind.
Anwendungsbeispiele;
- Der Flügelabschnitt eines Flugzeugs
- Architektur- und Dekorationsgegenstände
- Automobilteile wie Kotflügel oder Türverkleidungen
- Bau von Schotten und Rumpfabschnitten in einem Schiff
Probieren Sie Prolean jetzt aus!
Welche Bleche können gebogen werden? Die Materialoptionen
Ein weiterer wichtiger Aspekt beim Blechbiegen ist die Kompatibilität von Metall und Legierungen. Das Blechbearbeitung Die Technik kann auf verschiedene Materialplatten angewendet werden. Die Auswahl hängt jedoch von den gewünschten Eigenschaften und der vorgesehenen Biegemethode ab. Typischerweise, Aluminiumbleche biegen, Edelstahl biegen, und Kupferbleche kommen in Fertigungsprojekten am häufigsten vor.
Die folgende Tabelle zeigt die Blechbiegematerialien, gängige Sorten und wichtige Eigenschaften.
Tabelle: Metalle und Legierungen für das Blechbiegen
| Metall oder Legierung | Infos | Schlüsseleigenschaften |
| Aluminium | 1100, 3003, 5052, 6061 | Leicht, korrosionsbeständig, gute Formbarkeit, weiche bis mittlere Festigkeit usw. |
| Edelstahl | 304, 316, 410 | Hohe Festigkeit, ausgezeichnete Korrosionsbeständigkeit, Hitzebeständigkeit |
| Kohlenstoffstahl | A36, 1018, 1045 | Hohe Zähigkeit, Duktilität, Festigkeit und Kosteneffizienz |
| Messing | C26000, C28000 | Gute Festigkeit, hohe Formbarkeit, Korrosionsbeständigkeit usw. |
| Kupfer | C11000, C12200 | Hervorragende elektrische und thermische Leitfähigkeit, |
| Titan | Klasse 2, Klasse 5 | Hohe Festigkeit, außergewöhnliche Korrosionsbeständigkeit und Biokompatibilität |
| Nickellegierungen | Inconel 625, Monel 400 | Thermische Stabilität, Korrosionsbeständigkeit und gute Festigkeit. |
| Zink | Zamak 3, Zamak 5 | Gute Zähigkeit, hohe Duktilität und Schlagzähigkeit. |
Verwandt: Biegen von Edelstahlrohren: Details erklärt
Andere Blechumformprozesse
Andere Blechbiegeverfahren, wie Strecken und Scheren, haben spezifische Auswirkungen auf die Fertigung.
1. Blechdehnung
Diese Umformmethode vergrößert die Oberfläche des Werkstücks, ohne die Dicke wesentlich zu verändern. Dehnen eignet sich am besten zum Erstellen von Kurven mit großem Radius und komplexen Formen.
Darüber hinaus gibt es eine Grenze für die Dehnbarkeit einer Platte, die von der Dicke und der Materialart abhängt. Wenn Sie die maximale Zugfestigkeit (UTS) überschreiten, kommt es zu Rissen oder die Folie kann brechen.
2. Kerben und Laschen in der Blechbearbeitung
Dies sind weitere entscheidende Merkmale des Umformprozesses bei der Blechfertigung. Eine Kerbe bezeichnet einen Ausschnitt im Blech, bei dem eine bestimmte Form von der Kante oder Oberfläche entfernt wird. In der Regel verbleiben Verlängerungen am Rand eines Blechteils.
Kerben und Laschen werden typischerweise bei der Montage von Blechfertigungsteilen verwendet. Die Kerben erleichtern beispielsweise den Schweißzugang an komplizierten Stellen.
3. Blechzeichnung oder Tiefziehen
Bei diesem Verfahren wird ein Blechzuschnitt mit einem mechanischen oder hydraulischen Stempel in ein Formwerkzeug gezogen. Es streckt den Metallrohling radial in eine formgebende Matrize, um ein tiefes und axialsymmetrisches Teil wie einen Zylinder oder eine Schachtel zu formen.
Hier ermöglicht der Einsatz einer Matrize konsistente und wiederholbare Ergebnisse. Daher ist diese Methode für die Massenproduktion effizient.
Blechbiegedienste bei ProleanTech
Sind Sie auf der Suche nach Fachwissen und fortschrittlichen Blechbearbeitungsanlagen für die Umsetzung Ihrer Biegekonstruktionen? Bei ProleanTech ist unser Blechbiegedienste Wir verfügen über ein Team erfahrener Ingenieure und CNC-Abkantpressen, um Ihr Projekt abzuwickeln.
Wir haben über 50 Metall- und Legierungsoptionen. Sie können jedes Metallblech mit einer bestimmten Qualität für Ihre Anforderungen auswählen. Folglich ist unsere Oberflächenbearbeitung von Blechen Ansätze sorgen auch für die gewünschte Ästhetik und Ausführung. Laden Sie also Ihr Blechdesign hoch und Angebot anfordern. Wir werden uns dann mit detaillierten und genauen Informationen bei Ihnen melden.
Probieren Sie Prolean jetzt aus!
Summieren
Bleche können mit verschiedenen Biegemethoden in eine Vielzahl von Biegeformen gebracht werden. Die Verwendung der richtigen Biegemethode und Parameter wie Biegekraft, minimaler Biegeradius und Bettzugabe sind entscheidend, um die gewünschte Biegung zu erreichen. Darüber hinaus sind Anwendungen von Blechbiegen sind weit verbreitet, von Konsumgütern über die Luft- und Raumfahrt bis hin zum Schiffbau.
Häufig gestellte Fragen
Sind Blechbiegeprodukte langlebig?
Ja, sie gelten im Allgemeinen als langlebige Produkte. Die Lebensdauer (5 bis 25 Jahre) hängt jedoch in erster Linie von der Art des Metalls oder der Legierung und den Nachbearbeitungsbehandlungen ab.
Welchen Nutzen hat der CO2-Laserschneider beim Blechbiegen?
Ein CO2-Laserschneider ist die beste Möglichkeit, die großen Bleche vor dem Biegen präzise auf die erforderliche Größe zu schneiden. Es bietet hohe Präzision und saubere Schnitte mit minimalem Abfall.
Wie viel kostet das Blechbiegen?
Die Kosten können stark variieren, abhängig von Faktoren wie der Art des Metalls, der Dicke, der Komplexität des Biegens und der Menge der benötigten Teile. Es sei immer noch kostengünstiger als spanende Bearbeitung oder Guss.
Ist das Blechbiegen präzise?
Ja, das Biegen von Blechen ist ein äußerst präziser Prozess. Moderne Techniken und Geräte wie CNC-Abkantpressen können die Biegewinkel, die Kraft und die Positionierung für genaue Biegungen präzise steuern.
Ressourcen
1. Ikumapayi, Madushele, N. (2020). Ein kurzer Überblick über den Biegevorgang in der Blechumformung. In Fortschritte in der Fertigungstechnik (S. 149-159). Springer Nature Singapore Pte Ltd. https://doi.org/10.1007/978-981-15-5753-8_14
2. Kuboki, T & Jin, Y. (2021). Asymmetrisches V-Biegen von Blechen unter Verwendung separater Matrizen mit unterschiedlichen Geschwindigkeiten für unterschiedliche Biegeformen und Bedienbarkeit. CIRP-Annalen, 70(1), 219-222. https://doi.org/10.1016/j.cirp.2021.03.015
Liefern Sie Blechprototypen für Startups? Wir sind ein kleines Unternehmen mit Sitz in Japan und suchen nach kundenspezifischen Prototypen. Wie lange dauert es normalerweise, bis Sie Biege- und Stanzprototypen herstellen?
Hallo George. Ja, wir arbeiten auch mit Startups und kleinen Unternehmen zusammen. Zu Ihrer nächsten Frage: Unsere kurze Vorlaufzeit für Prototypen beträgt nur 3 Tage, je nach Material und Komplexität. Komplexe Designs oder spezielle Materialien können diesen Zeitrahmen verlängern. Wir liefern genaue Kosten- und Zeitschätzungen mit Angebot.