
„Beim Spritzgießen erfordert jeder Fehler – sei es Spritzer oder Brandflecken – ein Gleichgewicht zwischen Materialeigenschaften, Formgeometrie und Verarbeitungsbedingungen.“
Wie bei jedem anderen Fertigungsverfahren kann selbst ein kleiner Fehler zu Fertigungsfehlern führen. Spritzgießen Verfahren. Manchmal kann ein perfekter Formprozess auch zu Problemen führen und zu minderwertigen Teilen führen. Schließlich handelt es sich um einen komplexen und detaillierten Prozess. Diese Spritzgussfehler könnten Ästhetik, Funktionalität, Präzision und strukturelle Integrität beeinflussen.
In diesem Artikel werden spezifische Fehler an Spritzgussteilen, ihre möglichen Ursachen und Möglichkeiten zur Vermeidung oder Lösung erläutert.
Was sind die Spritzgussfehler?
Lass uns zuerst verstehen Was ist Spritzguss?. Dabei handelt es sich um einen Herstellungsprozess, bei dem Teile durch Einspritzen von geschmolzenem Material in eine Form hergestellt werden. Dieses Verfahren wird üblicherweise für die Massenproduktion von Kunststoffteilen verwendet und ermöglicht eine hohe Präzision und Konsistenz in Form und Abmessungen der fertigen Produkte. Mängel sind Unregelmäßigkeiten oder Fehler in Kunststoffteilen, die im Spritzgussverfahren hergestellt werden und das Aussehen, die Funktionalität und die strukturelle Integrität des Teils beeinträchtigen können.
Diese Formfehler entstehen häufig durch schlechtes Formdesign, unsachgemäße Prozessabwicklung und suboptimale Spritzgussparameter. Darüber hinaus können Ungenauigkeiten bei der Formenherstellung zu Verformungen oder unebenen Oberflächen führen, während Probleme bei der Prozessabwicklung zu einem inkonsistenten Materialfluss oder einer inkonsistenten Temperaturkontrolle führen können.
Das Verständnis dieser Mängel ist entscheidend für die Sicherstellung einer qualitativ hochwertigen Produktion. Es ermöglicht Herstellern, Prozessineffizienzen und Konstruktionsfehler zu erkennen und zu beheben. Lassen Sie uns daher die häufigsten Fehler einzeln im Detail erläutern.
Fehler 1: Grate oder Grate
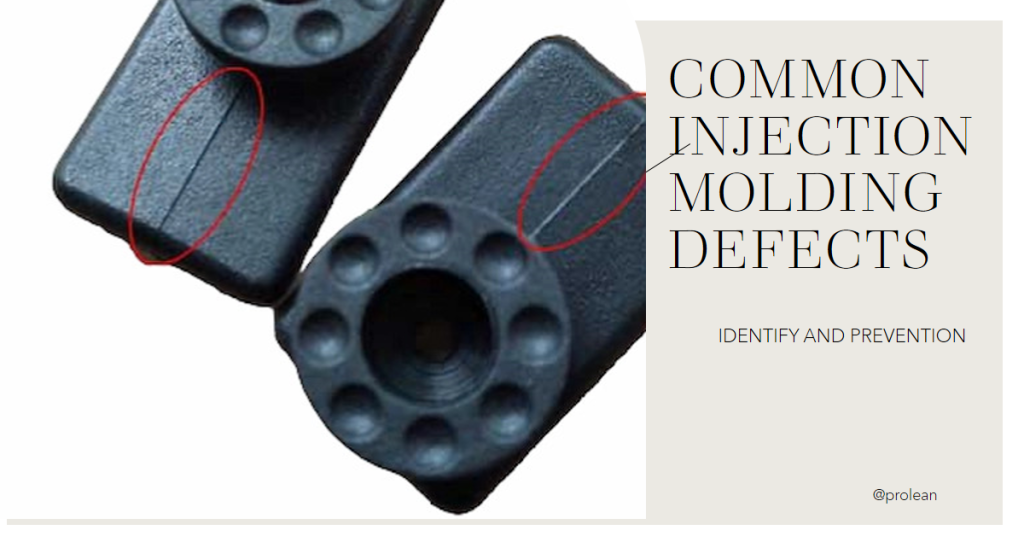
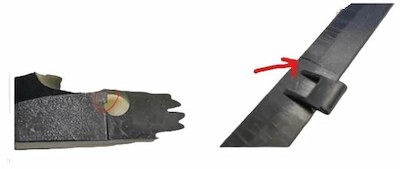
Grate oder Grate entstehen, wenn überschüssiges Material aus dem Formhohlraum austritt, normalerweise entlang der Trennlinie oder der Einsätze. Dieser Defekt entsteht typischerweise durch zu hohen Einspritzdruck, falsche Schließkraft oder Formverschleiß, was zu unerwünschten dünnen Kunststoffschichten am Rand des Teils führt.
Grate oder Grate
Um Gratbildung zu vermeiden, muss der Einspritzdruck feinjustiert werden. Er sollte beispielsweise hoch genug sein, um die Form vollständig zu füllen, aber nicht so hoch, dass überschüssiges Material austritt. Anschließend sollte die Form regelmäßig überprüft und die Schließkraft angepasst werden, um die Dichtheit der Formhälften zu gewährleisten. Mehr erfahren:Spritzguss-Flash
Fehler 2: Kurze Schüsse
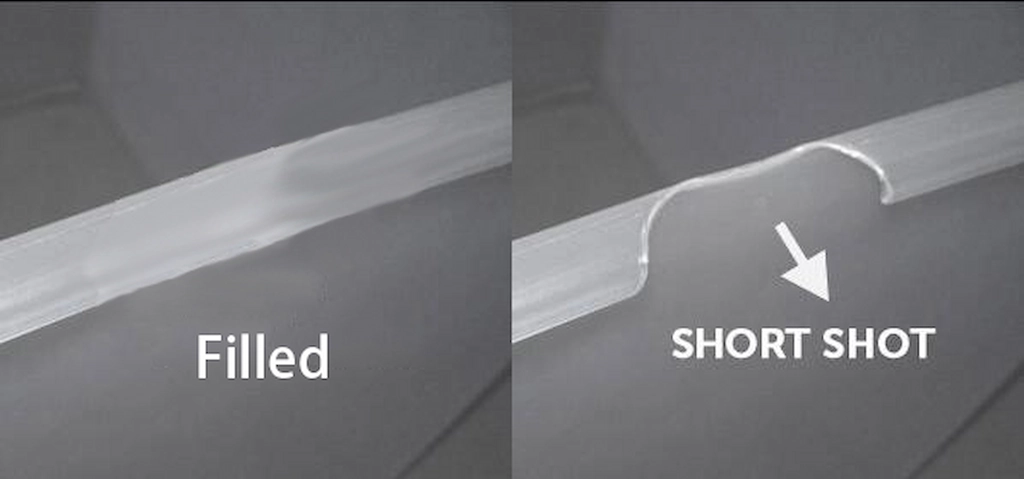
Kurzschussdefekt
Kurze Aufnahmen Ein weiterer häufiger Fehler beim Spritzgießen ist die unvollständige Füllung des Formhohlraums, wodurch die fertigen Teile unvollständig oder nur teilweise geformt sind. Im Folgenden werden die Ursachen und Lösungsansätze erläutert.
Tabelle: Ursachen und Lösungen für Short Shot
| Ursachen für Kurzschüsse | Lösungen |
| Unzureichendes Materialvolumen | Erhöhen Sie das Materialvolumen, um eine vollständige Füllung des Formhohlraums sicherzustellen. |
| Unzureichender Einspritzdruck | Stellen Sie den Einspritzdruck höher ein, um sicherzustellen, dass das Material alle Teile der Form erreicht. |
| Vorzeitiges Abkühlen von Kunststoff | Optimieren Sie das Formendesign und die Materialtemperaturen, um zu verhindern, dass der Kunststoff zu früh erstarrt. |
| Falsch dimensionierte oder falsch platzierte Tore | Gestalten Sie die Größe und Position neu oder passen Sie sie an Spritzgießtore für einen besseren Materialfluss und eine bessere Verteilung. |
| Niedrige Materialviskosität | Wählen Sie Materialien mit geeigneter Viskosität aus oder passen Sie die Materialtemperatur an, um den Fluss zu verbessern. |
Probieren Sie Prolean jetzt aus!
Fehler 3: Verziehen
Der Verformungsfehler ist ein unerwünschtes Biegen oder Verdrehen von Spritzgussteilen, häufig aufgrund ungleichmäßiger Abkühlraten innerhalb des Materials. Als nächstes Faktoren wie ungleichmäßige Wandstärke, unzureichendes Kühlsystemdesign usw Spritzguss-Rohstoff Eigenschaften beeinflussen die gleichmäßige Wärmeableitung aus der Form. Es verursacht innere Spannungen an den Teilen und führt zu Verformungen.
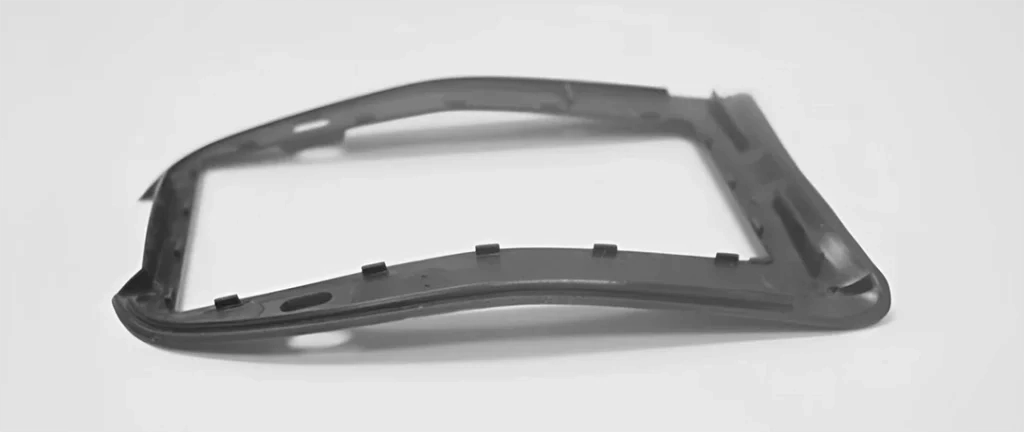
Ein Verformungsfehler am Kunststoffteil
Ursachen für Verwerfungen
- Eine ungleichmäßige Wandstärke im Teiledesign führt zu ungleichmäßigen Abkühlraten.
- Das unzureichende Kühlsystem in der Form führt zu einer unterschiedlichen Schrumpfung.
- Vorzeitiges Lösen aus der Form, bevor das Teil ausreichend abgekühlt und stabilisiert ist.
Lösungen für Warping
- Konstruieren Sie Teile mit gleichmäßiger Wandstärke, damit die Kühlung im gesamten Teil gleichmäßig erfolgt.
- Verbessern Sie das Kühlsystem der Form, um eine gleichmäßige Wärmeableitung zu ermöglichen.
- Passen Sie die Abkühlzeit und den Zeitpunkt der Formfreigabe an (stellen Sie sicher, dass das Teil vollständig ausgehärtet ist).
Fehler 4: Einfallstellen
Man kann sagen, dass Einfallstellen die Grübchen auf der Oberfläche des Formteils sind. Dies sind Oberflächenvertiefungen, Vertiefungen, Krater, Einkerbungen oder Dellen auf der Oberfläche.
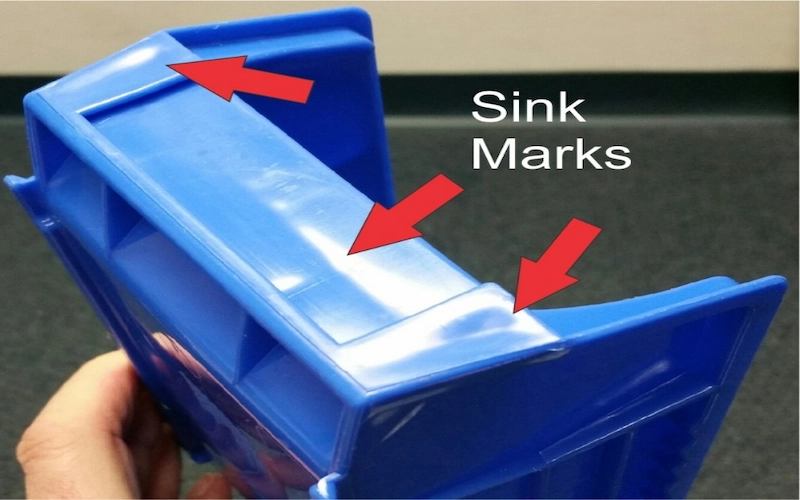
Sinkspuren
Tabelle: Ursachen und Lösungen von Einfallstellen
| Ursachen | Lösungen |
| Unzureichende Abkühlzeit | Eine Verlängerung der Abkühlzeit kann die Schrumpfung verringern und Kunststoffteile gleichmäßig abkühlen. |
| Niedriger Druck im Formhohlraum | Passen Sie den Haltedruck an, um die Schrumpfung in dickeren Bereichen auszugleichen. |
| Hohe Schmelz- oder Formtemperatur | Reduzieren Sie die Schmelze- und Formtemperaturen, um Überhitzung und ungleichmäßiges Abkühlen zu verhindern. |
| Dicke Wandabschnitte im Design | Gestalten Sie das Teil neu, um die Dicke der Wände zu verringern. |
| Ungleichmäßige Abkühlung dicker Abschnitte | Implementieren Sie einen effizienteren Kühlmechanismus und ändern Sie das Formdesign für eine gleichmäßige Wärmeverteilung. |
Fehler 5: Schweiß- oder Stricklinien
Schweiß- oder Bindenähte verschmelzen beim Spritzgießen, wenn zwei geschmolzene Harzströme zusammenlaufen, aber nicht richtig verschmelzen. Diese Fehler treten insbesondere bei komplexen Formen auf. Zum Beispiel, Aluminium-Spritzgussformen mit Merkmalen wie Löchern, in denen sich das Harz zunächst teilt und dann wieder vereint.
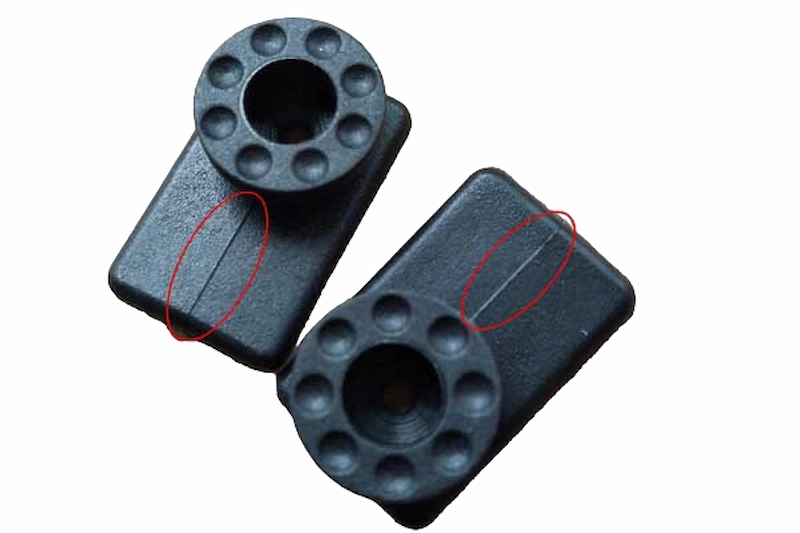
Schweißnähte am ABS-Teil
Das Hauptharz dahinter Schweißnähte Die Temperaturunterschiede zwischen den aufeinandertreffenden und verschmelzenden Flüssigkeitsströmen führen zu unvollständiger Erstarrung und mangelhafter Verbindung. Dieses Problem beeinträchtigt nicht nur die Optik des Bauteils, sondern auch seine strukturelle Integrität.
Um zu vermeiden, Dies optimiert das Spritzgießen Parameter wie Harztemperatur, Einspritzgeschwindigkeit und Druck. Anschließend sind die Auswahl von Harzen mit niedrigerer Viskosität und die Anpassung des Formdesigns (Aufteilen des Harzes und Wiederzusammenfügen) zwei wirksame Strategien.
Fehler 6: Brandflecken
Brandflecken beim Spritzgießen sind schwarze rostfarbene Verfärbungen auf der Oberfläche oder Kanten von Formteilen. Diese Spritzgussfehler entstehen typischerweise durch Überhitzung des Materials oder eingeschlossene Luft in der Form.
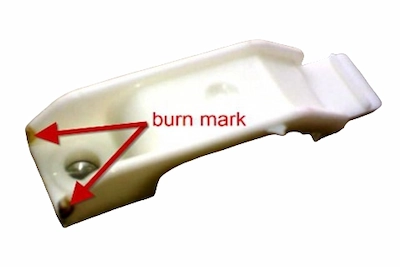
Brandflecken
Überhitzung ist häufig auf zu hohe Zylindertemperaturen oder eine längere Verweildauer des Materials zurückzuführen. Andererseits kann eingeschlossene Luft auf Entlüftung oder zu hohe Einspritzgeschwindigkeiten zurückzuführen sein. Die Brandflecken beeinträchtigen im Allgemeinen nicht die strukturelle Integrität der Teile. Sie werden problematisch, wenn der Grad der Verschlechterung die Funktionalität oder das ästhetische Erscheinungsbild des Teils beeinträchtigt.
Wie kann man es angehen?
- Senken Sie die Schmelze- und Formtemperaturen, um eine Überhitzung des Kunststoffharzes zu verhindern.
- Einspritzgeschwindigkeit reduzieren
- Implementieren Sie Abluftsysteme wie Tore und Gasentlüftungen, damit eingeschlossene Luft entweichen kann.
- Optimieren Sie das Formzyklussystem, einschließlich der Einspritz- und Kühlzeiten, um den Prozess effektiv zu steuern.
Klicke hier zum herunterladen: Die Tabelle mit Spritzgussfehlern
Probieren Sie Prolean jetzt aus!
Fehler 7: Spritzer
Der Strahlfehler führt zu wellenförmigen, schlangenartigen Mustern auf der Oberfläche der Formteile. Dieser Fehler tritt auf, wenn der Kunststoff zu schnell eindringt und gegen die Formwände spritzt, wodurch Turbulenzen entstehen, bevor er erstarrt. Als nächstes beeinträchtigt das Spritzen sowohl das Aussehen als auch die strukturelle Integrität. Zu den Ursachen für das Spritzen gehören zu hohe Einspritzgeschwindigkeiten, eine falsche Anschnittposition und kalte Werkzeugtemperaturen.
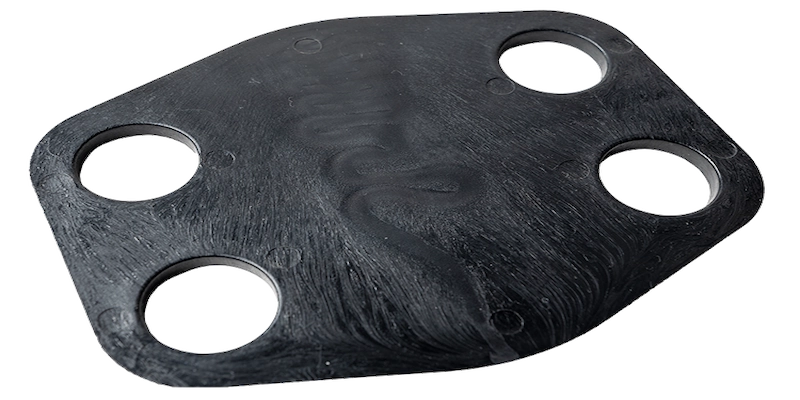
Spritzfehler am Spritzgussteil
Um diesen Fehler bei Kunststoffspritzgussteilen zu vermeiden, können verschiedene Anpassungen vorgenommen werden. Reduzieren Sie die Einspritzgeschwindigkeit. Es ermöglicht eine allmählichere Formfüllung und reduziert Turbulenzen. Zweitens erhöhen Sie die Formtemperatur und das Harz. Dies könnte ein vorzeitiges Aushärten des Materials verhindern. Drittens ist die Optimierung der Anschnittplatzierung von entscheidender Bedeutung. Positionieren Sie es daher so, dass ein gleichmäßigerer Strömungsweg gewährleistet ist. Darüber hinaus kann eine Vergrößerung der Anschnittgröße die Eintrittsgeschwindigkeit des Kunststoffs verlangsamen. Dadurch wird die Wahrscheinlichkeit dieses Defekts weiter minimiert.
Fehler 8: Fehlstellen
Unter Lufteinschlüssen oder Vakuumhohlräumen beim Spritzgießen versteht man kleine Hohlräume im Formteil technische Kunststoffkomponenten. Die Hohlräume können die Festigkeit und Ästhetik von Teilen beeinträchtigen. Der Hauptgrund für die Bildung von Hohlräumen ist eingeschlossene Luft, niedriger Einspritzdruck oder unzureichender Packungsdruck, insbesondere in dickeren Abschnitten des Teils.
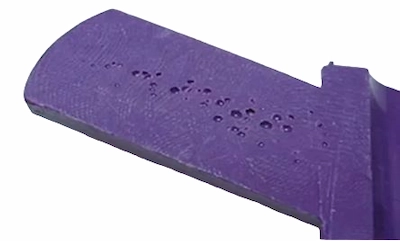
Hohlräume am Formteil
Wie vermeidet oder löst man Lücken?
- Sorgen Sie für eine ordnungsgemäße Entlüftung der Form, um das Entweichen eingeschlossener Luft zu erleichtern.
- Üben Sie einen geeigneten Packdruck aus, um den Formhohlraum vollständig und gleichmäßig zu füllen.
- Optimieren Sie die Abkühlzeit, um eine gleichmäßige Erstarrung ohne Bildung von Hohlräumen zu ermöglichen.
- Platzieren Sie den Anschnitt in der Nähe der dicksten Stelle der Form und verwenden Sie weniger viskosen Kunststoff, um das Entweichen der Luft zu verbessern.
Fehler 9: Delaminierung
Dieser Fehler beim Spritzgießen wird durch das Abblättern oder Abblättern von Schichten innerhalb eines Formteils erkannt. Die Ursache liegt häufig in einer Materialverunreinigung oder einer mangelhaften Verklebung. Darüber hinaus könnten die Hauptursachen das Mischen inkompatibler Polymere, die Verwendung übermäßiger Trennmittel oder ungleichmäßige Harztemperaturen sein.
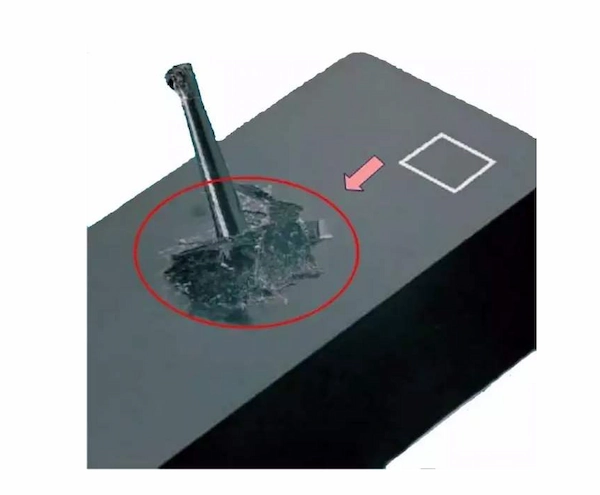
Delaminationsfehler
Tabelle: Ursachen und Präventionsstrategien für Delamination
| Ursache der Delaminierung | Präventionsstrategie |
| Materialunverträglichkeit | Stellen Sie die Kompatibilität der in der Produktion verwendeten Materialien sicher. |
| Übermäßiger Einsatz von Trennmitteln | Minimieren Sie den Einsatz von Trennmitteln beim Formen. |
| Inkonsistente Harztemperaturen | Sorgen Sie während des gesamten Prozesses für konstante Harztemperaturen. |
| Übermäßige Feuchtigkeit | Trocknen Sie die Materialien vor dem Formen ausreichend, um Feuchtigkeit zu entfernen. |
| Scharfe Winkel im Anschnitt und Fließweg | Fasen Sie scharfe Winkel im Formdesign ab, um den Durchfluss zu verbessern. |
Fehler 10: Verfärbung
Verfärbungsfarbstreifen treten auf, wenn Farbunstimmigkeiten vorliegen, die sich in ungleichmäßiger Färbung, Streifen oder verblassten Bereichen äußern. Dieses Problem entsteht typischerweise durch die Unverträglichkeit des Polymers mit Verarbeitungstemperaturen, Farbstoffen oder Materialabbau.
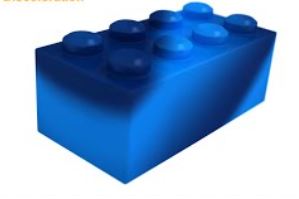
Teilweise verfärbter Teil
Ursachen der Verfärbung
- Wechselwirkung mit Chemikalien oder UV-Strahlung verändert die Färbung.
- Verbleibende Harze oder Pellets im Trichter oder in der Einspritzdüse.
- Formen halten Ablagerungen aus früheren Produktionszyklen fest.
- Den Farbstoffen mangelt es an ausreichender Hitzebeständigkeit und die Mischung der Farbstoffmischungen ist unzureichend.
Verhinderung von Verfärbungen
- Schützen Sie Materialien vor schädlichen Chemikalien und ultravioletten Strahlen.
- Führen Sie nach dem Formzyklus eine umfassende Reinigung des Trichters, der Form und der Düse durch.
- Verwenden Sie ein Reinigungsmittel, um Farbreste und andere Rückstände zu entfernen.
- Wählen Sie Farbstoffe aus, die den Verarbeitungstemperaturen standhalten und eine gleichmäßige Mischung der Farbstoffformulierungen gewährleisten, um die Farbkonsistenz aufrechtzuerhalten.
Fehler 11: Materialverschlechterung
Unter diesem Mangel versteht man eine Schwächung oder Veränderung der Eigenschaften der Formteile. Sie tritt auf, wenn Materialien über ihre thermischen Stabilitätsgrenzen hinaus verarbeitet werden oder beim Formen einer übermäßigen mechanischen Belastung ausgesetzt sind.
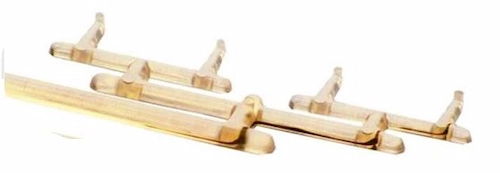
Materialverschlechterung
Kontrollieren Sie zunächst die Verarbeitungstemperaturen, um eine Verschlechterung zu vermeiden. So können Sie sicherstellen, dass Teile innerhalb der Form innerhalb der thermischen Stabilitätsgrenzen des Materials bleiben. Darüber hinaus kann die Minimierung mechanischer Spannungen durch Anpassung von Schergeschwindigkeiten und Injektionsdrücken dazu beitragen, die Integrität des Materials zu bewahren. Überwachen und optimieren Sie diese Parameter insgesamt.
Fehler 12: Schlechte Oberflächenbeschaffenheit
Eine mangelhafte Oberflächenbeschaffenheit äußert sich in einer ungleichmäßigen Textur oder Optik. Dieser Spritzgussfehler kann durch die Verwendung ungeeigneter Spritzgussmaterialien für die Formkonstruktion oder die angestrebte Oberflächenqualität entstehen. Weitere Faktoren sind beispielsweise eine falsche Materialauswahl und unzureichende Materialqualität. Polieren Fehlfunktionen des Werkzeugs oder falsche Verarbeitungsparameter können zu einer suboptimalen Oberflächenbeschaffenheit des Formteils führen.
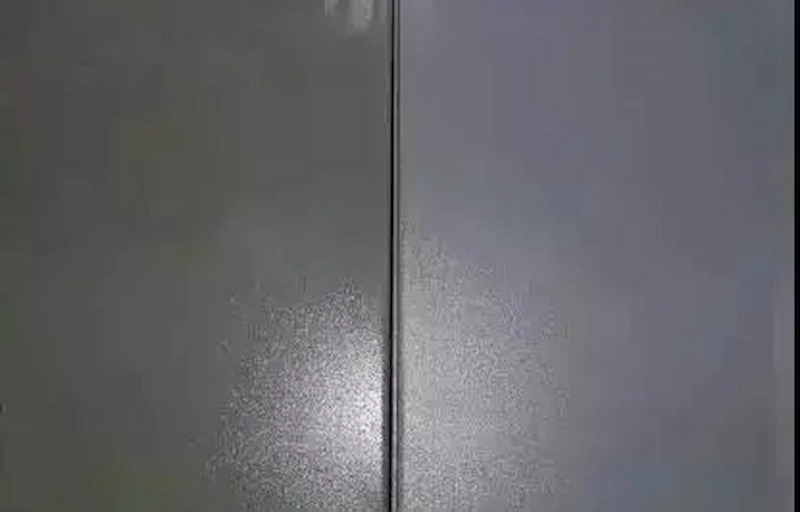
Schlechtes und glattes Finish
Vermeiden oder Vorbeugen
- Verwenden Sie systematische Techniken zur Materialauswahl und wählen Sie Materialien aus, die mit dem Design der Form und der beabsichtigten Oberflächenqualität kompatibel sind.
- Tragen Sie nach dem Spritzgießen eine Politur auf, um eine glattere Oberfläche zu erzielen.
- Optimieren Sie Verarbeitungsparameter wie Temperatur und Einspritzgeschwindigkeit, um eine hochwertige Oberflächengüte zu erzielen.
Probieren Sie Prolean jetzt aus!
Kann die Ausrüstung Spritzgussfehler verursachen?
Ja, eine unsachgemäße Einrichtung der Ausrüstung, inkonsistente Zuführung, Stabilität der Spritzgießmaschine, Kalibrierung und andere Ursachen können zu Spritzgussfehlern führen.
Lassen Sie uns als Nächstes auf die möglichen Probleme mit der im Formprozess verwendeten Ausrüstung hinweisen.
Materialzuführung
Eine inkonsistente Materialzufuhr beim Spritzgießen führt zu Schwankungen im Teilegewicht und in der Qualität. Diese Inkonsistenz entsteht durch Unregelmäßigkeiten im Zuführmechanismus oder Trichter. Überprüfen Sie daher regelmäßig das Zuführsystem, warten und kalibrieren Sie die Maschine und stellen Sie sicher, dass das Material frei von Verunreinigungen ist.
Defekte Heizbänder
Heizbänder halten die zum Schmelzen des Materials geeignete Temperatur aufrecht, und eine Fehlfunktion kann zu einem fehlerhaften Schmelzen der Materialien führen. Daher ist eine regelmäßige Wartung und Inspektion der Heizbänder erforderlich. So kann ein gleichmäßiger Materialfluss und eine gleichbleibende Qualität der Formteile sichergestellt werden.
Abgenutzte Schrauben oder Zylinder
Durch den ständigen Einsatz unterliegen die Schnecken und Zylinder einer Spritzgießmaschine einem Verschleiß. Im Laufe der Zeit kann dieser Verschleiß zu einer schlechten Materialvermischung und -zersetzung führen. Abgenutzte Schnecken transportieren, mischen oder setzen das Material möglicherweise nicht richtig unter Druck, was zu einer ungleichmäßigen Textur und mechanischen Eigenschaften im Endprodukt führt.
Ausfälle des hydraulischen oder pneumatischen Systems
Die hydraulischen bzw. pneumatischen Systeme sind für die Kraft verantwortlich, die zum Schließen und Spannen der Form erforderlich ist. Außerdem erleichtert es die Bewegung verschiedener Komponenten der Spritzgießmaschine. Darüber hinaus sorgen Fehler in diesen Systemen dafür, dass der Formprozess konsistent und genau ist. Überprüfen und warten Sie daher mögliche Probleme wie Lecks, Druckverluste oder Ventilausfälle.
Stellen Sie bei Prolean fehlerfreie Spritzgussteile her
At ProleanischUnser Engagement für die Herstellung fehlerfreier Spritzgussteile steht an erster Stelle. Wir verwenden fortschrittliche Geräte und Techniken, um Präzision in jedem Aspekt des Formprozesses sicherzustellen. Als nächstes ist unsere Optimierung der Materialauswahl bis hin zur präzisen Steuerung der Verarbeitungsparameter der Schlüssel zur Vermeidung aller Fehler in Formteilen.
Unser engagiertes Expertenteam konzentriert sich auf kontinuierliche Verbesserung und Innovation im Formendesign und in der Funktionalität. Dieser Ansatz eliminiert häufige Fehler wie Verzug, Einfallstellen und Grate. Das Fachwissen des Teams in der Fehlerbehebung und vorbeugenden Wartung verbessert die Zuverlässigkeit und Konsistenz der Endprodukte zusätzlich.
Falls Sie welche suchen Spritzgussdienstleistungen Mit einem proaktiven Ansatz zur Fehlervermeidung bearbeitet Protean Ihr Projekt mit Liebe zum Detail. Laden Sie Ihr Design hoch und Angebot anfordern um Ihr Projekt anzukurbeln!
Summieren
Das Design und die Fertigungsqualität von Spritzgussformen beeinflussen maßgeblich die funktionellen und ästhetischen Eigenschaften der Formteile. Defekte wie Grate oder Grate, kurze Schüsse, Verwerfungen, Einfallstellen und Bindenähte entstehen durch Probleme im Formdesign, im Materialfluss und im Kühlprozess.
Diese lösen oder vermeiden Spritzgussfehler erfordert eine Kombination aus präziser Gerätebedienung, sorgfältiger Materialauswahl und sorgfältiger Prozesskontrolle. Sie können die Qualität und Konsistenz von Spritzgussprodukten verbessern, indem Sie die möglichen Fehler und ihre zugrunde liegenden Ursachen bei der Formkonstruktion und der Abwicklung des Spritzgussprojekts berücksichtigen.
Mehr lesen:
Häufig gestellte Fragen
Was sind häufige Spritzgussfehler?
Zu den häufigsten Fehlern beim Spritzgießen zählen Grate oder Grate, kurze Spritzer, Verwerfungen, Einfallstellen, Schweiß- oder Bindenähte, Brandflecken, Spritzer und Hohlräume.
Was verursacht Grate oder Grate beim Spritzgießen?
Grate oder Grate entstehen durch zu hohen Einspritzdruck, falsche Schließkraft oder Verschleiß in der Form.
Wie können Kurzschüsse beim Spritzgießen verhindert werden?
Verwenden Sie ein ausreichendes Materialvolumen und einen angemessenen Einspritzdruck und optimieren Sie die Form- und Materialtemperaturen, um Fehlschüsse zu vermeiden.
Was führt zu Verzug bei Spritzgussteilen?
Dies ist das Ergebnis ungleichmäßiger Abkühlraten aufgrund einer ungleichmäßigen Wandstärke oder einer falschen Auslegung des Kühlsystems.
Was sind die häufigsten Ursachen für Schweiß- oder Bindenähte?
Schweiß- oder Bindenähte werden häufig durch Temperaturschwankungen verursacht, wenn zwei geschmolzene Harzströme zusammenlaufen.
Können Geräteprobleme zu Spritzgussfehlern führen?
Ja, Geräteprobleme wie inkonsistente Materialzufuhr, fehlerhafte Heizbänder und verschlissene Schnecken oder Zylinder können zu verschiedenen Spritzgussfehlern führen.
Vielen Dank für Ihre Erkenntnisse zu möglichen Spritzgussfehlern. Als kleiner Kunststoffformbetrieb können wir diese Mängel voll und ganz nachvollziehen. Und wir sind auf der Suche nach kleinen Spritzgussformen. Können Sie maßgeschneiderte Aluminium-Spritzgussformen herstellen (die Größe beträgt < 12 cm x 10 cm x 2 cm)?
Klar, Sanny! Wir bieten kundenspezifische Spritzgussformen mit CNC- und EDM-Fertigung. Sie können Ihr Formdesign hochladen und unsere Ingenieure werden es sich ansehen und Ihnen so schnell wie möglich antworten!
Meiner Erfahrung nach muss beim Spritzgießen während des gesamten Prozesses besonders auf die Temperaturkontrolle geachtet werden. Das ist tatsächlich der Grund für viele Mängel.
Danke, dass du den Punkt hinzugefügt hast!
Danke, dass du den Punkt hinzugefügt hast!