Elektroerosionsbearbeitung
Elektrische EntladungE-Bearbeitung (EDM) ist ein Fertigungsverfahren, bei dem Material von elektrisch leitfähigen Werkstücken mittels kontrollierter elektrischer Funken abgetragen wird. Es formt Bauteile ohne physischen Kontakt zwischen Material und Werkstück.am Werkzeug und am Werkstück.
Beim Bearbeitungsprozess entfernen hochfrequente Funken nach und nach feine Metallpartikel aus lokalisierten Bereichen. Gleichzeitig sorgt ein dielektrisches Fluid für die Stabilität der Funken und beseitigt die abgetragenen Bearbeitungsrückstände.
EDM ermöglicht scharfe Ecken, enge Hohlräume und tiefe interne Bearbeitungsstrukturen. Draht-, Senkerodier- und Lochbohr-EDM sind verbreitet Arten von elektrischer Entladung BearbeitungJede Technik unterstützt unterschiedliche Fertigungsanforderungen in den Bereichen Luft- und Raumfahrtwerkzeuge, medizinische Komponenten und Formen. Zum Beispiel:
- Drahterodieren: Es wird häufig verwendet, wenn Teile enge Toleranzen, komplexe Profile und scharfe Innenecken erfordern.
- Senkerodieren: Es eignet sich gut für die Bearbeitung tiefer Kavitäten und detaillierter Merkmale in Formen, Werkzeugen und Werkzeugkomponenten.
- Lochbohren mit EDM: Es wird häufig verwendet, um kleine, tiefe Löcher in harte Materialien zu erzeugen, wenn herkömmliches Bohren nicht möglich ist.
Dieser Artikel führt Sie durch die EDM-Prozesse, Komponenten, Parameter, Materialverträglichkeit, Toleranzen und mehr.
Was ist elektrische Entladungsbearbeitung (EDM)?
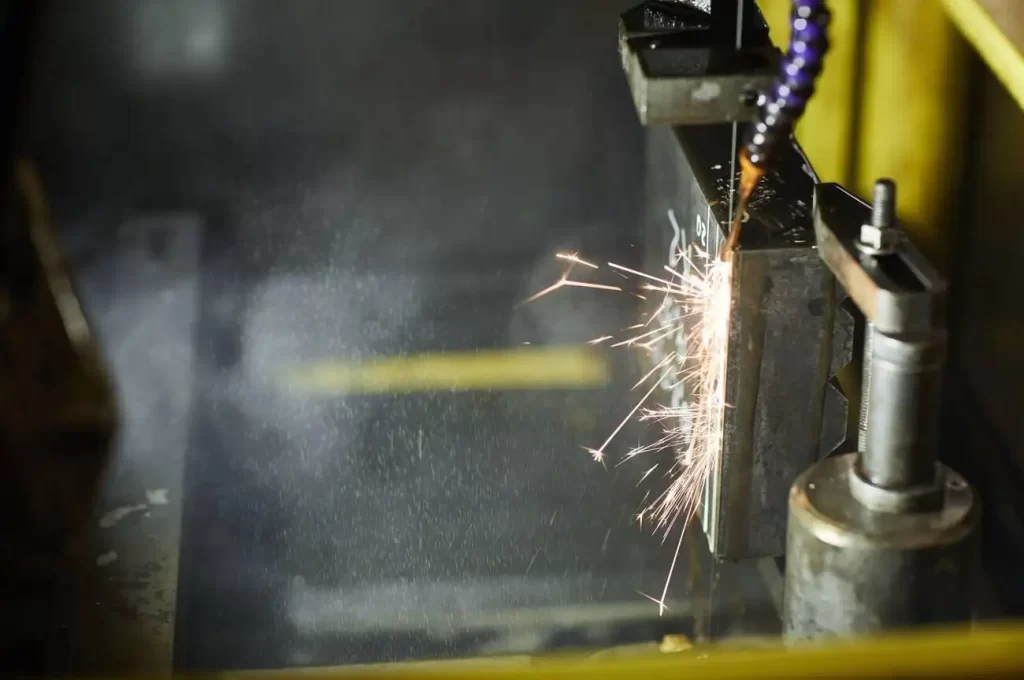
EDM-Bearbeitung
Die Funkenerosion (EDM) ist ein unkonventionelles Bearbeitungsverfahren, bei dem leitfähiges Material durch eine elektrisch angeregte Funkenentladung entfernt wird. Beim EDM-Verfahren besteht kein physischer Kontakt zwischen der Elektrode, die zur Erzeugung der Funken verwendet wird, und dem zu bearbeitenden Werkstück. Im Gegensatz zu anderen Bearbeitungsverfahren, bei denen die Schnittkraft durch die Bewegung des Werkzeugs oder des Materials aneinander vorbei erzeugt wird, erzeugt die Funkenerosion ihre eigenen Schnittkräfte, indem sie kleine Mengen Metall vom Werkstück abträgt.
Um Beschädigungen des Werkstücks durch Elektrodenfunken zu verhindern und die vom Werkstück abgelösten Metallpartikel aufzufangen, benötigt die Funkenerosion ein Dielektrikum im Schneidbereich.
Bei der Funkenbildung verdampft ein Teil des Materials, schmilzt und erstarrt anschließend zu einer Schicht aus umgeschmolzenem Material. Diese Schicht lagert sich mit der Zeit auf der Werkstückoberfläche ab und kann zu Ungenauigkeiten führen, wenn sie in nachfolgenden Arbeitsgängen nicht fachgerecht korrigiert wird.
Dadurch kann die Funkenerosion Teile mit Eigenschaften präzise bearbeiten, die mit herkömmlichen Verfahren schwer zu bearbeiten sind. Beispielsweise lassen sich tiefe Nuten, dünne Rippen, innere Hohlräume und scharfe Ecken mit hoher Genauigkeit bearbeiten. Anwendung der Funkenerosion. (Erfahren Sie mehr über EDM Medical Manufacturing)
Da bei der Funkenerosion keine nennenswerten Schnittkräfte entstehen, ermöglicht sie zudem die präzise Bearbeitung von Teilen mit sehr empfindlicher oder filigraner Geometrie.
Es gibt zwei Haupttypen von EDM-Maschinen:
- Drahterodieren
- Senkerodieren
In DrahterodierenEine Drahtelektrode wird kontinuierlich an das Werkstück herangeführt, während dieses unter der Kontrolle eines Steuerungssystems hin und her bewegt wird.
Sobald das gewünschte Profil fertiggestellt ist, bricht der Draht und ein neues Werkstück wird zur weiteren Bearbeitung zugeführt. Im Gegensatz dazu verwendet das Senkerodieren geformte Graphit- und/oder Kupferelektroden.
Diese Elektroden werden auf das Werkstück aufgesetzt, um einen Hohlraum zu erzeugen. Obwohl sowohl das Drahterodieren als auch das Senkerodieren je nach Anwendungsanforderungen ihre Vor- und Nachteile haben, bieten sie ähnliche Möglichkeiten.
EDM-Bohrmaschinen nutzen dieselben Prinzipien, konzentrieren sich aber speziell auf die Erzeugung schmaler Löcher in verschiedenen leitfähigen Materialien.
Drei Parameter haben einen wesentlichen Einfluss auf die Bearbeitungsleistung und die Oberflächenqualität:
- Funkenstrom
- Impulszeitpunkt
- Spülbedingungen
Beispielsweise begünstigen unzureichende Spülbedingungen die Bildung von Umwandlungsschichten auf bearbeiteten Oberflächen. Daher umfassen viele EDM-Verfahren nach dem Schruppen mehrere Durchgänge. Die letzten Durchgänge dienen typischerweise der Feinabstimmung kritischer Abmessungen und der Verbesserung der Oberflächengüte.
Mehr lesen: Die Wissenschaft und Technologie hinter EDM
Wie das Funkenerosionsverfahren funktioniert
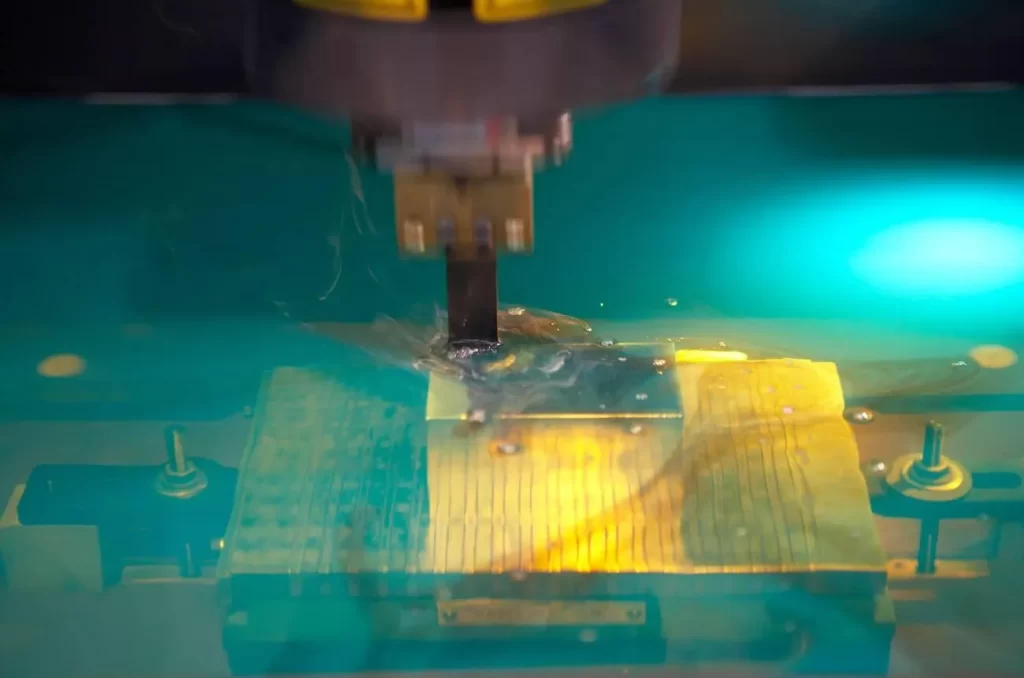
Funkenerosionsverfahren
Die Funkenerosion (EDM) ist ein elektrothermisches, unkonventionelles Bearbeitungsverfahren, das elektrisch leitfähige Materialien durch kontrollierte, thermisch induzierte Funkenentladungen abträgt. Bei der EDM-Bearbeitung basiert der Materialabtrag auf thermischer Erosion und nicht auf mechanischem Schneiden.
Die Elektrode erzeugt einen Funkenabstand
Vor der Bearbeitung wird die Elektrode nahe an das leitfähige Werkstück herangeführt. Zwischen den beiden zu bearbeitenden Oberflächen bleibt ein definierter Abstand, die sogenannte „Funkenstrecke“, bestehen.
Elektrische Impulse erzeugen Funken
Die Stromquelle erzeugt Hochgeschwindigkeitsimpulse, die über die Funkenstrecke geleitet werden und Funken erzeugen. Diese Funken erzeugen an ihrer Entstehungsstelle extrem hohe Temperaturen, die zum Schmelzen und Verdampfen mikroskopisch kleiner, elektrisch leitfähiger Partikel im Werkstück führen.
Die Werkstückoberfläche erodiert.
Diese Partikel werden durch jeden einzelnen Funkenstoß von der Werkstückoberfläche entfernt. Dadurch tragen die einzelnen Funken sukzessive zunehmend Materialmengen von den jeweiligen Bereichen ab.
Dielektrische Flüssigkeit spült Ablagerungen weg
Wie bereits erwähnt, umgibt die dielektrische Flüssigkeit die Bearbeitungszone während aller Phasen des EDM-Prozesses. Diese Flüssigkeit entfernt die beim Bearbeitungsprozess entstehenden Partikel und trägt zur Stabilisierung der Betriebsumgebung um die Funkenstrecke bei.
Servosteuerungen erhalten die Bearbeitungsgenauigkeit aufrecht
Während aller Phasen der aktiven Bearbeitung überwachen und regeln CNC-Servosysteme kontinuierlich die Funkenstreckengröße. Die Aufrechterhaltung stabiler Funkenstreckengrößen trägt zu präzisen Abmessungen und gleichbleibend hoher Oberflächenqualität bei.
Die Bearbeitung wird fortgesetzt, bis die endgültige Form erreicht ist.
Die EDM-Maschine erzeugt so lange Funkenzyklen, bis die gewünschte geometrische Konfiguration erreicht ist. Je nach zusätzlichen Anforderungen und gewünschten Spezifikationen können durch zusätzliche Bearbeitungszyklen höhere Oberflächenintegrität und größere Merkmalsgenauigkeit erreicht werden.
Kernbestandteile einer Funkenerosionsmaschine
Mehrere andere Maschinenkomponenten tragen zur Funkenbildung bei, um während eines EDM-Prozesses Material abzutragen. Einige dieser Komponenten helfen der Maschine, eine stabile Bearbeitungsumgebung zu schaffen, andere unterstützen die Beseitigung von Abfällen, die beim Bearbeitungsvorgang entstehen, und wieder andere helfen bei der Kontrolle des Elektrodenwegs.
EDM-Stromquelle
Die Hauptfunktion dieses Geräts besteht darin, elektrische Impulse zwischen der Elektrode und der Werkstückoberfläche zu erzeugen. Der Bediener kann anschließend die Parameter für Stromstärke und Impulsdauer einstellen, um das gewünschte Ergebnis zu erzielen.
Elektrode
Dadurch entstehen bei jedem Kontakt mit dem Werkstück während des Materialabtrags kontrollierte Funkenentladungen. Die Elektroden können aus Graphit (für Kavitäten) und Kupfer (für Profile) gefertigt sein.
Dielektrische Flüssigkeitseinheit
Alle EDM-Maschinen verfügen über einen Behälter, der während des Bearbeitungsprozesses entweder Dielektrikumöl oder deionisiertes Wasser enthält. Dieses dient als Kühlmittel und transportiert gleichzeitig die durch den Funkenerosionsprozess entstehenden geschmolzenen Metallspäne ab.
Servo-Antriebssystem
Diese Systeme steuern und bewegen die Elektrode während aller aktiven Bearbeitungsvorgänge. Sie halten einen konstanten Abstand zwischen Werkstück und Elektrode aufrecht, um eine stabile Funkenbildung zu gewährleisten.
CNC-Steuerung
Sie steuern gleichzeitig den Vorschub der Elektrode und die elektrische Entladung. Die meisten modernen EDM-Systeme arbeiten mit CNC-Programmen, die speziell für die Herstellung hochdetaillierter Kavitäten und Profile entwickelt wurden.
Arbeitstank
Enthält die dielektrische Flüssigkeit, die beim EDM-Verfahren zum Schneiden/Erodieren verwendet wird. Dient außerdem als Behälter für das Werkstück, bis der gesamte Bearbeitungsprozess abgeschlossen ist.
Werkstückhalterung
Hält leitfähige Materialien beim Funkenerosionsbearbeiten fest. Eine stabil fixierte Vorrichtung sorgt für bessere und maßgenaue Ergebnisse bei der Bearbeitung kleinster Details mittels EDM.
Spüleinrichtung
Dadurch entsteht ein kontinuierlicher Fluss von dielektrischer Flüssigkeit in und/oder durch kleine Bearbeitungsbereiche. Eine ordnungsgemäße Spülung trägt dazu bei, dass sich keine Metallspäne um die Funkenbildungsstellen herum ansammeln.
Dielektrischer Filter
Entfernt feine Metallpartikel aus der zirkulierenden dielektrischen Flüssigkeit. Saubere dielektrische Flüssigkeit verbessert die Gleichmäßigkeit der über viele Bearbeitungsstunden erzeugten Funken.Mehr lesen: Dielektrikum im EDM)
Maschinenkühleinheit
Regelt die Maschinen- und Dielektrikumstemperaturen während längerer Bearbeitungsvorgänge. Die Einhaltung präziser Temperaturen beim EDM-Bearbeiten trägt zur Sicherstellung der Genauigkeit bei.
Arten von EDM-Maschinen für verschiedene Bearbeitungsaufgaben
Es gibt zwei Haupttypen von EDM-Maschinen: Senkerodiermaschinen (auch Senkerodiermaschinen oder Vertikalerodiermaschinen genannt) und Drahterodiermaschinen.
- Drahterodieren hat einen einzelnen langen Draht, der in einer horizontalen Ebene hin und her bewegt wird.
- Auf der anderen Seite, Senkerodieren besitzt eine Elektrode, die sich vertikal nach unten auf das zu bearbeitende Teil bewegt.
Beide Typen eignen sich besser zur Herstellung bestimmter Formen als herkömmliche Fräser.
Drahterodieren
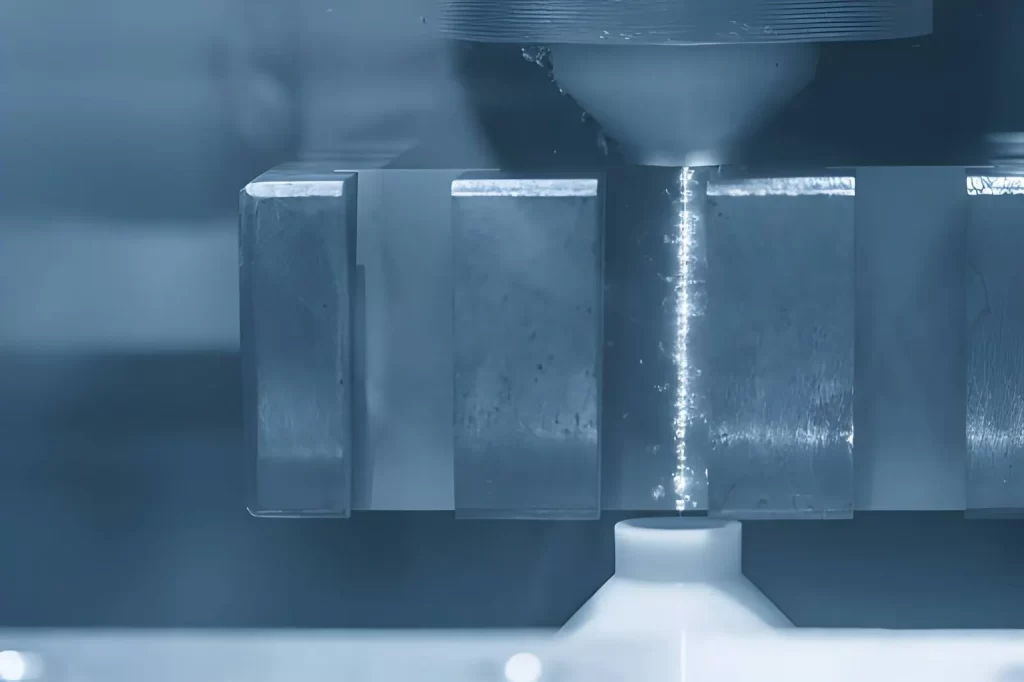
Drahterodiermaschine
Das Drahterodieren dient hauptsächlich der Herstellung von Profilen und Konturen. Dabei bewegt sich ein langer, dünner Draht (aus Messing, Edelstahl oder verzinktem Stahl) horizontal zwischen zwei Führungen. Beim Kontakt mit dem Werkstück schmilzt der Draht das Metall und erzeugt so die gewünschte Form. Dieses Verfahren eignet sich hervorragend zum Stanzen, für Matrizenplatten und die Fertigung komplexer Profile.
Eine Einschränkung dieser Art der Funkenerosion besteht darin, dass der Radius jeder Ecke vom Drahtdurchmesser abhängt. Für einen sehr kleinen Eckenradius muss ein Draht mit kleinerem Durchmesser gewählt werden. Wenn Sie jedoch einen Draht mit größerem Durchmesser benötigen, ist Ihr Eckradius möglicherweise zu groß. Messingdrähte eignen sich in der Regel am besten für Hochgeschwindigkeitsbearbeitungen, während verzinkte Drähte bessere Oberflächengüten liefern.
Senkerodieren
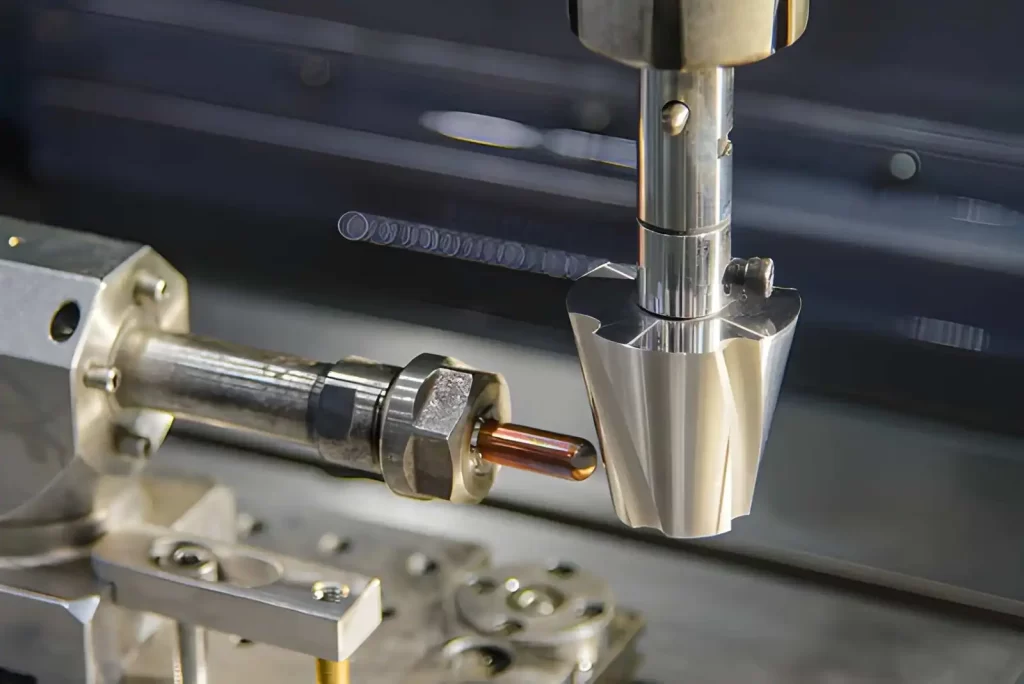
Senkerodieren mit Kupferelektrode
Diese EDM-Maschinen verwenden eine Elektrode, die exakt auf die Form des zu fertigenden Werkstücks abgestimmt ist. Sobald die Elektrode das Werkstück berührt, schmilzt sie überschüssiges Metall ab, bis dieses vollständig entfernt ist.
Graphitelektroden sind bei der Herstellung tieferer Kavitäten in der Regel schneller und daher kostengünstiger, bieten aber nicht die gleiche Detailgenauigkeit wie Kupferelektroden. Daher eignen sich Kupferelektroden am besten für die Herstellung detaillierter Formen und ähnlicher Objekte, bei denen eine glatte Oberfläche wichtig ist.
Fertigungsunternehmen nutzen diese Art der Funkenerosion typischerweise zur Herstellung von Formen für Kunststoffprodukte und Schmiedegesenken. Darüber hinaus verwenden viele Hersteller sie zur Oberflächenstrukturierung. Gängige Beispiele hierfür sind Flugzeugflügel, Motorhauben und Bootsrümpfe. Senkerodiermaschinen können auch Innenecken erzeugen, die mit einem Fräser schwer zu erreichen sind.
EDM-Lochbohren
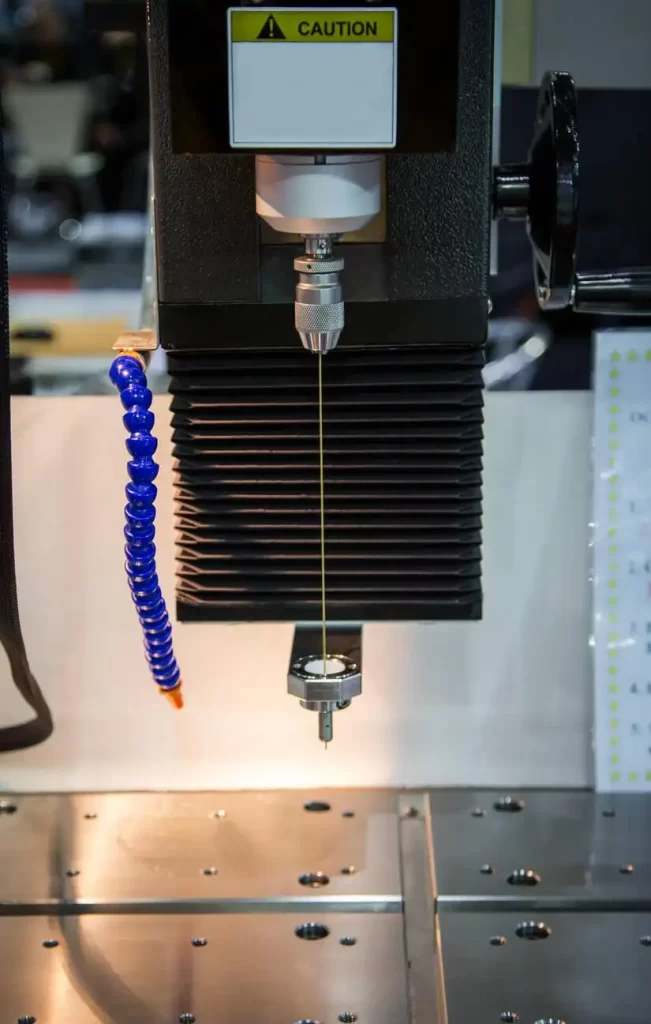
EDM-Lochbohrmaschine
Lochbohrmaschinen mit EDM-Technologie werden hauptsächlich zum Bohren von Löchern in leitfähige Materialien wie Aluminium und Stahl eingesetzt. Diese Maschinen können Löcher in deutlich größeren Tiefen erzeugen als herkömmliche Bohrwerkzeuge. Da in diesen Maschinen Hohlelektroden verwendet werden, fließt die dielektrische Flüssigkeit während des Bohrvorgangs direkt durch die Mitte des Lochs, wodurch Abfall und Bohrspäne vermieden werden.
Aus diesem Grund bevorzugen viele Fertigungsunternehmen die Verwendung des Lochbohrverfahrens (EDM) zum Bohren von Kühlbohrungen in Triebwerksteilen, wie beispielsweise Gasturbinenschaufeln und Triebwerkskomponenten für die Luft- und Raumfahrt. Darüber hinaus finden einige Fertigungsunternehmen das Lochbohren mittels EDM nützlich, um erste Löcher vor den nachfolgenden Drahterodierprozessen zu erzeugen.
Schnelles Locherodieren
Schnellloch-EDM-Maschinen sind speziell für die schnelle Herstellung von Löchern in dickeren leitfähigen Materialien konzipiert, im Gegensatz zu Standard-EDM-Bohrmaschinen. Sie arbeiten mit einem höheren Spüldruck als ihre Standardpendants.
Viele Fertigungsunternehmen nutzen Schnellloch-EDM-Maschinen, um Bohrungen mit kleinem Durchmesser und extremer Tiefe in gehärteten Stahlwerkzeugen herzustellen. Anschließend werden diese Bohrungen mittels Drahterodieren konturgeschnitten, um die exakte Form der Bohrung(en) zu definieren.
Mikro-EDM
Mikro-EDM-Maschinen sind spezialisierte EDM-Maschinen, die extrem präzise, kleine leitfähige Strukturen in Präzisionsbauteilen erzeugen. Diese kleinen Merkmale werden durch den Einsatz deutlich geringerer elektrischer Energie pro Funkenerosionszyklus erzeugt. Unternehmen im medizinischen Bereich nutzen die Mikro-EDM-Technologie, um Miniaturschlitze und/oder -hohlräume in medizinischen Geräten herzustellen.
Probieren Sie Prolean jetzt aus!
Entfernt EDM Metall ohne direkten Kontakt?
Ja, mit EDM lassen sich leitfähige Metalle von Werkstücken entfernen, indem das Metall mittels elektrischer Entladung „geschnitten“ wird, ohne das Werkstück physisch zu berühren. Dies wird durch die Kontrolle eines sehr kleinen Abstands zwischen Elektrode und Werkstück erreicht.
Funken: Metall entfernen
Wenn ein elektrischer Impuls durch den Funkenüberschlag fließt (gesteuert), erzeugt er eine kontinuierliche Folge kontrollierter Funkenentladungen. Diese Funken erzeugen genügend Hitze, um lokal begrenzte Metallbereiche zu schmelzen. Sobald diese Metallpartikel geschmolzen sind, erstarren sie rasch in der sie umgebenden dielektrischen Flüssigkeit; gleichzeitig transportiert die dielektrische Flüssigkeit sie aus dem Bearbeitungsbereich heraus.
Es tritt kein physikalischer Schneiddruck auf.
Im Gegensatz zum Fräsen oder Drehen, bei dem physikalische Kräfte zum Durchtrennen des Materials eingesetzt werden, nutzt die Funkenerosion die Energie von Funken über den kontrollierten Bearbeitungsspalt. Da beim EDM-Verfahren keine physikalischen Kräfte wirken, weisen dünnere Wände und schmalere Querschnitte in der Regel eine höhere Formstabilität auf. Feine Rippen und Werkzeugeinsätze sind gängige Anwendungsgebiete der Funkenerosion.
Der Spalt bleibt während der Bearbeitung kontrolliert
Automatische Servopositionierungssteuerungen passen die Elektrodenposition bei jedem EDM-Hub an. Ein nicht ordnungsgemäß eingestellter Elektrodenabstand kann schnell zu instabilen Funkenbildungsbedingungen führen. Stabile Funkenstrecken gewährleisten gleichmäßige Oberflächengüten und Abmessungen über alle bearbeiteten Bereiche. Das Drahterodieren sorgt für einen konstanten Drahtvorschub und damit für stabile Schnittbedingungen.
Die Materialleitfähigkeit beeinflusst die EDM-Leistung
Die Funkenerosion kann nur Werkstückmaterialien bearbeiten, die während der Bearbeitung leitfähig sind. Viele Materialien weisen eine gute Leitfähigkeit auf und eignen sich daher für die Funkenerosion, wie zum Beispiel gehärtete Stähle, Wolframcarbide, Titan und Nickellegierungen. Die Materialhärte hat bei der Funkenerosion einen geringeren Einfluss als bei konventionellen Verfahren.
Ist die Funkenerosion ein unkonventionelles Verfahren?
Das Verfahren zählt zu den unkonventionellen Bearbeitungsverfahren, da kein physischer Kontakt zwischen Schneidwerkzeug und Werkstück besteht. Zudem wird Material durch die Zufuhr elektrischer Energie abgetragen.
Die Materialabtragung erfolgt durch elektrische Entladung.
Bei der Funkenerosion (EDM) findet in einem definierten Abstand zwischen einer Elektrode (Kathode) und dem Werkstück (Anode) eine elektrische Entladung über einen mit dielektrischer Flüssigkeit gefüllten Spalt statt. Diese elektrische Entladung trägt bei jedem Entladungsereignis eine geringe Menge Metall von der Werkstückoberfläche ab. Das Schneidwerkzeug hat während des EDM-Prozesses keinen Eingriff in das Werkstück.
Im Gegensatz zu herkömmlichen Bearbeitungsverfahren, bei denen das Schneidwerkzeug mechanische Spannungen zur Materialabtragung (Scherung) ausübt, nutzt die Funkenerosion die Energie, die durch elektrische Impulse zwischen Werkzeug und Werkstück erzeugt wird, sowie die Spaltbedingungen zur Materialabtragung.
Es findet kein Scherenschnitt statt
Bei der traditionellen Bearbeitung werden Werkzeuge eingesetzt, die mechanische Kräfte (Spannung) anwenden, um das Material zu zerkleinern. Im Gegensatz zur traditionellen Bearbeitung findet bei der Funkenerosion (EDM) jedoch keine solche Scherwirkung statt. Dadurch bleiben dünne Querschnitte während der Bearbeitung stabil, da beim Schneidprozess kein Druck ausgeübt wird. Im Gegensatz zur traditionellen Bearbeitung, bei der die Werkzeugbelastung die Bearbeitung harter Werkstoffe wie wärmebehandelter Legierungen und gehärteter Stähle einschränkt, kann die Funkenerosion an diesen Werkstoffen ohne solche Einschränkungen durchgeführt werden.
Der Prozess hängt vom elektrischen und thermischen Verhalten ab.
Die Leistungsfähigkeit der Funkenerosion hängt davon ab, wie die Werkstoffe auf die im Entladungsprozess eingesetzte elektrische Energie reagieren. Leitfähigkeit und thermisches Verhalten sind Faktoren, die die Abtragsrate der Werkstoffe bei der Funkenerosion beeinflussen.
Im Gegensatz zur traditionellen Bearbeitung, bei der die Härte einen direkten Einfluss auf die Zerspanbarkeit hat, hängt die Erosionsfähigkeit eines bestimmten Materials bei der Funkenerosion von spezifischen Parametern ab, darunter Entladungseigenschaften und Spülbedingungen.
Vorteile der Elektroerosion
Die elektrische Entladungsbearbeitung bietet gegenüber herkömmlichen Bearbeitungsmethoden mehrere Vorteile und ist daher bei vielen Herstellern eine beliebte Wahl. Zu den wichtigsten Vorteilen von EDM gehören:
| Vorteil | Beschreibung |
|---|---|
| Präzision | Mit der Funkenerosion können sehr hohe Präzisionsgrade erreicht werden, mit Toleranzen von nur wenigen Mikrometern. |
| Komplexität | Mit der Funkenerosion können komplizierte Formen und Muster erzeugt werden, die mit herkömmlichen Bearbeitungsmethoden nur schwer oder gar nicht zu erreichen wären. |
| Harte Materialien | Extrem harte Materialien wie Karbide, die mit herkömmlichen Techniken nur schwer zu schneiden sind, lassen sich problemlos mit der Funkenerosion bearbeiten. |
| Keine mechanische Belastung | Da es sich beim EDM um einen berührungslosen Bearbeitungsprozess handelt, wird keine mechanische Belastung auf das Werkstück ausgeübt, wodurch das Risiko einer Verformung oder Beschädigung verringert wird. |
| Reduzierter Werkzeugverschleiß | Die Elektrode beim Erodieren erfährt während des Prozesses nur minimalen Verschleiß, was zu einer längeren Werkzeuglebensdauer und geringeren Werkzeugkosten führt. |
PräzisionEDM ermöglicht sehr hohe Präzision mit Toleranzen im Mikrometerbereich. (Weiterlesen:)Präzision und Genauigkeit der EDM-Technik)
Komplexität: EDM kann komplizierte Formen und Muster erzeugen, die mit herkömmlichen Bearbeitungsmethoden nur schwer oder gar nicht zu erreichen wären.
Harte Materialien: Mit der Funkenerosion lassen sich problemlos extrem harte Materialien wie Karbide bearbeiten, die mit herkömmlichen Techniken nur schwer zu schneiden sind.
Keine mechanische Belastung: Da EDM ein berührungsloses Bearbeitungsverfahren ist, wird keine mechanische Belastung auf das Werkstück ausgeübt, wodurch das Risiko einer Verformung oder Beschädigung verringert wird.
Reduzierter Werkzeugverschleiß: Die Elektrode beim Erodieren erfährt während des Prozesses nur minimalen Verschleiß, was zu einer längeren Werkzeuglebensdauer und geringeren Werkzeugkosten führt.
Welche Werkstoffe können mittels Funkenerosion (EDM) bearbeitet werden?
Die Funkenerosion (EDM) kann aufgrund der Art der kontrollierten elektrischen Entladungen nur auf leitfähigen Materialien angewendet werden. Die Leistungsfähigkeit aller leitfähigen Materialien Materialien für EDM ist eine Funktion ihrer relativen Leitfähigkeiten, ihrer thermischen Stabilität und ihrer Reaktion auf Funkenerosion.
Werkzeugstähle
Werkzeugstähle behalten ihre Abmessungen während des gesamten Härteprozesses. Daher entsteht beim Abtragen mittels Funkenerosion keine Wärme, sodass das Metall nicht weicher wird. Daher eignen sich Hohlräume, Stempel und ähnliche Strukturen ideal für die Funkenerosion. Zudem ermöglicht die Funkenerosion die Bearbeitung tiefer Bereiche ohne Spannungsbildung, ein häufiges Problem bei herkömmlichen Fräsern.
Rostfreier Stahl
Bei wiederholter Funkenerosion verhalten sich Edelstähle gleichbleibend. Im Gegensatz zu herkömmlichen Bearbeitungsverfahren führt die Funkenerosion nicht zu einer Kaltverfestigung des abgetragenen Materials. Daher bleibt die Oberflächenintegrität auch bei komplexen geometrischen Konfigurationen erhalten, wenn Rippen mit kleinem Querschnitt, Bereiche mit engen Toleranzen im Inneren usw. entfernt werden.
Karbid
Aufgrund ihrer extrem hohen Härte sind Hartmetalle gegenüber herkömmlichen mechanischen Zerspanungsverfahren resistent. Die Funkenerosion (EDM) bietet eine alternative Lösung, indem sie mechanische Schnittkräfte eliminiert und die Materialabtragung elektrisch steuert. Daher können Einsätze, die in stark beanspruchten Anwendungen verwendet werden, durch EDM geformt werden, ohne dass die Gefahr von Absplitterungen oder Beschädigungen der Schneidkante besteht.
Titanlegierungen
Titan zeigt unter herkömmlichen Schnittbedingungen übermäßige Verformung. Beim EDM-Verfahren lässt sich Titan ohne mechanische Belastung abtragen.
Daher ist diese Art der Bearbeitung typischerweise für dünnwandige und/oder schmale Halterungen/Implantate in der Luft- und Raumfahrt erforderlich.
Superlegierungen (Inconel, Hastelloy)
Unter normalen Betriebsbedingungen weisen Superlegierungen eine hohe Beständigkeit gegenüber Temperatur- und mechanischen Belastungen auf. Im Gegensatz zu anderen Bearbeitungsverfahren nutzt die Funkenerosion (EDM) einen kontrollierten Funkenentladungsprozess zur Materialabtragung.
Bauteile, die hohen Temperaturen ausgesetzt sind (Turbinen und Heißbereichskomponenten), erfordern daher dieses Bearbeitungsverfahren. Die Oberflächengüte erfordert jedoch in der Regel eine Nachbearbeitung nach dem ersten Materialabtrag mittels Funkenerosion.
Leitfähiges Aluminium
Normalerweise lässt sich Aluminium mit konventionellen Bearbeitungstechniken schneller bearbeiten als mit EDM. Es kann jedoch Situationen geben, in denen innere geometrische Merkmale schwer zugänglich sind. Typische Beispiele sind kleine Durchgänge und geschlossene Hohlräume. Durch die Kontrolle der beim EDM-Prozess erzeugten Funken wird die Instabilität der Erosion in dünnwandigen Bereichen minimiert.
Kupfer und Messing
Da Kupfer und Messing bei Funkenentladung einen relativ geringen elektrischen Widerstand aufweisen, können sie bei Anwendung geeigneter Steuerungsmethoden mittels EDM präzise bearbeitet werden. Diese Metalle bieten nicht nur Formstabilität, sondern werden auch häufig als Elektroden in verschiedenen Anordnungen eingesetzt. Elektrische Verbindungen, die feine Drahtdurchmesser erfordern, sowie Werkzeugteile aus diesen Werkstoffen eignen sich ideal für dieses Bearbeitungsverfahren.
Welche Software wird beim Funkenerodieren (EDM) verwendet?
Die meisten EDM-Softwarelösungen (Electrical Discharge Machining) erfüllen einige wenige Kernfunktionen: Werkzeugwegerstellung, Elektrodenkonstruktion und Festlegung der Bearbeitungsprozessparameter. Diese Prozesse verknüpfen CAD-Modelle (Computer-Aided Design) mit der Maschinenbewegung und den Bedingungen der Funkenerosion.
CAD/CAM-Plattformen für die Elektrodenkonstruktion
Konstrukteure entwickeln die Schneidwerkzeuge, sogenannte Elektroden, sowie die Bahnen, die diese Elektroden beschreiben, mithilfe von CAD/CAM-Systemen. Zu den gängigsten CAD/CAM-Anwendungen für diese Art der Entwicklung gehören Mastercam, Autodesk PowerMill und Siemens NX.
Zur Erzeugung der Elektrodengeometrie beim Senkerodieren können alle drei Verfahren eingesetzt werden. Beim Drahterodieren dienen sie typischerweise dazu, Schnittwege für Teile aus 2D- und/oder 3D-Modellen zu erstellen.
Werkzeugwegplanung für Draht- und Senkerodieren
Sobald das Bauteil durch seine Geometrie definiert ist, generiert die Software Maschinenbewegungsbefehle, die vorgeben, wie es gefertigt werden soll. Die konkreten Befehle enthalten Informationen darüber, wo das Kabel verlaufen soll, an welchen Eintrittspunkten, falls es mehrere gibt, das Kabel beginnen soll, sowie Steuerungseinstellungen für Ecken.
Wie bereits erwähnt, werden beim Senkerodieren die gleichen grundlegenden Schritte befolgt, die spezifischen Befehle sind jedoch detaillierter. Dazu gehört die Festlegung der Eintauchtiefe der Elektrode in den Hohlraum sowie der/der Stufen, auf denen die Elektrodengröße reduziert werden soll, um eine gleichmäßige Erosion im gesamten Hohlraum zu erzielen.
Maschinensteuerung und Parametereinstellung
Die EDM-Steuerung nutzt Softwareprogramme, mit denen der Bediener Impulsstrom, Spannung und Zeitwerte konfigurieren kann. Der Bediener wählt einen Bereich für die Funkenenergie, abhängig vom zu bearbeitenden Material und der gewünschten Oberflächengüte des Endprodukts. Die Konfiguration dieser Einstellungen beeinflusst sowohl die Abtragsrate als auch die Gesamtqualität der bearbeiteten Oberfläche.
Es gibt zwei Hauptarten von EDM-Bearbeitungsverfahren: Schrupp- und Schlichtbearbeitung. Jedes Verfahren erfordert spezifische Werte für Impulsstrom, Spannung und Timing, um optimale Ergebnisse zu erzielen.
Überwachung und adaptive Steuerung
Moderne EDM-Anlagen können die Bedingungen jedes Funkenereignisses in Echtzeit überwachen. Bei instabilen Funkenereignissen passt die Software die Spaltsteuerung automatisch an, um die Stabilität zu gewährleisten.
Einige moderne EDM-Maschinen bieten auch Protokollierungsfunktionen, die es den Herstellern ermöglichen, die Leistung im Laufe der Zeit zu verfolgen und Anpassungen vorzunehmen, um Abweichungen in ihren hochpräzisen Produktionsläufen zu minimieren.
Kollisions- und Pfadverifizierung
Viele Simulationsprogramme für die Funkenerosion ermöglichen mittlerweile die Überprüfung des geplanten Elektrodenbewegungswegs vor der eigentlichen Bearbeitung. Diese Funktion gibt Herstellern die Gewissheit, dass kein unbeabsichtigter Kontakt zwischen Elektrode und Werkstück möglich ist.
Kollisionserkennung und -verifizierung tragen somit zusätzlich dazu bei, Einrichtungsfehler in komplexen EDM-basierten Fertigungsprozessen zu minimieren.
Probieren Sie Prolean jetzt aus!
Wie genau ist die Funkenerosion (EDM)?
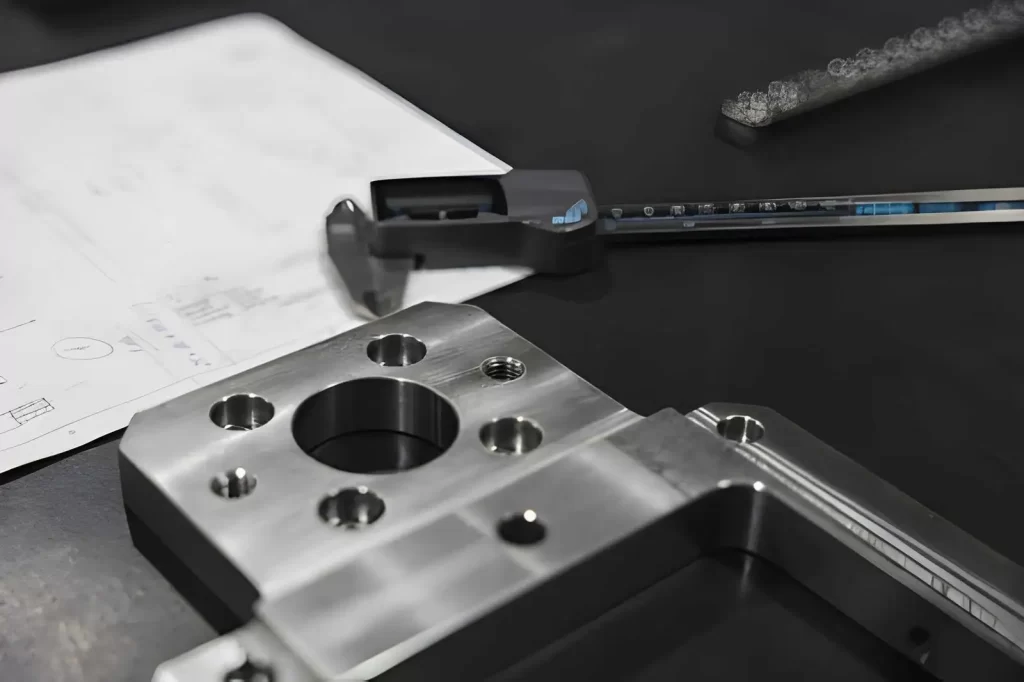
EDM-bearbeitetes Metallteil auf einer technischen Zeichnung
Die Funkenerosion (EDM) trennt das Werkstück nicht nur, sondern verhindert auch das Verformen oder Verbiegen des Materials während der Bearbeitung. Allein dadurch bleiben die Abmessungen stabil, insbesondere bei dünnen oder gehärteten Werkstücken. In der normalen Fertigung liegt die Genauigkeit bei etwa ±0.005 mm bis ±0.02 mm. Bei engeren Fertigungsanforderungen lässt sich eine Präzision im Mikrometerbereich für sehr kleine Strukturen erreichen.
Entscheidend ist nicht der Maschinenname, sondern die Stabilität des Funkens während des Schneidprozesses. Bei gleichmäßigem Schnittverhalten behält das Werkstück seine Maßhaltigkeit. (Lesen Sie weiter, um mehr zu erfahren:) Vor- und Nachteile der Funkenerosion)
Genauigkeitsbereich, den Sie im Handel sehen
|
Anforderungen |
Was man tatsächlich bekommt |
|
Standard-Lohnfertigungs-EDM |
±0.005 mm bis ±0.02 mm |
|
Präzise Einstellung mit feiner Steuerung |
±0.002 mm bis ±0.005 mm |
|
Mikro-EDM-Bearbeitung |
Sehr kleine Strukturen im Mikrometerbereich |
Warum EDM so gut kontrolliert bleiben kann
- Da kein Werkzeugdruck wirkt, wird das Werkstück nicht verbogen. Allein dadurch entfällt eine wesentliche Fehlerquelle beim Fräsen.
- Die Maschine passt die Elektrodenposition während des Schneidvorgangs kontinuierlich an. Sie reagiert auf Funkenänderungen, anstatt einen festen Schnittpfad vorzugeben.
Kostenüberlegungen bei der Verwendung von EDM
Die Kosten für EDM (Elektrische Entladungsbearbeitung) variieren je nach Maschinengröße, Komplexität der Teilegeometrie, Rüstzeit und Elektrodenmethode.
Hoher anfänglicher Einrichtungsaufwand
Im Vergleich zu herkömmlichen CNC-Maschinen (Computer Numerical Control) haben EDM-Anlagen in der Regel einen höheren Anschaffungspreis, da jede Anwendung spezifisch ist.
Sowohl Drahterodieren als auch Senkerodieren werden typischerweise in Anwendungen eingesetzt, in denen es keine Alternative zum Erodieren gibt; daher erfordern sie spezielle Aufspannungen, die mit einem vielseitigen Bearbeitungszentrum im Allgemeinen nicht möglich sind.
Abhängigkeit von Elektroden und Verbrauchsmaterialien
Beim Senkerodieren ist vor Bearbeitungsbeginn zusätzlich die Herstellung einer Elektrode für jede zu bearbeitende Kavität erforderlich. Kann die Elektrode nicht ohne wesentliche Modifikation wiederverwendet werden, muss für jede Kavität eine neue Elektrode gefertigt werden.
Obwohl beim Drahterodieren keine einzelnen Elektroden hergestellt werden müssen, wird beim Schneiden kontinuierlich Draht verbraucht, und es zirkuliert dielektrische Flüssigkeit im gesamten Behälter, die regelmäßig ausgetauscht werden muss.
Energieverbrauch während der Zündzyklen
Im Gegensatz zum Fräsen arbeitet die Funkenerosion (EDM) mit der wiederholten Abgabe von Hochspannungsentladungen anstatt mit der Anwendung einer konstanten Kraft, um Metall abzutragen. Obwohl der Energieverbrauch über längere Bearbeitungszeiten konstant bleibt, erhöhen längere Abtragszeiten für eine bestimmte Materialmenge die Energiekosten des Bearbeitungsprozesses direkt. Härtere Werkstoffe erfordern zudem noch längere Entladezeiten.
Maschinenzeit pro Komponente
Da die Materialabtragsrate (MMR) stets deutlich niedriger ist als bei Fräs- oder Drehbearbeitungen, sind längere Bearbeitungszeiten erforderlich, um die Bearbeitung komplexer Geometrien abzuschließen. Ein Vorteil der Funkenerosion (EDM) besteht jedoch darin, dass bei Bauteilen mit internen Merkmalen viele Aufspannungen entfallen können. So kann beispielsweise eine einzige Aufspannung mehrere mechanische Bearbeitungsschritte für ein solches Bauteil ersetzen.
Wartung des dielektrischen Systems
Bei jedem Funkenerosionsprozess sammeln sich feine Partikel im Behälter des dielektrischen Systems an. Daher sind Wartungsarbeiten am Filtersystem erforderlich, um weiterhin einwandfreie Entladungseigenschaften zu gewährleisten.
Schlechte Betriebsbedingungen aufgrund unzureichender Flüssigkeitszirkulation können zu ungleichmäßiger Bearbeitung führen und somit die Anzahl der für die Teileherstellung erforderlichen Zyklen erhöhen.
Wann sollte man sich für die EDM-Bearbeitung entscheiden?
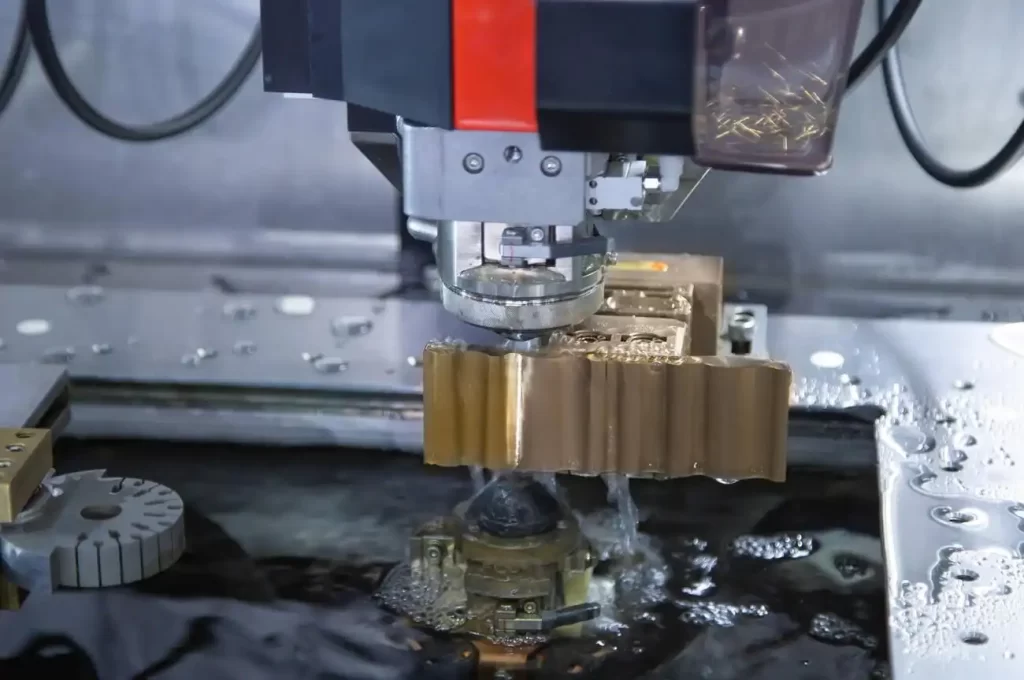
Drahterodieren von Messingwerkstücken
Die Funkenerosion (EDM) eignet sich besonders für Bauteile mit komplexen Strukturen, tiefen Hohlräumen, kleinen Bohrungen oder scharfen Innenkanten, die sich mit herkömmlichen Schneidwerkzeugen nur schwer bearbeiten lassen. Sie wird auch häufig für Hartmetalle, Formen, Werkzeuge und Präzisionsbauteile eingesetzt.
Wie vergleicht sich EDM mit Plasmaschneiden?
EDM und Plasmaschneiden verwenden jeweils eine einzigartige Methode, um Material von leitfähigen Metallen abzutragen.
Die Funkenerosion (EDM) erfolgt primär durch die Erzeugung einer kontrollierten elektrischen Funkenerosion in einer dielektrischen Flüssigkeit, während beim Plasmaschneiden ein Metall mithilfe eines ionisierten Gasstroms schnell erhitzt wird.
Präzisions- und Merkmalskontrolle
Die Funkenerosion (EDM) ermöglicht eine höhere Präzision und damit die Herstellung genauer, maßgenauer Details (klein und detailliert). Dazu gehören die Bearbeitung feiner Bohrungen, scharfer Innenwinkel und tiefer Kavitäten.
Das Plasmaschneiden ist speziell auf das schnelle Trennen von Blechen und/oder Plattenmaterial ausgelegt. Es erreicht jedoch nicht die für feine Details oder kleine Geometrien erforderliche Präzision.
Schneidemechanismus
Die Funkenerosion (EDM) entfernt Material durch zahlreiche elektrische Funken mit präzisem Spaltabstand. Diese einzelnen Funken tragen jeweils sehr geringe Metallmengen ab.
Beim Plasmaschneiden wird Material mithilfe hochenergetischer Gasstrahlen geschmolzen und anschließend ausgeworfen. Der Plasmaschneidprozess läuft kontinuierlich ab und ist auf hohe Produktionsraten ausgelegt, anstatt Details im Mikrobereich zu steuern.
Oberflächenbeschaffenheit nach dem Schneiden
Im Allgemeinen erzeugt das Funkenerodieren (EDM) eine feinere Schnittkante als das Plasmaschneiden, bei dem eine größere Wärmeeinflusszone (WEZ) entlang der Schnittkanten entsteht. Außerdem entsteht beim Plasmaschneiden häufig Schlacke, die eine zusätzliche Nachbearbeitung erfordert.
Geometriefähigkeit
Es hat sich gezeigt, dass die Funkenerosion (EDM) erfolgreich hochkomplexe Innengeometrien und kleine Strukturen erzeugen kann. Beispielsweise lassen sich mit Drahterodieren Innengeometrien herstellen, die mit Plasmaschneiden nur schwer oder gar nicht zu realisieren sind.
Das Plasmaschneiden hat sich bei langen, geraden Schnitten und dem Trennen großer Bleche bewährt. Allerdings ist es weniger geeignet für die Herstellung feiner Details oder innerer Geometrien.
Erhalten Sie Unterstützung für die EDM-Bearbeitung von Prolean Tech
Prolean Tech bietet EDM Bearbeitungsdienste für komplexe, hochpräzise Metallbauteile. Das Verfahren unterstützt Drahterodieren, Senkerodieren und Präzisionsbohren. Die Bauteile werden mittels kontrollierter Funkenerosion gefertigt, um maßstabile Ergebnisse zu erzielen. Die Produktionsunterstützung umfasst Prototypen, Kleinserien und Anforderungen im industriellen Maßstab.
Teilen Sie uns Ihre CAD-Konstruktion mit, und unser Ingenieurteam prüft die Herstellbarkeit und den Bearbeitungsansatz.
0 Kommentare