
Drahterodieren vs. Senkerodieren
„Das Drahterodieren eignet sich am besten für die Bearbeitung harter Metalle mit dünnen Querschnitten oder komplexen Designs, während das Senkerodieren Flexibilität bei der Herstellung detaillierter Hohlräume und Formen bietet.“ Konventionelle Bearbeitungsverfahren wie Fräsen, Drehen und andere Scherverfahren sind auf hochkomplexe Geometrien und Mikrostrukturen beschränkt. Die Funkenerosion (EDM), ein schweißfreies Bearbeitungsverfahren, ermöglicht hingegen die Herstellung solch komplexer Geometrien und kleiner Strukturen, die aufgrund der eingeschränkten Werkzeugzugänglichkeit bei konventionellen Verfahren nicht realisierbar sind. Es gibt zwei Arten von EDMSenkerodieren und Funkenerosion. Beide Verfahren nutzen elektrische Entladungen, um das Werkstück abzutragen und zu formen. Drahterodieren vs. Senkerodieren Sie unterscheiden sich in ihren Werkzeugen und anderen Aspekten.
Dieser Artikel erläutert die Unterschiede zwischen Drahterodier- und Senkerodierbearbeitung, einschließlich ihrer Verfahren, Vorteile und Anwendungsgebiete.
Was ist Funkenerosion (EDM)?
Die Funkenerosion (EDM) ist ein unkonventionelles Bearbeitungsverfahren, das in der Fertigung eingesetzt wird. Im Gegensatz zu CNC-Drehmaschinen oder Fräswerkzeugen, EDM Technologie Dabei werden Draht- oder speziell geformte Elektroden als Bearbeitungswerkzeuge zum Materialabtrag eingesetzt. Beim Anlegen von elektrischem Strom an die Elektroden entstehen durch deren Eintauchen in eine dielektrische Lösung Hochtemperatur-Entladungen. Diese Entladungen schmelzen das Material und erzeugen Schnitte oder Vertiefungen.
Hier können Sie den detaillierten, schrittweisen Prozess des EDM-Schneidens nachlesen. EDM Entwicklung um mehr über diesen Prozess zu erfahren.
Was ist Drahterodieren?
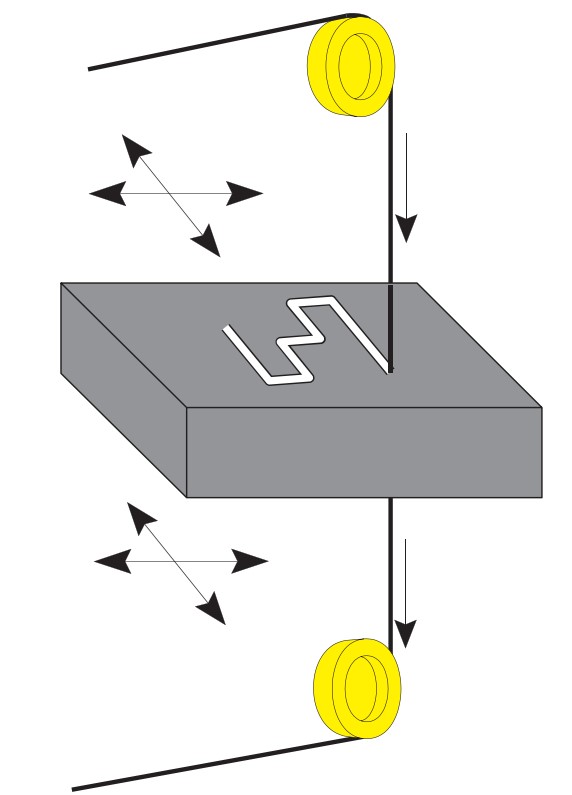
Drahterodierbearbeitung
Wie der Name schon sagt, verwendet diese Art der Funkenerosion einen dünnen Draht (0.025 bis 0.25 mm) aus Kupfer, Messing, Wolfram oder anderen leitfähigen Materialien als Elektrode. Dieser Draht bewegt sich entlang der Schnittlinie und formt das Werkstück. Moderne CNC-Funkenerosionsmaschinen können die Bewegungen der Drahtelektrode präzise steuern.
Ein sehr kleiner Elektrodendurchmesser (bis zu 0.025 mm) bewirkt, dass Drahtschneideprozess geeignet für filigrane Ausschnitte in harten Materialien wie tiefe Schlitze, Aussparungen und Muster für Formen und Matrizen.
Wie funktioniert Drahterodieren?
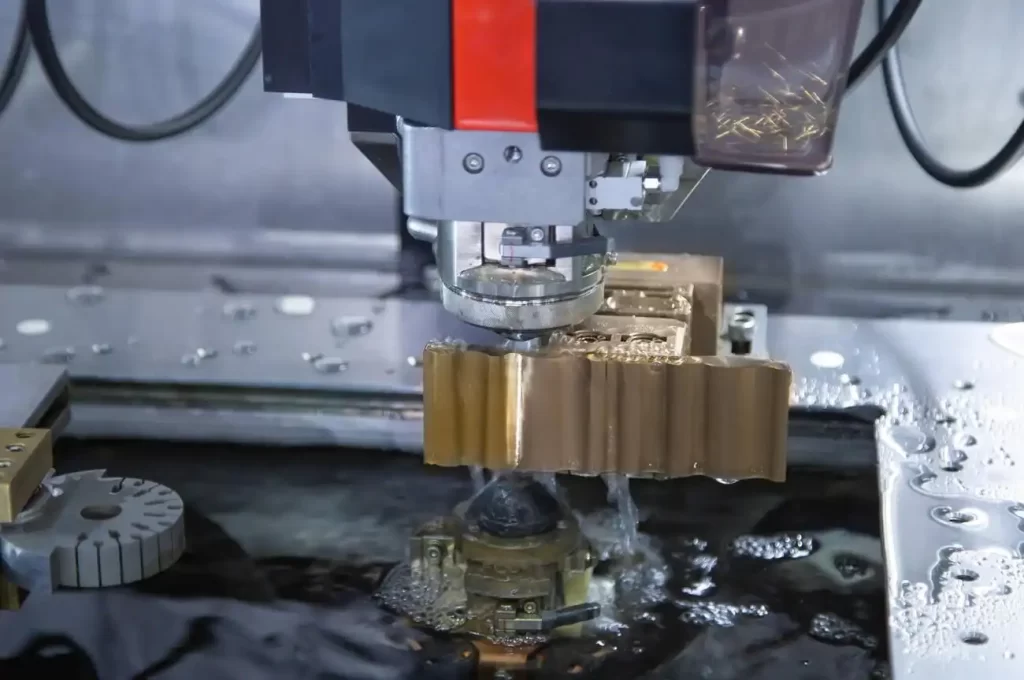
Drahterodieren
Das Werkstück wird in der Werkbank oder auf dem Tisch eingespannt, während der Draht vertikal positioniert ist und sich nach oben bewegt, um das Werkstück zuzuführen. Das Werkstück kann sich je nach Bearbeitungsbereich auch in einer XY-Ebene bewegen.
Das Werkstück im dielektrischen Fluid kommt mit der Drahtelektrode in Kontakt und erzeugt dabei eine Reihe von Lichtbögen, die das Material erhitzen und schmelzen. Unmittelbar nach dem Schmelzen erodiert es im strömenden dielektrischen Fluid. Anschließend entfernt die Filtration oder ein anderes am Prozessbehälter angebrachtes System diese Rückstände aus der Lösung.
Vorteile der Drahterodiermaschine
- Hohe Präzision: Es ermöglicht präzise Schnitte mit engen Toleranzen und gewährleistet gleichzeitig die Wiederholgenauigkeit.
- Mikrobearbeitung: Ein Draht mit einem Durchmesser von weniger als 0.025 mm kann als Schneidwerkzeug verwendet werden, wodurch die Mikrobearbeitung verschiedener Werkstücke ermöglicht wird. Zum Beispiel: Lochbohren edm für Löcher mit kleinem Durchmesser.
- Keine Unterbrechung: Der Draht bewegt sich kontinuierlich nach oben und erzeugt dabei die Entladungen. Es handelt sich also um einen ununterbrochenen und kontinuierlichen Bearbeitungsprozess.
- Glatte Oberfläche: Die bearbeitete Oberfläche hinterlässt keine Späne, Grate oder Staub und bietet so eine glatte Oberflächenbeschaffenheit.
- Stressfreie Bearbeitung: Der Drahterodierer (EDM) trägt das Material berührungslos ab. Er ermöglicht die präzise Bearbeitung und filigrane Gestaltung empfindlicher Materialien.
Nachteile von Drahterodieren
- Es besteht die Gefahr der Bildung einer Oxidschicht auf den nachfolgenden Schichten der bearbeiteten Oberfläche.
- Die Werkzeuge und die Anlagen zur Funkenerosion sind teurer. Die Installation erfordert hohe Vorabkosten.
- Es eignet sich nur für 2D-Schnitte auf 3D-Oberflächen.
Was ist Senkerodieren?
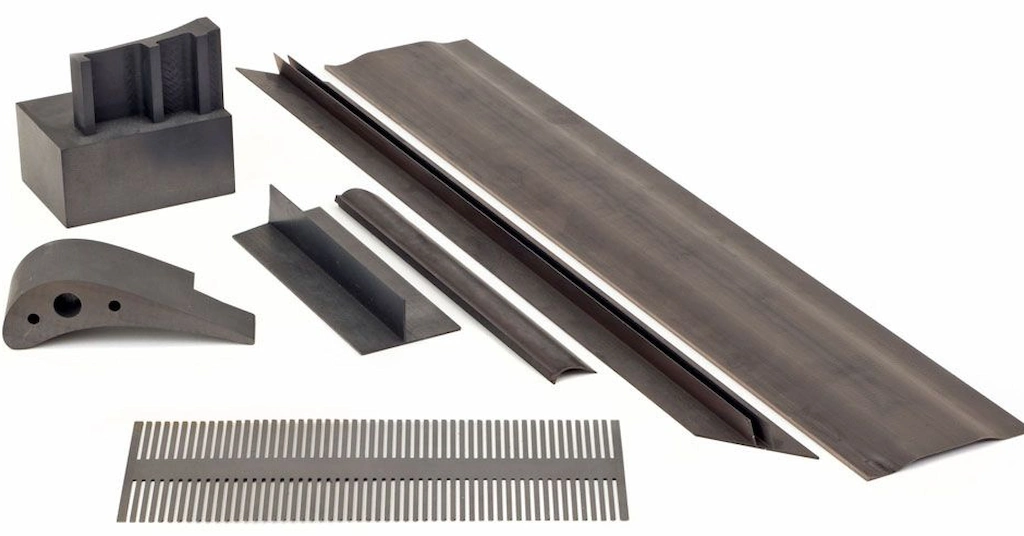
Senkerodierteile
Beim Senkerodieren werden anstelle eines Drahtes mit festem Durchmesser individuell geformte Elektroden verwendet. Dies ist der Hauptunterschied zwischen Drahterodieren und Senkerodieren. Die Elektrodenform ist hierbei entscheidend, da sie die Form der in das Werkstück eingearbeiteten Kavität oder Struktur bestimmt. Sie stellt die „negative Geometrie“ der gewünschten Form auf dem Werkstück dar.
Die Senkerodiertechnik, auch als Senkerodieren oder Ram-EDM bekannt, eignet sich für komplexe und schwer zugängliche Kavitäten oder Strukturen in verschiedenen Materialien.
Wie funktioniert Sinker EDM?
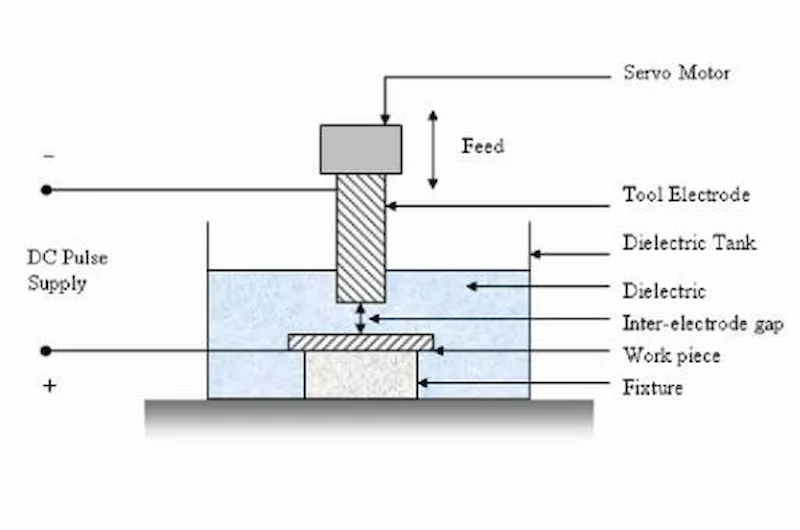
Funktionsweise der Senkerodiermaschine
Bei diesem Verfahren dient die EDM-Elektrode als Schneidwerkzeug, wobei ein Spalt zwischen Werkstück und Elektrode aufrechterhalten wird. Dieser Spalt steuert die Entladungen und Lichtbögen. Gleichzeitig fließt Dielektrikum durch den Spalt und spült das abgetragene Material ab.
Der Hauptunterschied dieser EDM-Fertigungsmethode besteht darin, dass mit Senkerodierelektroden Hohlräume oder Strukturen mit individuellen Formen erzeugt werden können. Dies wird durch die Anpassung der Elektrodengeometrie erreicht. Darüber hinaus eignet sich das Verfahren zur Herstellung von Sacklöchern in Oberflächen aus harten Materialien.
Vorteile von Sinker EDM
- Präzisionsgenauigkeit: Ähnlich wie Drahtelektroden bietet es auch eine höhere Präzision als herkömmliche Bearbeitungsverfahren.
- Sacklöcher: Es ermöglicht die Herstellung von Sacklöchern, ein weiterer wesentlicher Unterschied zwischen den Möglichkeiten des Drahterodierens und des Senkerodierens.
- Komplexe Funktionen: Es kann Hinterschneidungen, tiefe Taschen und individuelle Hohlräume mit minimaler Wandstärke formen.
- Vielseitigkeit: Der Senkerodierer beim Senkerodieren formt alle leitfähigen Materialien unabhängig von ihrer Sprödigkeit und Härte.
- 3D-Konturierung: Mit der Senkerode lassen sich Werkstücke mit komplexen 3D-Konturen bearbeiten, beispielsweise Kerne und Kavitäten für Spritzgussformen.
Nachteile des Senkerodierens
- Ähnlich wie bei der Drahtmethode ist sie auf leitfähige Werkstücke beschränkt.
- Dieses Verfahren verbraucht mehr Energie als andere Bearbeitungsmethoden, da es die elektrische Hochspannungsentladung kontinuierlich erzeugen muss.
- Das Senkerodieren ist zudem langsamer, was die Gesamteffizienz beeinträchtigt und die Produktionskosten erhöht.
Probieren Sie Prolean jetzt aus!
Wesentliche Unterschiede zwischen Drahterodieren und Senkerodieren
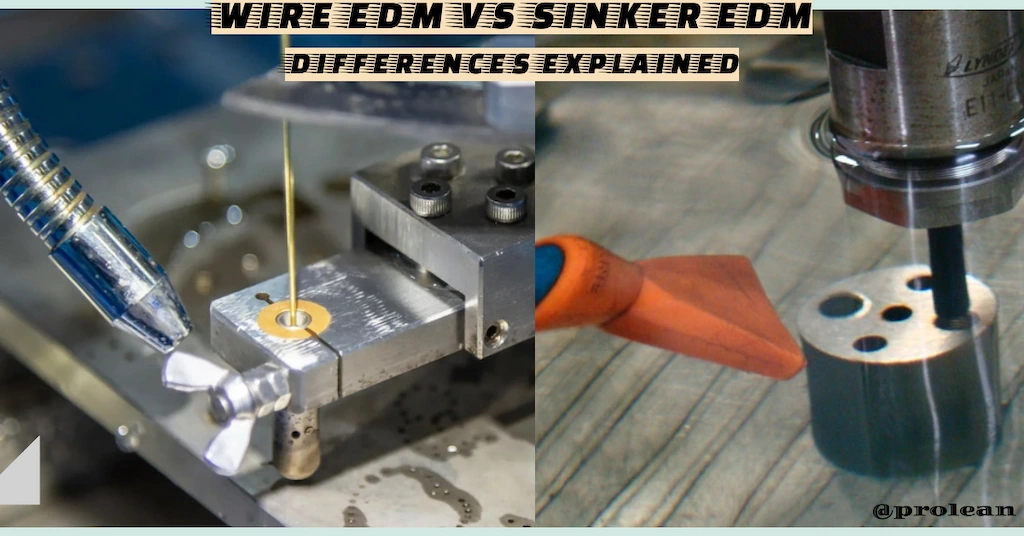
Draht- vs. Senkerodieren
Wir haben bereits erörtert, dass beide Verfahren ihre jeweiligen Vor- und Nachteile haben. Das eine eignet sich hervorragend für 2D-Schnitte auf 3D-Oberflächen, das andere erzeugt im Vergleich zwischen Drahterodieren und Senkerodieren komplexe 3D-Konturen.
Das Senkerodieren eignet sich besonders für Werkzeuge, Formen und andere Anwendungen im Bereich der Werkzeugherstellung. Das Drahterodieren hingegen ist ideal für Kleinteile mit komplexen Strukturen und hoher Präzision.
Darüber hinaus zeigt die folgende Tabelle weitere wichtige Unterschiede zwischen Drahterodieren und Senkerodieren auf;
| Eigenschaften | Drahterodieren | Senkerodieren |
| Funktionsprinzip | Ein dünner Draht als Elektrode erzeugt eine elektrische Entladung entlang eines definierten Pfades. | Verwendet eine geformte Elektrode, um durch elektrische Entladung komplexe Formen zu erzeugen. |
| Materialentfernung | Ideal zum Schneiden von Profilen, Konturen und Durchgangslöchern. | Ideal zum Herstellen von komplizierten Hohlräumen, Formen und Gussformen. |
| Genauigkeit | Hohe Genauigkeit, geeignet für Präzisionsschnitte. | Bietet außerdem eine hohe Genauigkeit, ist aber besonders gut bei komplexen 3D-Formen. |
| Oberflächenfinish | Im Allgemeinen eine glatte Oberfläche, dies hängt jedoch von den Parametern ab. | Erzeugt feinere Oberflächen, ideal für Formen und Werkzeuge. |
| Elektrodenverschleiß | Minimaler Verschleiß, da der Draht ständig erneuert wird. | Höherer Elektrodenverschleiß, da die Elektrodenform entscheidend ist. |
| Werkzeugkosten | Geringere Werkzeugkosten dank des verwendeten einfachen Drahtes. | Höher aufgrund des Bedarfs an individuell geformten Elektroden. |
| Materialeignung | Am besten geeignet für harte, leitfähige Materialien wie Titan. | Geeignet für eine breite Palette von Materialien, einschließlich harter Legierungen. |
| Anwendung | Wird häufig in der Luft- und Raumfahrt sowie in der Medizintechnik für präzise Schnitte eingesetzt. | Weit verbreitet in der Werkzeug- und Formenbauindustrie. |
| Schnelligkeit | Langsamer als herkömmliche Bearbeitungsverfahren. | Im Allgemeinen langsamer, variiert aber je nach Elektrodenform und -material. |
| Komplexität | Beschränkt auf 2D- und einfache 3D-Schnitte. | Kann hochkomplexe 3D-Formen erzeugen. |
| Toleranz | Normalerweise innerhalb von ±0.001 Zoll (±0.0254 mm). | Normalerweise innerhalb von ±0.002 Zoll (±0.0508 mm). |
| Maximale Tiefe | U bis 12 Zoll (300 mm) oder mehr. | Die Eindringtiefe ist durch die Größe und Form der Elektrode begrenzt (6-8 Zoll). |
Summieren
Zusammenfassend lässt sich sagen, dass Drahterodieren und Senkerodieren zwar dasselbe Prinzip der elektrischen Entladung zur Materialabtragung nutzen, aber dennoch unterschiedliche Anwendungsbereiche aufweisen. Das Drahterodieren eignet sich ideal für das präzise Schneiden von Profilen und Durchgangslöchern mit engen Toleranzen, während das Senkerodieren seine Stärken bei der Herstellung komplexer 3D-Formen und filigraner Hohlräume ausspielt. Beide Verfahren bieten je nach Anwendungsanforderungen spezifische Vorteile.
Darüber hinaus hängen Präzision und Qualität von EDM-bearbeiteten Teilen auch von der verwendeten Ausrüstung und dem Fachwissen des Bedieners ab. Daher sollten Sie für die Fertigung Ihrer Teile und Produkte einen kompetenten und zuverlässigen EDM-Hersteller auswählen.
Bei ProleanTech verfügen wir über CNC-gesteuerte EDM-Maschinen und Ingenieure mit zehn Jahren Erfahrung in der Durchführung von Projekten. EDM-ServiceMit unseren individuellen Serviceleistungen können wir Ihre Entwürfe zu wettbewerbsfähigen Preisen in die gewünschten Bauteile umsetzen. Fordern Sie noch heute ein Angebot an!
Häufig gestellte Fragen
Berührt der Draht während des Drahterodierprozesses das Werkstück physisch?
Nein, beim Drahterodieren kommt es nicht zu einem physischen Kontakt zwischen Draht und Werkstück. Die Materialabtragung erfolgt stattdessen durch elektrische Entladungen (Lichtbögen) zwischen Draht und Werkstück.
Was ist der Hauptunterschied zwischen Drahterodieren und Senkerodieren?
Beim Drahterodieren wird ein dünner, kontinuierlich zugeführter Draht zum Schneiden von Profilen verwendet, während beim Senkerodieren eine speziell geformte Elektrode zum Erzeugen komplexer 3D-Konturen und -Hohlräume zum Einsatz kommt.
Wann sollte man Drahterodieren einsetzen?
Das Drahterodieren kommt zum Einsatz, wenn hohe Präzision und enge Toleranzen erforderlich sind, insbesondere beim Schneiden von komplizierten Durchgangslöchern in harten leitfähigen Materialien wie Titan und Werkzeugstahl.
Wann sollte man Senkerodieren einsetzen?
Es eignet sich ideal zur Herstellung komplexer 3D-Formen, Hohlräume und Gussformen in harten Werkstoffen. Insbesondere dann, wenn die gewünschte Komplexität mit anderen Bearbeitungsverfahren nicht erreicht werden kann.
0 Kommentare