
Rattern in der Bearbeitung
Ratterprobleme während der Bearbeitung sind frustrierend. Sie kosten Zeit und treiben die Wartungskosten in die Höhe. Doch die gute Nachricht: Sie können sie verhindern.
In diesem Leitfaden erfahren Sie, was Rattern bei der Bearbeitung verursacht und wie Sie es verhindern können. Sie lernen einfache Techniken kennen, um Vibrationen zu reduzieren und gleichmäßige Schnitte zu gewährleisten. Außerdem geben wir Ihnen bewährte Tipps zur Einrichtung und Bedienung.
Mit den richtigen Maßnahmen verbessern Sie die Teilequalität und verkürzen die Zykluszeiten. Wir beheben Ratterprobleme und steigern die Effizienz Ihrer Bearbeitung.
Was ist Rattern bei der Bearbeitung?
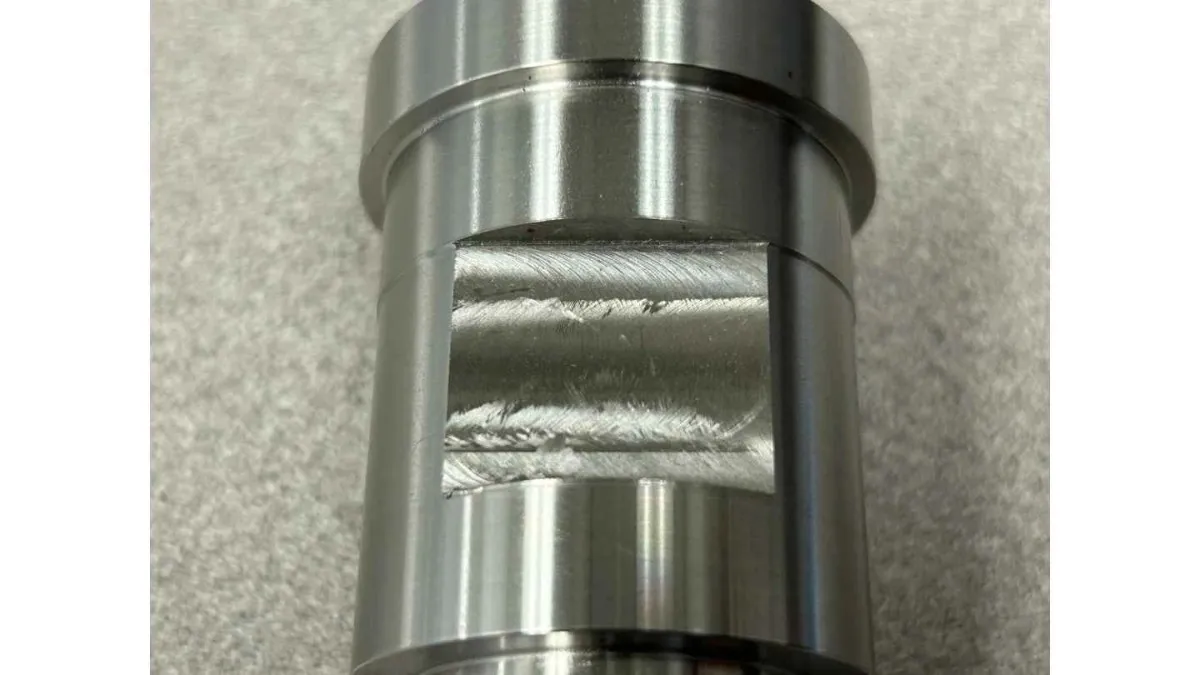
Ratterbildung am Teil
Unter Rattern versteht man in der Zerspanungstechnik unkontrollierte Schwingungen, die während der Bearbeitung entstehen. Werkzeug und Werkstück geraten dabei in Schwingung. Rattern tritt typischerweise bei Schneid- oder Bohrvorgängen auf.
Die lauten Vibrationen gehen mit starken Geräuschen und Oberflächenunregelmäßigkeiten einher. Tritt dieser Zustand auf, werden im fertigen Teil Wellen sichtbar.
Eine Betriebsvibration entsteht, weil sich das Schneidwerkzeug anders bewegt als das Werkstück. Wenn sich Werkzeug und Werkstück in entgegengesetzte Richtungen bewegen, ändert sich die Schnittkraft mit jeder Umdrehung. Dann setzt Rattern ein.
Das Problem des Ratterns bei der Bearbeitung entsteht entweder durch die Wahl eines ungeeigneten Werkzeugs oder durch einen unsachgemäßen Einrichtungsprozess. Suboptimale Produktdesigns können den Bearbeitungsprozess stören. Rattern beeinträchtigt die Produktqualität und verringert die Effizienz der Fertigung.
Rattern bei der Bearbeitung tritt in zwei unterschiedlichen Mustertypen auf, abhängig von seinem Auftreten während des Bearbeitungsprozesses.
- Nichtresonante Schwingung
- Resonanzschwingung
Nicht-resonante Vibration: Nicht gleichmäßige Werkzeugoberflächen erzeugen nicht resonantes Rattern, ebenso wie abgenutzte Fräser. Während der gesamten Bearbeitung sind Sie diesem Phänomen sowohl hörbar als auch taktil ausgesetzt. Es entsteht durch mechanische Probleme und ist für Prüfer leichter zu erkennen.
Resonantes Geschwätz: Resonantes Rattern ist komplexer. Es tritt typischerweise bei Werkzeugwegänderungen in Ecken und engen Radien auf. Die Maschine entwickelt Vibrationen, bis sie ihre Eigenfrequenz erreicht.
Arten von Rattern bei der Bearbeitung
In CNC-Bearbeitung, wird Chatter in zwei Haupttypen kategorisiert. Normalerweise begegnen Sie Werkzeugrattern or Werkstückrattern bei Schneidvorgängen.
Tool-Chatter
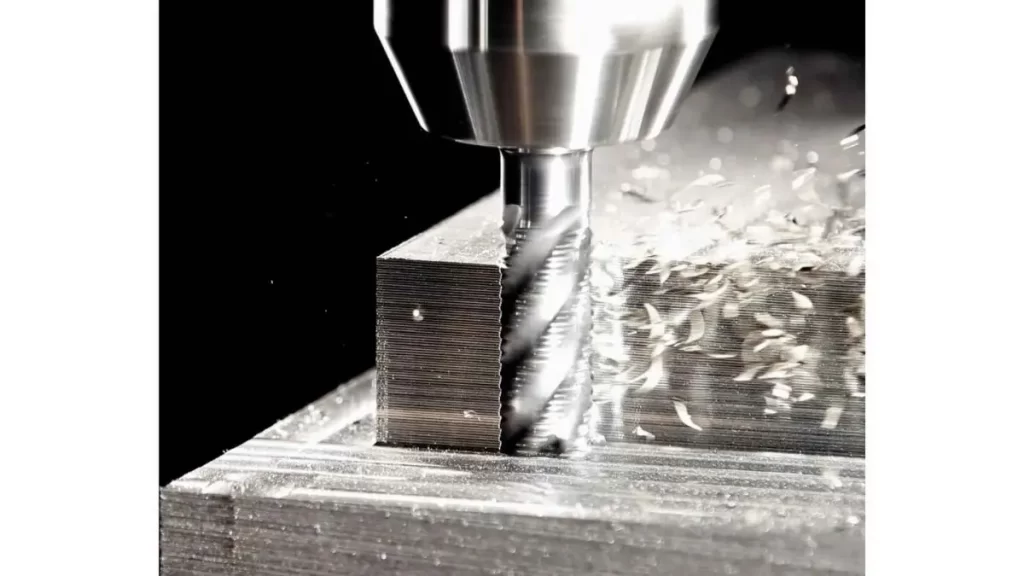
Tool-Chatter
Werkzeugklappern entsteht, wenn Ihr Fräser beim Schneiden vibriert. Beim Schneiden der Oberfläche werden Vibrationen in das Werkstück übertragen. Dies führt zu Werkzeugverschleiß und rutscht am Werkstück entlang. Je mehr es rutscht, desto stärker wird das Rattern. Sie hören Geräusche und sehen ungleichmäßige Oberflächenspuren.
Werkstückrattern
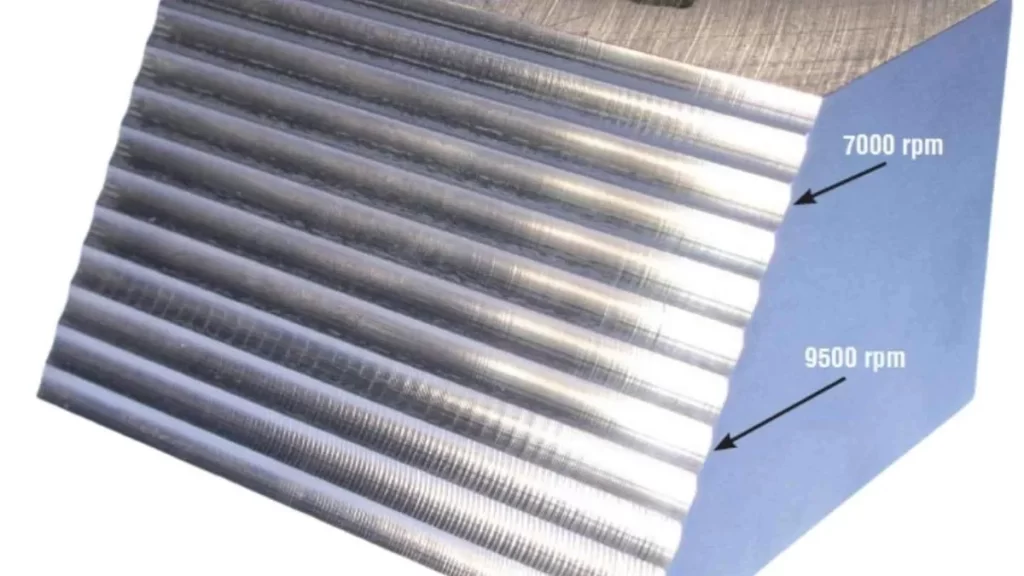
Werkstückrattern
Werkstückvibrationen entstehen, wenn Ihr Werkstück nicht richtig fixiert ist. Bei unsachgemäßer Befestigung verschiebt oder wackelt es. Dünne Wände neigen eher zu Vibrationen. Das Werkzeug verstärkt diese Bewegung und verschlimmert sie. Letztendlich führt dies zu einer schlechten Oberflächengüte und beschädigten Kanten.
Auch bei einer guten Einrichtung kann es zu leichten Vibrationen kommen. Bei deutlich höheren Schwingungsweiten kann es zu Kratzern am Werkstück kommen. Die zulässige Schwingungsamplitude hängt vom Prozess, dem Werkzeug und den Anforderungen an das Werkstück ab. Deshalb ist es wichtig, das Rattern von Werkzeugen und Werkstücken so weit wie möglich zu reduzieren.
Als nächstes zeigen wir Ihnen, wie Sie Chatter oder Vibrationen vermeiden, die typisch sind CNC-Bearbeitungsfehler.
Was sind die Ursachen für Rattern bei der Bearbeitung?
Wenn Sie Rattern nicht beachten, wirkt sich dies negativ auf die Bearbeitungsqualität aus. Rattern kann Maschinenteile und Werkzeuge beschädigen und Ihre Produktionsanlagen schädigen. Wir besprechen die tatsächlichen Auswirkungen von Rattern in Bearbeitungsprozessen.
Reduzierte Werkzeugstandzeit
Verlängern Sie die Werkzeuglebensdauer
Durch Ratterschwingungen kommt es zu einer schnellen Abnutzung des Werkzeugs. Die intermittierenden Schnittkraftspitzen und Mikrostoßbelastungen führen zu vorzeitigem Verschleiß. Dies beeinträchtigt die Oberflächengüte und verkürzt die Werkzeugstandzeit. Ihr Betrieb erfordert zusätzliche Ausgaben für Werkzeugwechsel. Eine Verringerung der Fertigungsgeschwindigkeit wird dies jedoch ausgleichen.
Schäden an der Maschine
Das Schneidwerkzeug versetzt die Maschinenkomponenten in Schwingungen. Verschleiß betrifft sowohl die Spindelkomponenten als auch alle beweglichen Mechanismen. Unkontrolliertes Rattern belastet Ihre Anlage. Der Vibrationsprozess erfordert letztendlich Wartungsarbeiten. Dies führt zu Reparaturkosten, Anlagenausfallzeiten und finanziellen Verlusten.
Schlechte Oberflächenbeschaffenheit
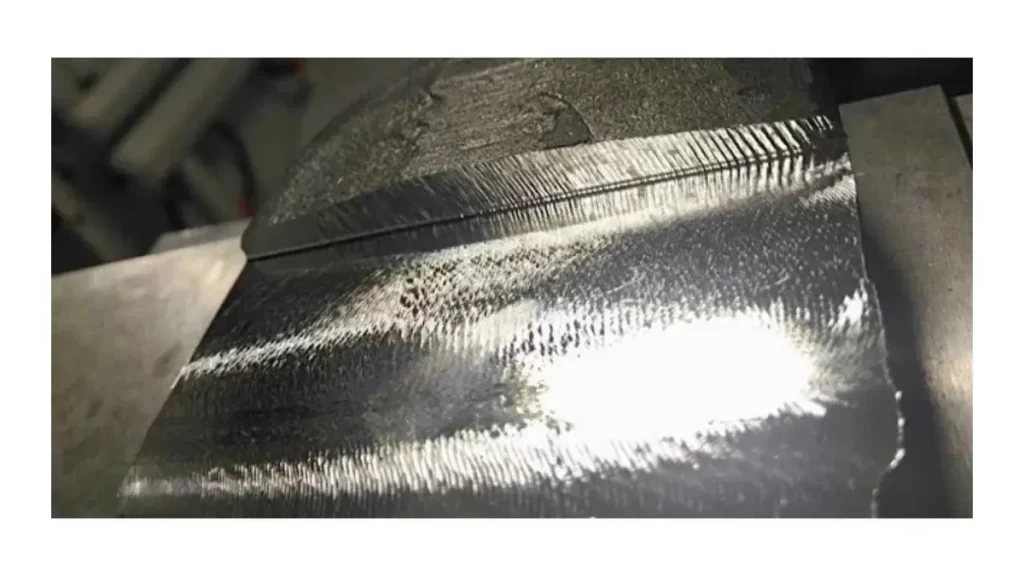
Unvollkommene Oberfläche mit Rattermarken
Die Teileoberfläche weist durch Vibrationen Wellen auf. Sichtbare Linien oder Markierungen können sowohl das Aussehen als auch die Funktion des Teils beeinträchtigen. Die Folge sind inakzeptable Fertigungstoleranzen und Oberflächenrauheit, die im tatsächlichen Einsatz zu einem Versagen der Teile führen.
Reduzierte Genauigkeit
Das Werkzeug weicht aufgrund von Rattern von seiner vorgesehenen Bahn ab. Maßungenauigkeiten in Ihren Teilen entstehen durch diese Bewegung. Dies kann dazu führen, dass Teile zu eng, zu locker, zu kurz oder zu lang werden. Lesen Sie unseren Leitfaden zu CNC-Programmierung beherrschen, und erfahren Sie, welche Schlüsselfaktoren Sie für eine präzise Bearbeitung berücksichtigen müssen.
Wie lässt sich Rattern bei der Bearbeitung vermeiden?
Rattern führt zu schlechter Teilequalität und Werkzeugbruch und senkt die Produktionsraten. Mit der richtigen Methode können Sie dieses Problem effektiv angehen und möglicherweise sogar beseitigen. So geht's:
Optimieren Sie Ihre Bearbeitungsstrategie
Ratterschwingungen entstehen typischerweise dadurch, dass Werkzeuge nicht gleichmäßig mit dem Material interagieren. Der Werkzeugweg sollte konstant bleiben, während zur Vorbeugung geringe Schnitttiefen eingesetzt werden sollten.
Passen Sie Ihre Spindeldrehzahl zwischen 5 bis 10 U / min Punkte, um zu prüfen, ob die Resonanz abnimmt oder verschwindet. Aktuelle CAM-Systeme ermöglichen programmierte Drehzahländerungen, die die Reduzierung des Ratterns automatisieren.
Verwenden Sie die richtige Arbeitshalterung
CNC-Werkstückhalterung
Eine lockere oder unsachgemäße Einspannung von Bauteilen fördert Vibrationen. Ihr Werkstück muss durch stabile Schraubstöcke, Spannfutter und Vakuumtische fest gehalten werden.
Schränkt dünne Teile nicht durch einseitiges Spannen ein, da dies ihre Flexibilität verringert. Bessere Stabilität wird durch den Einsatz von Reitstöcken, Füllmaterialien und Auflagerahmen erreicht.
Wählen Sie das richtige Schneidwerkzeug
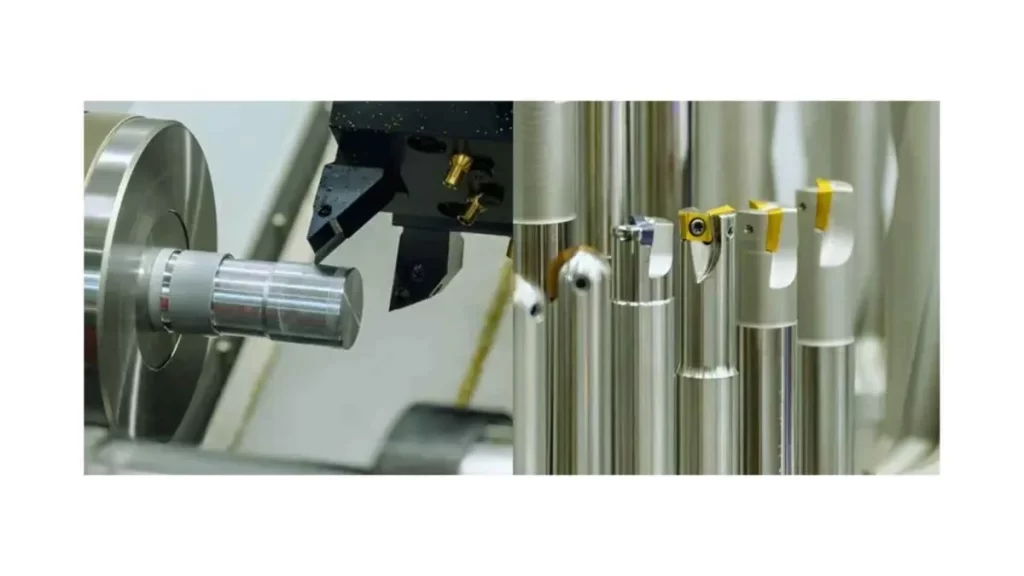
CNC-Maschinenschneidwerkzeuge
Wählen Sie beim Schneiden immer ein starres Werkzeug mit der Mindestlänge. Ausgedehnte, dünne Schneidwerkzeuge erzeugen übermäßige Vibrationen.
Wählen Sie außerdem Schneidwerkzeuge mit geeigneten geometrischen Merkmalen und robusten Materialien mit Beschichtungen zur Reduzierung der Schnittkräfte. Ihre Werkzeuge benötigen Schärfe und eine ordnungsgemäße Halterbefestigung.
Planen Sie den richtigen Werkzeugweg
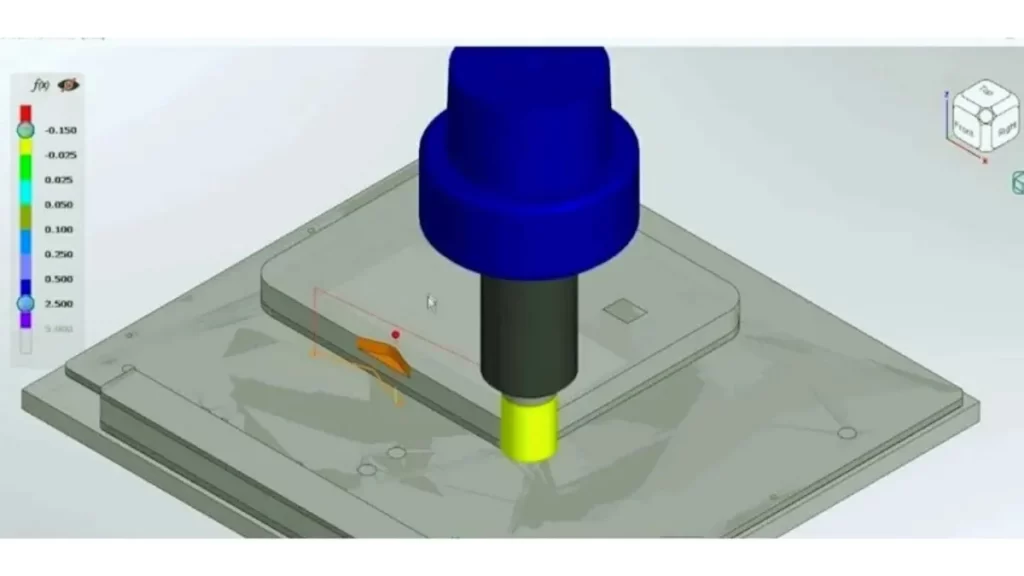
Optimierung des CNC-Werkzeugwegs
Die Art und Weise, wie sich ein Werkzeug auf seinem Weg bewegt, spielt eine wichtige Rolle. Abwärtsfräsvorgänge durch Gleichlauffräsen neigen dazu, Sie verringern die Schnittkräfte und verbessern die Oberflächengüte, erhöhen aber auch den Werkzeugeingriff und können das Rattern verschlimmern, wenn die Maschine Spiel oder mangelnde Steifigkeit aufweist.
Wenn Sie Ihre Klemmstrategie mit der Richtung Ihrer Schnittkraft kombinieren, können Sie minimieren Teilebiegen.
Richten Sie Ihre Maschine richtig ein und warten Sie sie
Für einen einwandfreien Betrieb der Maschine ist ein stabiler, rissfreier Untergrund erforderlich. Bei instabilem Maschinenunterbau kommt es häufiger zu Ratterbildung.
Zur Stabilisierung des Aufbaus sollten Nivellierfüße mit Ankern verwendet werden. Darüber hinaus ist eine regelmäßige Wartung Ihrer Maschine unerlässlich, um Vibrationen durch verschlissene Komponenten und lose Teile zu vermeiden.
Bezüglich: Qualitätskontrolle in der CNC-Bearbeitung
Prolean Tech – Zuverlässige Bearbeitungslösungen für Ihre Anforderungen
Rattern und Vibrationen während der Bearbeitung können zu echten Problemen führen. Sie verlangsamen die Produktion, verkürzen die Werkzeugstandzeit und beeinträchtigen die Oberflächengüte Ihrer Teile. Deshalb ist der richtige Partner für die Bearbeitung so wichtig.
Aber mach dir keine Sorgen, Prolean Tech unterstützt Präzisions-CNC-BearbeitungsdiensteWir wissen, wie sich kleine Probleme zu großen entwickeln können. Mit über 15 Jahren praktischer Erfahrung unterstützt Sie unser Team bei der Lösung von Bearbeitungsproblemen, bevor diese Ihr Projekt beeinträchtigen. Ob Werkzeugklappern, schlechte Oberflächen oder knifflige Teilegeometrie – wir bieten praktische Lösungen für einen reibungslosen und kosteneffizienten Betrieb.
Senden Sie uns einfach Ihre CAD-Datei und wir erstellen eine Kostenloses Angebot und Design-Feedback um sicherzustellen, dass alles für einen erfolgreichen Lauf bereit ist.
Fazit
Rattern tritt bei Schneid- und Fräsvorgängen auf. Wird es jedoch nicht richtig behandelt, kann es zu schlechter Teilequalität, Werkzeugschäden und Produktivitätsverlusten führen.
Wenn Sie auf Rattern oder andere Bearbeitungsprobleme stoßen, Prolean Tech Wir helfen Ihnen gerne. Von der Einrichtung bis zur Auswahl des passenden Werkzeugs helfen wir Ihnen, die Ursachen zu identifizieren und zu beheben, damit Ihre Teile den Spezifikationen entsprechen. Kein Rätselraten – nur solide, zuverlässige Ergebnisse.
Häufig gestellte Fragen
F1: Was ist mechanisches Rattern?
Mechanisches Rattern ist eine unerwünschte Vibration, die während der Bearbeitung auftritt. Es kann zu Geräuschen führen und die Oberfläche Ihres Werkstücks rau machen.
F2: Was ist die Ursache für das Rattern?
Ursachen für Rattern sind beispielsweise lose Werkzeuge, ein instabiles Werkstück oder falsche Maschineneinstellungen. Auch ein verschlissenes Werkzeug oder eine falsche Drehzahleinstellung können dazu führen.
F3: Was ist der Chattering-Effekt?
Der Rattereffekt zeigt sich als Wellenlinien auf der Oberfläche Ihres Teils. Er sieht nicht nur unschön aus, sondern kann auch Ihre Werkzeuge beschädigen und deren Lebensdauer verkürzen.
F4: Wie kann Rattern bei der Bearbeitung reduziert werden?
Um Rattern zu minimieren, achten Sie darauf, dass Ihre Werkzeuge scharf sind, Ihr Werkstück sicher gehalten wird und Ihre Maschineneinstellungen korrekt sind. Auch das Anpassen der Geschwindigkeit oder Schnitttiefe kann hilfreich sein.
Vielen Dank für einen weiteren hervorragenden Artikel über CNC. Wo sonst nur
Bekommt jemand solche Informationen in einer so perfekten Schreibweise? Ich hatte auch Probleme mit dem Rattern meiner CNC-Maschine. Ich werde die Strategie ausprobieren, die du zerfetzt hast!
Danke! Bitte kontaktieren Sie uns, wenn Sie weitere Informationen zu diesem Thema benötigen!
Dies ist mein erster Besuch hier und ich freue mich wirklich, alles über die CNC-Bearbeitung an einem Ort zu lesen.
Wir freuen uns, dass Sie es informativ finden! Vielen Dank
Spannender Artikel über die spanende Bearbeitung. Ich kenne das Problem des Ratterns. Es ist nicht nur eine technische Herausforderung, sondern auch ein nerviges Geräusch!
Genau! total nerviger Sound
Alles ist sehr detailliert mit klarer Beschreibung der Gründe für das Chatten.
Es war wirklich informativ und hilfreich.
Vielen Dank für den Austausch!
Danke, Anitra!