
تشطيبات السطح
خيارات التشطيب السطحي لأجزاء الآلات ذات التحكم الرقمي (CNC)
اختر نوع الطلاء المناسب للمشكلة التي تحتاج إلى حلها، سواءً كانت التآكل، أو التلف، أو اللون، أو التوصيل الكهربائي، أو تركيب محكم يمنع التمدد. كل بطاقة أدناه تُحيلك إلى صفحة العملية، وتُوضح لك قيمة Ra، وسُمك طبقة الطلاء، والمواد التي يُمكن استخدام هذا الطلاء معها.
ابدأ من المشكلة
ابدأ هنا
كيفية اختيار تشطيب السطح: ابدأ من المشكلة
ست بطاقات قرار. كل واحدة منها تحدد النتائج التي تجيب عليها والسبب وراء ذلك، ثم ترتبط مباشرة بصفحة العملية.
الحماية من التآكل
يتعرض هذا الجزء للعوامل الجوية أو الرطوبة، والصدأ هو سبب تلفه. تعمل هذه التشطيبات على تكوين حاجز أو طبقة حماية على السطح نفسه.
مقاومة التآكل والخدش
يتعرض للاحتكاك والانزلاق والخدش، ولذلك يجب أن يحافظ على شكله. تعمل هذه المواد على زيادة صلابة السطح بدلاً من مجرد تغطية الجزء.
اللون والمظهر
اللمسة النهائية هي جوهر المنتج - فاللون واللمعان والملمس هي ما يميزه. هذه هي اللمسات النهائية التي تتميز بتنوع حقيقي في الألوان والملمس.
التلامس الكهربائي والعزل
يجب أن يظل موصلاً للكهرباء، أو على العكس، يجب أن يكون عازلاً. وتحدد مقاومة التلامس أيًا من هذين الخيارين يمكنك استخدامه.
لا يوجد تغيير في الأبعاد
التركيب محكم، ولا يزال يتعين على القطعة النهائية أن تكون مطابقة للمواصفات. هذه القطع لا تضيف أي بُعد يُذكر - فكل ما في طاولة الطلاء هو ما يضيف الأبعاد.
ملامسة الطعام والجلد والطب
يلامس الطعام أو الجلد أو المريض، ويجب تنظيفه. أسطح ملساء وغير قابلة للتساقط - لا صبغة، ولا طلاء مسامي.
REFERENCE
مخطط تشطيب السطح: Ra، والسماكة، والمواد حسب العملية
العمود الذي تتجادل حوله معظم الرسومات هو Ra قابل للتحقيق — إنه الرقم الذي يبحث عنه المهندسون، وهو ما يحدد ما إذا كان التشطيب مطروحًا على الطاولة أم لا.
Ra هو متوسط خشونة السطح النهائي، مُقاسًا بالميكرومتر. السُمك هو الطبقة المُضافة - يشير الرمز "—" إلى أن العملية تُزيل أو تُعيد تشكيل المادة بدلًا من إضافة أي مادة. التكلفة نسبية لسعر القطعة بعد التصنيع: $ للسعر الأساسي، $$$$ للسعر الأعلى. الأرقام هي نطاق العملية المنشور لكل تشطيب - إذا كان الرسم الخاص بك يُحدد حدًا أدق، يُعتمد الرسم، ونؤكد ما يُمكننا تضمينه في عرض السعر.
| نهاية | Ra قابل للتحقيق (ميكرومتر) | سمك (ميكرومتر) | المواد | اللون والمظهر | أفضل ل |
|---|---|---|---|---|---|
| تشطيب ميكانيكييُغيّر هندسة السطح. يزيل المادة أو يُضيف نسيجًا في مكانه - لا يُضيف أي طبقة طلاء. | |||||
| آلة$ | ٢٠٢٤/٢٠٢٣ | - | المعادن والبلاستيك | علامات الأداة مرئية | وجوه وظيفية، لا حاجة إلى مستحضرات تجميل |
| السلس بالقطع$$ | ٢٠٢٤/٢٠٢٣ | - | المعادن والبلاستيك | سلاسة | معدن تجميلي ذو قطع دقيق |
| الآلات الدقيقة$ $ $ | 0.8 | - | المعادن والبلاستيك | سلاسة | أسطح مانعة للتسرب، تجاويف المحامل |
| الرملي$ | ٢٠٢٤/٢٠٢٣ | - | المعادن والبلاستيك | مطفي، موحد | إزالة العلامات قبل التلميع |
| صناعة الفرش$ | ٢٠٢٤/٢٠٢٣ | - | مادة ABS، ألومنيوم، نحاس، فولاذ مقاوم للصدأ، فولاذ | ساتان، اتجاهي | معدن مزخرف، يخفي بصمات الأصابع |
| طلاء$ $ $ | ٢٠٢٤/٢٠٢٣ | - | الألومنيوم، النحاس الأصفر، الفولاذ المقاوم للصدأ، الفولاذ | لامع إلى مرآة | مستحضرات تجميل عاكسة، احتكاك منخفض |
| التفجير حبة$ | ٢٠٢٤/٢٠٢٣ | - | مادة ABS، ألومنيوم، نحاس، فولاذ مقاوم للصدأ، فولاذ | مطفي، موحد | تحضير السطح قبل الطلاء، مظهر غير لامع موحد |
| التحويل الكيميائييتفاعل مع المعدن الأساسي لتكوين طبقة رقيقة. لا يضيف شيئاً تقريباً - عادةً أقل من 1 ميكرومتر. | |||||
| كساء$ | ٢٠٢٤/٢٠٢٣ | خلال 1 | فولاذ مقاوم للصدأ | غير متغير، غير لامع | إزالة الحديد الحر، تغيير الأبعاد صفري |
| الألودين (فيلم كيميائي)$ | ٢٠٢٤/٢٠٢٣ | ٢٠٢٤/٢٠٢٣ | الألومنيوم | واضح ، ذهب | الموصلية بالإضافة إلى قاعدة طلاء على الألومنيوم |
| كرومات أصفر$ | ٢٠٢٤/٢٠٢٣ | ٢٠٢٤/٢٠٢٣ | الألومنيوم، الفولاذ | أصفر، متقزح اللون | التخميل بعد الطلاء، والتآكل، وقاعدة الطلاء |
| أكسيد الأسود$ | ٢٠٢٤/٢٠٢٣ | خلال 1 | الفولاذ المقاوم للصدأ | أسود، مطفي | أدوات، حماية خفيفة من التآكل |
| الأكسدة من النوع الثاني$$ | ٢٠٢٤/٢٠٢٣ | ٢٠٢٤/٢٠٢٣ | الألومنيوم | واضح ، أسود ، رمادي ، أحمر ، أزرق ، ذهبي | التآكل بالإضافة إلى اللون على الألومنيوم |
| الأنودة الصلبة من النوع الثالث$ $ $ | ٢٠٢٤/٢٠٢٣ | ٢٠٢٤/٢٠٢٣ | الألومنيوم | رمادي داكن، أسود | التآكل والخدش على الألومنيوم |
| الطلاء والتغطيةيُضيف طبقة إضافية. السماكة أمر واقعي ويجب تصميم المنتج بناءً عليها. | |||||
| طلاء الزنك$ | ٢٠٢٤/٢٠٢٣ | ٢٠٢٤/٢٠٢٣ | الفولاذ المقاوم للصدأ | أزرق فاتح، أسود أو فضي | حماية الفولاذ من التآكل |
| تصفيح بمعدن النيكل$$ | ٢٠٢٤/٢٠٢٣ | ٢٠٢٤/٢٠٢٣ | الألومنيوم، الفولاذ، الفولاذ المقاوم للصدأ | واضح، ماتي، أسود | التآكل والصدأ على الفولاذ |
| النيكل الخالي من الكهرباء$ $ $ | 1.6 | ٢٠٢٤/٢٠٢٣ | الألومنيوم، الفولاذ، الفولاذ المقاوم للصدأ | ناعم ولامع | طلاء متساوي على الأشكال المعقدة |
| طلاء بالكهرباء$$ | ٢٠٢٤/٢٠٢٣ | ٢٠٢٤/٢٠٢٣ | الألومنيوم، الفولاذ، الفولاذ المقاوم للصدأ | معدني، لامع | الموصلية بالإضافة إلى مقاومة التآكل |
| مسحوق الطلاء$$ | ٢٠٢٤/٢٠٢٣ | ٢٠٢٤/٢٠٢٣ | الألومنيوم، الفولاذ المقاوم للصدأ، الفولاذ | أسود أو أبيض، لمعان 20% / 90% | للاستخدام الخارجي، لتغطية عيوب السطح |
| طلاء PTFE (تفلون)$$ | ٢٠٢٤/٢٠٢٣ | ٢٠٢٤/٢٠٢٣ | الفولاذ، الألومنيوم | أسود، ناعم | احتكاك منخفض، مقاومة كيميائية |
| الكسوة بالليزر$ $ $ $ | ٢٠٢٤/٢٠٢٣ | ٢٠٢٤/٢٠٢٣ | الفولاذ | طبقة لحام قابلة للتشكيل بعد ذلك | طبقة إصلاح ومقاومة للتآكل |
يقرران
مصفوفة مقارنة تشطيب الأسطح: التآكل، والاهتراء، والتكلفة
اقرأ العمود لأسفل لمعرفة أي التشطيبات قوية في خاصية معينة، أو اقرأ الصف بأكمله لمعرفة أين يناسب تشطيب واحد المادة الأساسية الخاصة بك.
| نهاية | تآكل | ارتداء | مظهر | موصل | لا يوجد تغيير في الحجم | الألومنيوم | غير القابل للصدأ | الكربون الصلب | البلاستيك | التكلفة |
|---|---|---|---|---|---|---|---|---|---|---|
| الأكسدة من النوع الثاني | ● | ◐ | ● | ○ | ◐ | ● | ○ | ○ | ○ | $$ |
| الأنودة الصلبة من النوع الثالث | ● | ● | ◐ | ○ | ○ | ● | ○ | ○ | ○ | $ $ $ |
| الألودين (فيلم كيميائي) | ◐ | ○ | ○ | ● | ● | ● | ○ | ○ | ○ | $ |
| كرومات أصفر | ● | ○ | ◐ | ● | ● | ◐ | ◐ | ◐ | ○ | $ |
| أكسيد الأسود | ◐ | ◐ | ● | ○ | ● | ○ | ● | ● | ○ | $ |
| كساء | ● | ○ | ○ | ◐ | ● | ○ | ● | ○ | ○ | $ |
| طلاء الزنك | ● | ◐ | ◐ | ● | ○ | ○ | ◐ | ● | ○ | $ |
| تصفيح بمعدن النيكل | ● | ● | ◐ | ● | ○ | ◐ | ◐ | ● | ○ | $$ |
| النيكل الخالي من الكهرباء | ● | ● | ◐ | ● | ○ | ● | ● | ● | ○ | $ $ $ |
| طلاء بالكهرباء | ● | ● | ● | ● | ○ | ◐ | ◐ | ● | ○ | $$ |
| مسحوق الطلاء | ● | ◐ | ● | ○ | ○ | ● | ● | ● | ○ | $$ |
| PTFE (تفلون) | ● | ◐ | ◐ | ○ | ◐ | ◐ | ◐ | ● | ○ | $$ |
| طلاء | ○ | ○ | ● | ◐ | ◐ | ● | ● | ● | ● | $ $ $ |
| صناعة الفرش | ○ | ○ | ● | ◐ | ● | ● | ● | ● | ● | $ |
| التفجير حبة | ○ | ○ | ◐ | ○ | ◐ | ● | ● | ● | ● | $ |
| النقش بالليزر | ○ | ○ | ◐ | ○ | ● | ● | ● | ● | ● | $ |
تُعدّ الموصلية الكهربائية وعدم تغير الحجم من أكثر المعايير التي تُستبعد معها بعض أنواع التشطيبات من الدراسة. لذا، يُنصح بمراجعتها قبل قراءة باقي الصف.
خشونة
مخطط خشونة السطح (Ra): ما يمكن أن تحققه كل عملية
يمثل Ra متوسط خشونة سطح القطعة. كلما انخفضت القيمة، زادت نعومة السطح، وكل خطوة لأسفل في القائمة تعني عملية إضافية على القطعة - وهذا هو السبب في أن أي خطأ غير ضروري في الرسم هو أغلى سمة مسموح بها.
لا يعني الأداء السلس أكثر من اللازم أنه أفضل، بل هو أبطأ وأكثر تكلفة.
الصفان المحددان تم اقتباس كل حالة على حدة تقع هذه الطلبات في أقصى نطاق الأسعار: فهي تتطلب معالجة يدوية لجزء محدد، لذا نقوم بتسعيرها بناءً على الرسم الهندسي بدلاً من جدول الأسعار. أرسل لنا الجزء المطلوب وسنخبرك بما يمكن تحقيقه.
اقرأ مرجع الخشونة الكامل →- Ra
12.5ميكرون الطحن الخشن، الخراطة الخشنة، صب الرمل أسطح غير وظيفية، مخزون مصبوب أو مطروق عملية مفتوحة → - Ra
6.3ميكرون عمليات الطحن والتشكيل القياسية، والتكسية بالليزر كما هي. الأجزاء الهيكلية، والواجهات غير الحرجة عملية مفتوحة → - Ra
3.2ميكرون قطع نهائي قياسي، تفجير بالخرز، أنودة على سطح مصقول الأسطح المشغولة آلياً العامة، والأقواس عملية مفتوحة → - Ra
1.6ميكرون الخراطة الدقيقة، والتنظيف بالفرشاة، والطلاء بالنيكل، والطلاء بالنيكل غير الكهربائي أسطح التزاوج، والأعمدة، والبطانات عملية مفتوحة → - Ra
0.8ميكرون التصنيع الدقيق، والطحن الدقيق أسطح مانعة للتسرب، تجاويف المحامل عملية مفتوحة → - Ra
0.4ميكرون الطحن الدقيق، والتجليخ بكرات هيدروليكية، قضبان مكابس تم اقتباس كل حالة على حدة → - Ra
0.2ميكرون التلميع، الصقل الميكانيكي حلقات المحامل، مقاعد بصرية عملية مفتوحة → - Ra
0.05ميكرون التشطيب الفائق، والتلميع كتل القياس، المرايا البصرية تم اقتباس كل حالة على حدة →
حسب المواد
تشطيب الأسطح حسب المادة: الألومنيوم والفولاذ والبلاستيك
أسرع طريقة لتقصير القائمة: اثنان من هذه التشطيبات لن تعمل ببساطة على مادتك.
- الألومنيوم (6061، 7075، 6082) الأنودة من النوع الثاني للون، والنوع الثالث للمقاومة للتآكل، والألودين للحفاظ على التوصيل الكهربائي غير مناسب: التخميل، أكسيد أسود. تختلف المركبات - 6061 يصبغ بشكل أكثر تجانسًا من 7075.
- الفولاذ المقاوم للصدأ (304، 316) التخميل كمعيار قياسي، أو السفع بالخرز أو التلميع بالفرشاة لتحسين المظهر. غير مناسب: الأنودة، الألودين. التلميع الكهربائي إذا كنت بحاجة إلى لمسة نهائية صحية.
- الفولاذ الكربوني والسبائكي طلاء الزنك للاستخدام الخارجي، وأكسيد أسود للأدوات، والنيكل للحماية من التآكل غير مناسب: الأنودة، الألودين. الطلاء بالبودرة فقط إذا كان تراكم طبقة بسمك 60+ ميكرومتر مقبولاً.
- النحاس والنحاس الأصفر التلميع أو التنظيف بالفرشاة لتحسين المظهر، والطلاء بالنيكل لمقاومة التآكل غير مناسب: الأنودة، أكسيد الحديد الأسود، الألودين.
- التيتانيوم الأكسدة الأنودية للحصول على اللون وتكوين طبقة أكسيد مستقرة؛ والتلميع لأغراض التجميل غير مناسب: التخميل بالمعنى المقصود في الفولاذ المقاوم للصدأ، طلاء الزنك، الألودين.
- البلاستيك (ABS، PC، النايلون، POM) التشطيبات الميكانيكية فقط: السفع بالخرز، والصنفرة، والتنظيف بالفرشاة. غير مناسب: جميع عمليات الطلاء والتغطية والأنودة هنا.
التسامح
سُمك الطلاء: ما تضيفه كل طبقة نهائية إلى القطعة الخاصة بك
قرر هذا قبل إصدار الرسم. إذا كان الجزء النهائي لا يزال بحاجة إلى أن يكون مناسبًا، فإن الفيلم سيغير أبعادك - إليك الاتجاه والمقدار.
تُعدّ عملية الأنودة عملية معقدة: إذ ينمو فيها نصف طبقة الطلاء تقريبًا للخارج والنصف الآخر للداخل، لذا يتحرك كل من التجويف والعمود الذي يدخل فيه. أما جميع مكونات مجموعة الطلاء فتنمو للخارج فقط.
| نهاية | فيلم نموذجي | اتجاه النمو | ما يعنيه ذلك بالنسبة للملاءمة |
|---|---|---|---|
| الأكسدة من النوع الثاني | 5-25 ميكرومتر | حوالي 50% للخارج / 50% للداخل | يضيف الفيلم بسمك 20 ميكرومتر ما يقرب من 10 ميكرومتر لكل جانب للخارج، وما يقرب من 20 ميكرومتر في القطر. |
| الأنودة الصلبة من النوع الثالث | 25-75 ميكرومتر | حوالي 50% للخارج / 50% للداخل | ينمو غشاء بسمك 50 ميكرومتر حوالي 25 ميكرومتر لكل جانب - وهو ما يكفي لإغلاق ثقب ضيق أو ربط خيط. |
| مسحوق الطلاء | 60-100 ميكرومتر | كل شيء للخارج | يؤدي تراكم 60 ميكرومتر على كلا وجهي فجوة 120 مم إلى إزالة 120 ميكرومتر من الفجوة. |
| طلاء الزنك / النيكل | 3-12 ميكرومتر | كل شيء للخارج | رقيقة بما يكفي لمعظم التركيبات، ولكن قم بإخفاء الخيوط وفتحات المسامير باستخدام علامة H7. |
| النيكل الخالي من الكهرباء | 5-8 ميكرومتر | كل شيء للخارج | حتى في الهندسة المعقدة، ولهذا السبب يتم اختيارها عندما يجب أن يظل التجويف مستقيماً. |
| التخميل / الألودين | أقل من 1 ميكرومتر | لا شيء فعلياً | المجموعة الوحيدة هنا التي يمكن تحديدها على جزء محكم تم الانتهاء منه بالفعل. |
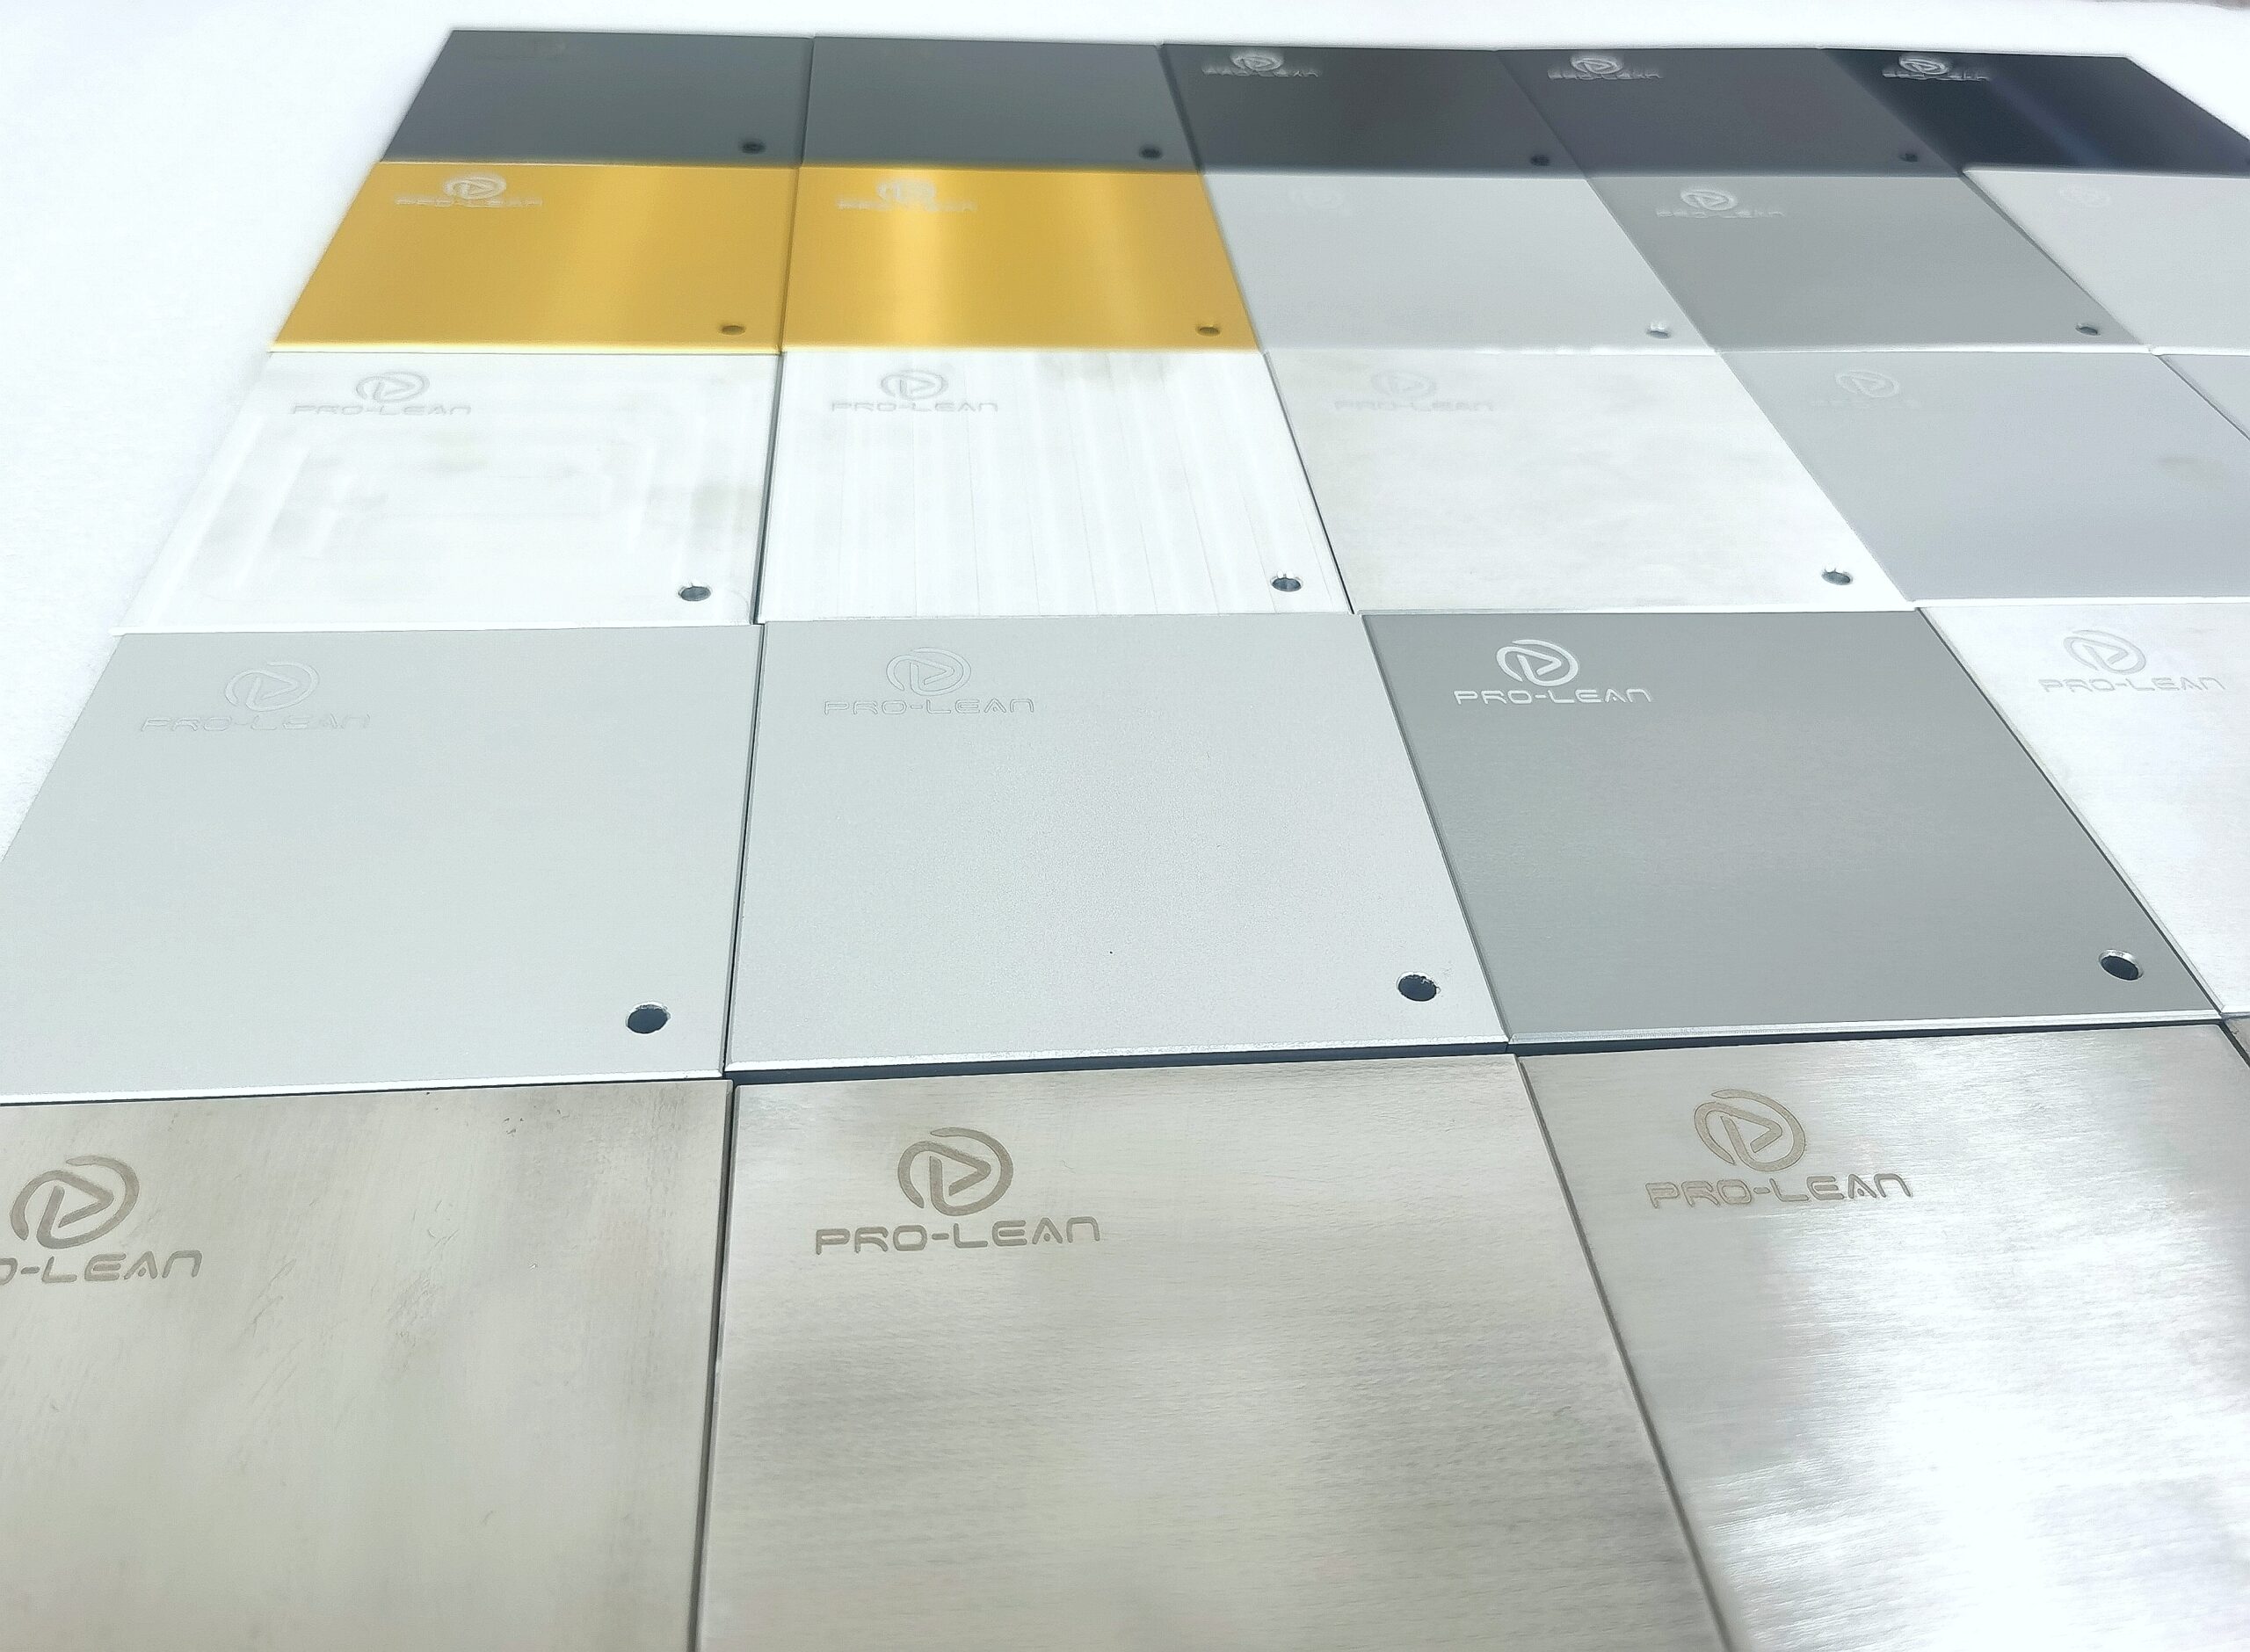
خدمات تشطيب الأسطح، والتصنيع والتشطيب تحت سقف واحد
يتم تحديد سعر التشطيب مع القطعة نفسها، وليس تركيبه لاحقًا. ما عليك سوى تحديد متطلبات السطح في الرسم، وسيتم احتساب سعره ضمن عرض سعر التشغيل الآلي، وبالتالي لن يؤدي تغيير التشطيب إلى إرسال القطعة إلى مورد آخر.
اذهب إلى العمق
أدلة تشطيب الأسطح: التآكل والتلف والاختيار
ثلاث طرق للدخول، اعتمادًا على ما تحاول تحديده: كيفية إيقاف التآكل، وكيفية إيقاف التلف، وكيفية الاختيار بين نوعين من التشطيبات التي تبدو مناسبة.
المواصفات والرسوم البيانية
ابدأ من هنا إذا كان لديك بالفعل رقم تريد الوصول إليه.
اختر بين نوعين من التشطيبات
أسئلة المقارنة التي يرسلها لنا قراؤنا بالفعل.
فهم عملية واحدة
غوص عميق خلف خط النهاية.
أسئلة
الأسئلة الشائعة حول تشطيب الأسطح: الأسئلة التي يطرحها علينا المهندسون
ما هي قيمة Ra التي يجب أن أضعها على الرسم؟
استخدم قيمة خشونة السطح فقط عند الحاجة. Ra 3.2 ميكرومتر هي القيمة الافتراضية الشائعة في عمليات التشغيل الآلي، وRa 1.6 ميكرومتر لأسطح التلامس، وRa 0.8 ميكرومتر لأسطح منع التسرب، وأقل من Ra 0.4 ميكرومتر مخصصة فقط للمحامل والبكرات والأجزاء البصرية. كل خطوة أقل تضيف عملية، لذا فإن أي قيمة خشونة غير ضرورية تُعدّ أغلى بند في الرسم.
ما هي التشطيبات التي لا تضيف أي سماكة على الإطلاق؟
لا تُضيف عمليات التخميل، والألودين (الطبقة الكيميائية)، والتفجير بالخرز، والتنظيف بالفرشاة أي شيء يُذكر - إذ يبقى سمك طبقة الألودين أقل من 1 ميكرومتر تقريبًا. أما جميع عمليات الطلاء والتغطية فتزيد من سُمك الطبقة، ويجب مراعاة ذلك في التصميم، لا تجاهله.
هل يمكن معالجة سبائك الألومنيوم 7075 أو الألومنيوم المصبوب بالأكسدة؟
نعم، لكن اللون لن يتطابق مع 6061. يحتوي 7075 على النحاس ويُصبغ بلون رمادي داكن؛ أما الألومنيوم المصبوب فيحتوي على نسبة عالية من السيليكون ويظهر بلون غير متجانس. إذا كان تناسق اللون مهمًا، فاختر 6061 واحرص على اختياره مبكرًا، إذ لا يمكن تصحيحه في حوض الأنودة.
هل ستؤدي عملية الأنودة إلى تغيير أبعاد التجويف والسن اللولبي؟
نعم، سيحدث ذلك. تنمو طبقة الأنودة حوالي نصفها للخارج والنصف الآخر للداخل، لذا فإن طبقة بسمك 20 ميكرومتر تزيل حوالي 20 ميكرومتر من قطر التجويف وتضيفه إلى العمود. قم بتغطية أو إعادة تشكيل الخيوط، وقم بتوسيع الثقوب الدقيقة، وضع البعد النهائي على الرسم بدلاً من البعد قبل الطلاء.
ما نوع الطلاء الذي يجب أن أختاره لمقاومة التآكل على الفولاذ؟
يُستخدم طلاء الزنك للحماية العامة من العوامل الجوية الخارجية، وطلاء النيكل في حال تآكل الأجزاء الداخلية، بينما يُستخدم أكسيد الحديد الأسود فقط للأدوات أو الأجزاء الداخلية ذات الحماية الخفيفة - فأكسيد الحديد الأسود وحده لا يُشكل حاجزًا للتآكل. ويُعدّ طلاء الكرومات الأصفر فوق الزنك خيارًا شائعًا للتحسين.
هل يمكنك تطبيق نوعين من التشطيبات على نفس القطعة؟
نعم، وهذا إجراء روتيني - يشمل السفع بالخرز قبل الأنودة، أو طلاء الكرومات الأصفر فوق طلاء الزنك، أو التغطية الانتقائية بحيث تخضع منطقة التآكل للأنودة الصلبة بينما يحتفظ باقي الجزء بلونه. أخبرنا بالتسلسل الذي تحتاجه وسنؤكد الطلب.
احصل على عرض أسعار لتشطيب الأسطح لقطعك المصنعة آلياً
قم بتحميل رسم وسيقوم فريق التشطيب بمراجعته - حيث يتم جمع التشطيب والتأثير على التفاوتات المسموح بها والسعر معًا.
لا يوجد حد أدنى للطلب · فحص مجاني للتصميم من حيث قابلية التصنيع · عرض سعر خلال 12 ساعة